

Mach3 0-10V Spindle Kontrolü Nasıl Çalışır?
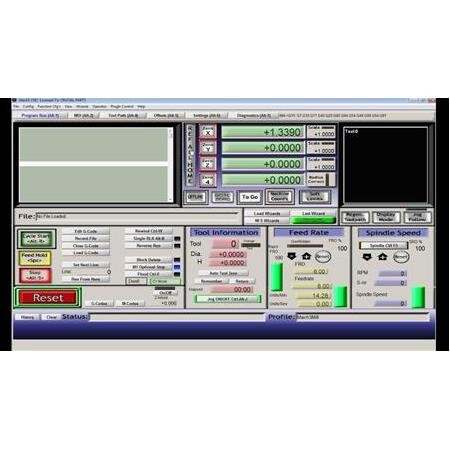
CNC makinelerinde spindle motorunun hızını yazılım üzerinden kontrol etmek, işleme kalitesini, yüzey hassasiyetini ve genel operasyonel verimliliği doğrudan etkileyen kritik bir unsurdur. Mach3 yazılımı, bu kontrolü sağlamak için genellikle 0-10V analog sinyal çıkışını standart bir yöntem olarak kullanır.
Bu yöntem, dijital komutların bir arayüz kartı aracılığıyla analog bir voltaj değerine dönüştürülerek hız kontrol cihazına (VFD) iletilmesi prensibine dayanır. Bu rehberde, sistemin çalışma mantığını, gerekli donanım bileşenlerini, kurulum aşamalarını ve saha uygulamalarında karşılaşılan teknik zorlukları detaylandırıyoruz.
Tanım ve Temel Amaç
Mach3 0-10V spindle kontrolü, CNC yazılımından gelen dijital hız verisinin, bir arayüz kartı veya PWM dönüştürücü modül aracılığıyla 0 ile 10 volt arasında değişen bir analog sinyale çevrilmesi işlemidir. Bu sistem, spindle motorunun devrini (RPM) yazılım üzerinden dinamik olarak ayarlayabilmeyi sağlar.
Sistemin temel amacı, farklı malzemeler ve kesici uçlar için en uygun hız değerlerini manuel müdahale olmaksızın, G-kodu komutları ile otomatik olarak kontrol etmektir. Bu sayede operatör hataları minimize edilir ve işleme süreçleri standartlaştırılır.
Neden 0-10V Standardı?
Endüstriyel hız kontrol cihazlarının (VFD) büyük çoğunluğu, hız referansı olarak 0-10V analog sinyal standardını kabul eder. Bu standart, sinyal iletiminde yüksek kararlılık ve geniş bir hız aralığı sunar.
0V değeri genellikle motorun durmasını veya minimum hızda çalışmasını temsil ederken, 10V değeri motorun VFD üzerinden tanımlanan maksimum frekans değerinde çalışmasını sağlar.
- Endüstriyel cihazlarla tam uyumluluk
- Geniş ve hassas hız kontrol aralığı
- Düşük sinyal gürültüsü hassasiyeti
- Basit ve güvenilir elektriksel arayüz
Çalışma Prensibi
Sistem, Mach3’ün spindle hız komutunu (S-kodu) PWM (Pulse Width Modulation) sinyaline dönüştürmesiyle başlar. Mach3, spindle hızını belirlediğinde, kontrol kartına bu hıza karşılık gelen bir PWM sinyali gönderir.
Bu PWM sinyali, bir dönüştürücü kart tarafından 0-10V DC voltajına çevrilir. VFD, bu voltaj değerini analog girişinden okuyarak motorun frekansını (Hz) ayarlar ve motorun hızını buna göre değiştirir.
Sinyal Dönüşüm Süreci
Sinyal dönüşümü, dijital verinin analog dünyaya aktarılmasındaki en kritik aşamadır. PWM sinyalinin frekansı ve görev döngüsü (duty cycle), dönüştürücü kartın çıkış voltajını belirler.
Dönüştürücü kart, PWM sinyalini filtreleyerek düzgün bir DC voltaj seviyesi oluşturur ve bu voltajı VFD’nin analog giriş terminallerine iletir.
- Dijital hız komutunun PWM sinyaline çevrilmesi
- PWM sinyalinin voltaj seviyesine dönüştürülmesi
- VFD analog girişinin voltajı frekans ile eşleştirmesi
Ana Bileşenler
Bu sistemin kararlı çalışması için birbirine uyumlu birkaç temel bileşen gereklidir. Her bir bileşenin doğru seçimi ve yapılandırılması, sistemin genel başarısını ve motorun ömrünü doğrudan belirler.
Sistemi Oluşturan Donanımlar
Sistemin kalbi, Mach3 yazılımı ile donanım arasındaki köprüyü kuran arayüz kartıdır. Bu kart, yazılımdan gelen sinyalleri fiziksel çıkışlara dönüştürür.
VFD ise motorun hızını kontrol eden güç elektroniği cihazıdır ve analog sinyali frekansa dönüştürerek motoru sürer.
- Mach3 uyumlu kontrol kartı (Breakout Board)
- PWM’den 0-10V’a dönüştürücü modül
- VFD (Frekans Konvertörü)
- Spindle motoru ve bağlantı kabloları
Adım Adım Çalışma veya Kullanım
Sistemin devreye alınması, yazılım ayarları ve donanım kalibrasyonu olmak üzere iki ana aşamadan oluşur. Her iki aşamanın da eksiksiz tamamlanması gerekir.
Yazılım ve Donanım Senkronizasyonu
Mach3 içerisinde spindle ayarlarının doğru yapılması, sinyalin doğru çıkış pininden alınması için şarttır. Motor Tuning ayarları, spindle hızının yazılımdaki değerle gerçek değerinin örtüşmesini sağlar.
VFD tarafında ise analog girişin aktif edilmesi ve min/max frekans değerlerinin tanımlanması gerekir.
- Mach3 Motor Tuning ve Spindle Pulleys yapılandırması
- PWM çıkış pininin tanımlanması
- VFD parametrelerinin analog girişe (AVI/AI) ayarlanması
Çeşitler ve Temel Ayrımlar
Piyasada farklı 0-10V dönüştürücü tipleri mevcuttur. Bazıları doğrudan kontrol kartı üzerinde entegre gelirken, bazıları harici modül olarak bağlanır.
Dönüştürücü Teknolojileri
Entegre çözümler genellikle daha az kablolama gerektirir ancak harici modüller daha esnek konfigürasyon imkanı sunar. İzole edilmiş modüller, elektriksel gürültüye karşı daha yüksek koruma sağlar.
- Entegre arayüz kartları (All-in-one)
- Harici PWM-Voltaj modülleri
- Opto-izole edilmiş sinyal dönüştürücüler
Analog sinyal iletiminde mutlaka ekranlı (shielded) kablo kullanın ve ekranın topraklamasını sadece tek bir noktadan yapın. Bu, VFD’den kaynaklanan yüksek frekanslı gürültünün sinyali bozmasını engellemenin en etkili yoludur.
Seçim Kriterleri
Dönüştürücü seçerken, kontrol kartınızın PWM frekans aralığı ile dönüştürücünün giriş aralığının uyumlu olduğundan emin olmalısınız. Uyumsuz frekanslar, voltaj çıkışında dalgalanmalara neden olur.
Dikkat Edilmesi Gerekenler
Sinyal izolasyonu, elektriksel gürültüden korunmak için kritik bir kriterdir. Özellikle yüksek güçlü spindle motorlarında, izolasyon kartın ömrünü uzatır.
- PWM frekans uyumu (genellikle 1kHz-10kHz)
- Sinyal izolasyon tipi (Opto-izolasyon)
- Besleme voltajı gereksinimi (12V/24V)
Makine ve Sistem Uyumu
Spindle kontrolü, makinenin genel elektriksel topraklama yapısından etkilenir. Gürültü yönetimi, sistemin kararlılığı için en önemli faktördür.
Elektriksel Entegrasyon
Tüm bileşenlerin ortak bir topraklama hattına sahip olması, sinyal dalgalanmalarını minimize eder. Ekranlı kablo kullanımı, VFD’den yayılan EMI (Elektromanyetik Girişim) etkisini azaltır.
- Ekranlı (shielded) kablo kullanımı
- Topraklama hattı bütünlüğü
- VFD giriş filtreleri ve ferrit çekirdekler
Doğru Kurulum veya Bağlama
Bağlantı sırasında VFD’nin analog giriş terminalleri (genellikle AVI ve GND) ile dönüştürücü çıkışının doğru eşleşmesi gerekir. Yanlış polarite, dönüştürücü modülüne veya VFD girişine zarar verebilir.
Bağlantı Adımları
Sinyal kablolarını güç kablolarından mümkün olduğunca uzak tutun. Paralel giden kablolar, sinyal üzerine gürültü bindirir.
- Analog sinyal çıkışının VFD’ye bağlanması
- GND hatlarının ortak noktada birleştirilmesi
- Sinyal kablolarının güç kablolarından ayrılması
Ayar ve Ölçüm
Kurulum sonrası, Mach3’te verilen hız komutu ile motorun gerçek hızı arasındaki doğrusallık kontrol edilmelidir. Bu kalibrasyon, işleme hassasiyeti için şarttır.
Kalibrasyon Süreci
Multimetre kullanarak 0-10V çıkışının, Mach3’teki hız yüzdeleriyle doğru orantılı değiştiğini doğrulayın. VFD parametrelerinde min/max frekans ayarlarını kontrol edin.
- Multimetre ile voltaj ölçümü
- VFD parametrelerinde min/max frekans ayarı
- Mach3 spindle kalibrasyon tablosu oluşturma
En sık yapılan hata, VFD’nin analog girişindeki ‘GND’ terminalini kontrol kartının ‘GND’ hattı ile birleştirmemektir. Bu bağlantı yapılmadığında sinyal referansı oluşmaz ve hız kontrolü ya hiç çalışmaz ya da çok kararsız olur.
Avantajlar
Bu kontrol yöntemi, manuel hız ayarı zorunluluğunu ortadan kaldırarak tam otomatik bir işleme süreci sağlar. Operatörün her parça değişiminde hızı manuel ayarlamasına gerek kalmaz.
Operasyonel Faydalar
İşleme süresini optimize eder ve operatör hatalarını azaltır. G-kodu ile hız kontrolü, karmaşık işleme operasyonlarında büyük esneklik sağlar.
- Tam otomatik hız kontrolü
- Daha hassas devir yönetimi
- Gelişmiş işleme verimliliği ve kalite
Sınırlamalar ve Dezavantajlar
Sistemin en büyük sınırlaması, analog sinyalin elektriksel gürültüye karşı hassasiyetidir. Kötü kablolama, hızın dalgalanmasına veya motorun kararsız çalışmasına neden olabilir.
Dikkat Edilmesi Gerekenler
Dönüştürücü kartın kalitesi, sinyal kararlılığını belirler. Ucuz ve izolesiz kartlar, uzun vadede VFD girişine zarar verebilir.
- Elektriksel gürültü hassasiyeti
- Dönüştürücü kartın kalitesine bağımlılık
- Kurulum ve kalibrasyon karmaşıklığı
Sık Yapılan Hatalar
Kurulum aşamasında yapılan küçük hatalar, sistemin hiç çalışmamasına veya hatalı hız değerlerine yol açar. Bu hataların çoğu elektriksel bağlantı kaynaklıdır.
Yaygın Hatalar
En sık karşılaşılan hata, sinyal kablolarının motor güç kablolarıyla aynı kanaldan geçirilmesidir. Bu durum, motorun yüksek akım çektiği anlarda hızın sapmasına neden olur.
- Güç ve sinyal kablolarının karışması
- Yanlış VFD parametre girişi
- Topraklama eksikliği veya döngüsü
VFD parametrelerini değiştirirken motorun maksimum devir sınırlarını aşmadığınızdan emin olun. Yanlış bir parametre girişi, motorun mekanik limitlerini zorlayarak ciddi hasarlara veya güvenlik risklerine yol açabilir.
Bakım ve Güvenlik
Sistem periyodik olarak kontrol edilmeli, bağlantı noktalarındaki gevşemeler giderilmelidir. Elektriksel sistemlerde güvenlik her zaman önceliklidir.
Güvenlik Önlemleri
Elektriksel bağlantılar üzerinde işlem yapmadan önce mutlaka enerjiyi kesin. VFD soğutma fanlarının temizliği, cihazın ömrünü uzatır.
- Bağlantı noktası kontrolleri
- VFD soğutma fanı temizliği
- Enerji kesilmeden işlem yapılmaması
SSS
Mach3 spindle kontrolü ile ilgili en çok sorulan sorular ve çözüm önerileri.
Sık Sorulan Sorular
Sistem neden kararsız çalışıyor? Genellikle topraklama veya gürültü kaynaklıdır. Hız neden tam değil? VFD parametrelerindeki min/max frekans ayarlarını kontrol edin.
- Sinyal neden dalgalanıyor?
- VFD parametreleri nasıl ayarlanır?
- Hız neden tam devrine ulaşmıyor?