

Mach3 PWM Spindle Kontrolü Nedir?
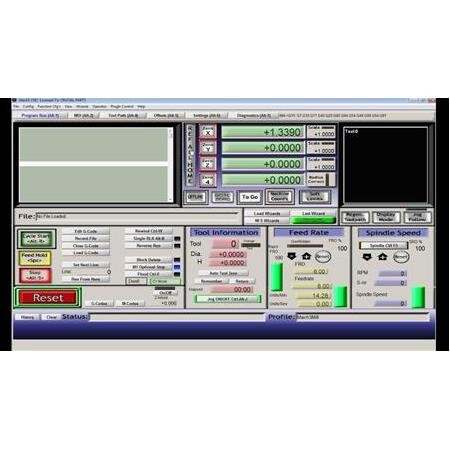
Mach3 PWM spindle kontrolü, CNC makinelerinde iş milinin (spindle) dönüş hızını yazılım üzerinden hassas bir şekilde ayarlamak için kullanılan bir yöntemdir. PWM, yani Darbe Genişlik Modülasyonu (Pulse Width Modulation), dijital bir sinyalin görev döngüsünü değiştirerek analog bir voltaj seviyesi simüle etmemize olanak tanır.
Bu yöntem, özellikle ahşap, plastik veya metal işleme süreçlerinde spindle hızının malzeme tipine ve kesici takımın çapına göre dinamik olarak değiştirilmesi gereken durumlarda kritik bir rol oynar. Mach3 arayüzü üzerinden gönderilen hız komutları, kontrol kartı aracılığıyla bir PWM sinyaline dönüştürülür ve bu sinyal, hız kontrol cihazı (VFD) tarafından işlenerek motorun devri belirlenir.
Tanım ve Temel Amaç
Mach3 PWM spindle kontrolü, CNC kontrol yazılımı olan Mach3’ün, spindle motorunun hızını dijital bir sinyal olan PWM ile yönetme yeteneğidir. Temel amaç, operatörün manuel olarak hız ayarı yapmasına gerek kalmadan, G-kodu içerisinde tanımlanan hız değerlerine (S komutu) göre motorun otomatik olarak hızlanmasını veya yavaşlamasını sağlamaktır.
Bu sistem, işleme kalitesini artırmak ve takım ömrünü uzatmak için vazgeçilmezdir. Yanlış hız ayarları, kesici takımın yanmasına veya işlenen yüzeyin bozulmasına neden olabilir.
Neden PWM Kullanılır?
PWM, dijital kontrol sistemleri ile analog hız kontrol cihazları arasında bir köprü görevi görür. Geleneksel yöntemlerde hız ayarı potansiyometre ile manuel yapılırken, PWM ile bu süreç tamamen yazılım kontrolüne geçer.
Bu sayede, karmaşık işleme operasyonlarında hız değişimleri milisaniyeler içinde gerçekleşir.
- Hassas hız kontrolü sağlar.
- G-kodu ile tam entegrasyon sunar.
- İnsan hatasını minimize eder.
Çalışma Prensibi
PWM sinyalinin çalışma prensibi, sinyalin ‘açık’ ve ‘kapalı’ kaldığı sürelerin oranına (duty cycle) dayanır. Mach3, spindle hızı için bir değer aldığında, bu değeri belirli bir frekansta bir sinyale dönüştürür.
Örneğin, %50 görev döngüsüne sahip bir sinyal, VFD’nin maksimum hızın yarısında çalışması gerektiği anlamına gelir.
Sinyal Dönüşümü
Mach3’ten çıkan sinyal genellikle 5V TTL seviyesindedir. Bu sinyal, VFD’nin 0-10V girişine uygun hale getirilmek için bir PWM-to-Analog dönüştürücü karttan geçer.
VFD, bu analog voltajı okuyarak motorun frekansını ayarlar.
- Mach3 S-komutu gönderir.
- Kontrol kartı PWM sinyali üretir.
- Dönüştürücü kart 0-10V sinyale çevirir.
- VFD motor hızını ayarlar.
Ana Bileşenler ve Yapı
Bir Mach3 PWM spindle kontrol sistemi, birbirine uyumlu çalışan dört ana bileşenden oluşur. Bu bileşenlerin her biri, sinyalin doğruluğu ve sistemin kararlılığı için kritik öneme sahiptir.
Sistem Elemanları
Sistemin kalbi Mach3 yazılımıdır. Ancak yazılımın komutlarını fiziksel dünyaya aktaracak bir arayüz kartı ve bu sinyali VFD’nin anlayacağı dile çevirecek bir dönüştürücü şarttır.
VFD (Frekans Konvertörü) ise motorun gücünü yöneten son birimdir.
- Mach3 Yazılımı
- CNC Kontrol Kartı (Breakout Board)
- PWM-to-Analog Dönüştürücü
- VFD (Frekans Konvertörü)
Başlıca Çeşitler
PWM kontrol yöntemleri, kullanılan kontrol kartının yeteneklerine ve VFD’nin giriş özelliklerine göre çeşitlilik gösterir. Her yöntem farklı bir bağlantı şeması gerektirir.
Kontrol Yöntemleri
Bazı kontrol kartları doğrudan 0-10V çıkış verebilirken, bazıları sadece PWM sinyali üretir. Bu durum, sistemin kurulum karmaşıklığını doğrudan etkiler.
Doğrudan dijital haberleşme (Modbus) kullanan sistemler de mevcuttur ancak PWM en yaygın olanıdır.
- Doğrudan 0-10V Analog Çıkışlı Kartlar
- Harici PWM-Analog Dönüştürücü Modülleri
- Modbus Üzerinden Dijital Kontrol
Çeşitler Arasındaki Farklar
PWM tabanlı sistemler ile Modbus gibi dijital sistemler arasındaki temel fark, sinyal iletimindeki gürültü bağışıklığı ve kurulum kolaylığıdır.
Performans Kıyaslaması
PWM sistemleri, analog bir sinyal olduğu için elektriksel gürültüden etkilenebilir. Modbus ise dijital bir veri paketi gönderdiği için çok daha kararlıdır.
Ancak PWM, kurulumu daha basit ve maliyeti daha düşük bir çözümdür.
- PWM: Düşük maliyet, basit kurulum.
- Modbus: Yüksek kararlılık, karmaşık konfigürasyon.
Mermak Mühendis Önerisi: PWM sinyal kablolarını, motor güç kablolarından en az 20 cm uzakta tutun veya ayrı metal kanallardan geçirin. Bu basit önlem, hız dalgalanmalarının %90’ını engeller.
Nerelerde Kullanılır
Bu kontrol yöntemi, spindle motorunun hızının sürekli değişmesi gereken tüm CNC uygulamalarında kullanılır. Özellikle çok eksenli işleme merkezlerinde standarttır.
Uygulama Alanları
Ahşap işleme routerları, metal işleme frezeleri ve lazer kesim makinelerinde spindle hız kontrolü, işleme kalitesini belirleyen en önemli faktördür.
Ayrıca, otomatik takım değiştirme (ATC) sistemlerinde hızın doğru ayarlanması, takımın güvenli bir şekilde değiştirilmesi için gereklidir.
- CNC Router Makineleri
- CNC Freze Tezgahları
- Otomatik Takım Değiştirme (ATC) Sistemleri
Hangi Durumda Hangi Tip Seçilir
Seçim yaparken makinenin bütçesi, kontrol kartının özellikleri ve VFD’nin giriş kapasitesi göz önünde bulundurulmalıdır.
Seçim Rehberi
Eğer basit bir hobi makinesi yapıyorsanız, PWM-Analog dönüştürücü modülleri en ekonomik ve yeterli çözümdür.
Endüstriyel bir makine tasarlıyorsanız, Modbus veya doğrudan 0-10V çıkışlı profesyonel kartlar tercih edilmelidir.
- Hobi projeleri için: PWM modülleri.
- Profesyonel sistemler için: Modbus veya entegre kartlar.
Seçim Kriterleri
Doğru sistemi seçmek için kontrol kartınızın PWM frekans aralığını ve VFD’nizin giriş voltaj toleransını kontrol etmelisiniz.
Teknik Kontrol Listesi
Kontrol kartınızın PWM frekansı, VFD’nizin beklediği frekans aralığı ile uyumlu olmalıdır. Uyumsuzluk durumunda hız kontrolü kararsız çalışır.
Ayrıca, sinyal izolasyonu için optokuplör kullanımı, sistemin ömrünü uzatır.
- PWM Frekans Uyumu
- Voltaj Seviyesi (5V/24V)
- İzolasyon Özellikleri
Avantajlar
Mach3 PWM kontrolünün en büyük avantajı, yazılım ve donanım arasındaki mükemmel uyumdur. G-kodu ile hız kontrolü, işleme sürecini tamamen otomatikleştirir.
Operasyonel Faydalar
Operatörün spindle hızını manuel ayarlamasına gerek kalmaz, bu da işleme hatalarını azaltır.
Takım ömrü, doğru hız ayarı sayesinde önemli ölçüde artar.
- Tam otomasyon.
- Hassas hız yönetimi.
- Düşük maliyetli entegrasyon.
Sık Yapılan Hatalar: PWM sinyalini VFD’nin analog girişine doğrudan bağlamak, hem kontrol kartınızı hem de VFD’nizin giriş katını yakabilir. Mutlaka bir PWM-Analog dönüştürücü modül kullanın.
Dezavantajlar ve Sınırlamalar
PWM sinyalleri elektriksel gürültüye karşı hassastır. Kablolama hataları, spindle hızında dalgalanmalara neden olabilir.
Dikkat Edilmesi Gerekenler
PWM sinyal kabloları, motor güç kabloları ile aynı kanaldan geçirilmemelidir. Bu, sinyal bozulmasına yol açar.
Ayrıca, çok düşük hızlarda VFD’nin kararlılığı azalabilir.
- Elektriksel gürültü hassasiyeti.
- Kablolama gereksinimleri.
- Düşük hız kararlılığı.
Montaj Kullanım veya Uygulama İpuçları
Montaj sırasında topraklama hattının doğruluğu, sistemin kararlılığı için en önemli faktördür. Tüm bileşenlerin ortak bir toprak hattına bağlı olduğundan emin olun.
Kurulum İpuçları
Sinyal kablolarında mutlaka ekranlı (shielded) kablo kullanın. Ekranın sadece bir ucunu topraklayarak gürültü döngülerini engelleyin.
Mach3 ayarlarında ‘Spindle Setup’ kısmından PWM frekansını VFD’nizin kılavuzuna göre yapılandırın.
- Ekranlı kablo kullanımı.
- Ortak toprak hattı.
- Doğru PWM frekans ayarı.
Sık Yapılan Hatalar
Sistem kurulumunda yapılan hatalar genellikle hızın hiç değişmemesi veya çok kararsız çalışması ile sonuçlanır.
Yaygın Hatalar
En sık yapılan hata, PWM sinyalinin VFD’nin 0-10V girişine doğrudan bağlanmaya çalışılmasıdır. Bu, VFD’ye zarar verebilir.
Bir diğer hata ise PWM frekansının yanlış ayarlanmasıdır.
- Doğrudan bağlantı denemesi.
- Yanlış frekans ayarı.
- Topraklama eksikliği.
Dikkat Edilecekler: Elektriksel bağlantılarınızı yaparken VFD’nin ‘Common’ (GND) ucu ile kontrol kartınızın ‘GND’ ucunun aynı potansiyelde olduğundan emin olun. Aksi takdirde voltaj farkı nedeniyle cihazlarınız zarar görebilir.
Bakım Güvenlik ve Kontrol
Sistem kararlılığı için periyodik olarak bağlantı noktalarını kontrol edin. Gevşek bağlantılar, sinyal kaybına ve tehlikeli durumlara yol açabilir.
Güvenlik Protokolleri
Elektriksel bağlantılar üzerinde çalışırken mutlaka enerjiyi kesin. Ölçüm yaparken yetkin personel olduğunuzdan emin olun.
VFD parametrelerini yedekleyin.
- Bağlantı kontrolü.
- Enerji kesme prosedürü.
- Parametre yedekleme.
SSS
Mach3 PWM kontrolü hakkında en çok sorulan sorular ve yanıtları.
Sıkça Sorulanlar
PWM sinyali neden dalgalanıyor? Genellikle topraklama veya gürültü kaynaklıdır.
VFD neden hızlanmıyor? VFD parametre ayarlarını ve 0-10V sinyalini kontrol edin.
- PWM sinyali neden dalgalanır?
- VFD neden hızlanmıyor?
- Hangi VFD modelleri uyumludur?