

3D Printer Nasıl Yapılır ve Neler Üretilebilir? Teknolojiler, Malzemeler ve Komponent Rehberi
3D Printer ve eklemeli imalat ana rehberi: Bu içerik yalnız “3D yazıcı nasıl yapılır?” sorusuna cevap vermez. 3D printer ile gerçekten neler üretilebildiğini, FDM/FFF, SLA/MSLA ve SLS gibi teknolojilerin farklarını, malzeme ve geometri seçimini, kendi yazıcısını veya özel eklemeli imalat makinesini geliştirenler için mekanik-elektronik mimariyi, kalite sorunlarını, bakım ve kabul testlerini birlikte ele alır.
Katalog gerçeği: CNC-Marketi komple 3D printer, filament, reçine, hotend, nozzle, heated bed, resin vat veya lazer sistemi satıyor gibi gösterilmez. Bağlantılar yalnız katalogda gerçekten bulunan step motor, hareket, güç, sensör, aktarma ve konstrüksiyon komponentlerine teknik olarak uygun noktalarda verilir.
3D printer nedir?
3D printer, dijital bir üç boyutlu modeli malzemeyi katmanlar veya seçici bölgeler halinde ekleyerek fiziksel parçaya dönüştüren eklemeli imalat makinesidir. “3D yazıcı” tek bir makine sınıfı değildir; filament eriten FDM/FFF sistemleri, sıvı fotopolimeri ışıkla kürleyen SLA/MSLA sistemleri, toz yatağında polimeri lazerle sinterleyen SLS sistemleri ve farklı endüstriyel metal/bağlayıcı jetleme süreçleri aynı üst başlık altında bulunur. Bu nedenle doğru ilk soru “hangi 3D printer?” değil, “hangi parçayı, hangi malzemeyle, hangi kalite ve üretim hacminde yapmak istiyorum?” olmalıdır.
3D printer ile neler üretilebilir?
3D printer ile görsel prototiplerden montaj kontrol parçalarına, jig ve fikstürlerden sensör tutuculara, kablo kılavuzlarından robot gripper parmaklarına, özel muhafazalardan düşük adetli son kullanım parçalarına kadar çok geniş bir ürün ailesi üretilebilir. Eklemeli imalatın asıl gücü, her şeyi basabilmesi değil; kalıp veya özel talaşlı imalat hazırlığı gerektirmeden karmaşık ve özelleştirilmiş geometriyi hızlı biçimde fiziksel hale getirebilmesidir. Endüstriyel kullanımda “ana ürün” kadar üretimi kolaylaştıran yardımcı aparatlar çoğu zaman en hızlı geri dönüşü sağlar.
Prototip ve tasarım doğrulama parçaları
Konsept model, form-fit kontrolü, ergonomi denemesi, muhafaza yerleşimi, kablo güzergâhı ve montaj sırası gibi konular seri üretim takımı yapılmadan önce 3D baskıyla doğrulanabilir. Görsel prototip ile fonksiyonel prototip aynı şey değildir: bir parçanın şekli doğru olabilir fakat sıcaklık, darbe, sürekli yük, kimyasal temas veya UV altında kullanılacaksa malzeme seçimi ayrıca doğrulanmalıdır.
Jig, fikstür ve üretim yardımcıları
Delme kılavuzu, montaj fikstürü, go/no-go mastarı, parça yerleştirme yuvası, lehimleme veya yapıştırma sırasında konumlandırma aparatı, etiketleme şablonu, ölçüm tutucu ve özel el aleti gövdesi 3D baskının fabrikada güçlü olduğu alanlardır. Parça yüksek yük veya aşınma görüyorsa tamamen plastik yapmak yerine metal burç, pim, vida, plaka veya rulmanla hibrit tasarım daha doğru olabilir.
Robotik gripper, EOAT ve otomasyon aparatları
Robot kolu veya pick-and-place sistemlerinde ürüne özel gripper parmağı, vakum kupası taşıyıcısı, sensör braketi, kamera muhafazası ve hafif uç-efektör parçaları basılabilir. Burada düşük kütle hareket ekseninin ivmelenmesini kolaylaştırabilir; fakat güvenli taşıma, yorulma ve kırılma riski gerçek yük testiyle doğrulanmalıdır.
Muhafaza, kapak ve elektronik kutuları
Kontrol kartı kutusu, sensör muhafazası, küçük pano içi taşıyıcı, fan kanalı, kablo rakoru adaptörü ve prototip ürün kasası 3D yazıcı için uygun parçalardır. Tasarımda yalnız dış ölçü değil; vida bossları, insert yuvaları, kablo bükülme yarıçapı, havalandırma, EMC gereksinimi ve servis erişimi düşünülmelidir. Elektrik güvenliği gerektiren ürünlerde basılmış polimer kasanın sertifika gereksinimlerini kendiliğinden karşıladığı varsayılmaz.
Düşük adetli son kullanım parçaları
Doğru proses ve malzemeyle düşük adetli bağlantı parçaları, özel braketler, kanallar, koruyucular, tutamaklar, ergonomik parçalar, taşıma aparatları ve bazı mekanik alt parçalar doğrudan son kullanım için üretilebilir. Buna rağmen seri adedi büyüdüğünde enjeksiyon, ekstrüzyon, sac işleme veya talaşlı imalat parça başına maliyet ve süre açısından daha uygun olabilir. Eklemeli imalat ile konvansiyonel üretim rakip değil, üretim hacmine ve geometriye göre birbirini tamamlayan yöntemlerdir.
Yedek parça ve dijital stok yaklaşımı
Eski bir makinede artık tedarik edilemeyen düğme, kapak, kılavuz, sensör braketi veya düşük riskli plastik mekanik parça ölçülerek ya da taranarak yeniden üretilebilir. Kritik güvenlik, yüksek yük, basınç, gıda/medikal temas veya sertifikalı fonksiyona sahip parçalar ise yalnız geometrik kopya oldukları için uygun sayılmaz; malzeme ve uygunluk ayrıca değerlendirilir. Dijital stok yaklaşımında fiziksel raf yerine onaylanmış CAD dosyası, malzeme reçetesi ve baskı parametreleri versiyonlanır.
Kalıp, model ve hızlı takım uygulamaları
3D baskı; döküm modeli, silikon kalıp masterı, vakum/termoform kalıp prototipi, düşük adetli kalıp inserti veya kompozit lay-up yardımcı kalıbı olarak kullanılabilir. Ancak proses sıcaklığı, basıncı, yüzey kalitesi ve çevrim sayısı malzemenin sınırlarını aşmamalıdır. Yüksek çevrim veya yüksek basınç gerektiğinde baskı parçası master olarak kullanılıp nihai takım metalden üretilebilir.
Mimari, eğitim ve görselleştirme modelleri
Mimari maketler, topoğrafik modeller, ürün sunum maketleri, eğitim kesitleri, mekanizma demonstratörleri ve kişiselleştirilmiş görsel ürünler eklemeli imalatla ekonomik biçimde yapılabilir. Burada mekanik dayanımdan çok detay, yüzey, renk ve son işlem öncelik kazanır. Teknoloji seçimi de bu nedenle fonksiyonel aparat üretiminden farklı olabilir.
3D printer ile üretilemeyecek veya dikkat gerektiren parçalar
“Çizilebilen her şey basılır” ifadesi mühendislik açısından yanıltıcıdır. Çok yüksek sürekli sıcaklık, yoğun aşınma, yüksek darbe, yüksek basınç, uzun süreli sürünme, yangın sınıfı, gıda/medikal uygunluk, elektriksel izolasyon sertifikası veya kritik insan güvenliği isteyen parçalar yalnız bir filament adı seçilerek güvenli hale gelmez. Bu uygulamalarda proses sertifikasyonu, malzeme veri sayfası, test ve gerektiğinde metal/konvansiyonel üretim gerekir.
3D baskı teknolojileri neden birbirinden ayrılmalıdır?
FDM/FFF, SLA/MSLA ve SLS aynı CAD dosyasından parça üretebilir fakat malzeme formu, yüzey kalitesi, destek ihtiyacı, post-process, boyutsal davranış ve makine mimarisi farklıdır. Bir teknoloji için doğru tasarım diğerinde gereksiz destek, çarpılma veya maliyet doğurabilir. Makine üreticisi de hangi proses sınıfını hedeflediğini mekanik mimariyi seçmeden önce kesinleştirmelidir.
FDM ve FFF 3D printer nasıl çalışır?
FDM/FFF sisteminde termoplastik filament ekstrüdere beslenir, hotend içinde eritilir ve nozzle üzerinden kontrollü çizgiler halinde tabla üzerine bırakılır. X-Y hareketi parçanın konturunu, Z hareketi katmanlar arası yüksekliği oluşturur. Katmanlar üst üste bağlandıkça parça oluşur. Bu süreçte ekstrüzyon debisi, hareket hızı, sıcaklık, soğutma ve ilk katman geometrisi birbirinden bağımsız değildir. FDM/FFF; prototip, aparat ve birçok fonksiyonel polimer parça için yaygın bir çözümdür.
SLA ve MSLA 3D printer nasıl çalışır?
SLA sınıfında sıvı fotopolimer reçine seçici ışık enerjisiyle kürlenir. Lazer taramalı SLA ile maske tabanlı MSLA farklı optik mimariler kullanabilir. Parça build platformunda katman katman oluşurken her katmanda reçine yenilenmesi ve parçanın vat filminden ayrılması gibi mekanik etkiler vardır. Yüksek detay ve düzgün yüzey avantajlı olabilir; buna karşılık reçine taşıma, yıkama, son kürleme, kimyasal güvenlik ve atık yönetimi FDM’den daha kritik bir iş akışıdır.
SLS 3D printer nasıl çalışır?
SLS sisteminde polimer toz ince tabaka halinde serilir ve lazer seçilen bölgeleri sinterler. Yeni toz tabakası yayıldıkça parça toz yatağı içinde büyür. Çevredeki sıkışmış toz geometriyi desteklediğinden FDM/SLA’daki klasik destek yapılarına çoğu geometride ihtiyaç azalır; bu da iç içe yerleşim ve karmaşık şekiller için avantaj sağlar. Buna karşılık toz yönetimi, termal kontrol, depowdering ve ekipman sınıfı daha endüstriyeldir.
DLP, MJF, metal PBF ve diğer eklemeli imalat yöntemleri
DLP fotopolimer kürleme ailesindedir; MJF toz yatağı tabanlı endüstriyel polimer üretim yaklaşımıdır; metal powder bed fusion ise metal tozu yüksek enerjiyle birleştiren ayrı bir makine sınıfıdır. Binder jetting, material jetting ve directed energy deposition gibi başka prosesler de vardır. Bu rehber bunları teknoloji haritasına koyar; CNC-Marketi lazer, metal toz sistemi veya bu komple endüstriyel yazıcıları satıyor gibi bir iddiada bulunmaz.
FDM, SLA ve SLS karşılaştırma tablosu
| Kriter | FDM/FFF | SLA/MSLA | SLS |
|---|---|---|---|
| Hammadde | Termoplastik filament | Fotopolimer reçine | Polimer toz |
| Tipik güç | Uygun maliyet, kolay mekanik erişim, geniş malzeme seçeneği | Yüksek detay ve düzgün yüzey | Desteksiz karmaşık geometri, güçlü fonksiyonel parçalar |
| Post-process | Destek alma ve isteğe bağlı yüzey işlemi | Yıkama + son kür + destek | Tozdan çıkarma + temizleme |
| Makine mekaniği | XYZ + ekstrüder + tabla | Z ekseni + vat + optik sistem | Toz serme + build pistonları + lazer/optik |
| Makine üreticisi açısından | Hareket/şase/step/aktarma yoğun | Z ekseni, peel ve optik hizalama kritik | Termal/toz/optik güvenlik ve proses kontrolü kritik |
3D yazıcı malzemesi nasıl seçilir?
Malzeme seçimi “en sağlam filament” arayışı değildir. Parçanın çalışma sıcaklığı, UV maruziyeti, darbe, sürekli yük, esneklik, sürtünme, kimyasal temas, nem, yüzey kalitesi ve post-process ihtiyacı birlikte değerlendirilir. Aynı polimerin farklı üretici formülasyonları ve kompozit katkıları da farklı davranabilir; gerçek tasarım için malzeme veri sayfası ve numune testi önemlidir.
PLA ne zaman tercih edilir?
PLA baskı kolaylığı, iyi detay ve düşük çarpılma eğilimi nedeniyle görsel modeller, hızlı prototipler, montaj kontrol parçaları ve düşük termal yükteki yardımcı parçalar için yaygındır. Buna karşılık sıcak ortam, darbe veya uzun süreli mekanik yük bulunan uygulamalarda yalnız kolay basılıyor olması yeterli seçim gerekçesi değildir.
PETG ne zaman tercih edilir?
PETG, birçok uygulamada PLA’dan daha tok davranış ve pratik kimyasal/nem dayanımı beklendiğinde değerlendirilen yaygın bir mühendislik filamentidir. Muhafaza, braket, kanal ve yardımcı aparatlarda sık görülür. Ancak gıda teması gibi hassas kullanım alanları yalnız polimer adından çıkarılamaz; filament katkısı, nozzle, baskı yüzeyi, temizlenebilirlik ve mevzuat birlikte değerlendirilmelidir.
ABS ve ASA nerede anlamlıdır?
ABS ve ASA, daha yüksek termal ihtiyaç ve mekanik uygulamalar için değerlendirilebilir. ASA dış ortam ve UV beklentisi bulunan uygulamalarda öne çıkabilir. Her ikisi de baskı sırasında termal büzülmeye bağlı warping ve katman ayrılması açısından kontrollü ortam isteyebilir; büyük parçalarda enclosure ve düzgün termal yönetim önem kazanır.
TPU ve esnek filamentler
TPU/TPE sınıfı malzemeler tampon, ayak, kapak, koruyucu, esnek kavrama yüzeyi, gromet ve gripper temas elemanı gibi uygulamalarda değerlidir. Esnek filament ekstrüder yolunda sıkışmaya daha yatkın olabileceğinden filament yolunun kısa ve kontrollü olması, makul besleme kuvveti ve uygun nozzle/geometri seçimi gerekir.
PA Nylon, PC ve mühendislik filamentleri
Polyamide/Nylon ve polycarbonate sınıfı filamentler fonksiyonel parçalarda yüksek performans sağlayabilir; ancak nem alma, warping, daha zor proses kontrolü ve yüksek makine sıcaklık gereksinimleri gündeme gelir. “Yazıcı nozzle sıcaklığa çıkıyor” tek başına yeterli değildir; hotend, sensör, tabla, enclosure, baskı yüzeyi, filament kuruluğu ve makine komponentlerinin termal dayanımı bir sistem olarak düşünülmelidir.
Karbon ve cam elyaf dolgulu filamentler
Fiber dolgulu filamentler rijitlik ve boyutsal davranışı iyileştirebilir; fakat aşındırıcı katkılar nozzle aşınmasını hızlandırabilir ve katman yönüne bağlı mekanik özellik devam eder. Filamentte “carbon fiber” yazması parçayı izotropik kompozit levha gibi davranır hale getirmez. Nozzle malzemesi, ekstrüder ve gerçek parça testleri bu sınıfta daha önemlidir.
Reçine ve SLS toz malzemeleri
SLA/MSLA reçineleri standart, tough/durable, yüksek sıcaklık, elastomerik veya özel mühendislik sınıflarına ayrılabilir. SLS tarafında PA12, PA11, TPU ve kompozit tozlar gibi seçenekler bulunur. Malzeme adı kadar proses sonrası kürleme veya conditioning, nem ve uzun dönem davranış önemlidir. Reçine ve tozların iş sağlığı/atık talimatları üreticinin SDS ve kullanım dokümanına göre uygulanmalıdır.
Malzeme seçimi karar tablosu
| İhtiyaç | İlk değerlendirilecek aile | Doğrulanacak nokta |
|---|---|---|
| Görsel prototip | PLA veya detay için SLA | Yüzey, renk, geometri |
| Genel mekanik aparat | PETG / uygun engineering resin / PA | Yük, sıcaklık, kimyasal |
| Dış ortam | ASA gibi UV odaklı malzemeler | UV + sıcaklık + nem |
| Esnek temas | TPU veya elastomerik resin | Shore, yorulma, sıkıştırma |
| Yüksek detay | SLA/MSLA | Reçine mekanik/termal uygunluğu |
| Karmaşık fonksiyonel geometri | SLS PA ailesi | Yük, yüzey, toz sonrası işlem |
CAD modelden baskıya iş akışı
Tipik akış CAD modelleme veya taramayla başlar. Model üretilebilir geometriye göre düzenlenir, 3MF/STL gibi formatla slicer yazılımına aktarılır, oryantasyon ve destek stratejisi belirlenir, katmanlar oluşturulur ve makine komutları üretilir. Baskı sonrası destek alma, yıkama/kürleme, depowdering, çapak/temizlik, insert montajı veya yüzey işlemleri uygulanabilir. Dosya formatı yalnız geometrinin taşınması değildir; 3MF gibi modern formatlar birden fazla nesne ve baskı bilgilerini daha iyi paketleyebilir.
Katman yönü parçanın dayanımını neden değiştirir?
FDM parçada filament yolları katman içinde ve katmanlar arasında farklı bağlanma mekanizmalarına sahiptir. Yükün katmanları ayıracak yönde gelmesi ile katman düzleminde gelmesi aynı sonuç vermez. Bu nedenle parçayı tabla üzerinde yalnız en hızlı basılacağı şekilde değil, servis yükünün yönüne göre de konumlandırmak gerekir. SLA ve SLS’de anizotropi davranışı farklı olsa da oryantasyon yine yüzey, destek, deformasyon ve hassasiyeti etkiler.
Duvar, dolgu ve rijitlik mantığı
Parçayı yalnız infill yüzdesiyle “güçlü” yapmak eksik yaklaşımdır. Dış duvar/perimeter sayısı, kabuk kalınlığı, rib ve fillet geometrisi, yük yolları ve baskı yönü çoğu mekanik parçada daha belirleyicidir. Tasarımcı masif parça yerine malzemeyi yük yoluna yerleştirerek daha hafif ve rijit bir geometri elde edebilir.
Boşluk, tolerans ve geçme tasarımı
CAD’de iki parçaya sıfır boşluk vermek onların baskıdan sonra kayar geçme olacağı anlamına gelmez. Nozzle/voxel boyutu, malzeme büzülmesi, ilk katman ezilmesi, duvar çizgisi algoritması ve makine kalibrasyonu gerçek ölçüyü değiştirir. En doğru yöntem hedef yazıcı-malzeme-reçeteyle küçük tolerans kuponları basıp tasarım boşluklarını ölçerek belirlemektir.
Delikler, vida ve insert tasarımı
Dikey/yatay delik yönü, köprüleme, çevre duvarı ve matkapla son işlem ihtiyacı göz önüne alınmalıdır. Sık sökülüp takılacak bağlantıda doğrudan plastik diş yerine ısı ile gömülen insert, gömülü somun veya metal burç düşünülebilir. Insert çevresinde yeterli et kalınlığı ve yükü dağıtan geometri tasarlanmazsa metal insert sağlam kalırken plastik gövde çatlayabilir.
Destek, overhang ve bridge kararları
Destek malzemesi baskı süresi, yüzey kalitesi ve post-process maliyetini etkiler. FDM’de parçayı döndürmek, chamfer kullanmak, self-supporting açıları tercih etmek veya modeli bölmek desteği azaltabilir. SLA’da destek izleri fonksiyonel yüzeylerden uzak tutulabilir. SLS’de çevre toz desteği sayesinde klasik support ihtiyacı büyük ölçüde azalır fakat toz tahliyesi için iç boşluk ve kaçış geometrisi düşünülmelidir.
Kendi 3D yazıcını yapmak için ilk şart: gereksinimi tanımlamak
Makineyi parça listesiyle değil hedefle başlatın: baskı hacmi, ana malzeme ailesi, hedef yüzey/ölçü kalitesi, tek parça mı seri üretim mi, masaüstü mü büyük format mı, enclosure gereksinimi, beklenen hareket hızı, bakım seviyesi ve bütçe. Bu kararlar net değilse satın alınan motor, profil ve rayların uyumlu görünmesi iyi bir makine oluşturmaz.
FDM 3D printer mekanik mimarileri
Bed-slinger Cartesian, sabit tabla/XY gantry, CoreXY, H-Bot ve Delta mimarileri farklı hareketli kütle ve kinematik davranışlara sahiptir. Bed-slinger sade ve erişilebilirdir fakat büyük ağır tabla hızlı Y hareketinde dinamik yük oluşturur. CoreXY’de iki kayış ve iki motorun ortak kinematiği yüksek hız için avantaj sağlayabilir fakat kayış güzergâhı, karelik ve gerilim eşitliği kritiktir. Delta hafif effector hareketi sunar ancak geometri kalibrasyonu ve yüksek yapı farklı tasarım ister.
CoreXY neden popülerdir, nerede zorlaşır?
CoreXY, X-Y motorlarını şase üzerinde sabit tutup toolhead kütlesini düşürmeye yardımcı olur. İki motorun hareketleri koordineli biçimde X ve Y hareketine dönüşür. Kayış uzunluğu, pulley hizası, gantry kareliği ve iki kayışın benzer gerilimi bozulursa diagonal artefaktlar ve ölçü hataları görülebilir. Bu nedenle CoreXY sadece “iki motor ve uzun kayış” değildir; rijit şase ve dikkatli kayış düzlemi ister.
Bed-slinger mimarisi ne zaman mantıklıdır?
Daha küçük baskı alanı, kolay bakım, düşük maliyet ve sade kinematik hedeflerinde hareketli tabla mimarisi iyi bir seçim olabilir. Baskı hacmi ve tabla kütlesi büyüdükçe Y ekseninde ivme kuvveti artar, parçanın kendi ataleti de yüzey artefaktlarını etkileyebilir. Büyük format için yalnız motor büyütmek yerine mimariyi yeniden düşünmek gerekir.
Delta 3D printer tasarımında kritik noktalar
Delta mimaride üç dikey kule ve paralel kollar effector konumunu belirler. Hafif hareketli kafa yüksek hareket hızı potansiyeli sağlayabilir; buna karşılık kule paralelliği, kol eşitliği, joint boşluğu ve kinematik kalibrasyon doğrudan geometrik doğruluğu etkiler. Delta’yı Cartesian ayar mantığıyla servis etmek yanlış teşhise yol açabilir.
3D printer şasesi ne kadar rijit olmalıdır?
Şase, eksenlerin birbirine geometrik referansıdır. Motor torku ve hareketli kütle şaseyi esnetiyorsa nozzle doğru koordinata komut alsa bile gerçek konumu değişir. Yüksek ivmede ringing/ghosting yalnız firmware ile çözülmez; gevşek bağlantı, uzun konsol ve esnek profil kesiti fiziksel sınır oluşturur. Karelik, burulma rijitliği ve bağlantı yüzeylerinin tekrarlanabilirliği tasarımın başında ele alınmalıdır.
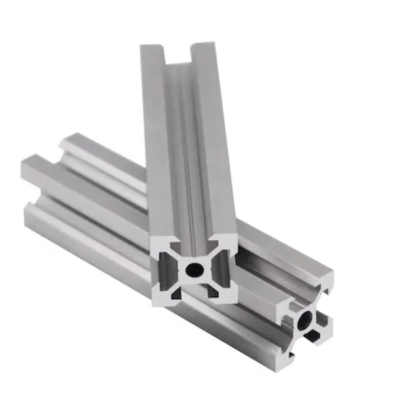
Alüminyum sigma profil 3D printer şasesinde nasıl kullanılır?
Modüler alüminyum profil, prototip ve özel FDM printer şasesi için ayarlanabilir ve yeniden yapılandırılabilir bir çözümdür. CNC-Marketi’nde gerçek Sigma Profil ailesi ve doğrudan 3D printer uygulamasını tarif eden 20X20 V Slot Sigma Profil ürünü bulunur. Profil kesitini yalnız dış ölçüye göre seçmek doğru değildir; açıklık, hareketli kütle, gantry bağlantısı ve köşe rijitliği birlikte düşünülür.
V-Slot tekerlekli hareket mi, lineer ray mı?
V-slot tekerlek sistemi uygun maliyetli ve basit mekanik sağlar; tekerlek preload ayarı, aşınma ve profil temizliği önemlidir. Lineer ray daha kompakt ve rijit kılavuzlama sunabilir; preload, montaj yüzeyi düzlüğü ve paralellik hataları ray üzerinde yüksek iç yük oluşturabilir. CNC-Marketi lineer kızak ve araba ailesi özellikle daha rijit özel printer ve büyük format eksenlerinde gerçek bir seçenek olabilir.

Mil ve lineer rulmanlı sistemler
Sertleştirilmiş mil + lineer rulman klasik 3D printer mimarisinde hâlâ geçerli ve ekonomik bir kılavuzlama yöntemidir. Uzun açıklıkta mil sehim yapabilir; bu nedenle çap, destek şekli ve hareketli araba momenti önemlidir. “Kalın mil daha iyi” yaklaşımı hareketli kütleyi de artırabileceğinden bütün eksen hesabı yapılmalıdır.
Z ekseninde trapez vida mı, bilyalı vida mı?
Birçok masaüstü FDM yazıcıda Z ekseni düşük hızlı olduğu için trapez vida yeterli olabilir. Büyük, ağır veya yüksek doğruluk isteyen platformlarda bilyalı vida değerlendirilebilir. CNC-Marketi vidalı mil ve somun ailesi özel endüstriyel hareket uygulamalarında kullanılabilir; ancak bilyalı vidanın düşük sürtünmesi, geri sürülebilirlik ve maliyet gibi etkileri vardır. FDM Z ekseninde her durumda bilyalı vida zorunlu değildir.

Triger kayış ve kasnak 3D printerda neden yaygındır?
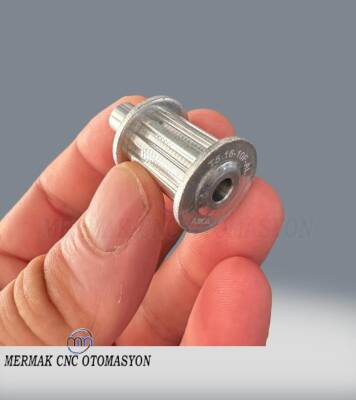
X-Y eksenlerinde düşük hareketli kütle ve hızlı yön değiştirme istendiğinden senkron triger kayışlar yaygındır. Kayışın pitch değeri, genişliği, kasnak diş sayısı, sarım açısı, gerginlik ve açıklık uzunluğu sistemin davranışını etkiler. CNC-Marketi triger dişli kasnak ailesi özel makine tasarımında kullanılabilir; katalogdaki bir kasnağın 3D printera doğrudan uyacağı mil çapı ve kayış standardı kontrol edilmeden varsayılmaz.
Kayış gerginliği neden ayar değil tasarım parametresidir?
Gevşek kayış backlash benzeri yön değiştirme hatası ve titreşim yapabilir; aşırı gergin kayış ise motor/rulman yükünü artırır, profil veya shaftı esnetebilir. İdeal gerilim kayış üreticisi ve sistem geometrisine göre belirlenir. CoreXY gibi uzun kayışlı sistemlerde iki loopun hizası ve gerilim dengesi de önemlidir.
Kasnak, idler ve rulman hizası
Kayış aynı düzlemde çalışmıyorsa flanşa sürtünme, kenar aşınması ve periyodik kuvvet oluşabilir. Idler rulmanının çapı, dişli/dişsiz yüzeyi ve kayışın hangi tarafına temas ettiği önemlidir. Küçük idler üzerinde aşırı bükülen kayışın ömrü ve diş davranışı değişebilir. Mekanik yerleşimde kayış çizgisi CAD üzerinde açıkça tanımlanmalıdır.
Step motor 3D printerda neden bu kadar yaygındır?
Step motor, açık çevrimde komut darbelerini açısal adımlara dönüştürür; düşük ve orta güçte hassas konumlama için sürücüyle birlikte ekonomik ve erişilebilir bir çözümdür. 3D printer X-Y-Z ve ekstrüder eksenlerinde yaygın olmasının nedeni yalnız hassasiyet değil, basit kontrol ve duruşta tutma kabiliyetidir. CNC-Marketi Step Motor ve Sürücü ailesi gerçek katalog ownerıdır.

NEMA 17, NEMA 23 ve motor boyutu nasıl düşünülür?
NEMA sınıfı öncelikle flanş/çerçeve ölçüsü standardıdır; aynı NEMA ölçüsünde farklı uzunluk, akım, endüktans ve tork özellikleri olabilir. Masaüstü printerlarda NEMA 17 yaygın olsa da büyük format eksende NEMA 23 veya başka motor gerekebilir. Sırf daha büyük motor kullanmak daha iyi baskı sağlamaz; motor ve sürücü eksenin hız-tork ihtiyacına göre seçilmelidir.
Step motor tork hesabının pratik mantığı
Kayışlı eksende gerekli motor torku hareketli kütleyi istenen ivmeyle hızlandırmak için gereken lineer kuvvet, sürtünme ve kayıp payının kasnak yarıçapıyla ilişkisine bağlıdır. Vida ekseninde lead, verim ve eksenel yük devreye girer. Ayrıca step motor torku hız arttıkça düşer. Bu nedenle katalog holding torque değerini tek başına kullanmak yüksek hızlı X-Y eksenini doğru boyutlandırmaz.
Mikrostep gerçek mekanik hassasiyet midir?
Sürücü mikrostep ile akımı fazlar arasında bölerek hareketi daha yumuşak ve sessiz hale getirebilir. Ancak teorik mikrostep açısını doğrudan garanti edilmiş mekanik konum çözünürlüğü kabul etmek yanlıştır. Motorun incremental torque kapasitesi, yük, esneme, kayış ve mekanik boşluk gerçek konumu belirler. Mikrostep seçimi ses, akım ve hareket kalitesiyle birlikte ele alınmalıdır.
Step motor sürücüsü seçimi
Sürücü motor faz akımını, mikrostep davranışını ve anahtarlama karakterini belirler. Akım ayarı motorun izin verdiği çalışma bölgesinde olmalı, sürücü termal olarak doğru soğutulmalı ve besleme gerilimi sürücü/motor sistemiyle uyumlu olmalıdır. Sessiz sürüş özellikleri yüzey kalitesine yardımcı olabilir fakat gevşek mekanik veya düşük rijitliği elektronik olarak ortadan kaldırmaz.
Kapalı çevrim step motor gerekir mi?
Encoder geri beslemeli step sistemleri kaçırılan hareketi algılama ve daha yüksek güvenilirlik sağlayabilir. Yine de doğru boyutlandırılmamış ekseni “encoder düzeltir” diye tasarlamak sağlıklı değildir. Kapalı çevrim; kaçırma riskinin maliyetli olduğu, büyük format veya daha yüksek dinamikli özel printerlarda anlamlı olabilir.
Servo motor 3D printerda kullanılır mı?
Endüstriyel büyük format, yüksek dinamik veya çok ağır gantry uygulamalarında servo motor kullanılabilir. Servo daha yüksek hız aralığı, geri besleme ve gelişmiş kontrol sağlayabilir; buna karşılık maliyet, tuning ve sürücü entegrasyonu büyür. Küçük masaüstü FDM için servo sırf daha “endüstriyel” olduğu için gerekli değildir. CNC-Marketi’nin servo motor ve sürücü ailesi ancak özel makinenin hesaplanan ihtiyacı bunu gerektiriyorsa değerlendirilmelidir.
Ekstrüder motoru neden ayrı değerlendirilmelidir?
Ekstrüder filament üzerinde itme kuvveti üretir; nozzle debisi, filament sertliği, Bowden sürtünmesi ve gear ratio gerekli torku etkiler. Toolhead üzerinde direct drive motoru hareketli kütle ekler; Bowden yerleşimi ise filament yolunu uzatır. Küçük motor seçimi ağırlığı azaltabilir fakat filament besleme marjını daraltabilir.
Direct Drive ve Bowden ekstrüder farkı
Direct Drive’da drive gear hotend’e yakın olduğundan filament yolu kısalır ve esnek filament kontrolü kolaylaşabilir; buna karşılık X-Y hareketli kütle artar. Bowden sisteminde motor şasede kalabilir, toolhead hafifler; ancak filament tüpündeki elastikiyet ve sürtünme retraction/basınç davranışını etkiler. Mimari seçimi malzeme ailesi ve hedef ivmeyle yapılmalıdır.
Hotend, nozzle ve melt zone neden hareket sisteminden bağımsız değildir?
Hotend’in eritme kapasitesi, nozzle çapı ve malzeme akışı belirli bir volumetric flow sınırı oluşturur. Hareket sistemini çok hızlandırıp hotend’in eritebildiğinden daha fazla malzeme istemek under-extrusion üretir. Tersine daha büyük nozzle ve yüksek flow hotend kullanıldığında parça soğutması ve heater gücü sınıra gelebilir. CNC-Marketi hotend/nozzle satıyor gibi bir iddia bu rehberde kurulmaz.
Nozzle çapı hız ve detay dengesini nasıl değiştirir?
Daha küçük nozzle ince detay ve dar çizgiler sağlar fakat aynı hacmi üretmek için daha fazla yol ve süre gerekebilir. Daha büyük nozzle daha kalın extrusion line ile fonksiyonel parçaları hızlandırabilir, ancak küçük detayları sınırlayabilir ve daha yüksek malzeme debisi/soğutma ister. En doğru nozzle, parça özellik boyutu ve üretim süresi hedefinin ortak sonucudur.
Heated bed ve baskı yüzeyi
Heated bed ilk katman yapışmasını ve termal gerilimi kontrol etmek için kullanılır. Tabla düzlüğü, yüzey malzemesi, ısı dağılımı ve mesh/leveling sistemi aynı derecede önemlidir. Bazı filamentler farklı baskı yüzeyleri veya ayırıcı katman isteyebilir. CNC-Marketi heated bed veya baskı levhası satıyor gibi bir ürün iddiası yapılmaz.
Enclosure ne zaman gerekir?
Yüksek büzülme eğilimli mühendislik filamentlerinde çevre sıcaklığının stabil tutulması warping ve katman ayrılmasını azaltabilir. Enclosure yalnız kutu değildir: elektroniklerin izin verilen sıcaklığı, motor/sürücü ısısı, filament saklama, filtreleme/ventilasyon ve kullanıcı güvenliği düşünülmelidir. PLA gibi düşük sıcaklık filamentlerinde gereksiz yüksek chamber sıcaklığı da baskı kalitesini olumsuz etkileyebilir.
3D printer güç kaynağı nasıl boyutlandırılır?
Güç kaynağı; heated bed, hotend heater, step motor sürücüleri, fanlar, kontrol kartı ve aksesuarların aynı anda çekebileceği yükleri karşılamalıdır. Nominal Watt toplamı dışında hat kayıpları, peak yük, ortam sıcaklığı, kablo/konnektör akım kapasitesi ve güvenlik rezervi değerlendirilir. CNC-Marketi SMPS ve güç kaynakları ailesi içinde 24 V seçenekler bulunur; belirli bir ürün ancak makinenin gerçek güç bütçesi uygunsa seçilir.

12 V, 24 V ve daha yüksek DC mimarisi
Gerilim seçimi heater akımı, kablo kesiti, sürücü uyumluluğu ve komponent ekosistemini etkiler. Aynı güçte daha yüksek gerilim daha düşük akım anlamına gelebilir; ancak tüm heater, fan, sürücü ve kontrol elemanlarının gerilim uyumu gerekir. Farklı gerilim alanları kullanılıyorsa topraklama ve DC-DC dönüşümleri planlı yapılmalıdır.
Kablo, konnektör ve hareketli kablo yönetimi
Toolhead kabloları sürekli bükülür. Uygun esnek kablo, strain relief, kablo zinciri veya kontrollü loop kullanılmazsa bakır iletken dışarıdan sağlam görünürken içeride yorulabilir. Heater ve bed gibi yüksek akım hatları düşük akımlı sensör hatlarından ayrı risk sınıfında ele alınmalı; konnektörler gerçek akım ve sıcaklık değerine göre seçilmelidir.
Topraklama ve elektrik güvenliği
Metal şase ve AC beslemeli güç kaynaklarında koruma topraklaması tasarımın parçasıdır. Sigorta, ana şalter, uygun kablo kesiti, strain relief, terminal koruması ve yangın riskine karşı güvenli heater kontrolü gerekir. Açıkta AC terminal bırakmak veya yazılım korumasını tek güvenlik katmanı kabul etmek doğru değildir. Üretilecek ticari makinede hedef pazarın elektrik/makine güvenlik standardı ayrıca doğrulanmalıdır.
Endstop, home ve prob sensörleri
Endstop eksenin referansını veya sınırını belirleyebilir. Inductive/capacitive/strain/load-cell/optical gibi bed probing yöntemleri farklı yüzeylerde çalışır. CNC-Marketi sensör ve siviç ailesindeki endüstriyel yaklaşım özel printerlarda kullanılabilir; katalogdaki belirli proximity sensörün bed probe olarak uygunluğu algılama mesafesi, hedef metal, gerilim ve kontrol kartı giriş seviyesi doğrulanmadan varsayılmaz.

Filament runout ve hareket izleme
Filament bitti sensörü, filament motion encoderı, toolhead accelerometerı veya kapı sensörü gibi yardımcı geri bildirimler kullanıcı hatasını ve teşhis süresini azaltabilir. Ancak sensör eklemek yerine hangi arızanın yakalanacağı net tanımlanmalıdır. Yanlış yerleştirilmiş sensör daha fazla false alarm ve kablo karmaşası yaratabilir.
Kontrol kartı ve firmware mimarisi
Kontrol kartı step/dir sinyallerini, heater PWM’lerini, sıcaklık girişlerini, fanları ve güvenlik girişlerini yönetir. Marlin, Klipper ve RepRapFirmware gibi ekosistemler farklı mimari ve özellikler sunar. Firmware seçimi yalnız arayüz değil; MCU kapasitesi, step rate, input shaping, network ihtiyacı, makro yapısı, güvenlik ve bakım yöntemini etkiler. CNC-Marketi genel 3D printer control board satıyor gibi gösterilmez.
Marlin ve Klipper yaklaşım farkı
Marlin ağırlıklı olarak mikrodenetleyici üzerinde çalışan köklü bir firmware yaklaşımıdır. Klipper ise yüksek seviyeli planlamayı host bilgisayarda, zaman kritik step üretimini MCU üzerinde dağıtarak farklı bir mimari sunar. Input shaping ve pressure advance gibi özellikler yüksek hızlı FDM’de sık kullanılır. Hangisinin “daha iyi” olduğu bakım ekibi, kontrol donanımı ve makine hedefiyle belirlenir.
Slicer makinenin gerçek proses planlayıcısıdır
Slicer; katman yüksekliği, line width, perimeter, infill, support, hız, ivme, sıcaklık ve extrusion komutlarını oluşturur. CAD modeli doğru olsa bile yanlış slicer profili parçayı zayıf, ölçüsüz veya yüzeyi bozuk üretebilir. Seri üretimde slicer profili versiyonlanmalı ve onaylı makine-malzeme-nozzle kombinasyonuna bağlanmalıdır.
G-code ve makine koordinat sistemi
G-code hareket ve proses komutlarını taşır. Home yönü, build volume sınırı, origin ve eksen işaretlerinin firmware/slicer ile uyuşmaması nozzle çarpışmasına yol açabilir. Özel printerda makine coordinates, work offset benzeri özel mekanizmalar ve tool offsetler açıkça dokümante edilmelidir.
İlk katman neden baskının temelidir?
Nozzle-tabla mesafesi, tabla temizliği, yüzey uyumu, extrusion miktarı ve ilk katman hızı doğru değilse parça daha sonraki katmanlarda iyi ayarlarla kurtarılamayabilir. İlk katman çok ezilirse ölçü dışına taşabilir ve elephant foot oluşabilir; az ezilirse yapışma zayıflar. Otomatik mesh fiziksel eğrilikleri kompanse eder fakat gevşek gantry veya yanlış Z mekanik sorununu çözmez.
Bed leveling ile gantry kareliği aynı şey değildir
Bed mesh yazılımı tabla yüzeyindeki küçük yükseklik değişimlerini Z hareketiyle kompanse eder. X gantry eğik, Z vidaları senkron değil veya şase burulmuşsa mesh sayısal olarak “iyi” görünse dahi geometrik doğruluk bozulabilir. Önce mekanik karelik ve paralellik, sonra yüzey mesh kalibrasyonu yapılmalıdır.
Extrusion kalibrasyonu
Filament drive’ın komutlanan uzunlukla gerçek besleme miktarı uyumlu olmalıdır. Drive gear çapı, gear ratio, filament sıkıştırması ve firmware rotation-distance/steps ayarı bunu etkiler. Flow/extrusion multiplier ise filament ve nozzle davranışını düzeltmek için ayrı bir proses parametresidir; mekanik kalibrasyon hatasını aşırı flow ile gizlemek doğru değildir.
Pressure Advance ve extrusion basıncı
Nozzle içi eriyik basıncı hız değişimlerinde gecikmeli tepki verir. Pressure advance/linear advance benzeri algoritmalar köşe ve hızlanma sırasında extrusion basıncını önden telafi eder. Yanlış ayar köşelerde eksik/fazla malzeme oluşturabilir. Bu ayar, sağlam extruder ve doğru mekanik flow kalibrasyonundan sonra yapılmalıdır.
Input Shaping neyi çözer, neyi çözmez?
Hızlı yön değişiminde printer yapısının rezonansı yüzeyde ringing/ghosting bırakabilir. Input shaping belirli rezonans frekanslarına göre hareket komutunu şekillendirerek titreşimi azaltabilir. Ancak gevşek vida, kırık rulman, esnek gantry veya kötü kayış hizasını tamir etmez. Yüksek ivme hedefinde önce mekanik sağlık, sonra ölçüm tabanlı shaping gerekir.
3D printer hızını ne belirler?
Maksimum travel speed tek başına üretim hızını göstermez. Nozzle volumetric flow, hedef ivme, köşe davranışı, minimum layer time, parça soğutma, hareketli kütle, step motor torku, kayış ve şase rezonansı birlikte baskı süresini sınırlar. Hızlandırma projesi darboğaz analiziyle yapılmalıdır.
Volumetric flow darboğazı
Filamentli sistemde nozzle’dan saniyede geçirilebilen eriyik hacmi hotend ve malzemeye bağlıdır. Slicer line width × layer height × movement speed kombinasyonu bu debiyi ister. Mekanik sistem daha hızlı gidebilse bile hotend bu debiyi sağlayamıyorsa under-extrusion başlar. Büyük nozzle veya yüksek-flow hotend seçimi de heater ve parça soğutma kapasitesini yeniden değerlendirir.
Hız, ivme ve jerk/square corner davranışı
Kısa hareketlerde yazıcı komutlanan yüksek hıza hiç ulaşmadan tekrar yavaşlayabilir; bu durumda ivme baskı süresinde daha belirleyicidir. İvme arttıkça step motor tork marjı, kayış kuvveti, gantry esnemesi ve rezonans büyür. Firmware köşe hız parametreleri mekanik yük değişimini kontrol eder; yalnız benchmark süresi için agresif ayar sürekli üretim için uygun olmayabilir.
Büyük format 3D printer tasarımı
Baskı hacmi iki katına çıktığında yalnız profil uzunluğu artmaz. Uzun gantry sehim ve titreşimi, tabla düzlüğü, heater zonlama, kablo uzunluğu, güç dağıtımı ve hareketli kütle büyür. Büyük formatta çift Z, gantry leveling, daha rijit profil kesiti, lineer ray ve daha güçlü motorlar değerlendirilebilir; fakat bunların hepsi sistem hesabının sonucudur.
Pellet ekstrüzyon ve granül beslemeli 3D printer
Büyük format veya yüksek malzeme debisi için filament yerine pellet/granül extruder kullanılabilir. Bu, daha büyük vida ekstrüderi, heater zonları, motor torku, malzeme kurutma ve çok daha yüksek flow nedeniyle farklı bir makine sınıfıdır. Masaüstü filament printer bileşenleri doğrudan ölçeklenerek güvenli pellet printer elde edilmez.
IDEX, toolchanger ve çok malzemeli sistemler
Bağımsız çift ekstrüder (IDEX), mekanik toolchanger veya filament switching sistemleri destek malzemesi, farklı renk/malzeme ve paralel üretim sağlayabilir. Ancak nozzle offset, purge, ooze kontrolü, tool parking, kablo/filament routing ve collision logic karmaşıklaşır. Çoklu tool eklemek her parçada üretkenlik artışı sağlamaz; hedef uygulama ve changeover maliyeti analiz edilmelidir.
SLA/MSLA makinesi tasarlarken Z ekseni
Reçine printerda X-Y çözünürlük optik sistemle oluşsa da Z ekseni build platformunu her katmanda kontrollü hareket ettirir. Z vida/ray boşluğu ve rijitliği yüzey banding ve katman kalınlığını etkileyebilir. Peel kuvveti parça alanına ve geometriye bağlı olduğundan Z motoru ve mekanik aktarma yalnız platform ağırlığıyla boyutlandırılmaz.
Reçine vat, peel ve film davranışı
Bottom-up reçine printerda her katman sonrasında kürlenmiş alanın vat filminden ayrılması gerekir. Büyük kesit alanı yüksek peel/suction kuvveti oluşturabilir. Lift mesafesi, hızı, film kondisyonu ve model oryantasyonu başarının parçasıdır. Bu nedenle SLA/MSLA tasarımında Z ekseni hareket profili yalnız katman yüksekliğinden ibaret değildir.
SLA/MSLA optik ve UV güvenliği
UV ışık kaynağı, LCD/DLP/galvo optik sistemi ve reçine spektral uyumu prosesin çekirdeğidir. Işık uniformity ve pixel/spot kalibrasyonu boyutsal kaliteyi etkiler. UV kaynağa doğrudan maruziyet ve sıvı reçine teması önlenmeli; kapak interlock, uygun PPE, ventilasyon ve üreticinin SDS talimatları uygulanmalıdır.
SLS makinesinde toz serme ve termal kontrol
SLS prosesinde homojen ince toz tabakası, kontrollü yatak sıcaklığı ve doğru lazer taraması gerekir. Recoater, feed/build pistonları ve toz akış davranışı mekanik tasarımın önemli parçalarıdır. Toz güvenliği, filtreleme, inertleme ihtiyacı ve yangın/patlama riski kullanılan malzemeye/prosese göre profesyonel risk analizi gerektirir.
3D baskı kusuru: layer shift
Katman kayması; step motor tork marjının aşılması, kayışın diş atlaması, pulley setskur gevşemesi, motor/sürücü ısınması, mekanik sıkışma veya elektronik sinyal problemi nedeniyle oluşabilir. Hata aynı Z yüksekliğinde tekrarlanıyorsa kablo/sıkışma, rastgele yüksek hızda çıkıyorsa ivme-tork marjı araştırılır. Önce mekanik iz bırakacak delil bulunmalı, sonra firmware parametresi değiştirilmelidir.
3D baskı kusuru: ringing ve ghosting
Köşe sonrası dalga izi yapısal rezonans işaretidir. Gevşek şase, fazla hareketli kütle, yüksek ivme, yanlış kayış gerilimi veya uzun esnek gantry etkili olabilir. Input shaping iyi tasarlanmış mekanikte iyileştirme sağlar; gevşek komponenti yazılımla maskeleme yöntemi değildir.
3D baskı kusuru: Z banding ve wobble
Dikey yüzeyde periyodik bantlar Z vidası eğriliği, yanlış coupler, sabitlenmiş vida üst ucu, eksen kaçıklığı, lead screw nut davranışı veya ekstrüzyon periyodundan kaynaklanabilir. Vidalı sistemi motor miline aşırı rijit bağlayıp hizasızlığı gantryye taşımak sorunu büyütebilir.
3D baskı kusuru: warping
Parçanın köşelerinin kalkması, soğurken oluşan büzülme ve termal gradientin yapışma kuvvetini aşmasıyla ilişkilidir. Tabla temizliği, first layer, bed sıcaklığı, enclosure, parça geometrisi ve malzeme birlikte değerlendirilir. Yalnız yapıştırıcı miktarını artırmak yüksek iç gerilimi çözmeyebilir.
3D baskı kusuru: stringing ve oozing
Travel sırasında nozzle’dan filament sızması sıcaklık, retraction, filament nemi, travel süresi ve nozzle basıncıyla ilgilidir. Önce filament kondisyonu ve sıcaklık doğrulanmalı, ardından retraction/pressure parametreleri ayarlanmalıdır. Aşırı retraction heat-creep veya tıkanma riskini artırabilir.
3D baskı kusuru: under-extrusion
Eksik extrusion; filament drive kaçırması, nozzle tıkanması, filament çap/nem problemi, çok yüksek volumetric flow, hotend termal kapasitesi veya yanlış extrusion kalibrasyonundan doğabilir. Sorun yüksek hızda başlayıp düşük hızda kayboluyorsa melt-flow sınırı güçlü adaydır.
3D baskı kusuru: elephant foot ve ilk katman taşması
İlk katmanın dışarı taşması nozzle’ın yatağa fazla yaklaşması, ilk katman extrusion fazlası veya sıcak tablaya yakın alt katmanların yumuşak kalmasıyla ilgili olabilir. Z offset, first layer ve parça chamferı birlikte optimize edilir. Boyutsal parçada ilk katman ayrıca ölçülmelidir.
3D baskı kusuru: katman ayrılması
Katman delamination; yetersiz interlayer bonding, çok hızlı soğutma, düşük proses sıcaklığı, kirli/nemli malzeme veya enclosure eksikliğiyle ilişkili olabilir. Yük yönü katmanları ayırıyorsa tasarım oryantasyonu da kök nedendir. Sıcaklığı rastgele yükseltmeden önce malzeme üreticisinin önerilen proses aralığı doğrulanmalıdır.
Arıza teşhis tablosu
| Belirti | İlk kontrol | İkinci kontrol |
|---|---|---|
| Layer shift | Kasnak/setskur/kayış/sıkışma | Motor torku, sürücü ısısı, ivme |
| Ringing | Şase ve gantry rijitliği | İvme + input shaping |
| Z banding | Z vida hizası | Coupler, nut, extrusion periyodu |
| Warping | İlk katman ve tabla | Malzeme termali + enclosure |
| Under-extrusion | Filament drive/nozzle | Volumetric flow ve sıcaklık |
| Ölçü kaçığı | Karelik, pulley/steps | Malzeme büzülmesi ve slicer compensation |
3D printer bakım planı nasıl kurulmalı?
Bakım periyodu yalnız takvim değil çalışma saati, filament türü ve hızla ilişkilendirilmelidir. Kayış gerilimi ve aşınması, pulley setskurları, lineer kılavuz temizliği/yağlaması, Z vidaları, extruder gear, nozzle, fan, kablo hareket noktaları, bed yüzeyi ve elektrik terminalleri düzenli kontrol edilir. Bakım sonrası kalibrasyon gerektiren bileşenler iş emrinde belirtilmelidir.
Lineer ray ve rulman bakımı
Rayın kirlenmesi ve yanlış yağlama yüksek sürtünme veya erken aşınma yaratabilir. Ray üreticisinin yağlama yöntemi takip edilmelidir. Kızağın montaj cıvataları sıkılırken düz olmayan yüzeye zorla çekmek preloadu artırabilir; yüksek hızda ısınma ve iz bırakabilir.
Kayış ve kasnak bakımı
Kayış dişlerinde çatlak/aşınma, kenar sürtünmesi, gergi mekanizması ve kasnak setskurları izlenir. Motor milindeki setskurlardan en az birinin flat yüzeye düzgün oturması tercih edilir. Kayış geriliminde belirgin eksen farkı CoreXY gibi sistemlerde geometriyi etkileyebilir.
Elektronik ve termal bakım
Sürücü ve PSU fanları/toz filtreleri, heater kablo terminalleri, bed kablo bükülme noktaları, thermistor kablosu ve yüksek akım konnektörleri görsel/termal olarak kontrol edilmelidir. Kararmış konnektör veya gevşek terminal yalnız elektronik arıza değil yangın riskidir.
Filament ve reçine depolama
Higroskopik filamentler nem aldığında yüzey bozulması, köpürme, stringing ve mekanik performans düşüşü görülebilir. Kuru saklama ve gerektiğinde kontrollü kurutma önemlidir. Reçineler ise ışık, sıcaklık ve kimyasal güvenlik şartlarına göre saklanmalı; kirlenmiş reçine ve solvent atığı yerel kurallara göre yönetilmelidir.
3D printer üretim çiftliğinde kapasite nasıl büyütülür?
Tek yazıcıyı aşırı hızlandırmak yerine aynı doğrulanmış reçete ile birden fazla makine çalıştırmak bazı ürünlerde daha yüksek kullanılabilirlik sağlar. Print farm tasarımında job queue, filament takibi, kamera/uzaktan izleme, yangın güvenliği, bakım standardı, yedek parça ortaklığı ve başarısız job izolasyonu önemlidir. Aynı model yazıcılar bile kalibrasyon farkıyla farklı parça üretebilir; master profile ve doğrulama kuponu kullanılmalıdır.
Seri üretimde izlenebilirlik
Müşteriye veya montaj hattına giden fonksiyonel baskıda parça revizyonu, CAD sürümü, slicer profili, filament lotu, makine ID’si, nozzle, baskı tarihi ve operatör kaydı gerektiğinde izlenebilmelidir. Bu, “maker” seviyesinden gerçek üretim sistemine geçişin önemli farkıdır.
OEE ve arıza verisi 3D printer farmında nasıl kullanılır?
Printer duruşu yalnız “print failed” olarak kaydedilirse iyileştirme yapılamaz. Filament bitti, bed adhesion, thermal alarm, layer shift, user cancel, power loss, nozzle clog ve downstream post-process bekleme gibi nedenler ayrılmalıdır. En çok üretim kaybettiren arıza ile en sık görülen arıza aynı olmayabilir.
Enerji ve parça başı maliyet
Parça maliyeti filament gramı + elektrikten ibaret değildir. Makine amortismanı, başarısız baskı, operatör hazırlığı, post-process, destek malzemesi, bakım, nozzle/bed tüketimi, kalite kontrol ve makinenin işgal süresi hesaba katılmalıdır. Eklemeli imalatın avantajı düşük adet ve özelleştirmede kalıp yatırımını azaltmasıdır; yüksek hacimde başka prosesler daha ekonomik olabilir.
3D printer üreticisi için komponent mimarisi
FDM özel makinesinde komponent zinciri tipik olarak şase + lineer kılavuz + X/Y aktarım + Z vida sistemi + step motor/sürücü + ekstrüder/hotend + heated bed + PSU + kontrol kartı + sıcaklık/limit/probe sensörleri + kablo yönetimi + güvenlik bileşenlerinden oluşur. Bu zincirin bir kısmı CNC-Marketi kataloğunda gerçek ürün ailesidir, bir kısmı değildir. Satış sayfası gibi davranmak yerine hangi parçanın neden seçildiğini ayırmak doğru mühendislik yaklaşımıdır.
CNC-Marketi’nde 3D printer projesi için gerçekten bulunan ürün grupları
Gerçek katalogda Step Motor ve Sürücü, Sigma Profil, Lineer Kızak ve Arabalar, Vidalı Mil ve Somun, Triger Dişli Kasnak, SMPS Güç Kaynakları, Sensör ve Siviç ve bazı kaplin aileleri bulunur. Complete printer, filament/reçine, hotend, nozzle, heated bed, resin vat, UV/LCD modülü veya SLS lazer/toz sistemi CNC-Marketi’nde varmış gibi gösterilmez.
Örnek hareket zinciri: NEMA 17 + kayış + lineer kılavuz
Masaüstü veya orta ölçek özel FDM X-Y ekseninde 0,47 Nm NEMA 17 step motor gibi gerçek bir katalog ürünü aday olabilir; ancak motorun yalnız holding torque değeri yeterli değildir. Uygun sürücü, gerçek hareketli kütle, pulley çapı, hedef hız/ivme ve supply voltage ile tork-devir marjı doğrulanmalıdır. Aktarım için senkron kasnak ve kılavuz için lineer ray sistemleri aynı eksenin parçalarıdır.
Örnek Z ekseni: step motor + vida + ray
Ağır platformda Z ekseni step motor, uygun vida, yataklama ve lineer kılavuzla oluşturulabilir. Tek vida merkezden kaldırıyorsa platform torsiyonu; iki/üç vida varsa senkronizasyon ve gantry leveling düşünülür. Bir motor-kayışla birden fazla vida veya bağımsız motorlarla otomatik hizalama seçenekleri vardır. Vidalı mil seçimi yük ve gerekli çözünürlüğe göre yapılır.
Örnek 24 V kontrol ve güç dağıtımı
24 V FDM sisteminde 24 V 350 W SMPS gibi bir ürün yalnız hesaplanan toplam yük ve kablolama uygunsa kullanılmalıdır. Bed heater’ın gücü, hotend, motor sürücülerinin giriş tüketimi, fanlar ve aksesuarlar toplanır; fuse dağılımı ve kablo kesitleri gerçek akıma göre belirlenir. PSU’nun nominal gücünü tamamen sınırda kullanmak yerine termal ve transient davranış için mühendislik marjı bırakılır.
Odak alt içerikler nasıl kullanılmalı?
Bu sayfa geniş 3D Printer/eklemeli imalat ownerıdır. Şase odağında daha dar Alüminyum Sigma Profil ile 3D Printer Üretimi yazısı ayrı kalır; step motorun genel çalışma ve sürücü konuları ise Step Motor Nedir? rehberinde derinleşir. Böylece “3D printer yapımı” ana niyeti bu URL’de, parçaya özel teknik niyetler kendi sahiplerinde kalır ve sayfalar birbirinin arama niyetini gereksiz yere kopyalamaz.
Makine üreticisi için 3D printer BOM kontrol tablosu
| Alt sistem | Tasarım sorusu | Katalog bağı |
|---|---|---|
| Şase | Baskı hacmi ve ivmede burulma/sehim kabulü? | Sigma Profil |
| X-Y hareket | Kayış mı, vida mı; hareketli kütle? | Triger Kasnak / Lineer Ray |
| Z hareket | Platform yükü ve senkronizasyon? | Vidalı Mil |
| Motor | Tork-devir, ivme, rotor ataleti? | Step Motor/Sürücü |
| Güç | Heater + motor + fan peak yük? | SMPS |
| Referans | Home/limit/probe elektrik seviyesi? | Sensör |
| Proses | Hotend/nozzle/bed/material uyumu? | Katalog dışı proses ekipmanı; ayrı doğrulanır |
3D printer tasarım kabul testi (FAT) nasıl yapılır?
FAT yalnız bir Benchy basıp “çalışıyor” demek değildir. Şase kareliği, eksen home tekrarına dönüş, build volume sınırları, tüm köşelere güvenli travel, heater runaway/temperature fault, endstop arızası, power-cycle recovery politikası, uzun süreli baskı, nominal ivme, filament runout varsa fail-safe, farklı build plate bölgelerinde ilk katman, boyutsal kupon ve gerçek hedef parça test edilmelidir. Ticari makinede emniyet testleri ve mevzuat şartları ayrıca yürütülür.
Boyutsal kabul numunesi
Tek bir calibration cube bütün makineyi doğrulamaz. X-Y dış ölçü, iç delik, slot, wall thickness, Z yüksekliği, diagonal karelik, first-layer footprint ve farklı tabla bölgelerinde aynı test parçası ölçülebilir. Sonuçlar slicer compensation uygulanmadan önce mekanik hatayı ayırmak için yorumlanmalıdır.
Uzun süreli baskı testi
Kısa test mekanik ısınmayı ve kablo yorulmasını göstermez. Nominal hız/ivmede uzun baskı sırasında motor, sürücü, PSU, toolhead, bed kablosu ve enclosure sıcaklıkları izlenmelidir. Hata yalnız saatler sonra oluşuyorsa termal drift, driver protection veya filament kondisyonu gibi etkenler araştırılır.
Retrofit yapılırken nereden başlanmalı?
Eski bir printerın sorunu yüzey kalitesi ise doğrudan yeni kontrol kartı almak yerine gevşek şase, worn V-wheel, kayış, Z vida, extruder ve heater stabilitesi ölçülmelidir. Mekanik temel sağlamsa modern sürücü, probe, firmware, input shaping sensörü veya daha rijit rail dönüşümü değerlendirilebilir. Retrofit hedefi ölçülebilir olmalıdır: daha az arıza, daha yüksek throughput veya daha geniş malzeme penceresi.
V-Slot sistemden lineer raya retrofit
Ray retrofitinde yalnız rayı profile vidalamak yeterli değildir. Montaj yüzeyi doğruluğu, rail paralelliği, carriage yüksekliği, belt plane ve nozzle/bed koordinatı değişebilir. Bir eksendeki rijitlik artışı diğer esnek elemanları daha görünür hale getirebilir. Dönüşümden sonra karelik ve resonance yeniden ölçülmelidir.
Step motordan servo veya closed-loop sisteme retrofit
Layer shift sorunu varsa önce mekanik sıkışma ve step tork marjı çözülür. Closed-loop step veya servo, yüksek hız ve güvenilirlik için değerlendirilebilir; fakat motion controllerın feedback/step-dir sözleşmesi, tuning, encoder kablosu ve fail-state davranışı tasarlanmalıdır. Sırf encoder eklemek kötü mekanik ekseni iyi yapmaz.
3D Printer hakkında sık sorulan sorular
3D printer ile gerçekten ne üretilebilir?
Prototip, jig-fikstür, montaj aparatı, muhafaza, sensör braketi, robot gripper parçası, kalıp/model yardımcıları ve uygun malzeme/prosesle düşük adetli son kullanım parçaları üretilebilir.
3D yazıcı yapmak için hangi parçalar gerekir?
FDM için şase, XYZ kılavuz ve aktarım, step motor/sürücüler, ekstrüder-hotend, tabla, kontrol kartı, güç kaynağı, sıcaklık ve referans sensörleri, kablo ve güvenlik elemanları gerekir.
CNC-Marketi komple 3D printer satıyor mu?
Bu rehber komple yazıcı satışı değildir. CNC-Marketi katalogda gerçekten bulunan hareket, şase, güç ve sensör komponentlerini sunar.
3D printer için NEMA 17 yeterli mi?
Makine boyutu ve ivmeye bağlıdır. NEMA ölçüsü tek başına tork-devir kapasitesini garanti etmez; eksen hesabı yapılmalıdır.
CoreXY mi Cartesian mı daha iyi?
Tek bir doğru yoktur. CoreXY düşük hareketli motor kütlesiyle yüksek hız için avantajlı olabilir; Cartesian/bed-slinger daha sade ve kolay servis edilebilir olabilir.
Lineer ray mı V-Slot tekerlek mi?
Hedef rijitlik, hız, maliyet ve bakım seviyesine göre seçilir. Lineer ray daha rijit olabilir; V-slot daha basit ve ekonomik olabilir.
Bilyalı vida 3D printerda şart mı?
Hayır. Z ekseninde trapez vida birçok sistem için yeterlidir. Ağır/yüksek hassasiyetli özel eksende bilyalı vida değerlendirilebilir.
Servo motor 3D printerda şart mı?
Hayır. Masaüstü FDM’de step motor çok yaygındır. Servo büyük format veya yüksek dinamik özel sistemlerde gerekebilir.
PLA mı PETG mi daha iyi?
Parça kullanımına bağlıdır. PLA kolay ve detaylı prototipte; PETG daha tok genel mekanik uygulamalarda değerlendirilebilir. Sıcaklık, UV ve yük ayrıca kontrol edilir.
ABS veya ASA için enclosure gerekir mi?
Büyük ve termal büzülmesi yüksek baskılarda kontrollü enclosure önemli olabilir. Gereksinim parça boyutu, malzeme ve ortamla birlikte değerlendirilir.
TPU hangi parçalar için uygundur?
Tampon, ayak, koruyucu, esnek kavrama, gromet ve gripper temas parçaları gibi esneklik isteyen uygulamalarda uygundur.
SLS neden destek gerektirmeden karmaşık parça üretebilir?
Parça çevresindeki toz yatağı geometrinin fiziksel desteğini sağlar; bu yüzden klasik support yapısına ihtiyaç birçok geometride azalır.
SLA baskı neden post-cure ister?
Fotopolimer prosesinde baskı sonrası yıkama ve üreticinin tarif ettiği son kürleme mekanik ve yüzey özelliklerinin tamamlanmasının parçasıdır.
Layer shift neden olur?
Kayış/kasnak gevşemesi, mekanik sıkışma, yetersiz motor tork marjı, yüksek ivme, sürücü ısınması veya elektriksel problem neden olabilir.
Ringing nasıl azaltılır?
Önce şase, kayış ve gantry rijitliği düzeltilir; sonra hız/ivme ve ölçüm tabanlı input shaping optimize edilebilir.
3D printerda 24 Volt daha mı iyi?
Tek başına daha iyi değildir. 24 V belirli güçlerde akımı azaltabilir fakat tüm heater, fan, sürücü ve kontrol elemanlarının uyumu gerekir.
3D printer hızını artırınca neden kalite bozulur?
İvme kuvveti, rezonans, motor tork ihtiyacı, hotend volumetric flow ve soğutma sınırları aynı anda büyür. Darboğaz çözülmeden hız artırmak kaliteyi düşürebilir.
3D baskı parçası CNC parçasının yerine geçer mi?
Bazı jig, fixture ve düşük yük parçalarında evet; yüksek yük/aşınma/sıcaklık veya hassasiyet isteyen uygulamalarda metal/CNC veya hibrit çözüm daha doğru olabilir.
Filament neden kurutulur?
Bazı filamentler havadan nem alır. Nem extrusion sırasında yüzey, akış ve mekanik özellik problemleri oluşturabilir.
3D printer üretirken en sık yapılan hata nedir?
Parça listesiyle başlayıp hedef baskı hacmi, malzeme, hız ve kaliteyi tanımlamamaktır. Komponentler sistem gereksiniminden türetilmelidir.
3D printer için hangi CNC-Marketi kategorilerine bakılabilir?
Step Motor/Sürücü, Sigma Profil, Lineer Kızak, Vidalı Mil, Triger Kasnak, SMPS Güç Kaynağı, Sensör/Siviç ve uygun kaplin kategorileri teknik ihtiyaca göre değerlendirilebilir.
3D printer ile seri üretim yapılır mı?
Düşük/orta adet, yüksek ürün çeşitliliği ve kişiselleştirme için yapılabilir. Adet büyüdükçe kalıp veya diğer üretim yöntemlerinin ekonomisi karşılaştırılmalıdır.
Sonuç: doğru 3D printer teknoloji, proses ve hareket sisteminin birlikte tasarımıdır
3D printerı yalnız step motor, profil ve hotend toplamı olarak görmek eksiktir. Üretilecek parçanın fonksiyonu teknoloji ve malzemeyi; teknoloji makine mimarisini; hedef hız ve kalite ise şase, hareket, sürücü, güç ve kontrol sistemini belirler. Mevcut 3D Printer yapımı sayfasının bu geniş rehbere dönüşmesinin amacı da budur: “nasıl yapılır?” sorusunu gerçek üretim kararlarına bağlamak ve 3D printer ile neler üretilebildiğini yalnız hobi örnekleriyle değil, prototipten fabrika jig-fikstürüne ve düşük adetli son kullanım parçasına kadar mühendislik bağlamında göstermektir. CNC-Marketi’nde gerçekten bulunan komponentler ilgili alt sistemlerde açıkça bağlanır; katalogda olmayan proses ekipmanları satış ürünüymüş gibi sunulmaz.