

Mach3 Takım Kırıldığını Nasıl Algılar?
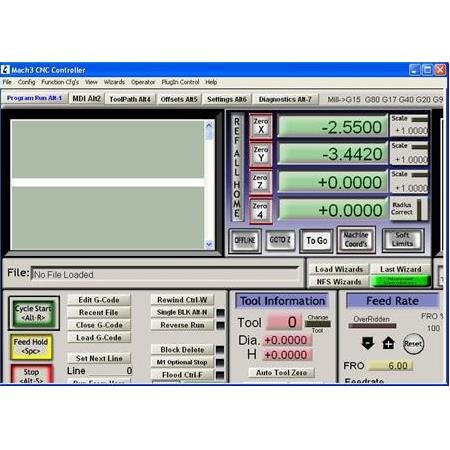
CNC işleme süreçlerinde takım kırılması, hem iş parçasının hurdaya çıkmasına hem de tezgahın mekanik aksamının zarar görmesine neden olabilen kritik bir sorundur. Mach3 kontrol yazılımı, doğrudan bir ‘takım kırılma sensörü’ ile gelmese de, makro programlama ve harici giriş sinyalleri sayesinde bu durumu tespit edebilecek esnek bir altyapı sunar.
Bu rehberde, Mach3 ortamında takım kırılmasını algılamanın temel yöntemlerini, kullanılan donanımları ve bu sistemlerin sanayi uygulamalarındaki yerini teknik bir perspektifle ele alıyoruz.
Tanım ve Temel Amaç
Takım kırılma tespiti, kesici ucun işleme sırasında kopması veya aşınarak işlevini yitirmesi durumunda tezgahın otomatik olarak durdurulması işlemidir.
Temel amaç, operatör müdahalesi olmadan hatalı üretimin önüne geçmek ve tezgahın boşta çalışarak iş parçasına veya fikstüre zarar vermesini engellemektir.
Neden Gereklidir?
Özellikle uzun süreli ve insansız çalışılan üretim hatlarında, kırılan bir takımın fark edilmemesi tüm iş parçasının kaybına yol açar.
Otomatik tespit sistemleri, tezgahın durdurulması veya operatöre uyarı gönderilmesi yoluyla maliyetleri minimize eder.
Sistem, takımın varlığını sürekli kontrol ederek, işleme döngüsünün güvenli bir şekilde tamamlanmasını garanti altına alır.
- Hatalı parça üretiminin engellenmesi
- Tezgahın mekanik hasarlardan korunması
- Operatör verimliliğinin artırılması
- İnsansız üretim süreçlerinde güvenli çalışma
Çalışma Prensibi
Mach3 tabanlı sistemlerde kırılma tespiti genellikle iki ana yöntemle çalışır: fiziksel temaslı sensörler veya akım izleme sistemleri.
Temaslı sistemlerde, takım belirli bir noktaya (genellikle tabla kenarına yerleştirilen bir prob) dokundurulur. Eğer takım kırıksa, sensöre ulaşamaz ve sistem hata verir.
Sinyal İşleme ve Makro Entegrasyonu
Sensörden gelen sinyal, Mach3’ün giriş pinlerine (Input) iletilir. Mach3’teki bir makro (VB Script), bu sinyali sürekli veya belirli aralıklarla kontrol eder.
Sinyal kesildiğinde veya değiştiğinde makro, ‘Feed Hold’ veya ‘Stop’ komutunu tetikleyerek tezgahı güvenli konuma alır.
Bu süreç, G-Code içerisinde belirli satırlarda veya takım değişimlerinden hemen sonra tetiklenecek şekilde kurgulanır.
- Sensör tetikleme sinyali
- Mach3 giriş pin yapılandırması
- VB Script makro kontrolü
- G-Code ile tetikleme mekanizması
Ana Bileşenler ve Yapı
Bir takım kırılma tespit sistemi, donanım ve yazılım katmanlarından oluşur. Donanım tarafında hassas bir anahtarlama mekanizması, yazılım tarafında ise Mach3 makro motoru bulunur.
Donanım ve Yazılım Katmanları
Sistemin kalbi, yüksek hassasiyetli bir limit anahtarı veya lazer tabanlı bir optik sensördür.
Bu sensörün, tezgahın çalışma alanına güvenli bir şekilde monte edilmesi ve Mach3 giriş kartına (Breakout Board) bağlanması gerekir.
Yazılım tarafında ise, sensörden gelen sinyali yorumlayan ve tezgahın hareketlerini kontrol eden özel bir VB Script dosyası yer alır.
- Hassas temaslı prob veya lazer sensör
- Giriş sinyali için opto-izole kart
- Mach3 uyumlu kontrol arayüzü
- Özel VB Script makro dosyası
Başlıca Çeşitler
Takım kırılma tespit sistemleri, çalışma prensiplerine göre farklı kategorilere ayrılır. Her birinin uygulama alanı ve hassasiyeti farklıdır.
Temaslı ve Temassız Sistemler
Temaslı sistemler, takımın fiziksel olarak bir anahtara dokunmasını gerektirir. Temassız sistemler ise lazer veya optik bariyerler kullanır.
Temassız sistemler, çok küçük çaplı takımlarda kırılma riskini azaltmak için tercih edilir.
Akım izleme yöntemleri ise spindle motorunun çektiği akımı takip ederek, yükün aniden düşmesiyle kırılmayı algılar.
- Mekanik temaslı problar
- Lazer tabanlı optik sensörler
- Akım izleme (Spindle yükü) yöntemleri
Çeşitler Arasındaki Farklar
Mekanik sistemler daha uygun maliyetli iken, lazer sistemler daha hızlı ve hassastır. Akım izleme ise ek donanım gerektirmez ancak hassasiyeti düşüktür.
Hassasiyet ve Tepki Süresi Analizi
Mekanik sistemler, takımın ucuna fiziksel baskı uygulayabilir. Lazer sistemler ise temassız olduğu için takımın geometrisini bozmaz.
Akım izleme yöntemi, takımın kırıldığını değil, yükün aniden düştüğünü algılar; bu yüzden çok küçük takımlarda yetersiz kalabilir.
Lazer sistemler, yüksek devirli işleme merkezlerinde daha hızlı tepki süresi sunar.
- Maliyet-performans dengesi
- Takım geometrisine etki
- Algılama hızı ve tepki süresi
- Donanım karmaşıklığı
Takım kırılma tespiti için makro yazarken, sensörün tetiklendiği anı ‘G31’ (Prob komutu) ile birleştirerek çok daha hassas bir ölçüm alabilirsiniz. Bu, sadece kırılmayı değil, takım boyu telafisini de otomatikleştirmenize olanak tanır.
Nerelerde Kullanılır
Bu sistemler, özellikle seri üretim yapan CNC router ve freze tezgahlarında, uzun süreli operasyonlarda vazgeçilmezdir.
Endüstriyel Uygulama Alanları
Mobilya üretimi, metal işleme ve kalıpçılık gibi sektörlerde, takım kırılması ciddi zaman ve malzeme kaybına yol açar.
Özellikle derin delik delme veya hassas gravür işlemlerinde bu sistemler standart olarak kullanılır.
İnsansız gece vardiyalarında çalışan tezgahlar için bu sistemler bir zorunluluktur.
- Seri üretim hatları
- Hassas kalıp işleme
- Derin delik delme operasyonları
- İnsansız üretim hücreleri
Hangi Durumda Hangi Tip Seçilir
Seçim yaparken işlenen malzemenin sertliği, takım çapı ve tezgahın çalışma alanı göz önünde bulundurulmalıdır.
Doğru Seçim Stratejisi
Küçük çaplı takımlar için lazer sistemler, büyük ve sağlam takımlar için mekanik problar daha uygundur.
Tezgahın çalışma alanı kısıtlıysa, akım izleme yöntemleri donanım karmaşasını önlemek için tercih edilebilir.
İşlenen malzemenin türü (ahşap, metal, plastik) sensörün kirlenme hızını belirler.
- Takım çapı ve hassasiyet ihtiyacı
- Tezgahın çalışma alanı ve montaj imkanı
- Bütçe ve operasyonel hız gereksinimi
- Malzeme türüne göre kirlenme direnci
Seçim Kriterleri
Sistem seçerken Mach3 ile uyumluluk, sinyal hızı ve çevresel faktörlere dayanıklılık en önemli kriterlerdir.
Teknik Kriterler ve Uyumluluk
Sensörün toz, talaş ve soğutma sıvısına karşı koruma sınıfı (IP derecesi) yüksek olmalıdır.
Mach3’ün makro işleme hızı ile sensörün sinyal çıkış hızı uyumlu olmalıdır.
Giriş kartınızın (Breakout Board) boşta kalan giriş pinlerinin sayısı ve türü (NPN/PNP) kontrol edilmelidir.
- IP koruma sınıfı (IP65 ve üzeri)
- Sinyal çıkış hızı ve tepki süresi
- Mach3 makro uyumluluğu
- Giriş kartı pin uyumluluğu
Avantajlar
Otomatik kırılma tespiti, üretimde sürekliliği sağlar ve operatör hatalarını minimize eder.
Operasyonel Avantajlar ve Verimlilik
İş parçası fire oranını düşürür, tezgahın boşta çalışmasını engeller ve genel üretim verimliliğini artırır.
Operatörün sürekli tezgah başında bekleme zorunluluğunu azaltır.
Takım kırılmasından kaynaklanan ikincil hasarların (fikstür hasarı, tezgah mili hasarı) önüne geçer.
- Fire oranında azalma
- Tezgah ömrünün korunması
- İnsansız üretim kapasitesi
- Maliyet tasarrufu
En sık yapılan hata, sensörün sinyalini ‘Active Low’ veya ‘Active High’ olarak yanlış yapılandırmaktır. Bu durum, tezgahın sürekli hata vermesine veya hiç durmamasına neden olur. Ayrıca, makro içinde ‘Feed Hold’ yerine doğrudan ‘Stop’ kullanmak, takımın iş parçası içinde kalmasına ve iz bırakmasına yol açabilir.
Dezavantajlar ve Sınırlamalar
Sistemlerin kurulumu teknik bilgi gerektirir ve yanlış yapılandırma durumunda hatalı duruşlara neden olabilir.
Kurulum ve İşletim Zorlukları
Sensörün kirlenmesi, yanlış sinyal üretilmesine veya sistemin kırılmayı algılayamamasına yol açabilir.
Makro programlamadaki hatalar, tezgahın beklenmedik anlarda durmasına neden olabilir.
Sistemin periyodik olarak kalibre edilmesi ve temizlenmesi gerekir.
- Sensör kirlenmesi riski
- Kurulum ve makro karmaşıklığı
- Yanlış tetikleme olasılığı
- Periyodik bakım gereksinimi
Montaj Kullanım veya Uygulama İpuçları
Sensör montajı yapılırken, takımın sensöre en kısa yoldan ulaşabileceği bir nokta seçilmelidir.
Uygulama Tavsiyeleri
Sensörü, talaş birikiminin en az olduğu bir bölgeye yerleştirin.
Makro kodlarını yazarken, sensörün tetiklenmesi için gerekli olan ‘G-Code’ hareketlerini güvenli hızlarda tanımlayın.
Sensörün tetikleme noktasını, takımın çalışma alanına girmeyeceği bir bölgede konumlandırın.
- Stratejik montaj noktası seçimi
- Güvenli hareket hızları
- Düzenli sensör temizliği
- Kablo koruma kanalları
Sık Yapılan Hatalar
Sistem kurulumunda yapılan hatalar, genellikle sensörün yanlış konumlandırılması veya makro kodundaki mantık hatalarından kaynaklanır.
Kaçınılması Gerekenler
Sensörü, talaşın doğrudan üzerine düşeceği bir yere monte etmek en sık yapılan hatadır.
Makro kodunda ‘Stop’ komutunu tetikledikten sonra, tezgahın güvenli bir konuma çekilmemesi de ciddi bir sorundur.
Sensör sinyalinin elektriksel gürültüden (EMI) etkilenmesine izin vermek, sistemin kararsız çalışmasına neden olur.
- Talaş birikimine açık montaj
- Yetersiz makro hata yönetimi
- Sensörün düzenli kontrol edilmemesi
- Ekranlı kablo kullanılmaması
Sensör montajı sırasında kabloların, tezgahın hareketli eksenleri tarafından ezilmediğinden veya çekilmediğinden emin olun. Elektriksel gürültü (EMI) sinyali bozabilir; bu yüzden mutlaka ekranlı kablo kullanın ve sensör hattını motor kablolarından ayrı bir kanaldan geçirin.
Bakım Güvenlik ve Kontrol
Sistemin güvenilirliği, düzenli bakım ve periyodik testlere bağlıdır.
Güvenlik Protokolleri ve Bakım
Sensörün tetikleme hassasiyetini haftalık olarak kontrol edin.
Elektriksel bağlantıların gevşemediğinden ve kabloların hareketli aksamdan etkilenmediğinden emin olun.
Yazılım hata loglarını inceleyerek, sistemin yanlış tetikleme yapıp yapmadığını takip edin.
- Periyodik sensör testi
- Kablo ve bağlantı kontrolü
- Yazılım hata loglarının incelenmesi
- Sensör yüzey temizliği
SSS
Takım kırılma tespiti ile ilgili en sık sorulan sorular ve teknik yanıtları.
Sıkça Sorulanlar
Soru: Her Mach3 tezgahına bu sistem kurulabilir mi? Cevap: Evet, giriş pinleri uygun olan her tezgah için makro ile entegrasyon mümkündür.
Soru: Sensör kirlenirse ne olur? Cevap: Sensör kirlendiğinde yanlış sinyal verebilir veya hiç tetiklenmeyebilir, bu yüzden temiz tutulması kritiktir.
Soru: Lazer sensörler her malzemede çalışır mı? Cevap: Lazer sensörler, yansıtıcı yüzeylerde veya çok şeffaf malzemelerde farklı tepkiler verebilir, bu yüzden uygulama öncesi test edilmelidir.
- Kurulum uyumluluğu
- Sensör temizliği önemi
- Makro hata yönetimi
- Lazer sensör kısıtlamaları