

Mach3 Otomatik Takım Değiştirici Makrosu Nasıl Çalışır?
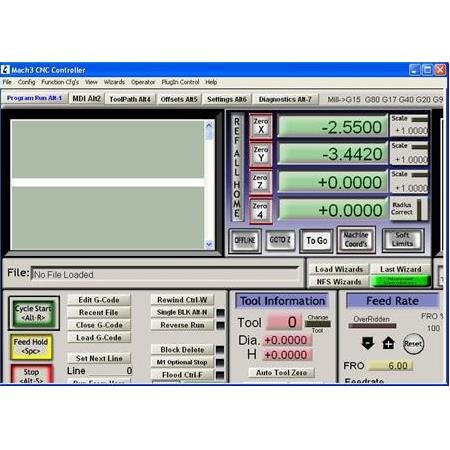
Otomatik Takım Değiştirici (ATC), CNC makinelerinde operatör müdahalesi olmaksızın farklı kesici takımların sırayla iş miline takılmasını sağlayan mekanik ve yazılımsal bir sistemdir. Mach3 yazılımı, bu karmaşık süreci yönetmek için özel makro (VB Script) dosyalarını kullanır.
Bu rehberde, bir ATC sisteminin Mach3 ortamında nasıl tanımlandığını, makro mantığının temelini ve sistemin güvenli çalışması için gereken teknik altyapıyı detaylandırıyoruz.
Tanım ve Temel Amaç
ATC makrosu, Mach3’ün G-kodu işleme döngüsü ile makinenin fiziksel takım değiştirme mekanizması arasındaki köprüdür. Temel amacı, takım değiştirme komutu (M6) geldiğinde, mevcut takımı güvenli bir şekilde bırakıp yeni takımı alacak olan mekanik diziyi hatasız yönetmektir.
Bu sistem, seri üretimde zaman kaybını minimize ederken, manuel takım değişiminden kaynaklanan operatör hatalarını ve ölçü sapmalarını ortadan kaldırmayı hedefler.
Çalışma Prensibi
Mach3’te M6 komutu tetiklendiğinde, yazılım ‘M6Start.m1s’ adlı makroyu çalıştırır. Bu makro, makinenin mevcut konumunu kaydeder, takımı değiştirmek için belirlenen ‘takım değiştirme noktasına’ (Tool Change Position) gitmesini sağlar.
Mekanik hareketler tamamlandıktan sonra, makro giriş/çıkış (I/O) sinyallerini kullanarak takım tutucunun serbest bırakılmasını ve yeni takımın kavranmasını sağlar.
Sinyalizasyon Döngüsü
Sistem, sensörlerden gelen geri bildirimlerle çalışır. Takım tutucunun kilitli olup olmadığı, takımın magazin içinde bulunup bulunmadığı gibi veriler, Mach3’ün giriş pinlerine bağlı sensörler aracılığıyla kontrol edilir.
Eğer sensörlerden ‘takım kilitli’ sinyali gelmezse, makro güvenli bir şekilde durur ve operatörü uyarır.
- M6 komutunun algılanması
- Güvenli takım değiştirme koordinatlarına gidiş
- Mekanik kilit açma sinyali
- Takım değişimi ve sensör onayı
Ana Bileşenler
Bir ATC sisteminin yazılımsal ve donanımsal olarak uyumlu çalışması için belirli bileşenlerin eksiksiz olması gerekir.
Bu bileşenler, Mach3’ün dijital dünyası ile makinenin fiziksel dünyası arasındaki iletişimi sağlar.
Donanım ve Yazılım Katmanı
Kontrol kartı, sensörler, pnömatik valfler ve Mach3 makro dosyaları sistemin temelini oluşturur.
Özellikle giriş/çıkış kartlarının tepki süresi, takım değiştirme hızını doğrudan etkiler.
- Mach3 uyumlu kontrol kartı
- Pnömatik valf blokları
- Takım varlık ve kilit sensörleri
- M6Start.m1s makro dosyası
Adım Adım Çalışma veya Kullanım
Takım değiştirme süreci, G-kodu içerisinde M6 T(takım numarası) komutu ile başlar. Mach3, bu komutu gördüğünde iş milini durdurur ve makroyu başlatır.
Süreç, makinenin mekanik yapısına göre değişiklik gösterse de genel akış standarttır.
Makro Akış Şeması
Makro, önce makinenin Z eksenini güvenli yüksekliğe çeker. Ardından X ve Y eksenlerini takım değiştirme magazinine yönlendirir.
Takım bırakıldıktan sonra, magazin yeni takımı iş milinin altına getirir ve süreç tamamlanır.
- Z ekseni güvenli konuma gidiş
- X-Y eksenlerinin magazin hizasına gelmesi
- Takım bırakma ve yeni takımı alma
- Takım ofset değerlerinin güncellenmesi
Çeşitler ve Temel Ayrımlar
ATC sistemleri, takımın magazinden alınış biçimine göre farklılık gösterir. En yaygın olanları şemsiye tipi ve kol tipi değiştiricilerdir.
Seçim, makinenin kullanım amacına ve bütçeye göre belirlenir.
Mekanik Yapı Farklılıkları
Şemsiye tipi değiştiriciler daha basit bir yapıya sahipken, kol tipi değiştiriciler çok daha hızlı değişim süreleri sunar.
Mach3 makroları, bu mekanik farklılıklara göre özelleştirilmelidir.
- Şemsiye tipi (Umbrella)
- Kol tipi (Arm type)
- Lineer magazin tipi
Mermak Mühendis Önerisi: ATC makrolarınızı yazarken mutlaka ‘Güvenli Bölge’ (Safe Z) mantığını kullanın. Takım değiştirme noktasına gitmeden önce Z eksenini her zaman en üst noktaya çekmek, mekanik çarpışmaları %90 oranında engeller. Ayrıca, makro içerisine ‘Dwell’ (bekleme) komutları ekleyerek pnömatik valflerin tepki vermesi için sisteme milisaniyelik zaman tanıyın.
Seçim Kriterleri
ATC sistemi seçerken makinenin rijitliği ve Mach3 kontrol kartının desteklediği giriş/çıkış sayısı kritik öneme sahiptir.
Yetersiz giriş sayısı, sensörlerin bağlanamamasına ve sistemin kör çalışmasına neden olur.
Teknik Uyumluluk
Seçilecek sistemin, mevcut iş mili (spindle) konik yapısı (BT30, BT40, ISO30 vb.) ile tam uyumlu olması gerekir.
Ayrıca, pnömatik sistemin basınç gereksinimleri makinenin kompresör kapasitesi ile örtüşmelidir.
- İş mili konik yapısı
- Giriş/Çıkış (I/O) kapasitesi
- Değişim hızı gereksinimi
- Pnömatik basınç ihtiyacı
Makine ve Sistem Uyumu
ATC, makinenin genel konstrüksiyonu ile bir bütün olarak düşünülmelidir. Magazinin makine gövdesine montajı, titreşimleri minimize edecek şekilde yapılmalıdır.
Mach3 tarafında ise, takım ofset tablosunun (Tool Table) doğru yapılandırılması, sistemin doğruluğunu belirler.
Entegrasyon Noktaları
Sistemin makineye entegrasyonunda, kablo kanallarının esnekliği ve sensör kablolarının parazit korumalı (shielded) olması, Mach3’ün yanlış sinyal almasını engeller.
Topraklama hattının eksiksiz olması, elektronik kartların ömrünü uzatır.
- Kablo yönetimi ve koruma
- Topraklama ve parazit önleme
- Takım tablosu senkronizasyonu
Doğru Kurulum veya Bağlama
Kurulum aşamasında, sensörlerin tetikleme mesafeleri milimetrik olarak ayarlanmalıdır. Mach3’ün ‘Diagnostics’ ekranı üzerinden sensörlerin sinyal verip vermediği test edilmelidir.
Pnömatik bağlantılarda sızıntı kontrolü, sistemin kararlı çalışması için şarttır.
Adım Adım Kurulum
Sensörleri bağladıktan sonra, Mach3’te ‘Inputs’ sekmesinden ilgili pinleri tanımlayın.
Ardından makro dosyasını ‘Mach3/macros/profil_adiniz/’ klasörüne kopyalayın.
- Sensör pin tanımlamaları
- Makro dosyasının doğru dizine kopyalanması
- Pnömatik valf testleri
- Güvenli koordinatların (Home/Change) belirlenmesi
Ayar ve Ölçüm
Takım değiştirme noktası, makinenin ‘Home’ pozisyonuna göre değil, mekanik olarak en güvenli noktaya göre belirlenmelidir.
Ofset değerleri, her takım için ayrı ayrı ölçülerek Mach3 takım tablosuna girilmelidir.
Hassasiyet Ayarları
Takım değiştirme yüksekliği, iş milinin konik yapısına zarar vermeyecek şekilde ayarlanmalıdır.
Hatalı yükseklik ayarı, takımın sıkışmasına veya koniğin aşınmasına yol açar.
- Takım değiştirme yüksekliği (Z)
- Magazin hizalama (X-Y)
- Takım ofset kalibrasyonu
Sık Yapılan Hatalar: En büyük hata, sensör sinyallerini ‘Active Low’ veya ‘Active High’ olarak yanlış yapılandırmaktır. Mach3 Diagnostics ekranında sensörün tetiklendiğinde yeşil yandığından emin olun. Bir diğer hata ise, takım değiştirme koordinatlarını belirlerken makinenin ‘Soft Limit’ sınırlarını göz ardı etmektir; bu durum makinenin mekanik limitlere çarpmasına neden olur.
Avantajlar
Otomatik takım değiştirici, CNC operasyonlarında verimliliği artıran en önemli unsurdur.
Operatörün makine başında bekleme süresini azaltarak, makinenin ‘çalışma süresini’ (uptime) maksimize eder.
Verimlilik Kazanımları
Karmaşık parçaların üretiminde, 10-15 farklı takımın kullanıldığı süreçlerde ATC, üretim süresini %50’ye varan oranlarda kısaltabilir.
Ayrıca, manuel değişimdeki hata payını sıfıra indirerek parça kalitesini standartlaştırır.
- Üretim süresinde ciddi kısalma
- Operatör hatasının ortadan kalkması
- Karmaşık parça işleme kolaylığı
- Standart parça kalitesi
Sınırlamalar ve Dezavantajlar
ATC sistemleri, kurulum maliyeti ve bakım gereksinimi açısından ek yük getirir.
Ayrıca, Mach3 gibi yazılımlarda makro hataları, sistemin durmasına veya mekanik hasara yol açabilir.
Dikkat Edilmesi Gereken Riskler
Sistemin karmaşıklığı, arıza durumunda müdahale süresini uzatabilir.
Pnömatik sistemin donması veya basınç kaybı, sistemin kilitlenmesine neden olabilir.
- Yüksek ilk kurulum maliyeti
- Bakım ve pnömatik gereksinimi
- Makro yazılım hatalarına duyarlılık
Sık Yapılan Hatalar
ATC sistemlerinde en sık karşılaşılan hatalar, genellikle yazılımsal değil, mekanik ayar ve sensör kaynaklıdır.
Bu hatalar, sistemin güvenli çalışmasını engeller.
Yaygın Hatalar
Sensörlerin yanlış pinlere atanması veya sinyal terslemesinin (Active Low/High) yanlış yapılması, Mach3’ün sistemi yanlış algılamasına neden olur.
Ayrıca, takım değiştirme koordinatlarının yanlış girilmesi, mekanik çarpışmalara yol açar.
- Yanlış sensör sinyal ayarları
- Koordinatların yanlış belirlenmesi
- Pnömatik basınç ayarlarının ihmali
- Makro dosyasının güncellenmemesi
Dikkat Edilecekler: Takım değiştirme mekanizması üzerinde çalışırken pnömatik sistemin basınç altında olduğunu unutmayın. Bakım veya sensör ayarı yaparken mutlaka kompresör hattını kapatın ve sistemdeki havayı tahliye edin. Ayrıca, takım tutucuların konik yüzeylerini düzenli olarak temizleyin; en ufak bir talaş parçası bile takımın salgılı dönmesine veya iş miline tam oturmamasına yol açar.
Bakım ve Güvenlik
ATC sisteminin uzun ömürlü olması için periyodik bakım şarttır. Pnömatik sistemin yağlanması ve sensörlerin temiz tutulması gerekir.
Güvenlik açısından, takım değiştirme sırasında makineye müdahale edilmemelidir.
Güvenlik Protokolleri
Bakım sırasında pnömatik basınç tahliye edilmeli ve elektrik enerjisi kesilmelidir.
Sensörlerin temizliği, talaş birikimini önlemek için düzenli olarak yapılmalıdır.
- Pnömatik sistem yağlama
- Sensör temizliği
- Basınç tahliye prosedürü
- Acil stop testleri
SSS
ATC sistemleri ve Mach3 entegrasyonu hakkında en çok merak edilen sorular.
Bu sorular, sistemin kurulumu ve kullanımı sırasında karşılaşılan temel sorunları kapsamaktadır.
Sıkça Sorulan Sorular
Mach3 her türlü ATC sistemini destekler mi? Evet, makro yazılabilir olduğu sürece hemen hemen her mekanik sistem Mach3 ile yönetilebilir.
Takım değiştirme sırasında makine durursa ne yapmalıyım? Öncelikle makroyu durdurun, ardından ‘Diagnostics’ ekranından sensör durumlarını kontrol edin.
- Mach3 her ATC sistemini destekler mi?
- Takım değiştirme sırasında hata alırsam ne yapmalıyım?
- Makro dosyasını nasıl güncellerim?