

Mach3’de Alt Program Nasıl Kullanılır? M98 ve M99 Ne İşe Yarar?
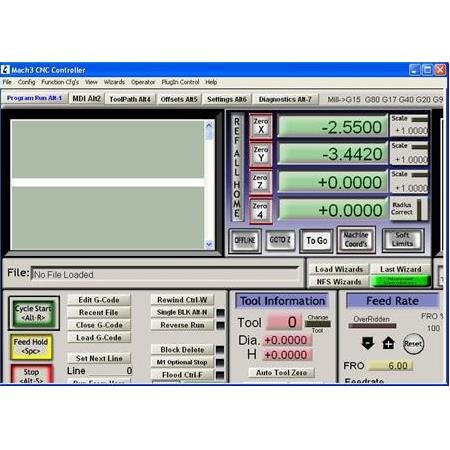
CNC programlama dünyasında, özellikle aynı parçanın farklı bölgelerinde tekrarlanan delik delme, cep boşaltma veya profil işleme gibi operasyonlar, ana programın gereksiz yere uzamasına neden olur. Mach3 yazılımı, bu tür tekrarlayan işlemleri ‘alt program’ (subroutine) mantığıyla yönetmenize olanak tanır.
M98 ve M99 kodları, ana programın akışını kesintiye uğratmadan belirli bir kod bloğunu çağırmak ve işlem bittiğinde ana programa geri dönmek için kullanılan standart G-kodu komutlarıdır. Bu yöntem, programın okunabilirliğini artırırken hata payını minimize eder ve karmaşık projelerde modüler bir çalışma disiplini sağlar.
Tanım ve Temel Amaç
Alt program, ana programın bir parçası olarak tanımlanan ancak ayrı bir dosya veya ana programın sonunda yer alan bağımsız bir kod bloğudur. M98 komutu, Mach3’e ‘şu satıra veya şu dosyaya git ve oradaki işlemleri yap’ talimatını verir.
Temel amaç, aynı G-kodu dizisini defalarca yazmak yerine, bir kez tanımlayıp ihtiyaç duyulan her noktada çağırmaktır. Bu, özellikle karmaşık parçalarda program boyutunu ciddi oranda küçültür ve revizyon süreçlerini hızlandırır.
M98 ve M99 Komutlarının İşlevi
M98, alt programı çağıran komuttur. Yanına eklenen ‘P’ parametresi ile hangi satır numarasının veya dosyanın çağrılacağı belirtilir. Bu komut, Mach3’ün o anki satırı bir kenara not edip alt programa dallanmasını sağlar.
M99 ise alt programın sonuna yerleştirilir. Bu komut, Mach3’e ‘işlem bitti, ana programa geri dön’ talimatını verir. M99 olmadan alt programdan çıkış yapılamaz ve program akışı alt programın içinde hapsolur.
- M98: Alt programı başlatır ve ana programdaki adresi hafızaya alır.
- M99: Alt programı sonlandırır ve ana programa kaldığı yerden devam etmesini söyler.
Çalışma Prensibi
Mach3, M98 komutunu gördüğünde o anki program sayacını (pointer) kaydeder ve alt programın başlangıç noktasına atlar. Alt programdaki tüm satırlar işlenir.
M99 komutuna ulaşıldığında, kaydedilen sayaç geri çağrılır ve ana program, M98’in hemen bir altındaki satırdan kaldığı yerden devam eder. Bu süreç, programın karmaşıklığına göre defalarca tekrarlanabilir.
Döngü ve Tekrar Mantığı
Alt programlar, ‘L’ parametresi ile kaç kez tekrarlanacağı belirlenerek döngüye sokulabilir. Örneğin M98 P100 L5 komutu, 100 numaralı alt programı 5 kez arka arkaya çalıştırır.
Bu özellik, özellikle bir plaka üzerinde onlarca aynı delik işleminin yapıldığı durumlarda program satırlarını %80’e varan oranda azaltabilir.
- P: Çağrılacak program numarası veya satır etiketi.
- L: Tekrar sayısı (belirtilmezse 1 kabul edilir).
Ana Bileşenler
Bir alt program yapısı, ana programın gövdesi ve alt programın kendisi olmak üzere iki ana bileşenden oluşur. Mach3’te alt programlar genellikle ana programın sonunda, M30 (program sonu) komutundan sonra tanımlanır.
Bu düzen, Mach3’ün programı okurken alt programı ana programın bir parçası sanıp yanlışlıkla çalıştırmasını engeller.
Etiketleme ve Yapı
Alt programın başında mutlaka bir ‘O’ veya ‘N’ ile başlayan bir etiket (label) bulunmalıdır. Mach3, bu etiketi M98 ile arar ve bulduğunda dallanmayı gerçekleştirir.
Etiketler, programın başlangıç noktasıdır ve benzersiz olmalıdır.
- Etiket (Label): Programın başlangıç noktası (Örn: O100).
- G-Kod Blokları: İşlenecek operasyonlar.
- M99: Dönüş komutu.
Adım Adım Çalışma veya Kullanım
Alt programı kullanmak için şu adımları izleyin: Önce ana programı yazın, ardından M98 P[etiket] komutunu yerleştirin. Programın sonuna M30 ekleyin ve M30’un altına alt programı tanımlayın.
Bu hiyerarşik yapı, Mach3’ün programı hatasız yorumlamasını sağlar.
Uygulama Sırası
Programı kaydederken Mach3’ün dosya formatına uygun olduğundan emin olun. Etiket numaralarının ana programda başka bir yerde kullanılmadığından emin olun.
Dosya yapısı düzenli tutulduğunda, hata ayıklama süreci çok daha hızlı ilerler.
- Ana programı oluşturun ve operasyonları tanımlayın.
- M98 komutunu ilgili satıra ekleyin.
- M30 ile ana programı bitirin.
- Alt programı tanımlayın ve M99 ile kapatın.
Çeşitler ve Temel Ayrımlar
Alt programlar, yerel (aynı dosya içinde) veya harici (ayrı bir .tap dosyası olarak) tanımlanabilir. Yerel alt programlar, küçük ve hızlı projeler için daha pratiktir.
Harici alt programlar ise daha profesyonel ve modüler bir yaklaşım sunar.
Yerel vs Harici Kullanım
Harici alt programlar, farklı ana programlarda aynı operasyonu kullanmak istediğinizde büyük kolaylık sağlar. Ancak Mach3’te dosya yolu yönetimi dikkat gerektirir.
Yerel alt programlar ise tek bir dosya içinde tüm mantığı barındırdığı için taşınabilirlik açısından daha güvenlidir.
- Yerel: Aynı dosya içinde, hızlı ve basit.
- Harici: Ayrı dosya olarak, kütüphane mantığıyla çalışır.
Mermak Mühendis Önerisi: Alt programlarınızı yazarken her zaman ‘G91’ (artımlı) modunu kullanın ve alt programın başında mutlaka bir ‘Güvenli Z’ hareketi tanımlayın. Bu, ana programda hangi koordinatta olursanız olun, alt programın hatasız çalışmasını sağlar.
Seçim Kriterleri
Alt program kullanıp kullanmayacağınıza karar verirken, işlemin tekrarlanma sıklığına bakın. Eğer bir kod bloğu 3’ten fazla kez tekrarlanıyorsa, alt program kullanmak her zaman daha verimlidir.
Ayrıca, programın okunabilirliğini artırmak için de alt programlar tercih edilebilir.
Verimlilik Analizi
Karmaşık geometriye sahip parçalarda, alt programlar programın hata ayıklama (debug) sürecini de kolaylaştırır. Bir hata olduğunda tüm satırları taramak yerine sadece ilgili alt programı kontrol edersiniz.
Bu modüler yapı, programın bakımını uzun vadede kolaylaştırır.
- Tekrar sayısı: 3 ve üzeri tekrarlarda idealdir.
- Program karmaşıklığı: Okunabilirliği artırır.
- Hata ayıklama ihtiyacı: Modüler hata tespiti sağlar.
Makine ve Sistem Uyumu
Mach3’ün alt program desteği, kontrol kartınızın G-kodu yorumlayıcısı ile tam uyumlu olmalıdır. Bazı eski nesil kartlar, çok derin alt program yuvalarını (nested subroutines) desteklemeyebilir.
Sistem kararlılığı için yuvalanma derinliğini sınırlı tutmak her zaman en güvenli yoldur.
Yuvalanmış Alt Programlar
Bir alt programın içinde başka bir alt program çağırmaya ‘yuvalanmış’ (nested) denir. Mach3 bunu destekler ancak sistem kaynaklarını zorlayabilir.
Çok derin yuvalanmalar, işlemci yükünü artırabilir ve nadir de olsa buffer hatalarına yol açabilir.
- Derinlik sınırı: 5-6 seviyeyi geçmeyin.
- Bellek yönetimi: Sistem kaynaklarını koruyun.
- İşlemci hızı: Mach3’ün tepki süresini izleyin.
Doğru Kurulum veya Bağlama
Alt programların kurulumunda en kritik nokta, koordinat sistemidir. Alt programın mutlak (G90) mı yoksa artımlı (G91) mı çalışacağını mutlaka belirtin.
Koordinat karmaşası, makinenin parçaya çarpmasına neden olabilecek en büyük risk faktörüdür.
Koordinat Yönetimi
Genellikle alt programlar G91 (artımlı) modunda yazılır, böylece ana programda hangi koordinatta olursanız olun, alt program o noktayı referans alarak çalışır.
G91 kullanımı, alt programın esnekliğini ve farklı noktalarda kullanılabilirliğini artırır.
- G90/G91 kontrolü: Modu mutlaka belirtin.
- Referans noktası: Artımlı modda çalışın.
- Güvenli Z mesafesi: Her zaman tanımlayın.
Ayar ve Ölçüm
Alt programın çalışacağı bölgeyi belirlemek için ‘Work Offset’ (G54-G59) kullanmak, programın esnekliğini artırır. Böylece aynı alt programı farklı parçalar üzerinde kullanabilirsiniz.
Sıfırlama noktalarının doğruluğu, alt programın başarısını doğrudan etkiler.
Offset Kullanımı
Alt programı çağırmadan önce G54 gibi bir offset tanımlamak, parçanın konumunu değiştirdiğinizde programı yeniden yazmanıza gerek bırakmaz.
Bu yöntem, seri üretimde büyük zaman kazandırır.
- G54-G59 kullanımı: Esneklik sağlar.
- Sıfırlama noktası: Hassas ölçüm yapın.
- Takım boyu telafisi: Doğru tanımlayın.
Sık Yapılan Hatalar: En yaygın hata, alt programı M30 komutundan önce tanımlamaktır. Bu durum, Mach3’ün programı M30’da bitiremeyip alt programı ana programın bir parçası olarak çalıştırmasına ve makinenin beklenmedik hareketler yapmasına neden olur.
Avantajlar
Alt programların en büyük avantajı, programın boyutunu küçültmesi ve düzenli bir yapı sunmasıdır. Bir hata olduğunda, tüm programı değil, sadece ilgili alt programı düzeltmeniz yeterlidir.
Bu modüler yapı, operatörün müdahale etmesi gereken satırları daha net hale getirir.
Temel Avantajlar
Programın okunabilirliği artar, operatörün müdahale etmesi gereken satırlar daha net hale gelir.
Dosya boyutu küçüldüğü için Mach3’ün yükleme süresi kısalır.
- Daha kısa program dosyaları.
- Hızlı hata düzeltme.
- Modüler ve sürdürülebilir yapı.
Sınırlamalar ve Dezavantajlar
Alt programların yanlış kullanımı, özellikle M99 komutunun unutulması durumunda programın sonsuz döngüye girmesine veya makinenin beklenmedik hareketler yapmasına neden olabilir.
Ayrıca, çok karmaşık yuvalanmalar, programın takibini zorlaştırabilir.
Risk Yönetimi
Çok derin yuvalanmış alt programlar, Mach3’ün işlemci yükünü artırabilir ve çok nadir de olsa ‘buffer’ hatalarına yol açabilir.
Bu nedenle, her zaman basit ve anlaşılır bir yapı tercih edilmelidir.
- M99 unutulması riski: Sonsuz döngüye yol açar.
- Karmaşık yuvalanma hataları: Takibi zorlaştırır.
- Dosya yolu bağımlılığı: Harici dosyalarda dikkatli olun.
Sık Yapılan Hatalar
En sık yapılan hata, alt programın ana programın akışını bozacak şekilde tanımlanmasıdır. M30 komutundan önce alt program tanımlanırsa, Mach3 programı M30’da bitiremez ve alt programı ana programın bir parçası sanarak çalıştırır.
Bu durum, makinenin parçaya çarpmasına veya hatalı işlem yapmasına neden olur.
Hata Analizi
Diğer bir hata ise, alt program içinde kullanılan modal komutların (G90, G91, F hızı gibi) ana programdaki ayarları bozmasıdır.
Alt programdan çıkarken, ana programın ihtiyaç duyduğu modal ayarları (G90 gibi) tekrar tanımlamak güvenli bir yöntemdir.
- M30 öncesi tanımlama: En kritik hatadır.
- Modal komut çakışmaları: Ayarları bozabilir.
- Etiket isimlerinin karışması: Benzersiz etiket kullanın.
Dikkat Edilecekler: Alt programdan ana programa dönerken, takımın çalışma parçasından yeterince uzaklaştığından emin olun. M99 komutundan hemen önce bir Z-yükseltme komutu eklemek, çarpışmaları önlemek için kritik bir güvenlik önlemidir.
Bakım ve Güvenlik
Alt programları içeren programları çalıştırmadan önce mutlaka ‘Single Block’ modunda test edin. Makinenin alt programdan ana programa dönerken güvenli bir Z yüksekliğinde olduğundan emin olun.
Güvenlik, her zaman hızdan önce gelir.
Güvenlik Protokolü
Her zaman alt programın başında ve sonunda güvenli bir Z-hareketi (G0 Z50 gibi) tanımlamak, çarpışma riskini sıfıra indirir.
Test aşamasında ‘Feed Rate’ değerini düşük tutarak makineyi gözlemleyin.
- Single Block testi: Adım adım ilerleyin.
- Güvenli Z yüksekliği: Çarpışmayı önleyin.
- Acil durdurma hazırlığı: Eliniz her zaman butonda olsun.
SSS
Mach3 alt program kullanımı hakkında en çok sorulan soruları aşağıda bulabilirsiniz.
Sıkça Sorulanlar
Alt programlar her zaman M30’dan sonra mı yazılmalı? Evet, Mach3’ün program akışını bozmamak için en güvenli yöntem budur.
M98 ile kaç alt program çağırabilirim? Teorik olarak sınır yoktur ancak sistem kararlılığı için 5-6 seviyeden fazla yuvalanma önerilmez.
- M30 sonrası tanımlama kuralı.
- Yuvalanma derinliği: 5-6 seviye ile sınırlayın.
- Dosya formatı gereksinimleri: .tap dosyası ile çalışın.