

Mach3 MDI Ekranı Nedir? Ne İşe Yarar?
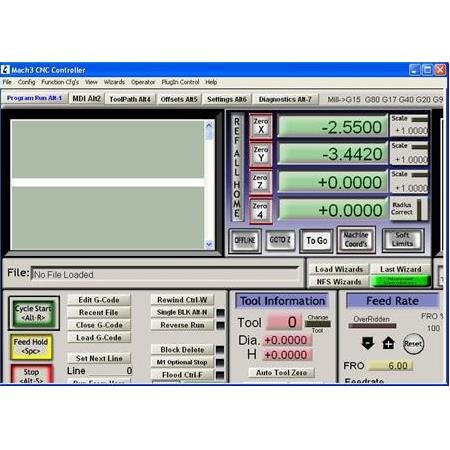
Mach3 yazılımı, CNC makinelerinin kontrolünde dünya genelinde en çok tercih edilen arayüzlerden biridir. Bu yazılımın sunduğu en güçlü özelliklerden biri olan MDI (Manual Data Input – Manuel Veri Girişi) ekranı, operatörlerin makineyi tam otomatik programlar dışında, anlık ve manuel komutlarla yönetmesine olanak tanır.
MDI ekranı, bir G-kodu satırını veya bir dizi komutu, tam bir program dosyası oluşturmaya gerek kalmadan doğrudan makineye göndermek için kullanılır. Bu özellik, özellikle takım sıfırlama, parça hazırlığı veya basit hareket komutlarının hızlıca test edilmesi süreçlerinde vazgeçilmez bir araçtır.
Tanım ve Temel Amaç
MDI, ‘Manual Data Input’ ifadesinin kısaltmasıdır ve Mach3 arayüzünde operatörün klavye üzerinden doğrudan G-kodu komutları yazıp çalıştırmasını sağlayan özel bir çalışma modudur.
Bu ekranın temel amacı, makineyi bir ‘komut satırı’ gibi yönetmektir. Operatör, bir G-kodu satırı yazar, ‘Enter’ tuşuna basar ve makine bu komutu anında işler. Bu, özellikle karmaşık bir programı çalıştırmadan önce makinenin tepkilerini gözlemlemek için idealdir.
Neden MDI Kullanılır?
MDI modu, CNC operatörüne esneklik sağlar. Örneğin, bir takımın belirli bir koordinata gitmesini istiyorsanız, tüm programı düzenlemek yerine MDI ekranına ‘G0 X100 Y50’ yazmanız yeterlidir.
Ayrıca, iş mili (spindle) hızını manuel olarak ayarlamak veya soğutma sıvısını açıp kapatmak gibi işlemler için de MDI ekranı en hızlı yöntemdir.
- Hızlı takım pozisyonlama
- Manuel iş mili kontrolü
- Basit G-kodu komutlarının test edilmesi
- Acil durum sonrası manuel düzeltme
Çalışma Prensibi
Mach3 MDI ekranı, yazılımın yorumlayıcısı (interpreter) ile doğrudan iletişim kurar. Yazdığınız her satır, bir G-kodu satırı olarak kabul edilir ve makinenin kontrol kartına gönderilir.
Sistem, komutu aldıktan sonra makinenin o anki durumunu (modal durum) kontrol eder ve komutun güvenli olup olmadığını denetler. Eğer komut geçerliyse, makine hareket eder veya ilgili fonksiyonu tetikler.
Komut İşleme Süreci
Operatör komutu girer ve onaylar. Mach3, bu komutu bir ‘blok’ olarak işler. Komut tamamlandığında, makine bir sonraki komutu beklemek üzere durur.
Bu süreç, tam otomatik programlardan farklıdır çünkü MDI modunda makine her satırda operatörün bir sonraki komutunu bekler.
- G-kodu satırının yazılması
- Sözdizimi (syntax) kontrolü
- Komutun yürütülmesi
- Durum güncellemesi
Ana Bileşenler ve Yapı
MDI ekranı, kullanıcı dostu bir yapıya sahiptir. Temel olarak bir metin giriş alanı, bir ‘Cycle Start’ (Döngü Başlat) butonu ve makinenin o anki durumunu gösteren bir durum çubuğu içerir.
Ayrıca, geçmişte girilen komutların listesini tutan bir ‘Geçmiş’ (History) alanı da bulunabilir, bu da aynı komutları tekrar yazma zorunluluğunu ortadan kaldırır.
Ekran Elemanları
Giriş alanı, G-kodlarını yazarken hata yapmanızı önlemek için basit bir metin editörü gibi çalışır. Durum çubuğu ise makinenin o anki koordinatlarını ve aktif olan G-kodlarını (G0, G1, G90 vb.) gösterir.
- Komut giriş satırı
- Cycle Start butonu
- Koordinat göstergeleri
- Hata mesajı penceresi
Başlıca Çeşitler
Mach3’ün farklı ekran setleri (screensets) olsa da, MDI ekranının temel işlevselliği standarttır. Ancak, bazı özel ekran setlerinde MDI ekranı daha fazla buton ve kısayol ile zenginleştirilmiştir.
Örneğin, 1024.set gibi standart ekranlarda MDI ekranı daha sadeyken, endüstriyel ekran setlerinde daha fazla parametre girişi sunulabilir.
Ekran Seti Farklılıkları
Temel MDI ekranı, sadece komut satırı odaklıdır. Gelişmiş ekran setlerinde ise MDI ekranı içerisinde doğrudan takım boyu ölçümü veya iş parçası sıfırlama gibi özel makrolar tetiklenebilir.
- Standart MDI ekranı
- Gelişmiş makro destekli MDI
- Dokunmatik ekran uyumlu MDI
Çeşitler Arasındaki Farklar
MDI ekranları arasındaki temel fark, sundukları otomasyon seviyesidir. Bazı MDI ekranları sadece G-kodu kabul ederken, bazıları doğrudan makro (VB Script) çalıştırma yeteneğine sahiptir.
Bu fark, operatörün makine üzerindeki kontrol derinliğini belirler.
İşlevsellik Kıyaslaması
Basit MDI ekranları, hata yapma riskini azaltmak için kısıtlı komut setine sahip olabilir. Gelişmiş olanlar ise tüm Mach3 komut setini destekler.
- Komut kısıtlamaları
- Makro çalıştırma yeteneği
- Arayüz karmaşıklığı
MDI ekranını kullanırken, karmaşık hareketleri tek satırda yazmak yerine, hareketleri parçalara bölerek test edin. Bu, makinenin beklenmedik bir yöne gitmesini engeller ve güvenli bir çalışma ortamı sağlar.
Nerelerde Kullanılır?
MDI ekranı, CNC işleme süreçlerinin hemen her aşamasında kullanılır. Özellikle kurulum (setup) aşamasında MDI’nın önemi büyüktür.
Makineyi sıfırlarken, takımları değiştirirken veya bir iş parçasını bağladıktan sonra ilk hareketleri kontrol ederken MDI ekranı operatörün en yakın yardımcısıdır.
Uygulama Alanları
MDI, sadece üretimde değil, aynı zamanda makine bakımı ve test süreçlerinde de kullanılır. Örneğin, bir eksenin hareketini test etmek için MDI üzerinden basit bir hareket komutu gönderilir.
- Takım sıfırlama işlemleri
- İş parçası koordinat sistemi belirleme
- Eksen hareket testleri
- İş mili hız denemeleri
Hangi Durumda Hangi Tip Seçilir?
Eğer basit bir hobi makinesi kullanıyorsanız, standart MDI ekranı fazlasıyla yeterlidir. Ancak profesyonel bir üretim ortamındaysanız, makro destekli gelişmiş MDI ekranları zaman tasarrufu sağlar.
Seçim yaparken operatörün deneyim seviyesi ve makinenin karmaşıklığı göz önünde bulundurulmalıdır.
Seçim Kriterleri
Karmaşık işler için makro destekli MDI ekranları, operatörün hata yapmasını engelleyen bir güvenlik katmanı görevi görür.
- Operatör deneyimi
- İşin karmaşıklığı
- Ekran seti uyumluluğu
Seçim Kriterleri
MDI ekranı seçerken veya yapılandırırken, ekranın okunabilirliği ve komut giriş hızı en önemli kriterlerdir.
Ayrıca, MDI ekranının acil durumlarda hızlı erişilebilir olması, güvenlik açısından kritik bir öneme sahiptir.
Dikkat Edilmesi Gerekenler
Ekranın yazı tipi boyutu, operatörün uzaktan komutları okuyabilmesi için yeterli olmalıdır. Ayrıca, butonların yerleşimi yanlışlıkla basılmaları önleyecek şekilde olmalıdır.
- Okunabilirlik
- Erişilebilirlik
- Hata toleransı
Avantajlar
MDI ekranının en büyük avantajı, zaman kazandırmasıdır. Küçük bir düzeltme için tüm programı değiştirmek yerine MDI kullanmak, operatörün verimliliğini artırır.
Ayrıca, MDI modu sayesinde makineyi daha iyi tanıyabilir ve G-kodu mantığını daha hızlı kavrayabilirsiniz.
Verimlilik Artışı
MDI, operatörün makine ile doğrudan etkileşime girmesini sağlayarak, hata payını düşürür ve süreci hızlandırır.
- Hızlı kurulum
- Düşük hata payı
- Öğrenme kolaylığı
En sık yapılan hata, MDI modunda ‘Feed Rate’ (İlerleme Hızı) değerini kontrol etmeden G1 komutu göndermektir. Eğer hız 0 veya çok düşük ayarlanmışsa, makine hareket etmiyor gibi görünebilir veya çok yüksekse parça zarar görebilir.
Dezavantajlar ve Sınırlamalar
MDI ekranının en büyük dezavantajı, operatör hatasına açık olmasıdır. Yanlış girilen bir G-kodu, makinenin çarpmasına veya iş parçasının bozulmasına neden olabilir.
Ayrıca, MDI modu uzun süreli üretim için uygun değildir; bu modda makineyi sürekli manuel olarak beslemek verimsizdir.
Riskler
MDI modunda güvenlik önlemleri operatörün dikkatine bağlıdır. Yazılım, operatörün girdiği komutun mantıklı olup olmadığını her zaman anlayamaz.
- Operatör hatası riski
- Uzun süreli üretimde verimsizlik
- Güvenlik kısıtlamaları
Montaj Kullanım veya Uygulama İpuçları
MDI ekranını kullanırken her zaman ‘Single Block’ (Tek Blok) modunu aktif tutmak, komutların adım adım işlenmesini sağlar ve hataları erkenden fark etmenize yardımcı olur.
Ayrıca, sık kullandığınız komutları bir not defterinde tutarak MDI ekranına hızlıca kopyalayıp yapıştırabilirsiniz.
Profesyonel İpuçları
MDI komutlarını girmeden önce her zaman makinenin o anki koordinatlarını kontrol edin. Yanlış bir koordinat girişi, makinenin limitlerine çarpmasına neden olabilir.
- Single Block modunu kullanın
- Koordinatları önceden kontrol edin
- Sık kullanılan komutları kaydedin
Sık Yapılan Hatalar
MDI ekranında yapılan en yaygın hata, koordinat sistemini (G54, G55 vb.) kontrol etmeden komut girmektir.
Bir diğer hata ise, iş milini çalıştırmadan önce devir sayısını (S komutu) unutmaktır.
Dikkat Edilmesi Gereken Hatalar
Operatörler genellikle MDI modunda makinenin ‘modal’ durumunu unuturlar. Örneğin, bir önceki komutun G0 (hızlı hareket) olduğunu unutup, G1 (kesme hareketi) hızında hareket etmesini bekleyebilirler.
- Koordinat sistemi unutkanlığı
- İş mili devrini ayarlamamak
- Modal durumları karıştırmak
MDI üzerinden gönderilen her komut, makinenin fiziksel hareketini tetikler. Özellikle takım boyu telafisi (G43) aktifken MDI komutları girmek, takımın iş parçasına çarpmasına neden olabilir. Her zaman takımın o anki konumunu ve telafi durumunu doğrulayın.
Bakım Güvenlik ve Kontrol
MDI ekranı üzerinden yapılan her işlem, makinenin fiziksel sınırlarını zorlayabilir. Bu nedenle, MDI komutları girilirken her zaman acil durdurma (E-Stop) butonuna yakın olunmalıdır.
Yazılımın güncel olduğundan emin olun, çünkü eski sürümlerde MDI komut işleme hataları yaşanabilir.
Güvenlik Protokolleri
Makine üzerinde herhangi bir manuel işlem yaparken, yetkili personel dışında kimsenin kontrol paneline müdahale etmesine izin vermeyin.
- Acil durdurma butonuna yakınlık
- Yazılım güncellemeleri
- Yetkili personel kontrolü
SSS
MDI ekranı ile ilgili en çok sorulan soruları aşağıda bulabilirsiniz.
Bu sorular, Mach3 kullanıcılarının sıkça karşılaştığı teknik detayları kapsamaktadır.
Sıkça Sorulan Sorular
MDI ekranı neden çalışmıyor? Genellikle makine ‘Reset’ modundadır veya bir hata mesajı ekranda bekliyordur. Reset butonuna basıp hatayı temizlemeyi deneyin.
MDI komutlarını nasıl kaydedebilirim? Mach3 içerisinde doğrudan bir ‘kayıt’ butonu yoktur ancak ekran setini düzenleyerek kendi makrolarınızı MDI butonlarına atayabilirsiniz.
- MDI ekranı neden çalışmıyor?
- Komutları nasıl kaydedebilirim?
- MDI modunda hız sınırı var mı?