

Mach3’te 100 mm Komut Verildiğinde Neden 99 mm Gider?
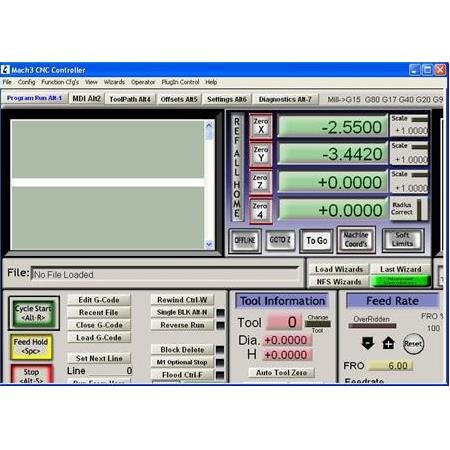
CNC sistemlerinde hassasiyet, kontrol yazılımından mekanik iletim elemanlarına kadar uzanan bir zincirin toplam başarısıdır. Mach3 gibi yazılımlarda 100 mm komut verdiğinizde eksen 99 mm hareket ediyorsa, bu durum sistemin ‘adım/mm’ (steps per unit) değerinin yanlış yapılandırıldığını veya mekanik bir kayıp yaşandığını gösterir.
Bu tür hatalar, genellikle yazılımsal kalibrasyon eksikliklerinden veya mekanik sistemdeki boşluklardan (backlash) kaynaklanır. Sorunu çözmek için sistemin tüm hareket bileşenlerini adım adım analiz etmek ve yazılımsal parametreleri fiziksel gerçeklikle eşleştirmek gerekir.
Sorunun ve Kavramın Tanımı
CNC makinelerinde ‘adım kaybı’ veya ‘kalibrasyon hatası’ olarak adlandırılan bu durum, yazılımın gönderdiği sinyal ile motorun gerçekleştirdiği fiziksel hareketin örtüşmemesidir.
100 mm komutuna karşılık 99 mm hareket, sistemin %1 oranında bir sapma gösterdiğini ifade eder. Bu sapma, sistemin toplam hassasiyetini doğrudan etkileyen kritik bir teknik sorundur.
Adım Kaybı vs. Kalibrasyon Hatası
Adım kaybı, motorun yük altında zorlanması veya elektriksel gürültü nedeniyle sinyalleri işleyememesi sonucu oluşur. Kalibrasyon hatası ise yazılımın motorun bir turda kaç adım atması gerektiğini yanlış hesaplamasıdır.
100 mm’de 99 mm hareket, genellikle sabit bir oran olduğu için kalibrasyon hatasına işaret eder.
- Sabit sapma: Kalibrasyon hatası.
- Değişken sapma: Adım kaybı veya mekanik boşluk.
Temel Fiziksel veya Teknik Prensip
CNC sistemlerinde hareket, motorun dönme hareketinin vidalı mil veya kremayer dişli aracılığıyla doğrusal harekete dönüştürülmesiyle sağlanır.
Yazılım, motorun her bir adımını (step) belirli bir mesafe olarak tanımlar. Bu tanımlama, motorun çözünürlüğü ve iletim elemanının hatvesi (pitch) ile doğrudan ilişkilidir.
Adım/mm Hesaplaması
Motorun bir tam turdaki adım sayısı, sürücü mikro-adım ayarları ve vidalı milin hatvesi, sistemin ‘adım/mm’ değerini belirler.
Bu değerin yanlış girilmesi, yazılımın eksen hareketini yanlış hesaplamasına neden olur.
- Motor adım sayısı (örn. 200 adım/tur).
- Mikro-adım çarpanı (örn. 8x).
- Vidalı mil hatvesi (örn. 5 mm/tur).
Olayın Neden Gerçekleştiği
100 mm komutuna 99 mm hareket, sistemin fiziksel olarak 100 mm gitmesi gerekirken yazılımın 99 mm’de durması veya motorun 1 mm’lik adımı tamamlayamamasıdır.
Bu durum, genellikle ‘Motor Tuning’ sekmesindeki ‘Steps Per’ değerinin yanlış hesaplanmasından kaynaklanır.
Yazılımsal Yanlış Yapılandırma
Mach3’te ‘Motor Tuning’ kısmındaki değer, motorun 1 mm hareket etmesi için gereken toplam adım sayısını temsil eder.
Eğer bu değer olması gerekenden %1 daha yüksekse, yazılım 100 mm için gereken adımı 99 mm’de tamamlar.
- Yanlış hatve girişi.
- Yanlış mikro-adım ayarı.
- Dişli oranlarının hesaba katılmaması.
Etkili Değişkenler
Sistemin hassasiyetini etkileyen değişkenler, yazılımsal ve mekanik olarak ikiye ayrılır.
Yazılımsal değişkenler parametrelerle kontrol edilirken, mekanik değişkenler donanımın fiziksel durumuna bağlıdır.
Mekanik ve Elektriksel Faktörler
Vidalı milin aşınması, kaplin gevşekliği veya motor sürücü akım ayarlarının yetersizliği, hareketin doğruluğunu etkiler.
Elektriksel gürültü, motorun adım kaçırmasına neden olarak 100 mm yerine daha az hareket etmesine yol açabilir.
- Kaplin gevşekliği.
- Vidalı mil hatve toleransı.
- Sürücü akım ayarları.
Sistem İçindeki Enerji Kuvvet Akım veya Hareket İlişkisi
CNC sisteminde enerji, sürücü üzerinden motora akım olarak iletilir. Bu akım, motorun tork üretmesini sağlar.
Eğer motorun torku, mekanik sürtünmeyi yenmek için yetersiz kalırsa, motor adım kaçırır ve hareket komutu eksik kalır.
Tork ve Yük Dengesi
Motorun ürettiği tork, yükü hareket ettirmek için yeterli olmalıdır. Yetersiz tork, motorun komut edilen adımları tamamlayamamasına neden olur.
Bu durum, özellikle yüksek hızlarda veya ağır yüklerde daha belirgin hale gelir.
- Sürtünme kuvveti.
- İvmelenme (acceleration) değerleri.
- Motorun çalışma akımı.
Mermak Mühendis Önerisi: Kalibrasyon yaparken her zaman ekseni tam bir tur veya milin tam bir hatve mesafesi kadar hareket ettirerek ölçüm yapın. Bu, mekanik boşlukların ölçüm hatasına karışmasını engeller ve daha kesin sonuçlar verir.
Normal Çalışma Davranışı
Normal bir CNC sisteminde, 100 mm komutu verildiğinde eksen tam olarak 100 mm hareket etmelidir.
Sistemin doğruluğu, komparatör veya hassas ölçüm cihazlarıyla doğrulanabilir.
Beklenen Hassasiyet
İyi yapılandırılmış bir sistemde sapma, mekanik toleranslar dahilinde mikron seviyesinde olmalıdır.
1 mm’lik bir sapma, endüstriyel standartlar için kabul edilemez bir hatadır.
- Tekrarlanabilirlik.
- Pozisyonlama doğruluğu.
- Sıfır noktası hassasiyeti.
Koşullar Değiştiğinde Ne Olur
Sıcaklık değişimi, mekanik parçaların genleşmesine veya yağlama durumunun değişmesine neden olabilir.
Bu değişimler, sürtünme kuvvetini etkileyerek motorun yükünü değiştirir ve hareket doğruluğunu bozabilir.
Çevresel Faktörlerin Etkisi
Sıcaklık artışı, vidalı milin genleşmesine neden olarak hatve değerini çok küçük miktarlarda değiştirebilir.
Ancak 1 mm’lik sapma, çevresel faktörlerden ziyade yapılandırma hatasına işaret eder.
- Sıcaklık genleşmesi.
- Yağlama eksikliği.
- Mekanik aşınma.
Makine ve Sanayi Uygulamalarındaki Karşılığı
Sanayi uygulamalarında bu tür hatalar, üretilen parçaların ölçü dışı kalmasına ve hurda oranının artmasına neden olur.
Özellikle hassas parça üretiminde, 1 mm’lik hata tüm üretimi geçersiz kılar.
Üretim Kalitesi
Hassas otomasyon sistemlerinde, hareket doğruluğu ürün kalitesinin temelidir.
Bu tür hatalar, makinenin devreye alma aşamasında tespit edilmelidir.
- Parça ölçü doğruluğu.
- Montaj uyumu.
- Üretim verimliliği.
Tasarım ve Seçim Üzerindeki Etkisi
Doğru tasarım, mekanik boşlukları minimize eden ve yüksek torklu motorlar kullanan bir yapı gerektirir.
Sistem seçimi, hedeflenen hassasiyet seviyesine göre yapılmalıdır.
Bileşen Seçimi
Vidalı milin sınıfı (C7, C5 vb.) ve motorun tork kapasitesi, sistemin doğruluğunu belirleyen temel tasarım kriterleridir.
Yanlış bileşen seçimi, yazılımsal olarak düzeltilemeyecek hatalara yol açar.
- Vidalı mil hassasiyeti.
- Motor tork kapasitesi.
- Sürücü çözünürlüğü.
Sık Yapılan Hatalar: Kullanıcılar genellikle mikro-adım ayarlarını sürücü üzerinden değiştirdikten sonra Mach3’teki ‘Steps Per’ değerini güncellemeyi unuturlar. Bu, hareket oranının tamamen bozulmasına neden olur.
Ölçüm veya Doğrulama Yaklaşımı
Sorunu doğrulamak için hassas bir komparatör veya dijital kumpas kullanılmalıdır.
Eksenin 100 mm hareket ettiği komut edilmeli ve fiziksel olarak ölçülmelidir.
Adım Adım Doğrulama
Ekseni sıfırlayın, 100 mm hareket komutu verin ve ölçüm yapın.
Eğer sapma sabitse, ‘Motor Tuning’ değerini sapma oranında güncelleyin.
- Komparatör ile ölçüm.
- Lazer interferometre (varsa).
- Yazılım parametre kontrolü.
Avantajlar Riskler veya Sınırlamalar
Doğru kalibrasyon, makinenin tam kapasiteyle çalışmasını sağlar.
Yanlış kalibrasyon ise makinenin hatalı üretim yapmasına ve mekanik parçaların zorlanmasına neden olur.
Risk Yönetimi
Hatalı kalibrasyon, motorun sürekli zorlanmasına ve sürücünün aşırı ısınmasına yol açabilir.
Doğru yapılandırma, sistem ömrünü uzatır.
- Mekanik ömür.
- Sürücü güvenliği.
- Üretim hassasiyeti.
Yaygın Yanlış Yorumlar
Kullanıcılar genellikle bu sorunu motorun bozuk olduğuna yorarlar.
Oysa çoğu durumda sorun, yazılımsal bir parametre hatasıdır.
Hatalı Teşhisler
Motorun bozuk olduğu düşüncesiyle gereksiz parça değişimi yapmak, sorunu çözmez.
Önce yazılımsal parametreler, ardından mekanik boşluklar kontrol edilmelidir.
- Motor arızası sanılması.
- Sürücü arızası sanılması.
- Kablo kopukluğu sanılması.
Dikkat Edilecekler: Ölçüm ve kalibrasyon işlemleri sırasında makinenin acil durdurma (E-Stop) butonunun aktif olduğundan ve sistemin enerjisinin güvenli bir şekilde yönetildiğinden emin olun. Yetkin olmayan personelin elektriksel bağlantılara müdahale etmesi ciddi güvenlik riskleri doğurur.
Pratik Mühendislik Çıkarımları
CNC sistemlerinde her zaman ‘ölç, doğrula, yapılandır’ prensibi uygulanmalıdır.
Sistemin fiziksel gerçekliği ile yazılımın matematiksel modeli her zaman uyumlu olmalıdır.
Mühendislik Yaklaşımı
Sistemi kurarken tüm iletim oranlarını (dişli, kayış vb.) hesaba katın.
Düzenli periyotlarla kalibrasyon kontrolü yapın.
- Periyodik bakım.
- Dokümantasyon.
- Hassasiyet testleri.
SSS
Mach3 kullanıcılarının en sık karşılaştığı sorular ve cevapları aşağıdadır.
Sık Sorulan Sorular
Soru: Motor Tuning değerini nasıl hesaplarım?
Cevap: Motorun bir turdaki adım sayısı, mikro-adım ve vidalı mil hatvesini kullanarak hesaplayabilirsiniz.
Soru: Backlash (boşluk) nasıl giderilir?
Cevap: Mach3’teki Backlash Compensation ayarlarını kullanarak mekanik boşlukları yazılımsal olarak telafi edebilirsiniz.
- Motor Tuning hesaplama.
- Backlash telafisi.
- Adım kaybı nedenleri.