

Kılavuz Çekme Makinesi Nedir? Diş Açma Yöntemleri, Tork-Hız Kontrolü ve Komponent Seçimi
Makine üreticisine saha rehberi: Kılavuz çekme yöntemleri, rigid tapping, kör/geçişli delik, tork-hız-pitch senkronu, servo/step/spindle, fikstür, kırılma teşhisi, bakım, retrofit ve gerçek komponent seçimi.
Kılavuz çekme makinesi nedir ve bu rehber kimin için hazırlandı?
Kılavuz çekme makinesi, önceden delinmiş bir deliğin içine kontrollü dönme ve eksenel ilerleme hareketi vererek iç vida dişi oluşturan makinedir. Basit bir tezgâh üstü tapping ünitesinden çok eksenli CNC işleme merkezindeki rigid tapping çevrimine kadar aynı temel problem çözülür: takımın dönüşü, eksen ilerlemesi ve oluşan tork diş adımıyla uyumlu tutulmalıdır. Bu rehber komple kılavuz çekme makinesi satışı için hazırlanmadı. CNC-Marketi komple tapping makinesi satmaz. Hedef; özel makine üreticisi, otomasyoncu, fikstür tasarımcısı, retrofit firması ve üretim mühendisine mekanik ve kontrol mimarisini sahadaki gerçek problemler üzerinden anlatmaktır.
Diş çekme, diş açma ve kılavuz çekme aynı şey mi?
Atölyede bu ifadeler birbirinin yerine kullanılabilir fakat teknik olarak diş üretmenin farklı yöntemleri vardır. İç diş kesici kılavuzla talaş kaldırılarak veya form kılavuzuyla malzeme plastik olarak şekillendirilerek üretilebilir. Dış diş pafta, torna, frezeleme veya haddeleme gibi yöntemlerle yapılabilir. Bu yazının ana odağı delik içinde kılavuzla iç diş üretimi ve bunu otomatik yapan makinenin tasarımıdır.
Kılavuz çekme prosesinin temel hareket ilişkisi
Bir M8×1,25 gibi dişte takım bir tur döndüğünde teorik eksenel ilerleme diş adımıyla eşleşmelidir. Kritik fikir budur: spindle dönüşü ile Z ekseni birbirinden bağımsız iki rastgele hız değildir. Rigid tapping sisteminde kontrol bu senkronu elektronik olarak kurar. Floating veya tension-compression holder kullanılan sistemlerde küçük senkron hataları tutucunun eksenel telafisiyle absorbe edilir. Makine tasarımında hangi yaklaşımın kullanılacağı kontrol altyapısı, spindle geri beslemesi, hedef çevrim ve takım boyutuyla birlikte kararlaştırılır.
Kılavuz çekme makinesi çeşitleri
Kılavuz çekme makineleri manuel kollu, pnömatik kol tipi, elektrikli servo tapping arm, çok milli özel makine, transfer hattı istasyonu, CNC dik işleme/freze ve robotik uygulama gibi farklı yapılarda olabilir. Makine üreticisi için önemli ayrım yalnız gövde tipi değildir; takımın eksene nasıl hizalandığı, ilerlemenin nasıl üretildiği, torkun nasıl sınırlandığı ve kırık takımın nasıl algılandığıdır.
Manuel ve mekanik kılavuz çekme düzenekleri
Düşük adetli işlerde matkap tezgâhı benzeri mekanik sistemler kullanılabilir. Operatörün ilerlemeyi hissetmesi bazı uygulamalarda avantajdır fakat seri üretimde operatör bağımlılığı, diklik ve çevrim tekrarlanabilirliği sınırlayıcı olur. Özel makine tasarımında manuel istasyon ancak çevrim ve kalite hedefi bunu gerçekten destekliyorsa seçilmelidir.
Pnömatik kılavuz çekme makineleri
Pnömatik tapping kolları geniş çalışma alanında ergonomik olabilir. Hava motorunun karakteristiği ve kullanılan tork kolleti takım korumasında rol oynar. Buna karşılık hassas programlanabilir devir, elektronik tork izleme ve reçeteli derinlik gereken otomatik hatlarda elektrikli servo sistem daha fazla kontrol imkânı sağlayabilir.
Elektrikli servo kılavuz çekme kolu
Servo tapping arm sistemlerinde motor hızı, yön değiştirme ve bazı mimarilerde tork limiti reçeteye bağlanabilir. Operatör kolu deliğe getirir, takım diklik mekanizmasıyla hizalanır ve çevrim otomatik yürür. Bu yapı çok farklı parçalarda esnek üretim için uygundur; ancak seri transfer hattındaki sabit fikstürlü istasyon kadar kısa çevrim vermek zorunda değildir.
CNC rigid tapping nedir?
Rigid tapping, spindle açısal hareketi ile eksen ilerlemesinin CNC tarafından senkron tutulduğu yöntemdir. Ayrı floating holder ile büyük eksenel telafi ihtiyacını azaltır ve programlanabilir derinlik/geri çıkış sağlar. Bunun için kontrolün rigid tapping desteği, spindle encoder/orientation altyapısı ve eksen dinamiği uygun olmalıdır. Her VFD kontrollü spindle otomatik olarak rigid tapping yapabilir kabul edilmemelidir.
Floating tapping holder ne işe yarar?
Tension-compression veya floating tutucu, spindle ile ilerleme arasındaki küçük uyumsuzluğu eksenel hareketle karşılar. Eski CNC, manuel freze veya rigid senkronun bulunmadığı sistemlerde değerli olabilir. Fakat tutucunun telafi mesafesi kötü programlanmış feed değerini sınırsız şekilde düzeltmez. Ayrıca eksenel esneklik delik derinliği ve çevrim kontrolünde dikkate alınmalıdır.
Kılavuz çekme kafası ve tork kavraması
Özel tapping kafalarında ayarlanabilir tork kavraması, takım aşırı yüklendiğinde kayarak kırılmayı azaltabilir. Bu mekanik koruma özellikle küçük çap kılavuzlarda değerlidir. Ancak sürekli kavrama kaçırması kök nedenin çözümü değildir; yanlış delik çapı, kör delikte talaş sıkışması, kötü yağlama veya eksen kaçıklığı araştırılmalıdır.
Kesici kılavuz ile form kılavuzu farkı
Kesici kılavuz talaş kaldırır; form kılavuzu ise uygun sünek malzemede talaş üretmeden malzemeyi plastik olarak şekillendirir. Form tapping farklı ön delik çapı ve tork karakteristiği gerektirir. Makineyi yalnız kesici kılavuz testine göre boyutlandırıp daha sonra form kılavuzuna geçmek motor/tork ve fikstür yükünü değiştirebilir.
Düz kanallı, spiral point ve spiral flute kılavuzlar
Kılavuz geometrisi talaşın nereye taşınacağını belirlemede kritik rol oynar. Spiral point/gun tipi kılavuzlar talaşı ileri iterek geçişli deliklerde avantaj sağlayabilir. Spiral flute kılavuzlar talaşı yukarı çekme eğilimi nedeniyle kör deliklerde yaygın kullanılır. Düz kanallı tipler uygulamaya göre kullanılabilir. Makine tasarımcısı takım geometrisini proses dışı bir satın alma ayrıntısı gibi görmemelidir; talaş tahliyesi çevrim güvenilirliğinin parçasıdır.
Kör delik ile geçişli delik neden farklı makine çevrimi ister?
Geçişli delikte talaşın deliğin altından çıkabilmesi büyük avantajdır. Kör delikte ise takımın uç geometrisi, kullanılabilir tam diş derinliği, talaş hacmi ve dip mesafesi birlikte yönetilir. Programlanan tapping derinliği teknik resimdeki diş derinliğinin aynısı olmayabilir; takımın chamfer bölgesi ve güvenli dip payı hesaba katılmalıdır.
Ön delik çapı neden kılavuz ömrünü belirler?
Delik gereğinden küçükse kılavuz çok daha fazla malzeme keser veya şekillendirir ve tork yükselir. Gereğinden büyük delik ise diş profilini zayıflatabilir. Ön delik çapı diş standardı, malzeme ve kesici/form kılavuz tipine göre takım üreticisinin tablosundan seçilmelidir. İnternetten ezber tek bir matkap çapı tüm proseslere uygulanmamalıdır.
Tork hesabı makine tasarımında neden merkezde?
Kılavuz çapı büyüdükçe, malzeme zorlaştıkça, diş boyu arttıkça ve yağlama kötüleştikçe gereken tork artabilir. Kesici üreticiler ve mühendislik hesapları başlangıç değeri sağlar fakat gerçek proses torku takım geometrisi ve koşullara bağlıdır. Motoru yalnız kW değerinden seçmek yerine hedef devirde kullanılabilir tork, pik yük, redüksiyon ve hızlanma profili değerlendirilmelidir.
Devir nasıl seçilir?
Kılavuz devri takım çapı, kesici malzeme, iş parçası malzemesi, kaplama, soğutma/yağlama ve takım üreticisinin kesme hızı önerisiyle belirlenir. Çok yüksek devir ısı ve talaş kontrolünü zorlaştırabilir; gereksiz düşük devir ise çevrimi uzatır ve bazı sistemlerde kararsız kesmeye yol açabilir. Makine reçetesi takım bazında rpm saklamalıdır.
İlerleme nasıl hesaplanır?
Senkron tapping için temel ilişki feed = spindle devri × diş adımıdır. CNC kontrol bunu rigid tapping çevriminde kendi yönetebilir. Özel PLC/servo makinede ise elektronik dişli veya master-slave senkronizasyon kurulmalıdır. Yön değiştirirken spindle ve Z ekseninin faz ilişkisi bozulmamalıdır.
Servo motor kılavuz çekme makinesinde nerede kullanılır?
Programlanabilir devir, hızlı yön değiştirme, pozisyon ve tork gözlemi gereken tapping spindle veya Z besleme ekseninde servo güçlü bir seçenektir. CNC-Marketi gerçek servo motor ve sürücüleri ailesine sahiptir. Ancak herhangi bir servo seti “M10 kılavuz motoru” diye doğrudan seçilmez. Gerekli tork-devir eğrisi, atalet, redüksiyon, duty cycle ve frenleme hesabı yapılmalıdır.
Step motor kılavuz çekmede nerede kullanılabilir?
Fikstür pozisyonu, tabla indeksleme veya düşük dinamikli yardımcı eksenlerde step motor ve sürücüler ekonomik olabilir. Ana tapping spindle için açık çevrim step motor kullanımı tork rezervi ve senkron kaybı açısından dikkat ister. Adım kaçırma oluşursa kontrol komut verdiğini sanırken mekanik eksen geride kalabilir. Closed-loop step bazı riskleri azaltabilir fakat gerçek tork/devir ihtiyacı yine hesaplanmalıdır.
Planet redüktör ne zaman avantaj sağlar?
Servo motorun yüksek devrini daha düşük tapping devrine indirirken torku yükseltmek ve motor atalet eşleşmesini iyileştirmek için planet redüktör kullanılabilir. Ancak redüktör backlash, torsiyonel esneklik ve maksimum giriş devri getirir. Rigid tapping spindle mimarisinde redüktörün faz doğruluğuna etkisi ayrıca değerlendirilmelidir.
Kayış-kasnakla spindle aktarımı
Motoru spindle ekseninden ayırmak, oran değiştirmek ve titreşimi yönetmek için triger veya uygun endüstriyel kayış aktarımı kullanılabilir. triger kasnak senkron aktarım sağlayabilir. Kayış gerginliği fazla olursa rulman yükü artar; düşük olursa faz hatası ve diş atlama riski doğabilir.
Kaplin seçimi
Direkt motor-vida veya motor-spindle bağlantısında kaplin yalnız iki mili bağlayan parça değildir. Torsiyonel rijitlik tapping fazını, yanlış hizalama rulman ömrünü etkiler. Elastomer kaplin darbeyi yumuşatabilir fakat fazla burulma hassas senkronu etkileyebilir.
Lineer kızak ile Z ekseni
Otomatik tapping kafasının Z hareketi için lineer kızak ve arabaları yüksek rijitlik ve tekrarlanabilir kılavuzlama sağlar. Kızak aralığı yalnız düşey yükle değil spindle kesme momenti ve konsol mesafesiyle hesaplanmalıdır. Takım ekseninin fikstüre dikliği kızak/şase geometrisine bağlıdır.
Vidalı mil ile Z besleme
Servo veya step motorlu hassas Z ekseninde vidalı mil ve somun kullanılabilir. Vida hatvesi, motor devri, hedef hızlı yaklaşma ve tapping feed aralığını birlikte karşılamalıdır. Çok ince hatve tork avantajı verirken hızlı yaklaşmayı sınırlayabilir; çok kaba hatve motor torku ve çözünürlüğü etkiler.
Spindle motor ve VFD yaklaşımı
Genel freze/delme spindleında spindle motor ve uygun sürücü kullanılabilir. Fakat rigid tapping için sadece devir kontrolü yeterli değildir; spindle açısal pozisyon geri beslemesi ve kontrolün senkron tapping kabiliyeti gerekir. Standart VFD/inverter yardımcı spindle hız kontrolünde yararlı olsa da encoder senkronu olmayan sıradan V/f kontrolü rigid tapping ile eş anlamlı değildir.
Spindle encoder neden kritik olabilir?
Rigid tapping sırasında CNC, spindle gerçek açısal hareketini bilmek zorundadır. Encoder çözünürlüğü, indeks sinyali ve kontrol gecikmesi senkron performansı etkiler. Kayış aktarımı varsa encoder motor üzerinde mi spindle üzerinde mi sorusu önemlidir; kayış esnemesi veya oran hatası spindle gerçek pozisyonunu motor encoderından farklılaştırabilir.
Fikstür tasarımı: takım değil parça kaçıyorsa ne olur?
Kılavuz yüksek tork üretirken iş parçası fikstürde dönmeye veya kalkmaya çalışabilir. Fikstür yalnız delme sırasında yeterli görünen sıkma kuvvetiyle tasarlanmamalıdır. Tapping tork reaksiyonu, parça referans yüzeyleri, çapak ve yükleme ergonomisi birlikte değerlendirilmelidir.
Pnömatik sıkma ve otomasyon
Seri üretimde pnömatik kelepçeler çevrimi hızlandırabilir. Parça var sensörü, kelepçe kapalı doğrulaması ve basınç kontrolü olmadan spindle çevrimi başlamamalıdır. Basınç düşerse sistem yalnız valfi enerjili tutup devam etmemeli; güvenli proses durumu tanımlanmalıdır.
Sensörler nerelerde kullanılır?
Parça var, fikstür kapalı, Z home, takım yukarıda, spindle orientation, takım kırık kontrolü, yağlama seviyesi ve koruyucu kapı gibi noktalar sensörlenebilir. CNC-Marketi sensör ve siviç kategorisi bu tür makine otomasyonu için gerçek ürün ailesidir. Sensör eklemek yerine hangi proses riskini doğruladığı açıkça tanımlanmalıdır.
Takım kırılması nasıl algılanır?
Küçük kılavuz kırılması seri üretimde pahalıdır çünkü sonraki parça aynı çevrime girerse hurda zinciri oluşabilir. Tork/servo current trendi, takım boyu kontrol sensörü, lazer/tool setter veya çevrim sonrası mekanik kontrol gibi yöntemler kullanılabilir. Tek bir sabit akım eşiği her çap ve malzemede güvenilir olmayabilir; reçete bazlı referans daha doğrudur.
Servo akımından proses izleme
Servo motor akımı torkla ilişkili olduğundan normal tapping çevriminin akım imzası izlenebilir. Ani tepe sıkışma veya takım hasarına işaret edebilir; zamanla yükselen ortalama ise takım aşınması, delik çapı veya yağlama değişimini gösterebilir. Ancak sürücü akımı doğrudan kalibre edilmiş kesme torku değildir; mekanik oran ve motor sabitleri bilinmeden kesin Nm değeri gibi yorumlanmamalıdır.
Yağlama ve soğutma neden önemlidir?
Kılavuz çekme yüksek temas alanı nedeniyle yağlama hassas bir prosestir. Malzeme ve takım tipine göre kesme yağı, emülsiyon veya MQL gibi çözümler kullanılabilir. Makine tasarımında sıvının gerçekten kesme bölgesine ulaşıp ulaşmadığı, talaşı nereye taşıdığı ve operatör temizliği düşünülmelidir. CNC-Marketi burada proses sıvısını satıyor gibi bir iddiada bulunmaz.
Talaş tahliyesi ve kör delik
Kör delikte talaş sıkışması kılavuz kırılmasının klasik nedenlerinden biridir. Spiral flute geometri, doğru dip boşluğu, peck/geri çekme stratejisi gerekiyorsa çevrim tasarımı ve uygun sıvı akışı birlikte ele alınır. Kör deliğin dibinde önceki delme operasyonundan talaş bırakmak tapping çevrimini daha başlamadan riske atar.
Alüminyumda kılavuz çekme
Alüminyum alaşımlarının işlenebilirliği geniş aralıkta değişir. Yapışma/built-up edge, uzun talaş ve uygun olmayan yağlama sorun yaratabilir. Kesici geometri ve kaplama takım üreticisi önerisine göre seçilmelidir. Makine tarafında yüksek devir kapasitesi kadar talaşın güvenli uzaklaştırılması önemlidir.
Çelikte kılavuz çekme
Çelikte mukavemet ve sertlik arttıkça kesme torku ve takım yükü yükselir. Rijit fikstür, doğru ön delik, takım kaplaması ve yağlama daha kritik hale gelir. Aynı M8 programını farklı çelik kalitelerinde hiç değiştirmeden kullanmak doğru proses yaklaşımı değildir.
Paslanmaz çelikte kılavuz çekme
Paslanmaz çeliklerde iş sertleşmesi ve ısı yönetimi önemli olabilir. Takımın deliğin içinde gereksiz sürtünmesi, yetersiz kesme şartı veya bekleme yüzeyi sertleştirip sonraki dişleri zorlaştırabilir. Takım üreticisinin malzeme grubuna özel hız/yağlama önerileri esas alınmalıdır.
Dökme demirde kılavuz çekme
Dökme demir türüne göre kısa kırılgan talaş avantaj olabilir fakat abrasif yapı takım aşınmasını etkileyebilir. Toz/talaşın lineer kızak ve elektrik ekipmanına taşınması da makine konstrüksiyonunda düşünülmelidir.
Plastik ve mühendislik polimerlerinde diş açma
Plastiklerde ısı, elastik geri yaylanma ve malzeme çatlama riski metalden farklıdır. Bazı uygulamalarda doğrudan kılavuz, bazı uygulamalarda insert daha doğru olabilir. Makine aynı olsa bile kesme parametresi ve takım geometrisi malzemeye göre değişmelidir.
Çok milli kılavuz çekme makinesi
Aynı parçada birden fazla deliği eşzamanlı açmak çevrimi ciddi azaltabilir. Çok milli kafa sabit aralıklı veya dişli aktarım mimarili olabilir. Fakat toplam tork motor/redüktör üzerinde birleşir; miller arasında yük eşit dağılmayabilir. Bir takım kırıldığında diğerlerinin çevrime devam etmesini engelleyecek algılama stratejisi gerekir.
Transfer hattında tapping istasyonu
Otomotiv ve seri parça hatlarında tapping tek bir istasyon olabilir. Upstream delik kalitesi ve downstream kontrol ile handshake kurulmalıdır. Delik yoksa kılavuz parçaya girmemeli; tapping hatası olan parça sonraki montaj istasyonuna normal ürün olarak taşınmamalıdır.
Döner tabla ile çok istasyonlu makine
Yükleme, delme, havşa, tapping ve kontrol istasyonları rotary index table çevresine dağıtılabilir. Tabla indeks hassasiyeti delik ekseni ile tapping spindle hizasını belirler. İndeks mekanizmasının boşluğu veya fikstür toleransı kılavuzun yana yüklenmesine neden olabilir.
Robotik kılavuz çekme
Robot geniş erişim ve esneklik sağlar ancak seri tappingde robot rijitliği, TCP doğruluğu ve reaksiyon torku dikkate alınmalıdır. Compliance ünitesi veya özel spindle gerekebilir. Her altı eksenli robot doğrudan hassas rigid tapping tezgâhının yerini tutmaz.
Diş derinliği nasıl kontrol edilir?
Servo Z ekseninde program pozisyonu kullanılabilir; floating holder sisteminde gerçek takım hareketi holder telafisinden etkilenebilir. Kör delikte dip çarpmasını önlemek için takım uç/chamfer geometrisi ve gerçek delinmiş derinlik doğrulanmalıdır. Teknik resimdeki “tam diş boyu” ile takımın toplam girdiği mesafe aynı kavram değildir.
Diklik ve eksen kaçıklığı
Spindle ekseni deliğe açılı girerse kılavuz esner ve bir tarafındaki diş yükü artar. Küçük çapta kırılma, büyük çapta kötü yüzey veya ölçü hatası görülebilir. Şase, kızak, spindle housing ve fikstür aynı geometrik referansa göre işlenmeli ve montaj sonrası ölçülmelidir.
Runout neden önemlidir?
Tutucu veya spindle salgısı kılavuzun her turda yana yüklenmesine neden olur. Collet temizliği, spindle konik yüzeyi, takım sapı ve rulman durumu kontrol edilmelidir. Yeni takım takınca sorun düzelmiyorsa yalnız kesici markasını suçlamak yerine toplam runout ölçülmelidir.
Kılavuz tutucu seçimi
ER pens gibi genel tutucular bazı koşullarda kullanılabilse de tapping için kare tahrik, tork kavraması veya tension-compression özellikli özel tutucular proses güvenilirliğini artırabilir. Tutucu seçimi rigid tapping kabiliyeti ve takım sap standardıyla uyumlu olmalıdır.
Hızlı takım değiştirme
Farklı diş ölçülerinin aynı makinede üretildiği durumda quick-change tapping collet çevrim dışı hazırlık süresini azaltır. Takım ID veya reçete doğrulaması yapılabiliyorsa yanlış M6 takım ile M8 programının başlatılması önlenebilir.
HMI reçete yapısı
Her ürün reçetesinde diş standardı, takım ID, spindle rpm, pitch/feed ilişkisi, hedef derinlik, tork/akım izleme limitleri, yağlama süresi ve yaklaşma pozisyonu tutulabilir. Operatörün pitch ile feed değerini bağımsız rastgele değiştirebilmesi rigid tapping sisteminde risklidir.
PLC ve motion kontrol mimarisi
Basit makinede PLC, servo drive position/speed komutlarıyla çevrimi yönetebilir. Hassas elektronik gearing gerekiyorsa motion controller veya CNC fonksiyonları daha uygun olabilir. PLC scan süresi, haberleşme bus gecikmesi ve drive içi senkron fonksiyonlar gerçek zaman gereksinimine göre seçilmelidir.
24 VDC kontrol beslemesi
Sensörler, PLC, HMI ve valfler için 24 Volt SMPS güç kaynakları kullanılabilir. Servo fren bobini, valf grubu ve kontrol elektroniğini tek korumasız hatta toplamak yerine dalların ayrı sigortalanması ve ani akım rezervi düşünülmelidir.
Elektrik panosunda EMC ve servo kablolama
Servo motor kablosu, encoder kablosu ve hassas sensör sinyallerinin güç kablolarıyla gelişigüzel aynı kanalda taşınması parazit sorunları yaratabilir. Üretici kablo/ekranlama/topraklama talimatları uygulanmalıdır. Spindle VFD kullanılan sistemlerde EMC planı özellikle önemlidir.
Makine şasesi ve titreşim
Tapping ekseni kesme torkuna tepki verir. Uzun konsol veya esnek profil yapı spindle eksenini yük altında kaçırabilir. Yardımcı koruma kabininde sigma profil mantıklı olsa da yüksek torklu spindle referansını yalnız hafif konstrüksiyona bağlamak her zaman doğru değildir. Ana kuvvet akışı rijit şase üzerinden kapatılmalıdır.
Emniyet tasarımı
Dönen takım, talaş, sıkma mekanizması ve otomatik eksenler risklidir. Koruyucu kabin, interlock, acil durdurma, güvenli tork kesme varsa uygun safety fonksiyonu ve bakım kilitleme prosedürü risk değerlendirmesine göre oluşturulmalıdır. Bu rehber belirli bir makinenin CE veya mevzuat uygunluk dosyası değildir.
Çevrim süresi nasıl azaltılır?
Tappingin kendisini aşırı hızlandırmadan önce boş yaklaşma/geri çekme, parça yükleme, fikstür sıkma, spindle hızlanma ve takım değişim süreleri ayrıştırılmalıdır. Servo Z ekseni güvenli bölgede hızlı, kesme bölgesinde pitch senkron hareket edebilir. Çoklu spindle veya rotary table ancak gerçek darboğaz tapping ise anlamlı yatırım olur.
Kılavuz kırılmasının en yaygın kök nedenleri
Yanlış ön delik, yanlış takım geometrisi, kör delikte talaş sıkışması, yetersiz yağlama, eksen kaçıklığı, runout, fazla devir, hatalı pitch/feed senkronu, takım aşınması ve dip çarpması sık nedenlerdir. Kırık kılavuzu yalnız “takım kalitesiz” diye değiştirmek tekrar arızayı önlemez.
Arıza: kılavuz girişte kırılıyor
İlk dişlerde kırılma varsa delik ağzı çapak/havşa, eksen hizası, takım runout ve ilk temas feed senkronu kontrol edilir. Spindle dönmeden Z ilerliyorsa veya faz gecikmesi varsa takım ilk anda büyük eksenel yük görebilir.
Arıza: kılavuz deliğin dibinde kırılıyor
Gerçek delik derinliği, talaş dolumu, program derinliği, takım chamfer/uç boyu ve holder compression hareketi kontrol edilir. Kör delikte teknik resim değerini doğrudan Z hedefi yapmak güvenli olmayabilir.
Arıza: geri çıkarken kırılıyor
Geri dönüşte spindle yön değiştirme ile Z feed senkronu, talaş sıkışması ve kesici kenarda yapışma kontrol edilir. Drive reversal rampası ile eksen reversal zamanlaması uyuşmuyorsa kılavuz çekme/itme yükü görebilir.
Arıza: diş gevşek veya mastar geçmiyor
Ön delik çapı, takım aşınması, runout, yanlış pitch, takım tipi ve iş parçası malzemesi incelenir. GO/NO-GO mastar sonucu proses kaydıyla ilişkilendirilmelidir. Sadece spindle rpm değiştirerek geometrik hatayı çözmeye çalışmak doğru değildir.
Arıza: yüzey yırtık veya diş pürüzlü
Kesici keskinliği, built-up edge, yağlama, kesme hızı, talaş tahliyesi ve runout kontrol edilir. Malzemeye uygun olmayan kılavuz geometrisi de kötü yüzey oluşturabilir.
Arıza: servo following error
Z ekseninde aşırı ivme, mekanik sıkışma, yanlış tuning, yetersiz motor torku veya tapping sırasında pitch senkron hatası following error üretebilir. Hata anındaki spindle rpm, Z command/actual ve motor current loglanırsa mekanik mi kontrol mü olduğu daha hızlı ayrılır.
Arıza: spindle aşırı akım
Kılavuz sıkışması, redüktör/rulman problemi, çok küçük ön delik, yanlış malzeme parametresi veya ani reversal aşırı akım yaratabilir. Drive hata kodu silinip tekrar başlatılmadan önce takımın parça içinde kilitli olup olmadığı güvenli biçimde kontrol edilmelidir.
Takım ömrü nasıl izlenir?
Sadece parça sayacı başlangıçtır. Aynı takımın açtığı toplam delik, malzeme, diş derinliği ve tork trendi kaydedilebilir. Tork/akım imzası yükselirken mastar sonucu da kötüleşiyorsa öngörülü takım değişimi için güçlü veri oluşur.
Kılavuz maliyeti yerine delik başı maliyet
Daha ucuz kılavuz daha sık kırılıyor, makineyi durduruyor ve parçayı hurdaya çıkarıyorsa toplam maliyet yüksektir. Takım fiyatı; takım ömrü, çevrim, kırık çıkarma süresi ve kalite kaybıyla birlikte değerlendirilmelidir.
Kırık kılavuzun parçadan çıkarılması
EDM ile kırık takım çıkarma veya mekanik yöntemler ayrı proseslerdir. Makine üreticisinin asıl hedefi kırılmayı önlemek ve kırıldığında sonraki parçaya geçmeden algılamaktır. Kırık çıkarma yöntemini üretim çevriminin normal parçası gibi kabul etmek doğru değildir.
Bakım: günlük kontrol
Tutucu temizliği, yağlama seviyesi, hava basıncı, spindle anormal sesi, sensör yüzeyleri, talaş birikimi ve fikstür referansları kontrol edilir. İlk parçada mastar kontrolü yapılması vardiya başlangıcında proses sapmasını yakalayabilir.
Bakım: periyodik kontrol
Spindle runout, rulman boşluğu, kayış gerginliği, kaplin, lineer kızak yağlama, vidalı mil backlash, elektrik bağlantıları ve emniyet interlockları planlı kontrol edilir. Periyot yalnız takvim değil gerçek çevrim sayısıyla ilişkilendirilebilir.
Retrofit: eski tapping makinesi nasıl modernize edilir?
Eski mekanik veya pnömatik makineye servo spindle, motorlu Z, HMI reçete, tork/akım izleme, sensör ve güvenlik revizyonu eklenebilir. Ancak tüm mekanizmayı bir anda değiştirmek yerine önce arıza ve çevrim darboğazı ölçülmelidir. Sağlam şase/fikstür korunup kontrol sistemi modernize edilebilir.
Servo retrofit sırasında kritik konu
Eski mekanik tapping kafasının doğal feed mekanizmasını kaldırıp servo Z + servo spindle kurduğunuzda pitch senkronunu artık yazılım/motion sistemi üretir. Bu nedenle sadece iki servo satın almak retrofit değildir. Encoder, electronic gearing, reversal ve home senaryosu birlikte tasarlanmalıdır.
FAT: makine kabul testinde ne denenmeli?
Her hedef diş çapı ve malzemeyle nominal çevrim, takım aşınma senaryosu, boş delik, yanlış parça, düşük hava basıncı, sensör hatası, acil stop ve enerji kesilip geri gelme test edilmelidir. Kör deliklerde dip güvenliği ve kırık takım sonrası makinenin davranışı ayrıca doğrulanmalıdır.
Kalite kontrol: GO/NO-GO mastar
İç diş kalite kontrolünde uygun standarda göre GO/NO-GO plug gauge yaygın bir üretim kontrolüdür. Operatör sonucu sadece kağıda yazmak yerine lot/reçete/takım ID ile ilişkilendirirse proses değişimi izlenebilir. Mastar kalibrasyon sistemi ayrıca yönetilmelidir.
Diş ölçümü ve proses yeterliliği
Kritik seri üretimde yalnız ilk parça mastarı yeterli olmayabilir. Örnekleme planı, takım ömrü ve proses capability yaklaşımı müşteri kalite şartına göre oluşturulur. Makine yazılımı takım değişimi sonrası ilk parça onayı olmadan otomatik seri üretime izin vermeyecek şekilde tasarlanabilir.
CNC-Marketi’nde gerçek kılavuz ürünleri
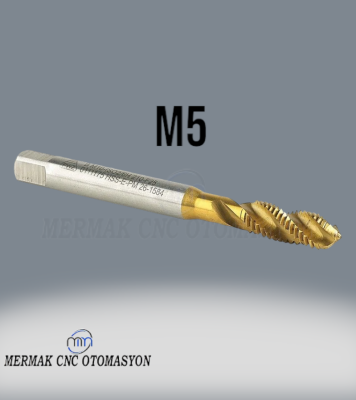


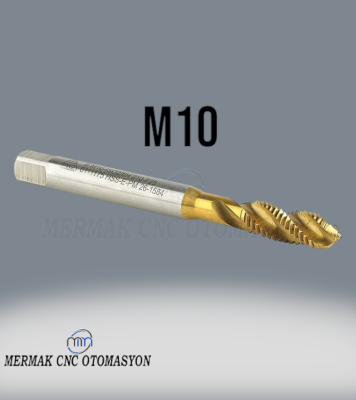
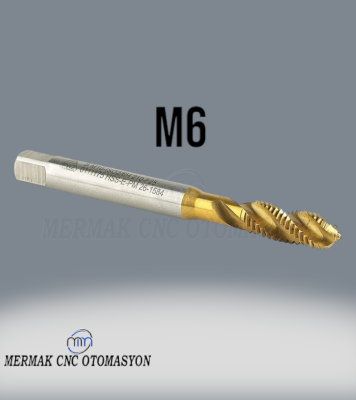
CNC-Marketi’nde komple tapping makinesi yerine gerçek Diş Çekme Kılavuzları kategorisi bulunur. Katalogda M5 Helis Kılavuz, M6 Helis Kılavuz, M8 Helis Kılavuz (TiN kaplı) ve M10 Helis Kılavuz yayınlanmış ve stoklu ürünlerdir. Bunların belirli malzeme, kör/geçişli delik veya makine çevrimine uygunluğu ürün teknik verisi ve gerçek proses şartıyla doğrulanmalıdır; sadece çap eşleşmesi uygulama garantisi değildir.
Kılavuz ürün intenti ile makine rehberi neden ayrıldı?
Google verisinde M5, M6, M8 ve M10 kılavuz aramalarını mevcut ürün sayfaları güçlü biçimde sahiplenmektedir. Bu nedenle bu rehber “M8 kılavuz fiyatı” gibi satın alma sorgularını kendine çekmeye çalışmaz. Rehber makine, proses, tork-hız, kırılma, otomasyon ve seçim mantığını açıklar; satın alma niyeti gerçek ürün ve kılavuz kategorisine bırakılır.
Makine üreticisi için gerçek komponent haritası
Tapping makinesinin hareket ve otomasyon tarafında CNC-Marketi’ndeki servo motor/sürücü, step motor/sürücü, planet redüktör, lineer kızak, vidalı mil, kaplin, triger kasnak, sensör, 24 V güç kaynağı, spindle ve VFD aileleri ancak ilgili alt sistem hesabı uygunsa kullanılabilir. Katalogda bulunmayan özel tapping head, floating holder, coolant sistemi veya pnömatik ekipman satılıyormuş gibi gösterilmez.
Örnek mimari: tek milli servo tapping istasyonu
Rijit şase üzerinde lineer kızaklı Z ekseni, servo + vidalı mil besleme, ayrı servo tapping spindle veya uygun encoderlı spindle, parça fikstürü, clamp sensörü ve HMI reçetesi kurulabilir. Motion kontrol spindle master açısı ile Z eksenini pitch oranında senkronlar. Bu yalnız örnek mimaridir; gerçek motor gücü ve vida hatvesi hedef diş/tork/çevrime göre hesaplanır.
Örnek mimari: ekonomik yardımcı tapping ünitesi
Daha düşük adet ve esneklik gereken yerde elektrikli tapping arm veya floating holderlı spindle kullanılabilir. Fikstür dikliği ve tork kavraması proses güvenilirliğini artırır. Burada karmaşık servo Z ekseni gerekmeyebilir. Makine mimarisini teknoloji gösterisi için değil gerçek üretim ihtiyacına göre sade tutmak çoğu zaman daha doğrudur.
Örnek mimari: rotary table üretim hücresi
Operatör bir istasyonda parça yüklerken diğer istasyonda delme, üçüncüde tapping ve dördüncüde kontrol yapılabilir. İndeks tablası ve fikstür toleransları spindle eksenleriyle birlikte stack-up analiziyle kontrol edilmelidir. İstasyonlar paralel çalıştığı için çevrim en yavaş istasyon tarafından belirlenir.
Makine BOM listesi nasıl hazırlanmalı?
BOM satırlarında “servo motor 1 adet” yerine “Tapping spindle servo – M5…M10 hedef tork/devir hesabı”, “Z feed servo”, “fixture clamp confirmation sensor” gibi fonksiyon yazılmalıdır. Böylece muadil ürün değerlendirmesinde parçanın neden seçildiği kaybolmaz.
Tasarım karar tablosu
| İhtiyaç | Yaklaşım | Kritik kontrol |
|---|---|---|
| Rigid tapping | Encoderlı spindle + senkron Z | Pitch/faz ve reversal |
| Eski CNC | Floating holder | Telafi stroku ve feed |
| Esnek manuel üretim | Elektrikli/pnömatik tapping arm | Diklik ve tork limiti |
| Kör delik | Spiral flute uygunluğu | Talaş ve dip payı |
| Geçişli delik | Spiral point uygunluğu | Talaş çıkış alanı |
| Seri üretim | Servo özel istasyon | Takım kırılma algısı |
| Çok delik | Multi-spindle/rotary | Toplam tork ve hizalama |
Arıza teşhis tablosu
| Belirti | Önce kontrol | Sonra kontrol |
|---|---|---|
| Girişte kırılma | Hiza, runout, delik ağzı | Başlangıç senkronu |
| Dipte kırılma | Delik/diş derinliği | Talaş, holder stroku |
| Çıkışta kırılma | Reversal senkronu | Talaş/yapışma |
| Yüksek tork | Ön delik çapı | Takım aşınması/yağlama |
| Mastar geçmiyor | Takım ve pitch | Runout/ön delik |
| Following error | Mekanik sıkışma | Tuning/tork/senkron |
Kılavuz çekme makineleri hakkında sık sorulan sorular
Kılavuz çekme makinesi CNC-Marketi’nde satılıyor mu?
Hayır. CNC-Marketi komple tapping makinesi satmaz; kılavuzlar ve makine üretiminde kullanılabilecek gerçek otomasyon/mekanik komponentleri bulunur.
Rigid tapping nedir?
Spindle dönüşü ile eksen ilerlemesinin diş adımına göre kontrol tarafından senkron tutulduğu kılavuz çekme yöntemidir.
Floating holder ne zaman gerekir?
Rigid senkron olmayan veya küçük feed uyumsuzluklarının mekanik olarak telafi edilmesi gereken sistemlerde kullanılabilir.
Kör delikte hangi kılavuz kullanılır?
Spiral flute tipler talaşı yukarı taşımaları nedeniyle sık kullanılır; kesin seçim malzeme ve takım üreticisi önerisine göre yapılır.
Geçişli delikte hangi kılavuz kullanılır?
Spiral point tipler talaşı ileri yönlendirmeleri nedeniyle yaygındır; gerçek uygulama takım üreticisi verisiyle doğrulanmalıdır.
Servo motor kılavuz çekmek için şart mı?
Hayır. Makine tipine göre mekanik, pnömatik veya farklı elektrikli sistemler kullanılabilir. Servo programlanabilir senkron ve tork kontrolünde avantaj sağlar.
Step motorla kılavuz çekilir mi?
Uygun tork/devir ve kontrol mimarisiyle bazı uygulamalar mümkündür ancak açık çevrim adım kaybı ana proses ekseninde risk oluşturabilir.
VFD ile rigid tapping yapılır mı?
Sadece standart hız kontrolü rigid tapping için yeterli değildir. Spindle pozisyon geri beslemesi ve kontrolün senkron tapping desteği gerekir.
Kılavuz neden sürekli kırılır?
Ön delik, takım geometrisi, talaş, yağlama, hizalama, runout, tork ve feed senkronu birlikte kontrol edilmelidir.
Kılavuz çekme torku nasıl seçilir?
Diş çapı, malzeme, takım tipi, diş boyu ve kesme koşullarına göre hesap/üretici verisiyle başlanır ve gerçek proses doğrulanır.
Ön delik çapı neden önemlidir?
Küçük delik torku ve kırılma riskini artırabilir; fazla büyük delik yetersiz diş profiline neden olabilir.
Form kılavuzu talaş çıkarır mı?
Hayır; uygun sünek malzemede malzemeyi şekillendirerek diş oluşturur ve farklı ön delik/tork şartları vardır.
Kılavuz kırılması sensörle anlaşılır mı?
Takım boy kontrolü, tork/servo akım trendi veya özel takım kontrol sistemleriyle algılama yapılabilir.
Servo akımı doğrudan tapping torku mudur?
Hayır. Torkla ilişkilidir fakat kalibre edilmeden ve mekanik oran bilinmeden doğrudan kesin Nm kabul edilmemelidir.
Planet redüktör şart mı?
Hayır. Motorun tork/devir eşleşmesi için gerekiyorsa kullanılır; backlash ve rijitlik etkisi ayrıca değerlendirilir.
M5, M6, M8 ve M10 helis kılavuzlar sitede var mı?
Evet, CNC-Marketi kataloğunda bu dört çapta yayınlanmış ve stoklu helis kılavuz ürünleri bulunmaktadır.
Kılavuz çekme makinesinde lineer kızak ne işe yarar?
Z ekseni veya tapping kafasını rijit ve tekrarlanabilir doğrusal hatta kılavuzlamak için kullanılabilir.
Vidalı mil tapping Z ekseninde kullanılabilir mi?
Evet; vida hatvesi, hız, tork ve senkron gereksinimi doğru hesaplanırsa servo/step Z ekseninde kullanılabilir.
GO/NO-GO mastar neden kullanılır?
Üretilen iç dişin kabul sınırlarında olup olmadığını hızlı üretim kontrolüyle doğrulamak için kullanılır.
Makine retrofit edilebilir mi?
Evet. Servo, sensör, HMI, motion kontrol ve güvenlik modernizasyonu yapılabilir; mevcut mekanik durum ve gerçek darboğaz önce ölçülmelidir.
Sonuç: iyi tapping makinesi tork, pitch ve eksen senkronunu birlikte yönetir
Kılavuz çekme makinesinde başarı yalnız güçlü spindle veya kaliteli kılavuz satın almak değildir. Ön delik, takım geometrisi, spindle dönüşü, eksen ilerlemesi, tork, talaş tahliyesi, yağlama, fikstür ve kırık takım algısı tek proses zinciridir. CNC-Marketi bu zincirin komple makinesini satıyor gibi davranmaz; gerçek kılavuz ürünlerini ve özel makine üreticisinin servo, step, lineer hareket, redüktör, aktarım, sensör ve güç ihtiyacını doğru ticari ownerlara bağlar.