Mach3’de Kesici Takım Kullanım Süresi Nasıl Takip Edilir?
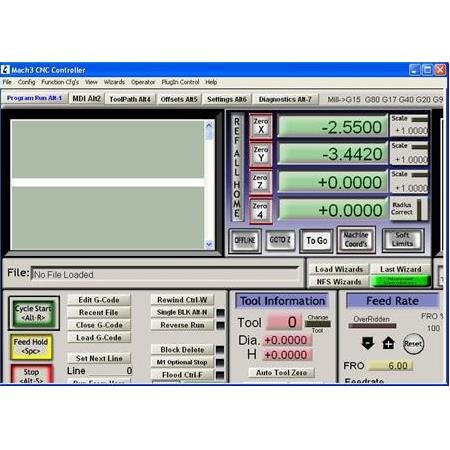
CNC işleme süreçlerinde kesici takımların ömrü, işlenen malzemenin sertliği, kesme hızı, ilerleme miktarı ve soğutma koşulları gibi birçok değişkene bağlıdır. Mach3 kontrol yazılımı, operatörlere takımların ne kadar süreyle veya ne kadar mesafede çalıştığını takip etme imkanı sunarak, takımın körleşmeden veya kırılmadan değiştirilmesini sağlar.
Takım kullanım süresinin doğru takibi, yalnızca parça kalitesini artırmakla kalmaz, aynı zamanda işleme sırasında oluşabilecek hatalı üretimlerin ve makine duruşlarının önüne geçer. Bu rehberde, Mach3 ortamında takım ömrü yönetiminin temel prensiplerini ve bu süreci nasıl optimize edebileceğinizi detaylandırıyoruz.
Tanım ve Temel Amaç
Kesici takım kullanım süresi takibi, bir takımın işleme başladığı andan itibaren aktif olarak kesim yaptığı toplam sürenin veya katettiği yolun kaydedilmesi işlemidir.
Bu takibin temel amacı, takımın aşınma sınırına ulaştığı anı öngörerek, üretim sürecini kesintiye uğratmadan veya parça firesine yol açmadan takım değişimini gerçekleştirmektir.
Neden Takip Etmeliyiz?
Takım ömrü yönetimi, özellikle seri üretim yapan işletmelerde maliyet kontrolü ve kalite sürekliliği için vazgeçilmezdir.
Aşınmış bir takım, yüzey kalitesini düşürür, ölçüsel sapmalara neden olur ve işleme yükünü artırarak spindle motoruna zarar verebilir.
- Yüzey kalitesinin korunması
- Ölçüsel hassasiyetin sürdürülmesi
- Spindle ve makine yükünün optimize edilmesi
- Beklenmedik takım kırılmalarının önlenmesi
Çalışma Prensibi
Mach3, G-kodlarını işlerken takımın aktif olduğu süreyi veya hareket mesafesini dahili değişkenler (OEM DROs) üzerinden takip eder.
Sistem, belirli bir takım numarası (T-code) aktif olduğunda sayacı başlatır ve takım değişimi veya program sonu komutuna kadar bu veriyi biriktirir.
Veri Kaydı ve İzleme
Mach3’ün makro dili (VB Script), bu verilerin okunmasını ve kullanıcı tarafından belirlenen limitlerle karşılaştırılmasını sağlar.
Takım süresi dolduğunda sistem, operatörü uyarabilir veya makineyi güvenli bir noktada durdurabilir.
- Aktif takım numarasının tespiti
- Kesme süresinin milisaniye bazında birikimi
- Limit değerlerle karşılaştırma mantığı
Ana Bileşenler ve Yapı
Takım takip sistemi, Mach3’ün kendi arayüzü, VB Script makroları ve kullanıcı tanımlı değişkenlerden oluşur.
Bu yapı, her takım için ayrı bir ömür sınırı tanımlanmasına olanak tanır.
Sistem Bileşenleri
Sistemin merkezinde, takım ömrünü saklayan kalıcı değişkenler ve bu değişkenleri güncelleyen makrolar yer alır.
Arayüz üzerindeki göstergeler, operatörün mevcut takımın kalan ömrünü anlık olarak görmesini sağlar.
- VB Script Makro Kütüphanesi
- Kalıcı Değişkenler (Persistent Variables)
- Kullanıcı Arayüzü (Screen Set) Göstergeleri
Başlıca Çeşitler
Takım ömrü takibi, kullanılan yönteme göre iki ana kategoriye ayrılır: Zaman bazlı takip ve mesafe bazlı takip.
Her iki yöntem de farklı işleme tipleri için avantajlar sunar.
Takip Yöntemleri
Zaman bazlı takip, takımın spindle devrinde olduğu süreyi esas alırken, mesafe bazlı takip takımın iş parçası üzerindeki toplam ilerleme yolunu hesaplar.
Hassas işlerde mesafe bazlı takip genellikle daha güvenilir sonuçlar verir.
- Zaman Bazlı Takip (Time-based)
- Mesafe Bazlı Takip (Distance-based)
- Hibrit Takip Yöntemleri
Çeşitler Arasındaki Farklar
Zaman bazlı takip, takımın boşta çalıştığı süreleri de hesaba katabilir, bu da ömrün olduğundan kısa görünmesine neden olabilir.
Mesafe bazlı takip ise yalnızca kesme işlemi sırasında kat edilen yolu ölçtüğü için daha spesifik bir veri sunar.
Hangi Yöntem Daha İyi?
İşleme karakterinize göre seçim yapmalısınız. Sürekli aynı malzemeyi işliyorsanız mesafe bazlı takip, değişken işler yapıyorsanız zaman bazlı takip daha pratiktir.
Doğru seçim, takım maliyetlerini doğrudan etkiler.
- Zaman bazlı: Kurulumu kolay, ancak daha az hassas.
- Mesafe bazlı: Kurulumu karmaşık, ancak daha hassas.
- Hibrit: Her iki dünyanın avantajlarını birleştirir.
Mermak Mühendis Önerisi: Takım ömrü takibini sadece süre bazlı değil, işlediğiniz malzemenin sertliğine göre katsayılar kullanarak optimize edin. Örneğin, alüminyum işlerken 1.0 katsayısı kullanıyorsanız, çelik işlerken bu katsayıyı 0.5’e çekerek takımın daha erken değiştirilmesini sağlayabilirsiniz.
Nerelerde Kullanılır
Bu sistem, özellikle yüksek hacimli üretim yapan CNC router ve freze tezgahlarında yaygın olarak kullanılır.
Takım değişiminin kritik olduğu veya takım kırılmasının büyük maliyetlere yol açtığı her alanda tercih edilir.
Uygulama Alanları
Mobilya üretimi, kalıpçılık, otomotiv yan sanayi ve hassas parça işleme süreçleri bu sistemin en çok kullanıldığı alanlardır.
Özellikle sert malzemelerin işlendiği durumlarda takım ömrü takibi hayati önem taşır.
- Seri üretim hatları
- Kalıp işleme merkezleri
- Hassas parça imalatı
- Otomatik takım değiştiricili (ATC) tezgahlar
Hangi Durumda Hangi Tip Seçilir
Seçim yaparken işlediğiniz malzemenin sertliği ve takımın geometrisi belirleyici faktörlerdir.
Sert malzemeler için mesafe bazlı takip, yumuşak malzemeler için zaman bazlı takip genellikle yeterlidir.
Karar Mekanizması
Eğer takımınız çok hızlı aşınıyorsa, mesafe bazlı takip ile aşınma karakterini daha iyi analiz edebilirsiniz.
Basit işlerde ise zaman bazlı takip, sistemin yorulmadan çalışmasını sağlar.
- Sert malzeme işleme: Mesafe bazlı
- Yumuşak malzeme işleme: Zaman bazlı
- Karmaşık işleme: Hibrit
Seçim Kriterleri
Takım ömrü takip sistemi kurarken, tezgahınızın kapasitesini ve operatörünüzün teknik yetkinliğini göz önünde bulundurmalısınız.
Sistemin karmaşıklığı, bakım gereksinimini de artırır.
Dikkat Edilmesi Gerekenler
Sistemin Mach3’ün mevcut sürümüyle uyumlu olup olmadığını kontrol edin.
Makro yazımında hata payını minimize etmek için basit ve modüler yapılar tercih edin.
- Yazılım uyumluluğu
- Makro modülerliği
- Kullanıcı arayüzü kolaylığı
- Veri yedekleme imkanı
Avantajlar
Doğru yapılandırılmış bir takım ömrü takip sistemi, üretim verimliliğini %15-20 oranında artırabilir.
Takım maliyetlerini optimize ederken, parça kalitesini standartlaştırır.
Temel Avantajlar
Operatörün sürekli takım kontrolü yapma zorunluluğunu azaltır.
Takım kırılmalarından kaynaklanan makine hasarlarını minimize eder.
- Daha az parça firesi
- Daha uzun spindle ömrü
- Öngörülebilir bakım süreçleri
- Maliyet tasarrufu
Sık Yapılan Hatalar: En yaygın hata, takım değişim makrosuna sayaç sıfırlama komutunu eklemeyi unutmaktır. Bu durum, sistemin sürekli ‘takım ömrü doldu’ uyarısı vermesine veya hiç uyarı vermemesine neden olur. Ayrıca, takım ömrü limitlerini üretici verilerinden bağımsız, tamamen tahmini değerlerle belirlemek, takımın erken körelmesine veya kırılmasına yol açar.
Dezavantajlar ve Sınırlamalar
Sistemin en büyük dezavantajı, kurulum aşamasındaki teknik bilgi gereksinimidir.
Ayrıca, makro hataları sistemin yanlış çalışmasına veya beklenmedik duruşlara neden olabilir.
Olası Zorluklar
Her takım için ayrı limit tanımlamak zaman alıcı olabilir.
Sistemin, takımın gerçek aşınma durumunu her zaman %100 doğru tahmin edemeyeceği unutulmamalıdır.
- Kurulum karmaşıklığı
- Makro yazım hataları
- Gerçek aşınma ile uyumsuzluk riski
- Bakım gereksinimi
Montaj Kullanım veya Uygulama İpuçları
Sistemi kurarken, her takım için bir ‘güvenlik marjı’ bırakın. Takım ömrünü %100 dolmadan %90 seviyesinde uyarı verecek şekilde ayarlayın.
Bu, takımın tamamen körleşmeden değiştirilmesini sağlar.
Uygulama Tavsiyeleri
Makrolarınızı düzenli olarak yedekleyin. Mach3 güncellemelerinde makroların silinme riski vardır.
Takım ömrü verilerini bir dosyaya loglayarak, takım performansını uzun vadede analiz edin.
- Güvenlik marjı kullanımı
- Düzenli makro yedekleme
- Veri loglama
- Operatör eğitimi
Sık Yapılan Hatalar
En sık yapılan hata, takım ömrü limitlerini gerçekçi olmayan değerlerle belirlemektir.
Ayrıca, takım değişiminden sonra sayacın sıfırlanmaması, sistemin tamamen işlevsiz kalmasına neden olur.
Kaçınılması Gerekenler
Takım değişim makrosuna sayaç sıfırlama komutunu eklemeyi unutmayın.
Limitleri belirlerken, takım üreticisinin tavsiyelerini mutlaka dikkate alın.
- Sayaç sıfırlamayı unutmak
- Gerçekçi olmayan limitler
- Makro yedeklememek
- Operatörün uyarıları dikkate almaması
Dikkat Edilecekler: Takım ömrü takip sistemleri, makineyi durdurma veya uyarı verme gibi kritik kararlar alır. Bu nedenle, sistemin ‘FeedHold’ veya ‘Stop’ komutlarının doğru çalıştığını, iş parçası takılı değilken mutlaka test edin. Ayrıca, elektrik güvenliği gerektiren sensör veya bağlantı kontrollerinde mutlaka yetkin personel ile çalışın ve üretici dokümanındaki güvenlik sınırlarını aşmayın.
Bakım Güvenlik ve Kontrol
Sistemin güvenilirliği, düzenli kontrollerle sağlanır. Ayda bir kez sayaç verilerini ve gerçek takım durumunu karşılaştırın.
Güvenlik açısından, sistemin makineyi durdurma komutunun doğru çalıştığını boşta test edin.
Güvenlik Protokolleri
Elektriksel bağlantıların ve sensörlerin kontrolünü ihmal etmeyin.
Sistemin hata vermesi durumunda makinenin ‘Acil Durdurma’ (E-Stop) moduna geçip geçmediğini doğrulayın.
- Düzenli veri karşılaştırması
- E-Stop testleri
- Sensör ve kablo kontrolleri
- Yazılım güncellemeleri
SSS
Mach3 takım ömrü takibi hakkında en çok merak edilen soruları aşağıda bulabilirsiniz.
Bu sorular, sistemin kurulumu ve kullanımıyla ilgili temel noktaları aydınlatmayı amaçlar.
Sıkça Sorulan Sorular
S: Takım ömrü dolduğunda makine otomatik durur mu?
C: Evet, makroya ekleyeceğiniz ‘FeedHold’ veya ‘Stop’ komutları ile makineyi durdurabilirsiniz.
S: Her takım için farklı limit tanımlayabilir miyim?
C: Evet, makro yapınızda her takım numarası için ayrı değişkenler tanımlayarak bunu yapabilirsiniz.
- Otomatik durdurma mümkün mü?
- Farklı limit tanımlama
- Makro kurulumu
- Veri sıfırlama