CNC Router Nedir? Çeşitleri, Çalışma Prensibi, Kullanım Alanları ve Seçimi
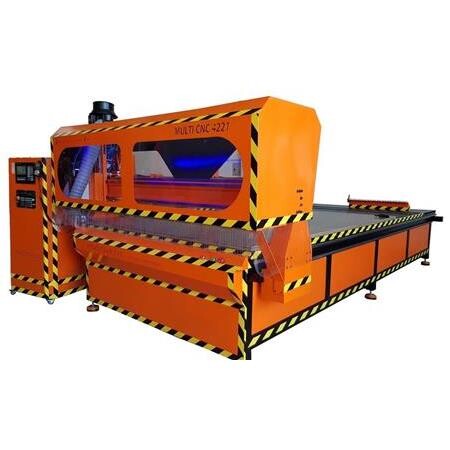
CNC Router, bilgisayarda hazırlanan bir çizimi yalnızca takip eden otomatik bir kesim makinesi değildir. Şasi, lineer hareket sistemi, step veya servo eksen tahrikleri, spindle, inverter, CNC kontrolörü, elektrik panosu, iş parçası bağlama sistemi, kesici takım ve CAD/CAM yazılımının aynı geometrik hedef için birlikte çalıştığı sayısal kontrollü bir üretim sistemidir. Ahşap, MDF, kontrplak, plastik, kompozit, köpük ve makinenin rijitliği ile kesme koşulları yeterliyse alüminyum gibi malzemelerde kesme, kanal açma, cep boşaltma, delme, gravür, yüzey işleme ve üç boyutlu şekillendirme yapabilir. Bu geniş kullanım alanı CNC routerı mobilyadan reklamcılığa, kalıp-model üretiminden otomasyon plakalarına kadar çok farklı işletmeler için önemli hale getirir. Fakat aynı çeşitlilik yanlış makine seçimini de kolaylaştırır. Bir makinenin çalışma alanının büyük veya spindle gücünün yüksek olması onun her üretim için iyi CNC router olduğu anlamına gelmez.
Bir CNC routerın gerçek kalitesi katalogdaki tek bir hassasiyet rakamıyla da açıklanamaz. Kontrolörün verdiği koordinatın parçaya doğru aktarılması için eksen geometrisi, lineer kızakların paralelliği, gantry dikliği, vidalı mil veya kremayer boşluğu, motor ayarı, spindle salgısı, takım esnemesi, tabla düzlüğü ve iş parçasının sabitliği aynı anda yeterli olmalıdır. Bu nedenle bu rehber yalnız CNC router nedir sorusuna cevap vermek için değil, makinenin nasıl çalıştığını, hangi çeşitlerin hangi işlere uygun olduğunu, kesim kalitesinin nasıl oluştuğunu, firmaya nasıl ekonomik katkı sağlayabileceğini, satın alırken hangi verilerin karşılaştırılması gerektiğini, hangi arızaların hangi sistemlerden doğduğunu ve düzenli bakımın makine ömrünü nasıl etkilediğini tek bir teknik kaynakta açıklamak için hazırlanmıştır.
Kısa cevap: CNC Router ne işe yarar?
CNC router, CAD/CAM ortamında hazırlanan takım yollarını X, Y ve Z eksenlerinde kontrollü harekete dönüştürürken spindle üzerindeki kesici takımla malzeme kaldırır. İyi bir sistemin amacı yalnız parçayı kesmek değil, aynı programı tekrar çalıştırdığınızda ölçü, yüzey ve çevrim süresini öngörülebilir biçimde yeniden üretebilmektir. Bu nedenle makine seçimi spindle gücünden önce ürün, malzeme, tolerans, günlük adet ve hedef çevrim süresinin tanımlanmasıyla başlamalıdır.
CNC Router Nasıl Çalışır? Tasarımdan Bitmiş Parçaya Üretim Zinciri
CNC router üretimi CAD çizimiyle başlar. Parçanın dış konturu, delikleri, cepleri, kanalları veya üç boyutlu yüzeyleri sayısal geometri olarak hazırlanır. Bu geometri CAM yazılımına aktarıldığında hangi operasyonun hangi kesiciyle yapılacağı, takımın malzemeye hangi yönden yaklaşacağı, kesme derinliği, paso miktarı, spindle devri ve ilerleme gibi proses kararları tanımlanır. CAM sistemi bu kararları kontrolörün okuyabileceği G-code veya kontrol sistemine özgü takım yolu komutlarına dönüştürür. Makine programı çalıştırdığında kontrolör koordinatları zamanlanmış eksen hareketlerine çevirir, motor sürücülerini kumanda eder ve spindle ile yardımcı fonksiyonları doğru sırada devreye alır.
Bu zincirin önemli tarafı dijital komutun mekanik harekete birebir dönüşmek zorunda olmasıdır. Örneğin program X ekseninde 100 mm hareket istediğinde kontrolör step sistemde belirli sayıda pulse, servo sistemde ise konum komutu üretir. Motor hareketi kaplin, redüktör, vidalı mil veya kremayer-pinyon üzerinden gantry ya da arabaya aktarır. Teorik ölçek doğru olsa bile kaplin kayıyorsa, kremayer boşluğu varsa, kızaklar paralel değilse veya şasi yük altında esniyorsa takımın gerçek yolu programlanan geometriden sapar. Bu nedenle CNC routerın çalışma prensibi elektronik komuttan ibaret değil, dijital koordinatın kesici ucun gerçek uzaydaki konumuna kadar korunmasıdır.
CAD, CAM ve G-code arasındaki fark
CAD parçanın ne olduğunu tanımlar, CAM o parçanın nasıl işleneceğini planlar, G-code veya eşdeğer NC programı ise makinenin uygulayacağı hareket ve yardımcı fonksiyon komutlarını taşır. Çizimde doğru görünen bir parça yanlış CAM stratejisi nedeniyle kötü işlenebilir. Aynı şekilde kusursuz CAM programı da yanlış sıfır noktası, yanlış takım uzunluğu veya mekanik kalibrasyonu bozuk makinede doğru parça üretmez. Operatörün görevi bu üç katmanın birbiriyle uyumunu doğrulamaktır.
Makine sıfırı, parça sıfırı ve homing neden karıştırılmamalı?
Home işlemi makinenin kendi referans koordinatını yeniden kurmasına yardım eder. Parça sıfırı ise programın iş parçası üzerinde kabul ettiği başlangıç referansıdır. Bu iki kavram aynı değildir. Elektrik kesintisi, adım kaybı veya mekanik müdahale sonrasında makinenin referansını doğrulamadan eski parça sıfırına güvenmek hatalı işleme ve çarpışma riski oluşturabilir. Özellikle birden fazla fikstür veya seri üretim kullanılan işletmelerde makine koordinatı ile iş koordinatlarının disiplinli yönetilmesi tekrar edilebilirliğin temelidir.
CNC Router Hangi Parçalardan Oluşur ve Her Parça Kaliteyi Nasıl Etkiler?
Şasi ve gantry bütün hareket sisteminin geometrik temelidir. Kesme kuvveti, motor ivmesi ve hareket eden kütle şaside deformasyon oluşturduğu için profil kesiti, bağlantı yöntemi, kaynak sonrası geometrik düzeltme ve gantry açıklığı önemlidir. Lineer kızak ve arabalar eksenleri yönlendirir. Vidalı mil veya kremayer motor torkunu doğrusal harekete dönüştürür. Step veya servo motor gerekli ivme ve hızı üretirken sürücüler motor akımını kontrol eder. Spindle kesici takımı döndürür. İnverter desteklenen spindle motorlarda hız ve motor kontrolünü sağlar. CNC kontrolörü bütün hareketleri zamanlar, limit ve home sensörlerini izler, spindle ve yardımcı çıkışları yönetir.
Tabla ve iş parçası bağlama sistemi çoğu zaman makine özellik listesinde ikinci planda görünür fakat gerçek üretimde doğrudan kalite unsurudur. Vakum tabla levhayı yeterli kuvvetle tutamıyorsa parça kesim sırasında hareket eder ve güçlü spindle ile hassas kızakların hiçbir faydası kalmaz. Mekanik kelepçede ise takım yolu ile kelepçenin çarpışmaması, parçanın kesme kuvveti altında dönmemesi ve ince levhanın eğilmemesi gerekir. Toz emişi de yalnız temizlik değildir. Talaşın tekrar kesime girmesi takım sıcaklığını ve yüzey kalitesini etkileyebilir, MDF tozu ise kızak, pano filtresi ve soğutma sistemlerinde bakım yükünü artırabilir.
| Sistem | Asıl görevi | Yetersiz olduğunda tipik sonuç |
|---|---|---|
| Şasi ve gantry | Geometriyi ve rijitliği taşır | Titreşim, yüzey dalgası, eksen diklik hatası |
| Lineer kızak | Doğrusal hareketi yönlendirir | Boşluk, sıkışma, düzensiz hareket |
| Vidalı mil / kremayer | Dönmeyi doğrusal harekete çevirir | Backlash, hız sınırı, konum hatası |
| Step / servo sistemi | Eksen torku, hızı ve ivmesini üretir | Adım kaybı, takip hatası, düşük üretim hızı |
| Spindle ve pens | Kesiciyi döndürür ve merkezler | Runout, titreşim, takım ömrü ve yüzey sorunu |
| Kontrol sistemi | Takım yolunu hareket komutuna dönüştürür | Ölçek, referans, I/O veya hareket problemi |
| Tabla / vakum | İş parçasını sabitler | Parça kayması, titreşim, ölçü bozulması |
| Toz / talaş yönetimi | Kesim bölgesini ve makineyi temiz tutar | Isı, kirlenme, bakım ve sağlık riski |
CNC Router Çeşitleri: Hangi Makine Hangi Üretim İçin Uygundur?
CNC routerları yalnız küçük, orta ve büyük şeklinde ayırmak satın alma kararına yeterli bilgi vermez. Masaüstü ve mini routerlar prototip, eğitim, gravür, elektronik panel ve düşük hacimli hafif işlerde az alan kaplayan çözümler sunar. Orta sınıf üç eksenli routerlar reklam, plastik, ahşap, kompozit ve küçük seri üretimde kullanılabilir. Geniş tablalı endüstriyel routerlar levha işleme, nesting, otomatik takım değiştirme, vakum zonları ve yüksek günlük kapasite için tasarlanabilir. Döner eksenli sistemler silindirik parçaları işlerken dört veya beş eksenli makineler karmaşık yüzeylere farklı açılardan erişebilir. Eksen sayısı yükseldikçe mekanik tasarım kadar CAM programlama, çarpışma kontrolü ve operatör yetkinliği de daha önemli hale gelir.
Malzemeye göre yapılan sınıflandırma çoğu zaman daha anlamlıdır. MDF ve panel mobilya için tasarlanmış makinede geniş tabla, güçlü vakum, hızlı boş hareket, toz emme ve otomatik takım değiştirme üretkenliğin merkezinde olabilir. Alüminyum işleyen routerda ise şasi rijitliği, spindle rulman yapısı ve salgısı, kesici takım, talaş tahliyesi ve kontrollü kesme parametreleri öne çıkar. Köpük ve model işleme makinesinde çok yüksek kesme kuvveti gerekmeyebilir fakat büyük çalışma hacmi veya uzun Z stroku gerekebilir. Dolayısıyla doğru CNC router çeşidi, işlenecek en zor malzeme ile en sık üretilecek ürünün ortak gereksinimlerinden seçilmelidir.
3 eksen, 4 eksen ve 5 eksen arasındaki gerçek fark
Üç eksenli routerda takımın konumu X, Y ve Z doğrusal hareketleriyle belirlenir ve levha, panel, cep, kanal, kontur ve birçok 3D yüzey işlemi için yeterlidir. Dördüncü eksen çoğu uygulamada parçanın döndürülmesini sağlayarak silindirik veya çevresel işleme olanağı verir. Beş eksende takım veya parça yönelimi de değişebildiği için alt kesitlere ve karmaşık yüzeylere erişim artar. Fakat beş eksen otomatik olarak daha hassas demek değildir. Daha fazla kinematik eksen daha fazla kalibrasyon, mekanik hata kaynağı ve CAM gereksinimi getirir.
ATC CNC Router ne zaman anlamlıdır?
Bir parça tek operasyonda birden fazla kesici gerektiriyorsa otomatik takım değiştirme çevrim süresini ve operatör müdahalesini azaltabilir. Mobilya parçasında kaba kesim, kanal, delik veya farklı çapta takım kullanımı sık tekrarlanıyorsa ATC ekonomik değer yaratabilir. Buna karşılık çoğunlukla tek takım kullanan düşük hacimli işletmede takım magazini, pnömatik altyapı ve daha karmaşık spindle sistemi yatırım maliyetini artırırken yeterli geri dönüş sağlamayabilir. ATC kararı katalog özelliği olarak değil bir vardiyada kaç manuel takım değişiminin ortadan kalkacağı üzerinden verilmelidir.
Step Motor mu Servo Motor mu? CNC Router Eksen Tahrikinin Seçimi
Step motor uygun çalışma bölgesinde ekonomik ve sağlam bir hareket çözümüdür. Klasik açık çevrim step sistem gönderilen darbeleri mekanik adım olarak varsayar ve rotorun komutu gerçekten takip edip etmediğini her zaman ölçmez. Motor hızlandıkça kullanılabilir tork azalabildiği için ağır gantry, yüksek ivme veya yüksek devir gerektiren eksende yanlış boyutlandırma adım kaybına dönüşebilir. Servo sistem encoder geri bildirimiyle gerçek motor hareketini izler, hedef ile gerçek konum arasındaki farkı kontrol eder ve yüksek dinamik gereksinimlerde önemli avantaj sağlayabilir. Fakat servo sistemin başarılı olması da motor-sürücü uyumu, atalet oranı, tuning ve mekanik rijitliğe bağlıdır.
Bu nedenle step motor ucuz, servo motor profesyonel şeklindeki genelleme doğru değildir. Hafif bir routerda gereksiz büyük servo sistemi makinenin mekanik zayıflığını düzeltmez. Ağır ve hızlı bir gantryde ise çok büyük step motor kullanmak rotor ataletini artırıp yüksek hız performansını beklenen kadar iyileştirmeyebilir. Eksen motoru seçiminde hareket eden kütle, vidalı mil veya kremayer oranı, maksimum hız, ivme, sürtünme ve proses kuvveti birlikte değerlendirilmelidir. Servo seçiminin ayrıntıları için CNC Router için servo motor seçimi rehberi, step motor tarafında ise ilgili motor ve sürücü teknik verileri kullanılmalıdır.
Vidalı Mil mi Kremayer mi? Uzunluk, Hız, Boşluk ve Rijitlik Dengesi
Vidalı mil, dönme hareketini somun üzerinden doğrusal harekete çevirir ve kısa ile orta boy eksenlerde yüksek rijitlik ve hassas hareket için güçlü bir çözümdür. Fakat vida boyu ve dönüş hızı arttıkça kritik hız, whipping ve dönen atalet sınırları önem kazanır. Çok uzun bir vidalı mili yalnız hassasiyet düşüncesiyle yüksek devirde çevirmek makinenin gerçek hızını sınırlayabilir. Kremayer-pinyon sisteminde uzun strok boyunca yüksek doğrusal hız elde etmek daha kolay olabilir. Burada pinyon ön yükü, redüksiyon oranı, diş kalitesi ve kremayerlerin birleşim/montaj doğruluğu konum kalitesini belirler.
Geniş gantry routerlarda Y ekseninin iki taraftan tahrik edilmesi sık kullanılan bir çözümdür. İki motorlu yapıda yalnız iki motorun aynı komutu alması yeterli değildir. Gantrynin home sırasında karelenmesi, iki tarafın mekanik ön yükünün benzer olması ve herhangi bir tarafta adım kaybı ya da servo alarmı oluştuğunda sistemin nasıl davranacağı tasarlanmalıdır. Vidalı mil uygulamasının ayrıntıları için CNC Routerda vidalı mil kullanımı rehberi tamamlayıcı kaynaktır.
Spindle Motor, İnverter, Pens ve Kesici Takım Birlikte Nasıl Seçilir?
Spindle gücü CNC router ilanlarında en görünür rakamlardan biridir fakat gerçek kesme performansı yalnız kW değerinden oluşmaz. Spindleın güç ve tork karakteristiği kullanılacak devir bölgesinde yeterli olmalı, rulman sistemi kesme yükünü taşımalı, takım tutucu düşük salgıyla çalışmalı ve soğutma sistemi üretim süresine uygun olmalıdır. Büyük çaplı kesici daha yüksek tork isteyebilir, küçük çaplı takım ise uygun kesme hızına ulaşmak için daha yüksek devir gerektirebilir. Bu nedenle 2,2 kW veya 9 kW gibi tek bir güç rakamı malzeme ve takım bilgisi olmadan makinenin kapasitesini tanımlamaz.
Pens ve takım tutma sistemi de spindleın ayrılmaz parçasıdır. Kirli, aşınmış veya yanlış ölçüde pens kesiciyi eksenden kaçık tutarak runout oluşturabilir. Runout arttığında kesici ağızlardan biri diğerinden daha fazla talaş kaldırır, takım ömrü kısalır ve yüzey izi büyür. Kesici takımın gereğinden uzun bağlanması eğilme momentini artırır. Spindle seçimi konusunda daha derin teknik karar için CNC Router için spindle motor seçimi rehberine geçilebilir.
CNC Router Kesim Parametreleri: Devir, İlerleme, Talaş Yükü ve Paso İlişkisi
İyi yüzey kalitesi için spindle devri ve ilerleme hızı birbirinden bağımsız ayarlanmaz. Temel talaş yükü ilişkisi, ilerleme hızının spindle devri ile kesici ağız sayısının çarpımına bölünmesiyle düşünülebilir. Örneğin aynı takım ve malzemede spindle devrini ciddi biçimde artırıp ilerlemeyi sabit bırakırsanız her kesici ağız daha az talaş alır ve takım kesmek yerine sürtmeye yaklaşabilir. Ahşapta yanma, plastikte erime ve alüminyumda kesici kenara malzeme yapışması bu yanlış dengenin sonuçlarından olabilir. Tersine ilerleme veya paso makinenin ve takımın kaldırabileceğinden yüksekse takım esnemesi, titreşim, spindle yükü ve kırılma riski artar.
Doğru başlangıç değeri kesici takım üreticisinin malzeme, çap ve ağız sayısına göre verdiği tavsiyeden alınmalı, ardından makinenin rijitliği ve gerçek talaş görünümüyle doğrulanmalıdır. Takım çıkıntısı, kesme derinliği, radial engagement, takım yolu stratejisi ve malzemenin bağlanma biçimi aynı nominal devir ve ilerlemede bile yükü değiştirir. Kesim parametresi belirleme sürecini ayrıntılı incelemek için CNC Router kesici takım ilerlemesi rehberi kullanılabilir.
İyi kesimin üç kanıtı
Makine yalnız parçayı tamamladığı için doğru parametrede çalışıyor sayılmaz. Kesici takımın sesi kararlı olmalı, çıkan talaş malzemeye uygun görünmeli ve bitmiş kenarda yanma, erime, aşırı çapak veya periyodik titreşim izi oluşmamalıdır. Bunlara spindle yükü, takım sıcaklığı ve ölçü kontrolü eklendiğinde proses ayarının gerçekten sürdürülebilir olup olmadığı daha iyi anlaşılır.
CNC Router Hangi Malzemelerde ve Hangi Sektörlerde Kullanılır?
MDF, masif ahşap, kontrplak ve sunta CNC routerın en yaygın malzemeleri arasındadır. Mobilya sektöründe gövde panelleri, kapaklar, kanallar, bağlantı yuvaları, dekoratif yüzeyler ve nesting ile levha yerleşimi üretilebilir. Reklam sektöründe akrilik, PVC, kompozit panel ve ahşap esaslı malzemelerden tabela, harf ve dekoratif parçalar işlenebilir. Plastik ve mühendislik malzemelerinde aparat, muhafaza, teknik plaka ve prototip üretimi yapılabilir. Köpük ve model malzemelerinde büyük hacimli üç boyutlu formlar üretilebilir.
Alüminyum CNC router ile işlenebilir fakat burada makinenin sınıfı önem kazanır. Şasi ve gantry yeterince rijit değilse, spindle salgısı yüksekse veya talaş tahliyesi kötü ise yalnız ilerlemeyi düşürmek iyi metal işleme sağlamaz. Alüminyumda kesici geometrisi, takım çıkıntısı, uygun talaş yükü ve gerekiyorsa yağlama/soğutma stratejisi birlikte ele alınmalıdır. Çelik gibi daha yüksek kesme kuvveti isteyen malzemelerde klasik hafif router yerine freze tezgahı karakteristiğinde daha rijit makine gerekebilir. Metal odaklı tasarım farklarını metal işleyen CNC Router tasarımı rehberi ayrıntılandırır.
Mobilya ve panel üretiminde CNC Router
Panel mobilyada CNC routerın önemli avantajı yalnız hızlı kesim değildir. CAD/CAM verisinden nesting yerleşimi hazırlanabilir, levha üzerinde birden fazla parça aynı programla kesilebilir ve delik/kanal gibi operasyonlar uygun makine konfigürasyonunda aynı akışa alınabilir. Böylece ürün revizyonları dijital dosya üzerinden yönetilir. Ancak verim için güçlü vakum, doğru kurban tabla, uygun takım değiştirme düzeni ve parça etiketleme/sonraki operasyon akışı makinenin kesme hızından daha önemli hale gelebilir.
Reklam, plastik ve kompozit işlerinde CNC Router
Bu sektörlerde ürün çeşidi fazladır ve küçük seri üretim sık görülür. CNC routerın program değiştirerek farklı geometriye geçebilmesi işletmeye esneklik sağlar. İnce levhada parça sabitleme, küçük parçaların kesim sonunda vakum kaybetmesi ve plastiklerde ısı yönetimi özellikle önemlidir. Makineyi her malzemede aynı devir ve ilerlemeyle çalıştırmak yerine malzeme-takım reçeteleri oluşturmak tekrar edilebilir kalite sağlar.
CNC Router Firmaya Ne Kazandırır? Yatırımın Gerçek Ekonomik Değeri
CNC routerın firmaya katkısı işçiyi ortadan kaldırmak şeklinde değerlendirilmemelidir. Asıl katkı üretim bilgisinin dijital ve tekrar kullanılabilir hale gelmesidir. Doğrulanmış bir CAD/CAM dosyası, doğru takım ve proses reçetesiyle birlikte saklandığında aynı parça daha sonra yeniden üretilebilir. Operatörün her seferinde şablon hazırlaması veya parçayı elle ölçerek şekillendirmesi azalır. Seri üretimde çevrim süresi daha öngörülebilir hale gelir. Nesting ile levha yerleşimi iyileştirilebilir, hatalı manuel kesimler ve yeniden işleme azaltılabilir. Yeni ürün devreye alma süresi kısaldığı için işletme daha küçük serileri ekonomik biçimde teklif edebilir.
Fakat yatırım geri dönüşü yalnız makine fiyatı ile eski işçilik maliyetinin karşılaştırılması değildir. Operatör ve CAM programlama zamanı, kesici takım, elektrik, kompresör, vakum ve toz emiş enerjisi, bakım, arıza duruşu, fire, finansman ve yer maliyeti toplam sahip olma maliyetine eklenmelidir. Gelir tarafında dışarı yaptırılan işin içeri alınması, günlük kapasite artışı, daha kısa teslim süresi, yeni ürün satışı ve daha az yeniden işleme hesaba katılır. Bir makine daha ucuz olduğu halde çok daha uzun çevrim süresine sahipse toplam maliyeti pahalı makineden yüksek olabilir.
Basit yatırım geri dönüşü nasıl düşünülür?
Aylık ekonomik katkı yaklaşık olarak dışarı verilen işteki tasarruf, ek üretimden gelen katkı marjı, azalan fire ve yeniden işleme kazancı toplamından makinenin aylık işletme giderlerinin çıkarılmasıyla değerlendirilebilir. Makine yatırım bedeli bu aylık net katkıya bölündüğünde kaba bir geri dönüş süresi elde edilir. Ancak bu yalnız başlangıç modelidir. Makinenin doluluk oranı düşükse teorik kapasite para kazandırmaz. Bu nedenle satın almadan önce hangi ürünlerin haftada kaç saat makinede çalışacağı gerçek sipariş geçmişiyle tahmin edilmelidir.
CNC Router Seçimi: Satın Almadan Önce Sorulması Gereken Teknik Sorular
Makine seçimine tabla ölçüsü veya spindle kW ile değil üretilecek parçalarla başlanmalıdır. En büyük ve en küçük iş parçası, malzeme türleri ve kalınlıkları, günlük adet, hedef tolerans, istenen yüzey, kullanılacak maksimum takım çapı, operasyon sayısı ve vardiya süresi yazılır. Bu bilgiler çalışma alanını, Z strokunu, şasi rijitliğini, tahrik sistemini, motor tipini, spindle karakteristiğini, otomatik takım değiştirme ve vakum ihtiyacını belirler. Örneğin günde yüzlerce panel işleyen firma için yükleme, vakum zonları ve takım değiştirme çevrimi kritik olabilirken prototip üreten atölyede yüksek otomasyon yatırımı geri dönmeyebilir.
Teklif karşılaştırmasında makinenin bileşenleri marka ve model düzeyinde istenmelidir. Lineer kızak ölçüsü, vidalı mil veya kremayer tipi, motor-sürücü, spindle, inverter, kontrol sistemi, vakum pompası, yağlama, pano bileşenleri ve güvenlik fonksiyonları belirsiz bırakılmamalıdır. Benzer malzemede gerçek kesim yaptırılmalı, yalnız boşta yüksek hız videosuyla karar verilmemelidir. Kesilen test parçasında ölçü, daire geometrisi, yüzey ve çevrim süresi birlikte kontrol edilmelidir.
| İhtiyaç | Öncelikle bakılacak özellik | Sık yapılan yanlış seçim |
|---|---|---|
| Panel mobilya seri üretimi | Tabla, vakum, ATC, hızlı hareket, nesting akışı | Yalnız spindle kW karşılaştırmak |
| Alüminyum teknik parça | Rijitlik, runout, kızak, tahrik, talaş yönetimi | Ahşap routerı yalnız ilerlemeyi düşürerek metal makinesi sanmak |
| Prototip ve küçük atölye | Kompakt alan, yazılım, takım erişimi, servis | Hiç kullanılmayacak otomasyona yatırım yapmak |
| Büyük levha | Gerçek çalışma alanı, gantry rijitliği, vakum zonları | Makine dış ölçüsü ile çalışma alanını karıştırmak |
| Yüksek hız | Dinamik tork, tahrik, kontrol ve şasi | Boşta maksimum hızı üretim hızı kabul etmek |
CNC routerı satın almak ile kendi makinenizi üretmek arasında karar veriyorsanız CNC Router almak mı yapmak mı? rehberi yatırım, teknik yetkinlik ve zaman maliyetini ayrı ayrı değerlendirir. Kendi makinesini tasarlayanlar için CNC Router parçaları ve büyük CNC Router parça listesi daha ayrıntılı alt kaynaklardır.
CNC Router Kesim Kalitesi ve Hassasiyet: Hata Nerede Oluşur?
CNC routerda hassasiyet tek bir sayı değildir. Komut doğruluğu kontrolörün hesapladığı konumla, pozisyonlama doğruluğu eksenin gerçekten ulaştığı noktayla, tekrarlanabilirlik aynı noktaya tekrar dönme kabiliyetiyle ilgilidir. Bitmiş parçanın ölçüsüne ise takım çapı, runout, takım esnemesi, backlash, sıcaklık, tabla ve iş parçası sabitleme de eklenir. Bu nedenle makinenin bir eksende çok küçük adım çözünürlüğüne sahip olması bitmiş parçanın aynı büyüklükte toleransla çıkacağını garanti etmez.
Pratik teşhiste hata biçimi kaynağı hakkında bilgi verir. Kare parçada X ve Y kenarları doğru fakat köşegenler farklıysa eksen dikliği araştırılır. Daire sürekli oval çıkıyorsa X/Y ölçeği, diklik ve backlash kontrol edilir. Yön değiştirildiğinde ölçü farkı oluşuyorsa mekanik boşluk veya esneme önceliklidir. Aynı yönde uzunluk arttıkça oransal hata büyüyorsa ölçekleme veya vida adımı kalibrasyonu incelenir. Rastgele konum kayması step sistemde adım kaybı, kontrol sinyali paraziti veya mekanik bağlantının kayması gibi nedenlere işaret edebilir.
X-Y diklik ve mekanik gönye konusunda CNC Router gönyeleme hataları ile X-Y squareness testi rehberleri bu ana konunun ölçüm tarafını derinleştirir.
CNC Router Arızaları: Belirtiden Kök Nedene Sistematik Teşhis
CNC router arızalarını mekanik, elektriksel, kontrol ve proses kaynaklı olarak ayırmak rastgele parça değişimini önler. Mekanik arızalarda lineer kızak, rulman, kaplin, pinyon, vidalı mil yataklama veya şasi bağlantıları öne çıkar. Elektriksel tarafta güç kaynağı, step/servo sürücü, inverter, kontaktör, röle, sensör, kablo ve pano soğutması incelenir. Kontrol tarafında referans, limit, pulse, haberleşme ve parametre sorunları bulunabilir. Proses tarafında ise makine sağlam olduğu halde kör takım, yanlış ilerleme, zayıf vakum veya hatalı CAM stratejisi takım kırılması ve kötü yüzey oluşturabilir.
Teşhisin en değerli verisi arızanın oluşma koşuludur. Makine yalnız spindle çalıştığında bağlantı koparıyorsa elektromanyetik parazit ve topraklama ön plana çıkar. Eksen yalnız yüksek hızda konum kaybediyorsa dinamik tork, ivme ve mekanik sürtünme araştırılır. Z ekseni enerji kesildiğinde aşağı düşüyorsa motor freninden önce mekanik tasarım ve tutma düzeni değerlendirilir. Yüzey problemi yalnız belirli yönde oluşuyorsa backlash, gantry geometrisi veya takım yük yönü incelenir. Alarm kodu varsa resetlemeden önce kod, eksen, program satırı ve makinenin o andaki hareketi kaydedilmelidir.
| Belirti | Öncelikli olası alan | İlk güvenli kontrol |
|---|---|---|
| Eksen konum kaybediyor | Motor torku, ivme, kaplin, pulse/parazit | Hatanın hız ve yönle ilişkisini kaydet |
| Spindle dönmüyor | İnverter, enable, hız referansı, besleme | İnverter alarm kodunu ve komut durumunu kaydet |
| Kesim derinliği değişiyor | Tabla, takım kayması, Z mekanik sistemi | Kurban tabla düzlüğü ve takım tutmayı kontrol et |
| Yüzey dalgalı | Kör takım, runout, titreşim, mekanik boşluk | Yeni doğru takım ile mekanik boşluğu ayır |
| Home/limit rastgele tetikleniyor | Parazit, sensör, kablo | Spindle açık-kapalı davranışını karşılaştır |
| Vakum zayıf | Kaçak, filtre, zon, gözenekli malzeme | Açık zon ve conta kaçaklarını kontrol et |
| Uzun çalışmada alarm | Sıcaklık, pano havalandırması, aşırı yük | Alarm anındaki sıcaklık ve yükü kaydet |
Z ekseni kaçırması neden özel olarak incelenmeli?
Z ekseni yerçekimine karşı çalışabildiği için yatay eksenden farklı yük davranışı gösterir. Ağır spindle, yüksek ivme, vidalı mil verimi, motor torku, fren veya karşı dengeleme sistemi birlikte etkilidir. Sorunun mekanik ağırlık mı motor kapasitesi mi olduğunu ayırmak için CNC Router Z ekseni kaçırması rehberi kullanılabilir.
Spindle açılınca kontrol kopuyorsa neden yalnız yazılıma bakılmamalı?
İnverter ve spindle kablosu yüksek frekanslı anahtarlama nedeniyle elektromanyetik gürültü üretebilir. Ekranlama, PE/topraklama, pano yerleşimi ve düşük seviyeli kontrol kablolarının güzergâhı yanlışsa limit sensörü tetiklenmesi, pulse hatası veya bilgisayar haberleşme kopması görülebilir. Bu konuyu CNC Router statik elektrik ve Mach3 bağlantı kopması ile CNC Router pano topraklama hataları rehberleri ayrıntılandırır.
CNC Router Bakımı: Günlük Kontrolden Geometrik Doğrulamaya
Bakımın amacı arıza çıktıktan sonra parçayı değiştirmek değil makinenin geometrik ve termal davranışını kararlı tutmaktır. Her vardiya veya çalışma gününde talaş ve toz birikimi temizlenmeli, takım ve pens yüzeyleri kontrol edilmeli, olağan dışı ses veya titreşim not edilmeli ve otomatik yağlama varsa yağ seviyesinin yanında yağın gerçekten dağıtım noktalarına ulaştığı doğrulanmalıdır. Tozlu MDF üretiminde pano filtreleri, fanlar, vakum filtresi ve kızak korumaları hafif kullanılan plastik işleme makinesinden daha sık dikkat isteyebilir. Bu yüzden bakım aralığı başka bir makineden kopyalanmamalı, çalışma saati ve ortam yüküne göre belirlenmelidir.
Haftalık veya üretim yoğunluğuna göre planlanan kontrollerde kaplin ve pinyon bağlantıları, kablo taşıyıcılar, limit-home sensörleri, vakum hortum ve contaları, spindle soğutması ve pnömatik sistem gözden geçirilir. Daha uzun periyotlarda backlash, X-Y dikliği, tabla düzlüğü, spindle tram ve runout ölçülerek makinenin geometrik sağlığı izlenir. Ölçüm kayıtları tarihli tutulursa yavaş gelişen aşınma arızaya dönüşmeden fark edilebilir. Bakım sırasında elektrik panosu, spindle veya güvenlik devrelerinde yapılacak işlemler üreticinin talimatı ve yetkin personel sınırları içinde kalmalıdır.
Bakım takviminden daha önemli olan bakım kaydıdır
Bir eksenin backlash değeri, spindle runout ölçümü, vakum seviyesi, yağ tüketimi veya sık tekrarlayan alarm kodları tarih boyunca kaydedildiğinde bakım reaktif olmaktan çıkar. Değerin tek başına iyi veya kötü olmasından önce zaman içinde değişip değişmediği görülür. Bu yaklaşım beklenmedik duruşu azaltmak ve parçayı gerçek ihtiyaç oluşmadan değiştirmemek için daha değerlidir.
CNC Router Ömrü: Makine Kaç Yıl Çalışır ve Ömrü Ne Belirler?
Tüm CNC routerlar için geçerli tek bir yıl ömrü vermek teknik olarak doğru değildir. Kaynaklı veya ağır profil şasi uygun tasarlanmışsa onlarca mekanik parçadan daha uzun yaşayabilir. Spindle rulmanları, lineer arabalar, vidalı mil somunu, kremayer-pinyon, kablo taşıyıcı, fan, sensör ve elektronik sürücüler ise çalışma saati, yük, sıcaklık, toz ve bakım şartlarına bağlı olarak farklı zamanlarda servis ister. Fiziksel ömür ile ekonomik ömür de aynı değildir. Makine çalışır durumda olsa bile yeni üretim hızını, otomasyon seviyesini veya yedek parça gereksinimini karşılamıyorsa işletme açısından modernizasyon zamanı gelmiş olabilir.
Makine ömrünü en fazla kısaltan davranışlardan biri kapasite sınırında sürekli çalıştırmaktır. Kör takımla ilerlemeyi zorlamak spindle ve mekanik yükü artırır. Lineer kızakları yağsız bırakmak aşınmayı hızlandırır. Aşırı kayış gerginliği veya yanlış hizalı kaplin rulman yükünü yükseltir. Pano filtresinin tıkanması sürücü ve güç elektroniği sıcaklığını artırır. Spindle kablosu ve topraklamanın yanlış yapılması kontrol elektroniğinde tekrarlayan sorunlar yaratabilir. Makine çarpışmaları ise yalnız kesiciyi değil spindle rulmanı, Z arabası ve eksen geometrisini etkileyebilir.
CNC Router Güvenliği ve Operatör Disiplini
CNC router yüksek devirli kesici, hızlı hareket eden eksenler, elektriksel güç ve malzemeye göre yoğun toz veya talaş üreten bir makinedir. Koruyucu gözlük, uygun işitme ve toz kontrolü gibi kişisel koruma önlemleri makine koruyucularının yerine geçmez. Kesim sırasında çalışma alanına el sokulmamalı, dönen takım tamamen durmadan parça veya talaş temizlenmemeli ve program ilk kez çalıştırılıyorsa takım yolu güvenli yöntemle doğrulanmalıdır. Acil durdurma fonksiyonunun erişilebilir ve çalışır durumda olması, limit ve güvenlik devrelerinin üretim kolaylığı için devre dışı bırakılmaması gerekir.
Operatör güvenliği aynı zamanda proses kalitesini de yükseltir. Takım kodlarının standartlaştırılması, takım boyunun doğru kaydı, iş sıfırının kontrolü, program revizyonunun doğrulanması ve ilk parça ölçümü çarpışma ile hatalı seri üretim riskini azaltır. Güvenli çalışma kültürü yalnız kaza önleme değil, makine ömrü ve üretim sürekliliğinin de parçasıdır.
CNC Router Satın Alma ve Teslim Kabul Kontrol Listesi
Satın alma öncesinde satıcıya örnek ürün ve malzeme verilmesi teknik teklifin gerçek ihtiyaca göre hazırlanmasını sağlar. Çalışma alanı, Z stroku ve gantry altı açıklığı birbirinden ayrılmalı, spindleın yalnız gücü değil model ve takım tutma sistemi, motor-sürücü markası, lineer kızak ve tahrik yapısı, kontrolör, elektrik pano bileşenleri, vakum pompası ve otomatik yağlama açıkça yazılmalıdır. Servis süresi, yedek parça bulunabilirliği, elektrik şeması, parametre yedeği ve operatör eğitimi de makine fiyatı kadar önemlidir.
Teslim kabul sırasında boşta hareket videosu yeterli değildir. Referans ve limit fonksiyonları, çalışma alanının tamamı, spindle komutu, takım değiştirme varsa ATC sırası, vakum zonları ve güvenlik fonksiyonları denenmelidir. Gerçek malzemede test parçası kesilmeli, kritik ölçüler ve köşegenler kontrol edilmeli, daire geometrisi gözlenmeli ve çevrim süresi kaydedilmelidir. Böylece satın alma kararında vaat edilen kapasite ölçülebilir bir kabul kriterine dönüşür.
| Teslim kabul testi | Neyi doğrular? |
|---|---|
| Home ve limit testi | Referanslama ve güvenli hareket sınırları |
| Tam strok hareket | Mekanik sıkışma ve kablo taşıyıcı davranışı |
| Kare ve köşegen ölçümü | X-Y diklik ve ölçek |
| Daire kesimi | İki eksenin birlikte geometrik davranışı |
| Yüzey tarama | Spindle tram ve tabla ilişkisi |
| Gerçek üretim parçası | Çevrim süresi, takım, vakum ve yüzey kalitesi |
| Uzun süreli çalışma | Termal kararlılık ve pano/spindle soğutması |
CNC Router Bilgi Merkezi: Ana Rehberden Hangi Teknik Konuya Geçilmeli?
CNC router tek bir makine olduğu halde seçim ve bakım kararları farklı mühendislik alanlarına ayrılır. Bu ana rehber kavramların birbirine nasıl bağlandığını açıklar, ayrıntılı hesap veya teşhis gerektiğinde daha dar teknik rehbere geçmek daha doğrudur. Şasi tasarımında kaynak çekmesi ve geometrik düzeltme için kaynaklı CNC Router şasisi, profil ile kaynaklı gövde karşılaştırması için sigma profil ve kaynaklı şasi karşılaştırması, lineer hareket için CNC Router lineer kızak seçimi, vakum sistemi için CNC Router vakum pompası seçimi rehberleri kullanılabilir.
Bu yapı ana makaleyi her alt konuyu tekrar eden dev bir metne dönüştürmek yerine okuyucuyu ihtiyacına göre doğru derinliğe taşır. Google açısından da CNC router konusu tek sayfaya anahtar kelime doldurmak yerine ana rehber, teknik alt rehberler ve gerçek ürün/kategori yapısı arasında anlamlı bir bilgi ağına dönüşür. Hazır CNC router makinelerini ticari olarak karşılaştırmak isteyen kullanıcı için ana satış alanı CNC Router makineleri ve güncel ürün seçenekleri kategorisidir. Bu makalenin görevi ürün listesini kopyalamak değil, hangi makinenin neden seçileceğini öğretmek ve doğru ticari sayfaya hazırlıklı kullanıcı göndermektir.
CNC Router Hakkında Sık Sorulan Sorular
İkisi de sayısal kontrollü talaş kaldırma yapabilir ancak tipik mekanik mimari, spindle karakteristiği, çalışma alanı ve hedef malzemeler farklı olabilir. Router sınıfı çoğunlukla geniş tabla ve yüksek devirli spindle ile levha ve hafif malzemelerde öne çıkarken ağır metal işleme için freze tezgahı daha uygun olabilir. Makine adı yerine gerçek rijitlik ve proses kapasitesi karşılaştırılmalıdır.
Tek bir en önemli özellik yoktur. Üretilecek malzeme, parça ölçüsü, günlük adet, tolerans ve operasyonlar belirlendikten sonra şasi, tahrik, spindle, motor-sürücü, tabla ve kontrol sistemi bu ihtiyaca göre birlikte seçilmelidir.
Yeterli rijitliğe, düşük spindle salgısına, doğru kesici ve talaş yönetimine sahip uygun router alüminyum işleyebilir. Her ahşap routerın yalnız ilerleme düşürülerek verimli metal makinesine dönüşeceği varsayılmamalıdır.
Hayır. Uygun hız ve yük bölgesinde doğru seçilmiş step motor sistemi başarılı olabilir. Ağır gantry, yüksek ivme, yüksek hız ve kapalı çevrim takip ihtiyacı arttıkça servo sistem avantaj kazanır.
Evrensel bir yıl değeri yoktur. Şasi, spindle, kızak, tahrik ve elektroniklerin ömürleri farklıdır. Çalışma saati, toz, sıcaklık, yük, çarpışmalar ve bakım kalitesi ekonomik ömrü belirler.
Doğru iş yükünde çevrim süresini ve dış kaynak ihtiyacını azaltabilir, tekrar edilebilir üretim ve dijital proses bilgisi oluşturabilir, nesting ile malzeme kullanımını iyileştirebilir ve küçük seri yeni ürünleri ekonomik hale getirebilir. Yatırım kararı toplam sahip olma maliyetiyle yapılmalıdır.
Sonuç: İyi CNC Router Güçlü Parçalardan Değil Doğru Eşleşmiş Sistemden Oluşur
CNC router seçimi ve kullanımı tek bir teknik özelliğe indirgenemeyecek kadar sistemsel bir konudur. Şasi rijit fakat iş parçası iyi tutulmuyorsa kalite düşer. Güçlü spindle kör veya yanlış kesiciyle verimli çalışmaz. Hassas lineer kızak yanlış monte edilmiş gantryyi düzeltemez. Servo motor mekanik boşluğu ortadan kaldırmaz. İyi CAM programı yanlış makine sıfırını telafi etmez. Bu nedenle başarılı üretim, tasarımdan takım ucuna kadar bütün zincirin aynı hedefe göre kurulmasıyla elde edilir.
Firma açısından en doğru CNC router en pahalı veya en büyük makine değil, gerçek ürün ailesini gereken kalite ve çevrim süresinde üretirken bakım ve işletme maliyetini kontrol altında tutan makinedir. Satın alma öncesinde üretim senaryosunu ölçülebilir hale getirmek, teslimde gerçek parça testi yapmak, bakım boyunca geometri ve arıza kayıtlarını saklamak makinenin yıllar içindeki değerini korur. Böyle kurulan CNC router yalnız kesim ekipmanı değil, işletmenin tekrarlanabilir üretim bilgisini taşıyan uzun vadeli bir üretim altyapısı olur.