Mach3 Work Coordinates Nedir?
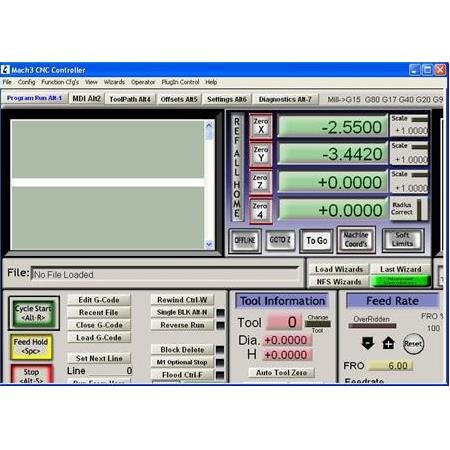
CNC işleme dünyasında, tezgahın fiziksel konumu ile yazılımın anladığı koordinat sistemi arasındaki köprüyü kurmak, hassas üretimin temelidir. Mach3 yazılımı, bu köprüyü ‘Work Coordinates’ yani iş parçası koordinat sistemleri aracılığıyla sağlar.
Work Coordinates, operatörün iş parçasını tezgah tablası üzerinde herhangi bir noktaya yerleştirmesine ve bu noktayı yazılım için ‘sıfır’ noktası olarak tanımlamasına olanak tanır. Bu sistem sayesinde, her yeni parça için G-kodu programını yeniden yazmak yerine, sadece sıfır noktasını güncellemek yeterli olur.
Tanım ve Temel Amaç
Mach3 Work Coordinates, CNC tezgahının makine koordinatlarından (Machine Coordinates) bağımsız olarak, iş parçası üzerinde tanımlanan yerel koordinat sistemleridir.
Temel amacı, operatöre esneklik sağlamaktır. Makine koordinatları tezgahın fiziksel sınırlarını temsil ederken, iş parçası koordinatları parçanın geometrik merkezini veya köşesini referans alır.
Neden İhtiyaç Duyarız?
Tezgahın her açılışında makine koordinatları sıfırlanır ancak iş parçası tablası üzerindeki konumu değişebilir. Work Coordinates, bu değişkenliği yöneterek programın her zaman parçanın doğru noktasından başlamasını sağlar.
Bu sistem, karmaşık fikstür kurulumlarında ve seri üretimde operatörün iş yükünü hafifleten en kritik yazılım katmanıdır.
- Programın parçadan bağımsız çalışması
- Hızlı parça değişimi ve sıfırlama
- Çoklu parça işleme imkanı
- Fikstür referanslarını koruma
Çalışma Prensibi
Mach3, G54’ten G59’a kadar altı farklı koordinat sistemi sunar. Bu sistemler, makine sıfır noktasından (Home) iş parçası sıfır noktasına olan mesafeyi (offset) saklar.
Sistem, G-kodu satırında bir koordinat sistemi komutu gördüğünde, o sistemin offset değerlerini mevcut makine koordinatlarına ekler veya çıkarır.
Offset Mantığı
Offset değerleri, tezgahın ‘Home’ pozisyonuna göre parçanın X, Y ve Z eksenlerindeki uzaklığıdır. Mach3 bu değerleri ‘Offsets’ sekmesinde tutar.
Bir koordinat sistemi aktif edildiğinde, yazılım tüm hareketleri bu referans noktasına göre hesaplar.
- G54: Birinci koordinat sistemi
- G55: İkinci koordinat sistemi
- G56-G59: Diğer tanımlı sistemler
- G59.1-G59.254: Genişletilmiş sistemler
Ana Bileşenler ve Yapı
Sistem, yazılım arayüzü, kontrol kartı ve G-kodu yorumlayıcısı arasındaki veri akışına dayanır.
Kullanıcı arayüzündeki ‘Zero’ butonları, o anki makine pozisyonunu offset değerine dönüştürerek ilgili koordinat sistemine yazar.
Koordinat Tablosu
Mach3’ün ‘Offsets’ ekranı, tüm sistemlerin X, Y, Z, A, B, C eksen değerlerini listeleyen merkezi bir veritabanıdır.
Bu tablo, tezgahın o anki fiziksel konumu ile iş parçası üzerindeki sanal sıfır noktası arasındaki farkı (delta) tutar.
- Aktif koordinat sistemi göstergesi
- Eksen offset giriş alanları
- Sıfırlama (Zero) komutları
- G53 (Makine koordinatları) izleme
Başlıca Çeşitler
Mach3 içerisinde standart olarak gelen ve kullanıcı tarafından tanımlanabilen çeşitli koordinat sistemleri mevcuttur.
Bu çeşitler, iş akışının karmaşıklığına göre seçilir.
Sistem Grupları
Temel olarak G54-G59 arası sistemler en sık kullanılanlardır. Ancak gelişmiş uygulamalar için daha fazla sistem tanımlanabilir.
Her sistem, farklı bir iş parçası veya farklı bir işleme yüzeyi için bağımsız bir referans noktası sunar.
- Standart G54-G59 sistemleri
- G59.x genişletilmiş sistemler
- Makine koordinat sistemi (G53)
- G92 geçici kaydırma sistemleri
Çeşitler Arasındaki Farklar
Temel fark, her bir sistemin farklı bir offset değerini saklamasıdır. G54 ile G55 arasındaki fark, parçanın tablası üzerindeki farklı konumlarıdır.
G53 ise özel bir durumdur; offset kullanmaz, doğrudan makine fiziksel koordinatlarını kullanır.
Kullanım Farklılıkları
G54 genellikle ana parça için kullanılırken, G55 aynı tabla üzerindeki ikinci bir parça veya fikstür için kullanılabilir.
G53 komutu ise genellikle takım değiştirme veya güvenli park pozisyonlarına gitmek için tercih edilir.
- G54-G59: Offset tabanlı (Yerel)
- G53: Offset’siz (Makine bazlı)
- G92: Geçici kaydırma (Global)
- G52: Yerel koordinat kaydırma
Mermak Mühendis Önerisi: Çoklu parça işleme süreçlerinde, her parça için ayrı bir koordinat sistemi (G54, G55, G56) kullanmak, parça değişimlerinde sıfırlama süresini neredeyse sıfıra indirir. Ayrıca, her koordinat sistemi için ayrı bir ‘Work Offset’ tablosu tutmak, tezgahın hassasiyetini izlemenizi kolaylaştırır.
Nerelerde Kullanılır
Work Coordinates, hemen hemen her CNC uygulamasında zorunludur. Özellikle seri üretim ve fikstürlü işlemlerde kritik rol oynar.
Karmaşık parçaların işlenmesinde, parçanın farklı yüzeylerini işlemek için farklı koordinat sistemleri atanabilir.
Uygulama Alanları
Ahşap işleme, metal frezeleme ve lazer kesim gibi tüm Mach3 tabanlı sistemlerde kullanılır.
Özellikle aynı tabla üzerinde birden fazla parça işlenen ‘nesting’ uygulamalarında vazgeçilmezdir.
- Seri parça üretimi
- Fikstürlü işleme
- Çoklu tabla yerleşimi
- Döner eksen (A ekseni) uygulamaları
Hangi Durumda Hangi Tip Seçilir
Tek bir parça işliyorsanız G54 yeterlidir. Ancak tabla üzerinde birden fazla parça varsa, her biri için ayrı bir koordinat sistemi (G54, G55, G56…) seçilmelidir.
Eğer tezgahın fiziksel sınırlarına gitmeniz gerekiyorsa (örneğin takım değiştirme noktası), G53 komutu tercih edilmelidir.
Seçim Rehberi
İş akışınızın gereksinimlerine göre koordinat sistemlerini organize etmek, hata payını düşürür.
Karmaşık parçalarda, her bir yüzey için ayrı bir G5x sistemi atamak, programın okunabilirliğini ve yönetilebilirliğini artırır.
- Tek parça: G54
- Çoklu parça: G54, G55, G56
- Takım değiştirme: G53
- Geçici kaydırma: G92
Seçim Kriterleri
Koordinat sistemi seçerken parçanın tabla üzerindeki yerleşimi ve işleme sırası göz önünde bulundurulmalıdır.
Sistemin tutarlılığı, parçanın doğru konumda işlenmesi için hayati önem taşır.
Dikkat Edilmesi Gerekenler
Seçilen sistemin, G-kodu programının başında tanımlandığından emin olunmalıdır.
Ayrıca, kullanılan fikstürün referans noktası ile parçanın sıfır noktasının çakışıp çakışmadığı kontrol edilmelidir.
- Parça yerleşimi ve tabla sınırları
- Fikstür referans noktası hassasiyeti
- Takım yolu güvenliği ve çarpışma analizi
- Eksen limitleri ile uyum
Avantajlar
Work Coordinates kullanmanın en büyük avantajı, operatöre sağladığı esneklik ve zaman tasarrufudur.
Programı değiştirmeden parçanın yerini değiştirebilmek, üretim hızını artırır.
Operasyonel Faydalar
Hata yapma riskini azaltır ve kurulum sürelerini minimize eder.
Aynı programı, tabla üzerindeki farklı konumlarda defalarca çalıştırmanıza olanak tanır.
- Hızlı kurulum ve parça değişimi
- Esnek parça yerleşimi
- Düşük hata riski
- Programın taşınabilirliği
Sık Yapılan Hatalar: En yaygın hata, G-kodu programının başında koordinat sistemi komutunu (G54 vb.) tanımlamayı unutmaktır. Bu durum, tezgahın bir önceki işten kalan offset değerlerini kullanmasına ve parçanın yanlış konumda işlenmesine neden olur. Her zaman programın ilk satırlarında aktif koordinat sistemini belirtin.
Dezavantajlar ve Sınırlamalar
Yanlış koordinat sistemi seçimi, parçanın hatalı işlenmesine veya tezgahın çarpmasına neden olabilir.
Sistemlerin karmaşıklaşması, operatörün takip etmesini zorlaştırabilir.
Risk Faktörleri
Offset değerlerinin yanlış girilmesi, en yaygın dezavantajdır.
Ayrıca, sistemler arası geçişlerde (G54’ten G55’e) unutulan komutlar, parçanın yanlış koordinatlarda işlenmesine yol açabilir.
- Yanlış sistem seçimi
- Offset giriş hataları
- Karmaşık yönetim ihtiyacı
- Sıfırlama unutkanlığı
Montaj Kullanım veya Uygulama İpuçları
Sıfırlama yaparken her zaman hassas bir prob veya mastar kullanılması önerilir.
Koordinat sistemlerini kullanmadan önce, ‘Offsets’ tablosunu kontrol etmek iyi bir alışkanlıktır.
İpuçları
Sıfırlama sonrası mutlaka ‘Dry Run’ (boşta çalıştırma) yaparak takım yolunu gözlemleyin.
Ayrıca, her iş başlangıcında ‘Home’ pozisyonunun doğruluğunu teyit edin.
- Hassas prob kullanımı
- Offset tablosu kontrolü
- Dry run testi
- Referans noktası doğrulama
Sık Yapılan Hatalar
En sık yapılan hata, G-kodu programı içinde koordinat sistemi komutunu unutmaktır.
Ayrıca, sıfırlama yaparken yanlış eksen değerini girmek, parçanın hurdaya çıkmasına neden olabilir.
Hata Yönetimi
Programın başında mutlaka G54 gibi bir koordinat sistemi komutu bulunmalıdır.
Sıfırlama değerlerini manuel girerken, işaret (+/-) hatalarına karşı dikkatli olunmalıdır.
- Komut unutma (G54 eksikliği)
- Yanlış eksen girişi
- Sıfırlama unutkanlığı
- Offset değerlerini sıfırlamadan yeni işe başlama
Dikkat Edilecekler: Koordinat sistemi sıfırlama işlemleri sırasında, takımın parça ile temas ettiği noktada ‘Z’ ekseni sıfırlamasını yaparken çok dikkatli olunmalıdır. Yanlış bir Z-offset değeri, takımın parçaya dalmasına veya tezgah tablasına zarar vermesine yol açabilir. Her zaman üretici dokümanındaki sıfırlama prosedürlerini takip edin.
Bakım Güvenlik ve Kontrol
Koordinat sistemlerinin doğruluğunu periyodik olarak kontrol etmek, tezgahın hassasiyetini korur.
Güvenlik açısından, sıfırlama işlemleri her zaman tezgah durdurulmuşken yapılmalıdır.
Güvenlik Protokolü
Tezgahın limit switchlerinin düzgün çalıştığından emin olunmalıdır.
Ayrıca, acil durumlarda koordinat sistemini sıfırlama prosedürlerini bilmek hayati önem taşır.
- Periyodik offset kontrolü
- Güvenli sıfırlama prosedürleri
- Limit switch denetimi
- Acil durum durdurma testleri
SSS
Mach3 koordinat sistemleri hakkında en çok sorulan sorular.
Bu bölüm, kullanıcıların karşılaştığı temel sorunlara yanıt verir.
Sıkça Sorulanlar
G54 ile G55 arasındaki fark nedir? G54 ve G55, farklı offset değerlerine sahip iki ayrı koordinat sistemidir.
Koordinat sistemini nasıl sıfırlarım? Mach3 arayüzündeki ‘Zero’ butonlarını kullanarak o anki pozisyonu sıfırlayabilirsiniz.
- G54 nedir?
- Offset nasıl girilir?
- Sıfırlama nasıl yapılır?
- G53 neden offset kullanmaz?