

Mach3 M6 Tool Change Makrosu Nedir?
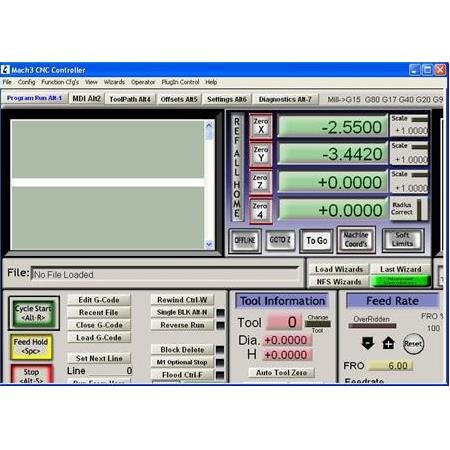
CNC işleme süreçlerinde takım değiştirme, verimliliği doğrudan etkileyen en kritik aşamalardan biridir. Mach3 kontrol yazılımı kullanan sistemlerde, M6 komutu ile tetiklenen takım değiştirme makrosu, tezgâhın mevcut takımı bırakıp yeni takımı almasını sağlayan bir dizi G-kodu ve VB (Visual Basic) script komut dizisidir.
Bu makro, manuel takım değişiminden tam otomatik ATC (Automatic Tool Changer) sistemlerine kadar geniş bir yelpazede, tezgâhın güvenli bir şekilde durmasını, takımın doğru koordinatlarda değişmesini ve işleme kaldığı yerden devam etmesini sağlar. Doğru yapılandırılmış bir makro, üretimde sürekliliği artırırken operatör hatalarını minimize eder.
Tanım ve Temel Amaç
Mach3 M6 makrosu, kontrol yazılımının takım değiştirme komutunu aldığında çalıştırdığı özel bir script dosyasıdır (M6Start.msc). Temel amacı, operatör müdahalesini minimize ederek veya tamamen ortadan kaldırarak takım değişimini standartlaştırmaktır.
Bu makro sayesinde, her takım değişiminde tezgâhın aynı güvenli noktaya gitmesi, takım boyu ofsetlerinin güncellenmesi ve işleme sürecinin hatasız devam etmesi hedeflenir. Makro, yazılım ile donanım arasındaki köprüyü kuran en kritik yazılım katmanıdır.
Otomasyonun Rolü
Otomasyon, insan hatasını azaltır. M6 makrosu, takımın yanlış pozisyonda değişmesini engelleyen bir güvenlik katmanı olarak görev yapar. Özellikle seri üretimde, her değişimde aynı hassasiyeti yakalamak için makro kullanımı zorunludur.
Makro, sadece bir hareket dizisi değil, aynı zamanda sistemin durumunu denetleyen bir kontrol mekanizmasıdır.
- İşlem süresini kısaltma ve verimlilik artışı
- Takım boyu ofsetlerini otomatik uygulama
- Güvenli çalışma alanı sağlama ve çarpışma önleme
- Operatör müdahalesini azaltarak hata payını düşürme
Çalışma Prensibi
Mach3, G-kodu içerisinde M6 komutunu gördüğünde, sistem klasöründeki M6Start.msc dosyasını çalıştırır. Bu script, tezgâhın mevcut durumunu kontrol eder ve önceden tanımlanmış hareketleri gerçekleştirir.
Süreç genellikle tezgâhın güvenli bir Z-ekseni yüksekliğine çıkması, X ve Y eksenlerinin takım değiştirme istasyonuna gitmesi ve ardından takımın serbest bırakılması şeklinde ilerler.
Sıralı İşlemler
Makro, adım adım ilerler. Her adımda sensörlerden gelen veriler kontrol edilir. Eğer bir sensör beklenmedik bir durum bildirirse, makro işlemi durdurur.
Sıralama, donanımınızın mekanik yapısına göre özelleştirilmelidir.
- Güvenli Z yüksekliğine çıkış (Safe Z)
- Takım değiştirme koordinatlarına (G53) gidiş
- Takım bırakma komutlarının pnömatik veya mekanik tetiklenmesi
- Yeni takımın alınması ve sensör onayı
Ana Bileşenler ve Yapı
Bir M6 makrosu, değişkenler, hareket komutları ve giriş/çıkış (I/O) kontrollerinden oluşur. Bu bileşenler, tezgâhın donanım özelliklerine göre özelleştirilir.
Özellikle ATC sistemlerinde, makro içerisinde pnömatik valflerin kontrolü ve takım sensörlerinin durumu büyük önem taşır. Kod yapısı, Mach3’ün VB motoru ile uyumlu olmalıdır.
Script Yapısı
Script, Mach3’ün dahili VB motoru ile çalışır. Değişken tanımlamaları, makronun esnekliğini belirler. Kodun okunabilirliği, hata ayıklama sürecini kolaylaştırır.
Değişkenler, takım numarası, ofset değerleri ve koordinatları tutar.
- G-kodu hareket komutları (G0, G1)
- Dijital giriş/çıkış tetikleyicileri (ActivateSignal, IsActive)
- Hata kontrol döngüleri (If-Then-Else)
- Takım tablosu güncelleme komutları (SetTool)
Başlıca Çeşitler
Takım değiştirme makroları, tezgâhın donanımına göre iki ana kategoriye ayrılır: Manuel Takım Değiştirme (MTC) ve Otomatik Takım Değiştirme (ATC).
MTC makroları genellikle operatörün takımı değiştirmesini beklerken, ATC makroları tamamen mekanik bir süreci yönetir.
Sistem Tipleri
Donanımınızın kapasitesi, makronun karmaşıklığını belirler. Manuel sistemlerde makro sadece duraklama yaparken, ATC sistemlerinde karmaşık bir lojik yönetilir.
Sistem tipi, makro dosyasının uzunluğunu ve içerdiği komut sayısını doğrudan etkiler.
- Manuel Takım Değiştirme (MTC) Makroları
- Lineer ATC Makroları (Takımların yan yana dizildiği sistemler)
- Carousel (Döner) ATC Makroları (Takımların dairesel dizildiği sistemler)
- Şemsiye Tipi ATC Makroları
Çeşitler Arasındaki Farklar
MTC makroları, takım değişiminde ‘Pause’ komutu ile operatörü bekler. ATC makroları ise sensörlerden gelen ‘Takım Yerinde’ sinyali ile süreci devam ettirir.
ATC makroları, takımın hangi yuvada olduğunu takip eden bir ‘Takım Tablosu’ (Tool Table) yönetimi gerektirir.
Yönetim Farklılıkları
ATC sistemlerinde takım numarası takibi, makronun en karmaşık kısmıdır. Hangi takımın nerede olduğunu bilmek, sistemin tutarlılığı için şarttır.
MTC sistemlerinde ise takım numarası operatör tarafından manuel olarak girilir.
- Operatör müdahale ihtiyacı (MTC’de yüksek, ATC’de yok)
- Sensör geri bildirimi (ATC’de zorunlu)
- Takım numarası yönetimi ve ofset takibi
- Hata yönetimi ve güvenlik protokolleri
Mermak Mühendis Önerisi: M6 makrosunu yapılandırırken, her zaman ‘Safe Z’ değerini tezgâhın fiziksel limitlerinin biraz altında tutun. Ayrıca, makro içerisine ‘If-Then’ döngüleri ekleyerek, sensörlerden sinyal gelmediği durumlarda tezgâhın durmasını sağlayan bir güvenlik bloğu oluşturun.
Nerelerde Kullanılır
Bu makrolar, CNC routerlar, freze tezgahları ve özel amaçlı otomasyon makinelerinde yaygın olarak kullanılır.
Özellikle seri üretim yapan ve farklı takımlarla çok aşamalı işlem gerektiren tüm CNC sistemlerinde M6 makrosu vazgeçilmezdir.
Uygulama Alanları
Endüstriyel üretimden hobi amaçlı CNC sistemlerine kadar geniş bir kullanım alanı vardır. Makro, tezgâhın yeteneklerini bir üst seviyeye taşır.
Karmaşık parça geometrileri, birden fazla takımın kullanılmasını zorunlu kılar.
- Ahşap işleme CNC routerlar (Mobilya üretimi)
- Metal işleme frezeleri (Kalıpçılık ve parça üretimi)
- Özel otomasyon hatları ve montaj makineleri
- Prototip üretim laboratuvarları
Hangi Durumda Hangi Tip Seçilir
Tezgâhınızda bir ATC ünitesi varsa, mutlaka ATC uyumlu bir makro seçilmelidir. Eğer manuel bir sistem kullanıyorsanız, basit bir MTC makrosu yeterlidir.
Seçim yaparken tezgâhın eksen hareket kabiliyeti ve mevcut sensör girişleri göz önünde bulundurulmalıdır.
Karar Mekanizması
Donanımınızın sınırlarını bilmek, doğru makro seçiminin ilk adımıdır. Sensör sayınız az ise, karmaşık bir ATC makrosu çalıştırmanız mümkün olmayabilir.
Üretim hızınız, takım değiştirme süresini optimize etmenizi gerektiriyorsa ATC sistemlerine geçiş yapmalısınız.
- Donanım kapasitesi ve ATC ünitesi varlığı
- Mevcut sensör giriş sayısı (I/O kapasitesi)
- Üretim hızı ve verimlilik gereksinimi
- Bütçe ve teknik bakım imkanları
Seçim Kriterleri
Makro seçerken veya yazarken, tezgâhın güvenli çalışma alanlarını tanımlamak en önemli kriterdir.
Ayrıca, takım boyu sensörü (Tool Setter) kullanılıyorsa, makronun bu sensörle entegre çalışması gerekir.
Teknik Kriterler
Güvenlik ve hassasiyet, seçim kriterlerinin merkezindedir. Makro, her değişimde aynı noktaya dönmelidir.
Hata yönetimi, sistemin beklenmedik durumlarda kendini korumasını sağlar.
- Güvenli Z-yüksekliği tanımları (Safe Z)
- Takım boyu sensörü entegrasyonu ve ofset güncelleme
- Hata yönetimi ve acil durdurma entegrasyonu
- Takım numarası ve yuva eşleşme doğruluğu
Avantajlar
Doğru yapılandırılmış bir M6 makrosu, üretimde süreklilik sağlar. Operatörün her takım değişiminde tezgâhı sıfırlamasına gerek kalmaz.
Bu durum, özellikle karmaşık parçaların üretiminde hata payını ciddi oranda düşürür.
Verimlilik Kazanımları
Zaman tasarrufu ve hassasiyet, en büyük avantajlardır. Otomatik sistemler, operatörün diğer işlere odaklanmasına olanak tanır.
Hata payının düşmesi, hurda oranını azaltır.
- Hızlı ve standart takım değişimi
- Otomatik ofset güncelleme ile hassas işleme
- İşlem sürekliliği ve yüksek verimlilik
- Operatör yorgunluğunun azalması
Sık Yapılan Hatalar: En yaygın hata, makro içerisinde kullanılan koordinatların ‘Machine Coordinates’ (G53) yerine ‘Work Coordinates’ (G54-G59) ile tanımlanmasıdır. Bu durum, parça sıfırı değiştiğinde takımın yanlış yere gitmesine neden olur. Daima G53 kullanın.
Dezavantajlar ve Sınırlamalar
Yanlış yazılmış bir makro, tezgâhın çarpışmasına (crash) neden olabilir. Ayrıca, sensör arızaları durumunda makro sistemi kilitleyebilir.
Karmaşık ATC sistemlerinde makronun hata ayıklama süreci, ileri düzey teknik bilgi gerektirir.
Riskler
Hatalı kodlama, donanım hasarına yol açabilir. Özellikle yüksek hızlarda yapılan hatalar, tezgâhın mekanik aksamına zarar verebilir.
Sensörlerin çevresel faktörlerden (toz, talaş) etkilenmesi, sistemin durmasına neden olabilir.
- Çarpışma riski (Hatalı koordinat kullanımı)
- Sensör bağımlılığı ve arıza durumunda duruş
- Karmaşık hata ayıklama süreçleri
- Yazılım güncelleme sonrası uyumluluk sorunları
Montaj Kullanım veya Uygulama İpuçları
Makroyu ilk kez denerken, mutlaka ‘Dry Run’ (boşta çalıştırma) modunu kullanın. Takım takılı değilken hareketleri gözlemleyin.
Güvenli koordinatları (Safe Z) her zaman tezgâhın en yüksek noktasına göre ayarlayın.
Uygulama Tavsiyeleri
Güvenlik önlemleri, kurulumun ayrılmaz bir parçasıdır. Her zaman manuel testler ile başlayın.
Makro içerisindeki hız (Feedrate) değerlerini, ilk denemelerde düşük tutun.
- Dry Run ile tüm hareketleri test edin
- Güvenli Z yüksekliğini tezgâh limitlerine göre doğrulayın
- Sensörleri manuel tetikleyerek sinyal akışını kontrol edin
- Makro yedeklerini düzenli alın
Sık Yapılan Hatalar
En sık yapılan hata, makro içerisinde yanlış koordinatların tanımlanmasıdır. Bu durum, takımın yanlış yere gitmesine neden olur.
Bir diğer hata ise, sensör sinyallerinin ters (Active Low/High) tanımlanmasıdır.
Hata Analizi
Bu hatalar, genellikle kurulum aşamasında gözden kaçan detaylardan kaynaklanır. Mach3’ün ‘Ports & Pins’ ayarları ile makro mantığının uyumlu olması gerekir.
Koordinat sistemlerinin (G53 vs G54) karıştırılması, en kritik hatalardan biridir.
- Yanlış koordinat tanımları (G54 yerine G53 kullanmamak)
- Sensör sinyal mantığı hataları (Active Low/High)
- Güvenlik limitlerinin ihmali
- Takım boyu ofsetlerinin yanlış hesaplanması
Dikkat Edilecekler: Takım değiştirme makrosu üzerinde değişiklik yaparken, tezgâhın acil durdurma (E-Stop) butonunun aktif olduğundan emin olun. Enerjili sistemlerde sensör kablolarını kontrol ederken, kısa devre riskine karşı tezgâhın enerjisini kesin ve yetkin personel ile çalışın.
Bakım Güvenlik ve Kontrol
Makro dosyalarınızı düzenli olarak yedekleyin. Sensörlerin temizliğini periyodik olarak kontrol edin.
Elektriksel bağlantılarda gevşeme olup olmadığını düzenli aralıklarla denetleyin.
Periyodik Kontroller
Düzenli bakım, sistemin ömrünü uzatır. Özellikle talaşlı imalat ortamlarında sensörlerin temizliği hayati önem taşır.
Yazılım yedekleri, sistem çökmelerine karşı en büyük güvencenizdir.
- Makro dosyalarının düzenli yedeklenmesi
- Sensörlerin talaş ve tozdan temizlenmesi
- Elektriksel bağlantı ve kablo kontrolleri
- Pnömatik sistem basınç ve sızıntı kontrolleri
SSS
Mach3 M6 makrosu ile ilgili en sık sorulan soruları aşağıda bulabilirsiniz.
Daha teknik sorularınız için üretici dokümanlarını incelemeniz önerilir.
Sık Sorulanlar
Sıkça karşılaşılan sorunlar ve çözümleri.
- M6 makrosu neden çalışmıyor? (Script dosyasının doğru klasörde olup olmadığını kontrol edin)
- Takım boyu ofseti nasıl güncellenir? (G43 komutu ve makro içindeki ofset satırlarını inceleyin)
- ATC sensörleri nasıl test edilir? (Mach3 Diagnostics ekranından giriş sinyallerini izleyin)
- Makro hata verirse ne yapmalı? (VB script editöründe hata satırını kontrol edin)