Mach3 Her Takım Değişiminden Sonra Otomatik Ölçüm Yapabilir mi?
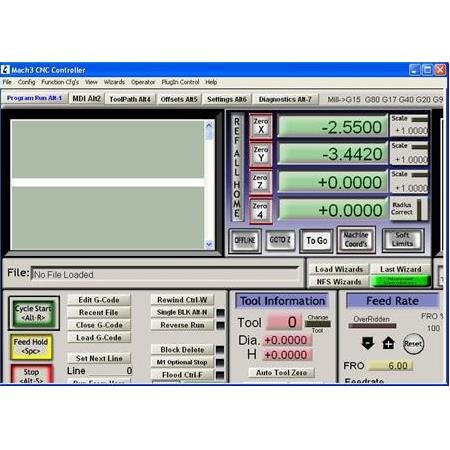
CNC tezgahlarında çoklu takım kullanımı, özellikle karmaşık parçaların işlenmesinde verimliliği artıran en önemli unsurlardan biridir. Ancak her takım değişiminde farklı takım boylarının manuel olarak sisteme tanıtılması, hem zaman kaybına hem de operatör hatalarına yol açabilir. Mach3 yazılımı, uygun donanım ve makro desteği ile her takım değişiminden sonra otomatik ölçüm yapabilme yeteneğine sahiptir.
Bu rehberde, Mach3 tabanlı sistemlerde otomatik takım boyu ölçümünün nasıl kurgulanacağını, sistemin temel bileşenlerini ve dikkat edilmesi gereken teknik detayları sanayi standartları çerçevesinde ele alacağız.
Tanım ve Temel Amaç
Otomatik takım boyu ölçümü, CNC tezgahının bir takım değişim komutu (M6) aldıktan sonra, yeni takımı önceden belirlenmiş bir referans noktasına (takım boyu sensörü) dokundurarak Z ekseni ofsetini otomatik olarak güncellemesi işlemidir.
Bu sistemin temel amacı, operatör müdahalesini minimize ederek işleme hassasiyetini korumak ve takım boyu farklılıklarından kaynaklanan hatalı parça üretimini engellemektir.
Sistemin Sağladığı Avantajlar
Otomatik ölçüm, özellikle seri üretimde veya çok sayıda takımın kullanıldığı kalıpçılık uygulamalarında kritik bir rol oynar. Takım boyu verisi, sensörden gelen sinyal ile anlık olarak Mach3’ün takım tablosuna işlenir.
Bu sayede, takımın aşınması veya yeni bir takımın sisteme dahil edilmesi durumunda, operatörün manuel olarak Z sıfırlaması yapmasına gerek kalmaz.
- Operatör hatasının ortadan kaldırılması
- Takım değişim süresinin kısalması
- Hassas parça toleranslarının korunması
Çalışma Prensibi
Sistem, Mach3 içerisindeki ‘VB Script’ makroları ve tezgah üzerine sabitlenmiş bir ‘Takım Boyu Sensörü’ (Tool Setter) üzerinden çalışır. M6 komutu tetiklendiğinde, Mach3 önceden tanımlanmış bir makroyu çalıştırır.
Tezgah, takımı sensörün üzerine getirir, yavaş bir hızla sensöre dokunur ve sensörden gelen sinyali (input) okuyarak Z ekseni değerini hesaplar.
Sinyal İşleme Süreci
Sensörden gelen sinyal, CNC kontrol kartının bir giriş (input) pinine bağlanır. Mach3, bu pinin durumunu (aktif/pasif) sürekli izler.
Dokunma anında sinyal değiştiğinde, Mach3 o anki Z koordinatını kaydeder ve takım boyu farkını mevcut ofset değerine ekler.
- M6 komutunun tetiklenmesi
- Takımın sensör üzerine konumlanması
- Sensör sinyalinin okunması ve ofsetin güncellenmesi
Ana Bileşenler ve Yapı
Otomatik ölçüm sisteminin sağlıklı çalışması için hem donanımsal hem de yazılımsal bileşenlerin uyumlu olması gerekir.
Sistemin kalbi, yüksek hassasiyetli bir mekanik veya optik sensör ile bu sensörü kontrol eden Mach3 makro dosyasıdır.
Donanım Gereksinimleri
Sensörün tabla üzerine rijit bir şekilde monte edilmesi, ölçümün tekrarlanabilirliği açısından hayati önem taşır. Ayrıca, sensörün elektriksel olarak gürültüden arındırılmış olması gerekir.
Kullanılan sensörün, takımın dokunduğu anda hızlı bir tepki süresi (response time) sunması, ölçüm hassasiyetini doğrudan etkiler.
- Hassas takım boyu sensörü (Tool Setter)
- Kontrol kartı giriş pini
- Kablolama ve gürültü filtreleme
Başlıca Çeşitler
Otomatik takım boyu ölçüm sistemleri, sensörün çalışma prensibine göre farklılık gösterir. Her tipin kendi avantajları ve uygulama alanları mevcuttur.
Endüstriyel uygulamalarda en yaygın kullanılanlar mekanik ve optik sensörlerdir.
Mekanik ve Optik Sensörler
Mekanik sensörler, bir yaylı mekanizma ve anahtar (switch) yapısına sahiptir. Ekonomik ve kurulumu kolaydır.
Optik sensörler ise ışık bariyeri prensibiyle çalışır. Fiziksel bir temas kuvveti gerektirmediği için çok küçük çaplı takımların ölçümünde tercih edilir.
- Mekanik yaylı sensörler
- Optik (lazer/kızılötesi) sensörler
Çeşitler Arasındaki Farklar
Mekanik sensörler, takımın sensöre dokunmasıyla fiziksel bir baskı uygular. Bu durum, çok ince uçlu takımların kırılmasına veya eğilmesine neden olabilir.
Optik sensörler ise temassız ölçüm yaptığı için takım üzerinde herhangi bir mekanik stres oluşturmaz.
Hassasiyet ve Dayanıklılık
Mekanik sensörler, talaş ve soğutma sıvısına karşı daha dayanıklı olabilir ancak zamanla mekanik aşınma yaşayabilirler.
Optik sensörler ise temizlik gerektiren hassas ortamlarda daha yüksek performans sergiler.
- Temas kuvveti farkı
- Çevresel koşullara dayanıklılık
- Ölçüm tekrarlanabilirliği
Otomatik ölçüm makrosunu yazarken, takımın sensöre dokunduğu anı ‘G31’ komutu ile tanımlayın. Bu komut, sensör sinyali gelene kadar hareketi durdurur ve en hassas ölçüm yöntemidir.
Nerelerde Kullanılır
Bu sistemler, özellikle çoklu takım değişiminin olduğu CNC Router, CNC Freze ve özel amaçlı otomasyon tezgahlarında kullanılır.
Hassas parça üretimi yapan atölyelerden, seri üretim yapan fabrikalara kadar geniş bir yelpazede uygulama alanı bulur.
Endüstriyel Uygulama Alanları
Kalıpçılık sektöründe, kaba ve ince işleme takımları arasında sürekli geçiş yapıldığı için otomatik ölçüm bir zorunluluktur.
Mobilya ve ahşap işleme sektöründe ise farklı profillere sahip takımların hızlı değişimi için tercih edilir.
- Kalıp ve model üretimi
- Seri üretim hatları
- Karmaşık parça işleme
Hangi Durumda Hangi Tip Seçilir
Seçim yaparken tezgahın işlediği malzeme türü ve kullanılan takım çapları belirleyici faktördür.
Eğer çok ince uçlu takımlar kullanıyorsanız optik sensörler, daha genel amaçlı ve sağlam bir yapı arıyorsanız mekanik sensörler uygundur.
Doğru Sensör Seçimi
Soğutma sıvısının yoğun kullanıldığı bir ortamda, optik sensörlerin lenslerinin temiz kalması için hava perdesi (air blast) sistemi gerekebilir.
Mekanik sensörler ise daha basit bir kurulumla devreye alınabilir.
- Takım çapı ve hassasiyet ihtiyacı
- Soğutma sıvısı kullanımı
- Bütçe ve kurulum kolaylığı
Seçim Kriterleri
Sensör seçerken tekrarlanabilirlik (repeatability) değeri, sistemin başarısını belirleyen en önemli teknik kriterdir.
Ayrıca sensörün Mach3 ile haberleşme hızı ve giriş sinyali uyumluluğu kontrol edilmelidir.
Teknik Kriterler
Sensörün gövde yapısının, tezgah tablasına rijit bir şekilde bağlanabilir olması gerekir.
Kablo uzunluğu ve ekranlama (shielding), elektriksel gürültüden korunmak için kritik öneme sahiptir.
- Tekrarlanabilirlik hassasiyeti
- Tepki süresi
- Montaj kolaylığı
Avantajlar
Otomatik takım boyu ölçümü, tezgahın verimliliğini ve operatörün konforunu artıran bir yatırımdır.
Manuel ölçüm hatalarını sıfıra indirerek, hurda oranını ciddi oranda düşürür.
Verimlilik Artışı
Takım değişim süresini saniyelere indirerek, tezgahın boşta bekleme süresini minimize eder.
Operatörün her değişimde tezgah başına gitme zorunluluğunu ortadan kaldırır.
- Zaman tasarrufu
- Hata payının azalması
- Süreç otomasyonu
Sensör kablolarını motor kablolarıyla aynı kanaldan geçirmek, sinyalde parazitlenmeye ve hatalı ölçümlere yol açar. Ayrıca sensörün tabla ile olan elektriksel topraklamasını kontrol etmemek, sinyal kararsızlığına neden olur.
Dezavantajlar ve Sınırlamalar
Sistemin kurulumu, Mach3 makro yazımı ve elektriksel bağlantı konusunda teknik bilgi gerektirir.
Sensörün kirlenmesi veya arızalanması durumunda, sistem yanlış ölçüm yapabilir ve bu durum parçanın bozulmasına yol açabilir.
Riskler ve Çözümler
Sensörün üzerine talaş veya soğutma sıvısı birikmesi, ölçümün hatalı olmasına neden olur. Bu nedenle sensörün periyodik temizliği şarttır.
Yazılımsal hatalar veya yanlış makro konfigürasyonu, takımın sensöre çarpmasına neden olabilir.
- Kurulum karmaşıklığı
- Sensör kirlenme riski
- Yazılımsal hata potansiyeli
Montaj Kullanım veya Uygulama İpuçları
Sensörü, tezgahın çalışma alanında en az yer kaplayan ancak kolay erişilebilir bir noktaya monte edin.
Kablolama yaparken, sensör kablosunu motor kablolarından ayrı bir kanaldan geçirin.
Kurulum İpuçları
Mach3 makrosunu yazarken, takımın sensöre yaklaşma hızını kademeli olarak düşürün. İlk yaklaşma hızlı, dokunma anı çok yavaş olmalıdır.
Sensörün tetikleme sinyalini, Mach3’ün ‘Diagnostics’ ekranından canlı olarak test edin.
- Kablolama ekranlaması
- Yaklaşma hızı optimizasyonu
- Canlı sinyal testi
Sık Yapılan Hatalar
En sık yapılan hata, sensörün elektriksel gürültüden etkilenmesine izin vermektir. Bu durum, tezgah çalışırken sensörün kendi kendine tetiklenmesine neden olur.
Bir diğer hata ise makro içerisinde güvenlik sınırlarının (soft limits) doğru tanımlanmamasıdır.
Hatalardan Kaçınma
Sensörün tetikleme sinyalini ‘Active Low’ veya ‘Active High’ olarak yanlış tanımlamak, sistemin çalışmamasına veya yanlış çalışmasına neden olur.
Takım boyu sensörünü, tezgahın Z ekseni limitlerine çok yakın bir yere monte etmek, çarpışma riskini artırır.
- Elektriksel gürültü korumasının ihmali
- Yanlış sinyal mantığı (Active Low/High)
- Güvenlik sınırlarının tanımlanmaması
Otomatik ölçüm sırasında takımın sensöre çok hızlı yaklaşması, sensörün mekanik yapısına veya takım ucuna zarar verebilir. Yaklaşma hızını her zaman güvenli bir seviyede tutun ve sensörün tetikleme mesafesini aşmadığınızdan emin olun.
Bakım Güvenlik ve Kontrol
Sensörün yüzeyini düzenli olarak temizleyin ve mekanik bir sensör ise yaylı mekanizmanın rahat çalışıp çalışmadığını kontrol edin.
Güvenlik açısından, otomatik ölçüm makrosunu çalıştırmadan önce mutlaka ‘Single Block’ modunda test edin.
Güvenlik Protokolleri
Sensörün tetikleme sinyalini, her işe başlamadan önce manuel olarak test ederek sistemin hazır olduğunu doğrulayın.
Soğutma sıvısı kullanılan tezgahlarda, sensörün su geçirmezlik (IP) sınıfının uygun olduğundan emin olun.
- Düzenli yüzey temizliği
- Mekanik hareket kontrolü
- Test modu kullanımı
SSS
Otomatik takım boyu ölçümü ile ilgili en çok merak edilen soruları aşağıda yanıtladık.
Sisteminizle ilgili özel bir durum varsa, üretici dokümanlarını incelemenizi öneririz.
Sıkça Sorulan Sorular
S: Her takım değişiminde sensörün yerini değiştirmem gerekir mi? C: Hayır, sensör tabla üzerinde sabit bir noktada kalmalıdır.
S: Mach3 makrosunu nereden bulabilirim? C: Mach3 forumlarında veya kontrol kartı üreticinizin sağladığı örnek makroları kullanabilirsiniz.
- Sensör sabit mi olmalı?
- Makro nereden bulunur?
- Hassasiyet kaybı olur mu?