Mach3 Feed Override Nedir?
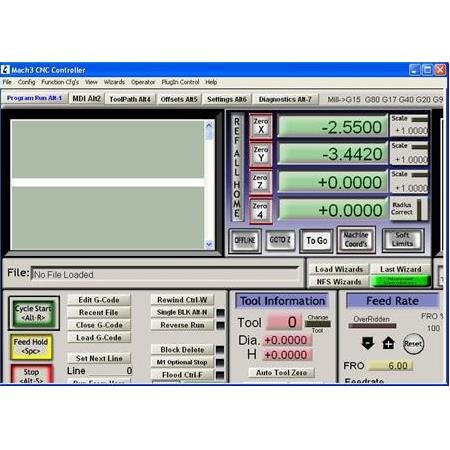
Mach3 yazılımı, CNC kontrol sistemlerinde endüstriyel standart haline gelmiş, esnek ve güçlü bir arayüzdür. Bu arayüzün en önemli özelliklerinden biri olan ‘Feed Override’ (İlerleme Hızı Geçersiz Kılma), operatörün işleme sırasında takımın ilerleme hızını (feed rate) gerçek zamanlı olarak değiştirmesine olanak tanır.
Bu özellik, özellikle yeni bir G-kodu programı çalıştırılırken veya karmaşık geometrilerin işlenmesi sırasında takımın ve iş parçasının korunması için hayati bir güvenlik ve verimlilik mekanizmasıdır. Operatör, programı durdurmadan veya kodu değiştirmeden, makinenin fiziksel tepkilerini gözlemleyerek hızı anlık olarak optimize edebilir.
Tanım ve Temel Amaç
Feed Override, G-kodunda tanımlanan ‘F’ (Feed) değerinin, yazılım üzerinden bir yüzde oranıyla (genellikle %0 ile %300 arası) çarpılarak değiştirilmesidir. Bu fonksiyon, makinenin o anki hareket komutunu doğrudan etkileyen bir çarpan görevi görür.
Temel amacı, programlanmış hızın işleme anındaki fiziksel koşullara göre anlık olarak optimize edilmesidir. Talaş kaldırma yükü, takımın kesme performansı veya makinenin titreşim karakteristiği değiştikçe, operatör bu mekanizma ile süreci kontrol altında tutar.
Neden Kullanılır?
İşleme sırasında titreşim, ses veya takım ısınması gibi beklenmedik durumlar oluştuğunda, programı durdurmadan hızı düşürmek için kullanılır. Bu, özellikle pahalı takımların veya hassas iş parçalarının korunması için kritik bir müdahale yöntemidir.
Ayrıca, ilk parça denemelerinde (dry run) güvenli bir hızda ilerlemek için vazgeçilmezdir. Operatör, takımın yola girişini ve ilk kesme hareketini gözlemleyerek, güvenli olduğunu teyit ettiği anda hızı artırabilir.
- Takım ömrünü uzatmak ve kırılmaları önlemek
- Yüzey kalitesini optimize etmek
- Acil durumlarda hızı anlık düşürmek
- Yeni G-kodu programlarının güvenli test edilmesi
Çalışma Prensibi
Mach3, G-kodunu satır satır işlerken her hareket komutunda ‘F’ değerini okur. Feed Override fonksiyonu, bu değeri bir çarpan olarak işleme sokar ve motor sürücülerine giden darbe (pulse) frekansını günceller.
Sistem, donanımsal veya yazılımsal girişlerden gelen sinyalleri anlık olarak değerlendirerek, ivmelenme ve yavaşlama (acc/dec) rampalarını bozmadan hızı ölçeklendirir.
Dinamik Kontrol Mekanizması
Override değeri değiştirildiğinde, Mach3 mevcut satırdaki hızı anında günceller. Bu, ivmelenme ve yavaşlama rampalarının korunarak yapıldığı bir işlemdir; yani makine aniden durup kalkmaz, hız geçişleri yumuşak bir şekilde gerçekleşir.
Sistem, G-kodundaki ‘F’ değerini sabit bir referans olarak tutar ve override çarpanını bu referans üzerinden uygular. Böylece programın orijinal hızı hiçbir zaman kalıcı olarak değiştirilmez.
- Gerçek zamanlı hesaplama ve pulse frekansı güncelleme
- İvmelenme rampalarına uyum sağlayan yumuşak geçişler
- Kesintisiz işleme akışı ve senkronizasyon
Ana Bileşenler ve Yapı
Sistem, yazılım arayüzündeki kaydırıcılar (sliders) ve harici giriş pinleri (input pins) üzerinden yönetilir. Bu yapı, hem fare ile ekran üzerinden hem de fiziksel bir potansiyometre veya buton grubu ile kontrol edilebilir.
Donanımsal entegrasyon, Mach3’ün ‘Input Signals’ menüsü üzerinden yapılandırılır ve genellikle bir ‘Breakout Board’ (BOB) aracılığıyla sisteme dahil edilir.
Kontrol Arayüzü ve Donanım
Mach3 ekranında bulunan ‘Feed Rate’ kutusu, mevcut hızı gösterirken, yanındaki override butonları veya kaydırıcılar çarpanı belirler. Fiziksel kontrol panelleri ise genellikle analog bir potansiyometre veya dijital artır/azalt butonları kullanır.
Sistem, donanımsal girişleri yazılımsal değerlerle birleştirerek, operatörün makine üzerindeki fiziksel hakimiyetini artırır.
- Yazılımsal kaydırıcılar (GUI Slider)
- Harici donanım girişleri (Potansiyometre veya Encoder)
- G-kodu ile override kısıtlama komutları (M-kodları)
Başlıca Çeşitler
Feed Override uygulamaları, kontrol yöntemlerine göre iki ana kategoriye ayrılır. Bu yöntemler, operatörün makineye olan fiziksel yakınlığına ve otomasyon seviyesine göre seçilir.
Yazılımsal kontrol, standart Mach3 kurulumlarında hazır gelirken, donanımsal kontrol ek bir yapılandırma gerektirir.
Yazılımsal ve Donanımsal Kontrol
Yazılımsal kontrol, Mach3 ekranı üzerinden fare ile yapılır. Donanımsal kontrol ise MPG (Manual Pulse Generator) veya harici butonlar ile gerçekleştirilir.
Donanımsal yöntemler, operatörün gözünü iş parçasından ayırmadan hızı yönetmesine olanak tanıdığı için endüstriyel uygulamalarda daha çok tercih edilir.
- Ekran tabanlı (GUI) yazılımsal kontrol
- Fiziksel potansiyometre girişi (Analog)
- Dijital buton (Artır/Azalt) girişi
Çeşitler Arasındaki Farklar
Yazılımsal kontrol, hızlı kurulum sağlar ancak operatörün ekrana bakmasını gerektirir. Donanımsal kontrol ise operatörün gözünü iş parçasından ayırmadan hızı yönetmesine olanak tanır.
Tepki süresi ve ergonomi açısından donanımsal çözümler, özellikle büyük makinelerde veya seri üretimde ciddi avantajlar sağlar.
Operasyonel Farklar
Donanımsal kontrol, operatörün makine üzerindeki fiziksel hakimiyetini artırır. Yazılımsal kontrol ise daha çok kurulum ve test aşamalarında pratiklik sunar.
Donanımsal sistemler, sinyal gürültüsüne karşı daha hassas olabilir, bu nedenle doğru kablolama gerektirir.
- Tepki süresi ve anlık müdahale farkları
- Ergonomik kullanım kolaylığı ve iş güvenliği
- Kurulum karmaşıklığı ve donanım gereksinimi
Mermak Mühendis Önerisi: Yeni bir programı ilk kez çalıştırırken Feed Override değerini %10-20 seviyesinde başlatın. Takımın malzemeye girişini ve talaş kaldırma sesini gözlemledikten sonra hızı kademeli olarak artırın. Bu yöntem, olası bir programlama hatasında makineyi durdurmak için size yeterli tepki süresi kazandırır.
Nerelerde Kullanılır?
Feed Override, hemen hemen tüm CNC işleme süreçlerinde standart bir ihtiyaçtır. Özellikle talaşlı imalatın zorlu olduğu durumlarda operatörün en büyük yardımcısıdır.
Frezeleme, torna ve lazer kesim gibi farklı CNC uygulamalarında, takımın malzemeye giriş anında hız kontrolü için kullanılır.
Uygulama Alanları
CNC Freze operasyonlarında, özellikle kaba işleme (roughing) sırasında takımın yükünü dengelemek için kullanılır.
CNC Torna diş açma süreçlerinde, takımın malzemeye giriş ve çıkış anlarında hızın hassas yönetimi için tercih edilir.
- CNC Freze operasyonları
- CNC Torna diş açma süreçleri
- Prototip işleme ve ilk parça denemeleri
- Lazer ve plazma kesim hız optimizasyonu
Hangi Durumda Hangi Tip Seçilir?
Eğer makine başında sürekli duruluyorsa, fiziksel bir potansiyometre veya buton grubu en iyi tercihtir. Düşük bütçeli veya hobi amaçlı kullanımlarda ise ekran üzerindeki yazılımsal kaydırıcılar yeterlidir.
Hassas işleme gerektiren durumlarda, analog potansiyometreler daha yumuşak bir hız geçişi sağlar.
Seçim Rehberi
Endüstriyel bir ortamda, operatörün güvenliği ve hızı için donanımsal bir kontrol paneli kurulması önerilir. Bu, operatörün makineye odaklanmasını sağlar.
Hobi amaçlı projelerde ise yazılımsal kontrol, ek donanım maliyeti gerektirmediği için en ekonomik çözümdür.
- Hobi kullanımı: Yazılımsal kontrol
- Endüstriyel kullanım: Donanımsal kontrol paneli
- Hassas işleme: Analog potansiyometre
Seçim Kriterleri
Sistem seçerken Mach3’ün desteklediği giriş pinlerinin sayısı ve donanımınızın (Breakout Board) yetenekleri göz önünde bulundurulmalıdır. Ayrıca, kontrol panelinin makine üzerindeki konumu da kullanım kolaylığını doğrudan etkiler.
Giriş sinyallerinin kararlılığı ve yazılımın bu sinyalleri işleme hızı, sistemin tepkiselliğini belirler.
Teknik Kriterler
Donanım uyumluluğu, sistemin kararlılığı için en önemli kriterdir. Mach3 ile tam uyumlu bir Breakout Board, sinyal kayıplarını minimize eder.
Kullanıcı arayüzü entegrasyonu, operatörün hızı anlık olarak görebilmesi için önemlidir.
- Giriş pin kapasitesi ve BOB uyumluluğu
- Sinyal kararlılığı ve gürültü direnci
- Kullanıcı arayüzü ve ekran entegrasyonu
Avantajlar
Feed Override kullanmanın en büyük avantajı, işleme sürecinde tam kontrol sağlamasıdır. Bu kontrol, hem takım maliyetlerini düşürür hem de parça firesini minimize eder.
Programı durdurup yeniden başlatma ihtiyacını ortadan kaldırarak zaman kazandırır ve iş akışını kesintisiz tutar.
Operasyonel Faydalar
Takım ömrünü uzatır; çünkü zorlanan takımları anında yavaşlatarak ısınmayı önleyebilirsiniz.
Yüzey kalitesini artırır; kesme hızını malzemenin sertliğine göre optimize edebilirsiniz.
- Daha yüksek parça kalitesi ve yüzey hassasiyeti
- Takım kırılmalarının önlenmesi
- İşleme süresinin optimize edilmesi
- Operatör güvenliği ve makine koruması
Sık Yapılan Hatalar: Operatörlerin en sık yaptığı hata, Feed Override’ı bir hız sabitleyici gibi kullanıp makineyi sürekli %150-200 gibi yüksek hızlarda çalıştırmaktır. Bu durum, uzun vadede vidalı mil ve lineer kızaklarda aşırı ısınmaya ve mekanik aşınmaya neden olur. Hız artışı, her zaman takımın ve makinenin teknik kapasitesi dahilinde yapılmalıdır.
Dezavantajlar ve Sınırlamalar
Yanlış kullanım, özellikle çok yüksek hızlarda takımın veya iş parçasının zarar görmesine neden olabilir. Ayrıca, bazı özel G-kodu döngülerinde (örneğin diş açma) override kullanımı kısıtlanmalıdır.
Mekanik limitlerin üzerinde bir hız artışı, makinenin titreşimini artırarak hassasiyeti bozabilir.
Risk Faktörleri
Override değerinin %100’ün üzerine çıkarılması, makinenin mekanik limitlerini zorlayabilir. Bu durum, motorların adım kaçırmasına (step loss) neden olabilir.
Özel döngülerde (diş açma gibi) override kullanımı, devir ile ilerleme arasındaki senkronizasyonu bozabilir.
- Mekanik zorlanma ve titreşim riski
- Hassasiyet kaybı ve adım kaçırma riski
- Özel döngü kısıtlamaları (Diş açma vb.)
Montaj Kullanım veya Uygulama İpuçları
Donanımsal bir kontrol ekleyecekseniz, sinyal kablolarının ekranlı (shielded) olduğundan emin olun. Gürültü (noise) kaynaklı hataları önlemek için sinyal hatlarını güç kablolarından uzak tutun.
Mach3 ayarlarında ‘Feed Override’ limitlerini belirleyerek, operatörün yanlışlıkla çok yüksek hızlara çıkmasını engelleyebilirsiniz.
Uygulama Tavsiyeleri
Sinyal hatlarını, motor sürücü kablolarından ayrı bir kanaldan geçirmek, sinyal kararlılığını artırır.
Ergonomik yerleşim, operatörün acil durumlarda hızlı müdahale etmesini sağlar.
- Ekranlı kablo kullanımı ve topraklama
- Yazılımsal hız limitlerinin yapılandırılması
- Ergonomik ve güvenli yerleşim
Sık Yapılan Hatalar
En sık yapılan hata, override değerini kontrol etmeden programı başlatmaktır. Ayrıca, donanımsal girişlerin yanlış yapılandırılması, hızın beklenmedik şekilde değişmesine yol açabilir.
Operatörlerin, makineyi sürekli %150-200 gibi yüksek hızlarda çalıştırması, mekanik aşınmayı hızlandırır.
Kaçınılması Gerekenler
Program başlangıcında override değerinin %100’de olduğundan emin olun. Aksi takdirde, makine beklenenden çok daha hızlı veya yavaş başlayabilir.
Gürültülü sinyal hatları, hızın kendi kendine dalgalanmasına neden olabilir.
- Başlangıçta yüksek hız ayarı
- Yanlış pin atamaları ve yapılandırma
- Gürültülü sinyal hatları ve zayıf topraklama
Dikkat Edilecekler: Feed Override kullanırken, özellikle diş açma (threading) gibi devir ile ilerlemenin senkronize olması gereken operasyonlarda çok dikkatli olunmalıdır. Bazı kontrolcülerde override kullanımı senkronizasyonu bozabilir. Üretici dokümanınızda aksi belirtilmedikçe, senkronize operasyonlarda override değerini %100’de sabit tutmak en güvenli yoldur.
Bakım Güvenlik ve Kontrol
Sistemin düzgün çalıştığını periyodik olarak test edin. Özellikle donanımsal potansiyometrelerin zamanla oksitlenip sinyal dalgalanması yapabileceğini unutmayın.
Acil durumlarda override yerine doğrudan ‘Emergency Stop’ butonunu kullanmayı alışkanlık haline getirin.
Güvenlik Önlemleri
Periyodik sinyal testi, sistemin tepkiselliğini korur. Potansiyometre temizliği, sinyal dalgalanmalarını önler.
Acil durdurma önceliği, her zaman override müdahalesinden daha güvenlidir.
- Periyodik sinyal ve tepkisellik testi
- Potansiyometre temizliği ve bakımı
- Acil durdurma önceliği ve güvenlik bilinci
SSS
Mach3 Feed Override hakkında en çok merak edilenler. Bu sorular, sistemin temel işleyişini anlamanıza yardımcı olacaktır.
Sıkça Sorulan Sorular
Override değeri %0 olursa ne olur? Makine hareket etmeyi durdurur ancak program çalışmaya devam eder.
Override değeri %300 yaparsam ne olur? Makine, motorların ve mekaniğin izin verdiği maksimum hıza ulaşmaya çalışır.
- Override %0’da ne olur?
- Maksimum hız sınırı nedir?
- Diş açmada kullanılabilir mi?