

Mach3 Cycle Start, Feed Hold ve Stop Arasındaki Fark Nedir?
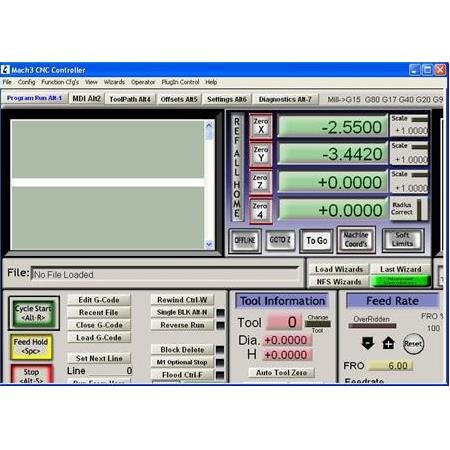
CNC kontrol sistemlerinde operatörün makine üzerindeki hakimiyetini sağlayan en temel komutlar Cycle Start, Feed Hold ve Stop fonksiyonlarıdır. Bu komutlar, görünürde basit birer buton işlevi görseler de, arka planda kontrol kartı ve sürücü birimleri ile kurulan iletişimde çok farklı mantıksal süreçleri tetiklerler.
Mach3 yazılımı üzerinde çalışan bir CNC tezgahında, bu komutların doğru zamanda ve doğru amaçla kullanılması, hem iş parçasının hassasiyetini korumak hem de makine mekaniğini ani duruşlardan kaynaklanan streslerden korumak için kritik öneme sahiptir. Operatörün bu üç komut arasındaki teknik ayrımı bilmesi, üretim sürecindeki hata payını minimize eder.
Karşılaştırılan Kavramların Tanımı
Cycle Start, makineye yüklenen G-kodu satırlarının işlenmeye başlanması için verilen ‘başlat’ komutudur. Feed Hold, işleme sürecini anlık olarak duraklatan ancak eksenlerin pozisyonunu koruyan bir ‘bekletme’ fonksiyonudur. Stop ise tüm süreçleri sonlandıran, eksen hareketlerini kesen ve yazılımın o anki işleme döngüsünü sıfırlayan bir ‘durdurma’ komutudur.
Bu üç komut, CNC tezgahının yazılımsal kontrol katmanında farklı hiyerarşilere sahiptir. Cycle Start bir tetikleyici iken, Feed Hold bir durum askıya alma, Stop ise bir sistem resetleme aracıdır.
Komutların Temel İşlevleri
Cycle Start, kontrol ünitesine ‘işlemeye başla’ sinyali göndererek buffer’daki satırları işleme alır. Feed Hold, hareketin devamlılığını keser ancak sistemin ‘aktif’ kalmasını sağlar, böylece eksenler pozisyonunu korur. Stop komutu ise sistemin ‘aktif’ durumunu sonlandırarak makineyi güvenli bir bekleme moduna alır ve G-kodu akışını durdurur.
Bu komutların her biri, operatörün makine üzerindeki kontrol seviyesini belirler. Cycle Start üretim odaklıdır, Feed Hold operasyonel esneklik sağlar, Stop ise tam bir duruş ve kontrol sıfırlaması sunar.
- Cycle Start: İşleme döngüsünü başlatır ve G-kodu satırlarını okumaya başlar.
- Feed Hold: İşleme döngüsünü geçici olarak askıya alır, eksenleri durdurur ancak durumu korur.
- Stop: İşleme döngüsünü tamamen sonlandırır ve tüm aktif çıkışları kapatır.
Çalışma Prensibi Farkı
Cycle Start komutu, G-kodu yorumlayıcısını aktif hale getirir ve eksen sürücülerine adım sinyalleri göndermeye başlar. Feed Hold ise, yazılımın hareket planlayıcısını (motion planner) durdurur ancak mevcut koordinat verisini bellekte tutar.
Stop komutu, yazılım üzerinden kontrollü bir duruş sağlarken, acil durdurma (E-Stop) ile karıştırılmamalıdır. E-Stop donanımsal bir kesinti yaratırken, Stop komutu yazılımsal bir duruş gerçekleştirir.
Sinyal İşleme Süreçleri
Feed Hold, eksenlerin yavaşlayarak durmasını sağlar, böylece ani duruşun mekanik üzerindeki olumsuz etkileri minimize edilir. Stop komutu ise tüm hesaplamaları durdurur ve başa döner.
Mach3’ün sinyal işleme mimarisinde, Cycle Start bir ‘başlat’ sinyali iken, Feed Hold bir ‘beklet’ sinyalidir. Stop ise tüm aktif çıkışları kapatarak sistemi güvenli bir duruşa zorlar.
- Cycle Start, buffer’daki satırları okumaya başlar ve eksenleri hareket ettirir.
- Feed Hold, hareket sinyallerini sıfırlar ancak durumu korur, eksenleri durdurur.
- Stop, tüm aktif çıkışları kapatır ve G-kodu işleme sürecini resetler.
Yapısal Farklar
Bu komutların yazılım mimarisindeki yerleri farklıdır. Cycle Start bir tetikleyicidir, Feed Hold bir durum değiştiricidir, Stop ise bir sonlandırıcıdır.
Yazılım katmanında, Feed Hold, Mach3’ün ‘Look-Ahead’ özelliğini etkilemez. Yani sistem, duraklatılmış olsa bile bir sonraki satırları hesaplamaya devam edebilir. Stop komutu ise tüm hesaplamaları durdurur ve başa döner.
Yazılım Katmanındaki Etkileşim
Feed Hold, hareket planlayıcıyı durdurur ancak sistemin ‘aktif’ durumunu korur. Stop komutu ise tüm G-kodu işleme sürecini resetler ve makineyi başlangıç durumuna döndürür.
Bu yapısal farklar, operatörün makineye müdahale ederken hangi komutu seçeceğini belirleyen temel unsurlardır.
- Cycle Start, G-kodu akışını başlatır ve eksenleri hareket ettirir.
- Feed Hold, hareket planlayıcıyı durdurur ancak durumu korur.
- Stop, tüm G-kodu işleme sürecini resetler ve sistemi durdurur.
Performans ve Kapasite Farkları
Cycle Start, makinenin üretim kapasitesini belirleyen anahtar komuttur. Feed Hold, kapasiteyi düşürmeden operasyonel esneklik sağlar. Stop ise kapasiteyi sıfırlar.
Operasyonel verimlilik açısından, Feed Hold kullanımı, takım ömrünü korumak veya talaş temizliği yapmak için idealdir. Stop komutu ise, iş parçasının hatalı olduğu anlaşıldığında kullanılır.
Operasyonel Verimlilik
Feed Hold kullanımı, makinenin üretim kapasitesini düşürmeden operatörün müdahale etmesine olanak tanır. Stop komutu ise, hatalı süreçleri durdurarak parça kaybını önler.
Bu komutların doğru kullanımı, makinenin genel verimliliğini ve üretim kapasitesini doğrudan etkiler.
- Cycle Start, verimliliği maksimize eder ve üretimi başlatır.
- Feed Hold, operasyonel güvenliği artırır ve takım kontrolü sağlar.
- Stop, hatalı süreçleri durdurur ve sistemi güvenli duruşa alır.
Hassasiyet ve Kontrol Farkları
Feed Hold, eksenlerin duruş noktasında hassasiyeti korur. Stop komutu ise, duruş anında eksenlerin senkronizasyonunu bozabilir.
Koordinat hassasiyeti açısından, Feed Hold ile durdurulan bir tezgahta, takımın iş parçası üzerindeki konumu korunur. Stop komutundan sonra tekrar Cycle Start’a basıldığında, makine genellikle programın başına döner.
Koordinat Hassasiyeti
Feed Hold, takım konumunu korur ve hassas işlerde parça kaybını önler. Stop komutu ise koordinat sistemini resetleyebilir, bu da hassas işlerde parça kaybına yol açabilir.
Bu nedenle, hassas işleme operasyonlarında Feed Hold kullanımı, Stop komutuna göre daha güvenlidir.
- Feed Hold, takım konumunu korur ve hassasiyeti muhafaza eder.
- Stop, koordinat sistemini resetleyebilir ve hassasiyeti bozabilir.
- Cycle Start, kaldığı yerden devam etme yeteneği sunar.
Mermak Mühendis Önerisi: Hassas işleme operasyonlarında Feed Hold kullanırken, takımın parça üzerinde bekleme süresini minimumda tutun. Eğer uzun süreli bir duraklama gerekiyorsa, takımın parça ile temasını kesmek için Z eksenini güvenli bir yüksekliğe çekmeyi alışkanlık haline getirin.
Avantajlar
Her komutun kendine has avantajları vardır. Cycle Start, üretimi başlatır; Feed Hold, güvenli duraklama sağlar; Stop, tam kontrol sağlar.
Kullanım avantajları açısından, Feed Hold, operatörün makineye müdahale etmesine olanak tanırken, Stop komutu yazılımın tamamen temizlenmesini sağlar.
Kullanım Avantajları
Feed Hold, güvenli takım kontrolü sağlar ve operatörün müdahalesine olanak tanır. Stop komutu ise tam sistem sıfırlama sağlar ve hatalı süreçleri durdurur.
Bu avantajlar, operatörün makine üzerindeki kontrolünü ve güvenliğini artırır.
- Cycle Start: Hızlı üretim başlangıcı ve verimlilik.
- Feed Hold: Güvenli takım kontrolü ve operasyonel esneklik.
- Stop: Tam sistem sıfırlama ve hatalı süreçleri durdurma.
Dezavantajlar ve Sınırlamalar
Yanlış komut kullanımı, iş parçası veya takım hasarına neden olabilir. Stop komutunun yanlışlıkla kullanılması, uzun süreli işlerde ciddi zaman kaybına neden olur.
Feed Hold ise, bazı durumlarda takımın parça üzerinde beklemesine ve yanık izi bırakmasına neden olabilir.
Risk Faktörleri
Stop komutu, zaman kaybı riski taşır ve uzun süreli işlerde ciddi zaman kaybına neden olabilir. Feed Hold ise takım izi riski taşır ve parça üzerinde yanık izi bırakabilir.
Bu dezavantajlar, operatörün komut seçiminde dikkatli olmasını gerektirir.
- Stop: Zaman kaybı riski ve uzun süreli işlerde verimlilik düşüşü.
- Feed Hold: Takım izi riski ve parça üzerinde yanık izi bırakma.
- Cycle Start: Hatalı kodun çalıştırılma riski ve parça hasarı.
Hangi Uygulamada Birincisi Seçilir
Cycle Start, her yeni işin başlangıcında veya durdurulan bir işin devam ettirilmesi gereken durumlarda seçilir.
Başlatma senaryoları açısından, makinenin tüm eksenleri referans noktasına alındıktan sonra, işleme sürecini başlatmak için Cycle Start kullanılır.
Başlatma Senaryoları
Cycle Start, yeni parça işleme, referans sonrası başlatma ve programın ilk satırından çalıştırma gibi durumlarda seçilir.
Bu komut, makinenin üretim sürecini başlatmak için en temel araçtır.
- Yeni parça işleme süreçleri.
- Referans sonrası başlatma işlemleri.
- Programın ilk satırından çalıştırma gereksinimleri.
Hangi Uygulamada İkincisi Seçilir
Feed Hold, işleme sırasında talaş birikmesi, takım kontrolü veya soğutma sıvısı ayarı gibi durumlarda seçilir.
Bekletme senaryoları açısından, işleme devam ederken, operatörün bir anlık gözlem yapması gerektiğinde Feed Hold en güvenli seçenektir.
Bekletme Senaryoları
Feed Hold, talaş temizliği, takım aşınma kontrolü ve soğutma sıvısı ayarı gibi durumlarda seçilir.
Bu komut, operatörün makineyi durdurmadan müdahale etmesine olanak tanır.
- Talaş temizliği ve parça temizliği.
- Takım aşınma kontrolü ve ölçüm.
- Soğutma sıvısı ayarı ve kontrolü.
Sık Yapılan Hatalar: Operatörlerin en sık yaptığı hata, acil durumlarda yazılımsal Stop komutuna güvenmektir. Yazılımın donması veya yanıt vermemesi durumunda Stop komutu çalışmayabilir. Bu nedenle her zaman fiziksel bir E-Stop butonuna erişiminiz olduğundan emin olun.
Seçimi Etkileyen Teknik Kriterler
Seçim, iş parçasının hassasiyeti, takımın tipi ve operasyonun kritiklik seviyesine göre yapılır.
Karar mekanizması açısından, hassas bir finiş operasyonunda Feed Hold kullanmak, takımın parça üzerinde iz bırakmaması için dikkatli yapılmalıdır.
Karar Mekanizması
İş parçası hassasiyeti, takım tipi ve operasyon kritikliği, komut seçimini etkileyen temel kriterlerdir.
Operatör, bu kriterleri göz önünde bulundurarak en uygun komutu seçmelidir.
- İş parçası hassasiyeti ve toleranslar.
- Takım tipi ve kesme parametreleri.
- Operasyon kritikliği ve güvenlik seviyesi.
Maliyet Bakım ve Kullanım Farkları
Doğru komut kullanımı, makine mekaniğinin ömrünü uzatır ve bakım maliyetlerini düşürür.
Ekonomik etkiler açısından, ani duruşlar (Stop), motor sürücüleri üzerinde yüksek akım yükü oluşturabilir. Feed Hold ise kontrollü bir yavaşlama sağlar.
Ekonomik Etkiler
Doğru komut kullanımı, daha az mekanik stres, daha uzun sürücü ömrü ve daha düşük hata payı sağlar.
Bu, makinenin bakım maliyetlerini düşürür ve ömrünü uzatır.
- Daha az mekanik stres ve aşınma.
- Daha uzun sürücü ve motor ömrü.
- Daha düşük hata payı ve parça kaybı.
Yaygın Yanlış Kabuller
Stop komutunun acil durdurma ile aynı işlevi gördüğü düşüncesi en yaygın yanlıştır.
Doğru bilinen yanlışlar açısından, Stop komutu, yazılımsal bir duruştur. Acil durumlarda mutlaka donanımsal E-Stop butonuna basılmalıdır.
Doğru Bilinen Yanlışlar
Stop komutu, yazılımsal bir duruştur ve acil durumlarda E-Stop butonuna basılmalıdır. Feed Hold, programı silmez ve Cycle Start, her zaman güvenli değildir.
Bu yanlış kabuller, operatörün güvenliğini tehlikeye atabilir.
- Stop = E-Stop değildir, yazılımsal bir duruştur.
- Feed Hold = Programı silmez, durumu korur.
- Cycle Start = Her zaman güvenli değildir, dikkatli kullanılmalıdır.
Dikkat Edilecekler: Stop komutunu kullanmadan önce, G-kodunuzun ‘Restart’ özelliğini destekleyip desteklemediğini kontrol edin. Bazı karmaşık kod yapılarında Stop sonrası kaldığınız satıra dönmek, makinenin yanlış koordinatlarda çalışmasına neden olabilir.
Karar Tablosu
Komutların işlevlerini ve risklerini özetleyen karşılaştırma tablosu.
SSS
Mach3 kullanıcılarının en sık sorduğu sorular ve cevapları.
Sıkça Sorulan Sorular
Feed Hold sonrası devam edebilir miyim? Evet, Cycle Start’a basarak kaldığınız yerden devam edebilirsiniz. Stop sonrası devam edebilir miyim? Genellikle hayır, program başa döner.
Acil durumlarda hangisi kullanılmalı? Acil durumlarda mutlaka fiziksel E-Stop butonuna basılmalıdır.
- Feed Hold sonrası devam edilebilir mi?
- Stop komutu neden programı başa alıyor?
- Acil durumlarda hangisi kullanılmalı?