Mach3’de G53 Makine Koordinatı Nedir?
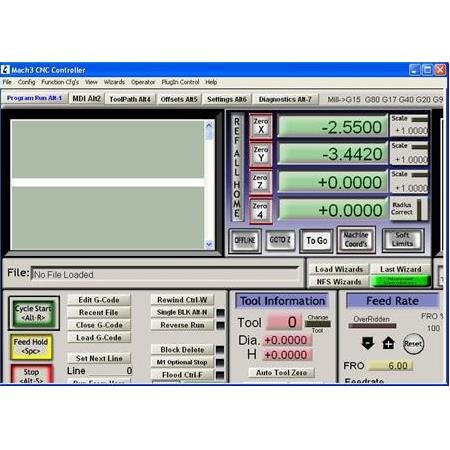
CNC kontrol yazılımlarında, özellikle Mach3 gibi endüstriyel standartları takip eden sistemlerde, koordinat sistemlerinin doğru anlaşılması hem makine güvenliği hem de işleme hassasiyeti için temel bir gerekliliktir. G53 komutu, bu sistemler içerisinde ‘Makine Koordinat Sistemi’ne (Machine Coordinate System) doğrudan erişim sağlayan en kritik G-kodlarından biridir.
Birçok operatör G54, G55 gibi iş parçası koordinat sistemlerine aşina olsa da, G53’ün sunduğu mutlak referans noktası, makinenin fiziksel sınırlarını ve donanım limitlerini yönetmek için vazgeçilmezdir. Bu rehberde, G53’ün çalışma mantığını, neden kullanılması gerektiğini ve CNC operasyonlarında nasıl güvenli bir şekilde uygulanacağını teknik detaylarıyla ele alıyoruz.
Tanım ve Temel Amaç
G53, Mach3 ve benzeri CNC kontrolörlerinde, o an aktif olan iş parçası koordinat sistemini (G54-G59) geçici olarak devre dışı bırakarak, makinenin fiziksel ‘sıfır’ noktasına (Home/Limit noktası) göre hareket etmesini sağlayan bir komuttur.
Temel amacı, makineyi iş parçasından bağımsız, tamamen donanımsal referans noktalarına göre konumlandırmaktır. Bu, özellikle takım değiştirme, tabla temizleme veya makineyi güvenli bir park pozisyonuna çekme gibi işlemlerde, iş parçasının boyutlarından veya ofset değerlerinden etkilenmeden işlem yapılmasına olanak tanır.
G53 komutu, makinenin o anki çalışma modunu değiştirmeden, sadece o satırdaki hareketin makine koordinatlarına göre yapılmasını sağlar. Bu sayede, karmaşık iş parçası ofsetleri arasında kaybolmadan, makinenin fiziksel sınırlarını yönetmek mümkün hale gelir.
Çalışma Prensibi
G53 komutu, satır bazlı (modal olmayan) bir komuttur; yani sadece yazıldığı satır için geçerlidir. Komut satırında belirtilen X, Y ve Z değerleri, makinenin fiziksel limit anahtarlarına göre tanımlanmış mutlak koordinatları temsil eder.
Sistem, G53 satırını okuduğunda, o anki ofset değerlerini (Work Offsets) yok sayar ve makineyi doğrudan makine koordinat sistemindeki (Machine Coordinates) ilgili noktaya gönderir. Satır bittiğinde, sistem otomatik olarak bir önceki aktif iş parçası koordinat sistemine geri döner.
Bu çalışma prensibi, G53’ün bir ‘geçici mod’ gibi davranmasını sağlar. Operatör, makineyi güvenli bir noktaya çekmek için G53’ü kullandığında, bir sonraki satırda tekrar G54 veya diğer ofsetler aktif kalmaya devam eder, bu da program akışının kesintisiz sürmesini sağlar.
Ana Bileşenler ve Yapı
G53 yapısı, makinenin donanımsal limitleri ile doğrudan ilişkilidir. Bu sistemin temel bileşenleri şunlardır:
Referans Noktası (Home): Makinenin açılışta bulduğu fiziksel sıfır noktası. Bu nokta, makine koordinat sisteminin temelini oluşturur.
Limit Anahtarları: Makinenin fiziksel hareket sınırlarını belirleyen sensörler. G53, bu sensörlerin tanımladığı fiziksel uzayda hareket eder.
Mutlak Koordinat Değerleri: Makinenin Home noktasından itibaren eksenlerin aldığı fiziksel mesafe. G53 komutu, bu mutlak değerleri doğrudan hedef olarak kabul eder.
Başlıca Çeşitler
G53 kullanımı, makinenin konfigürasyonuna göre farklılık gösterebilir. Temelde iki ana uygulama biçimi vardır:
Mutlak Pozisyonlama: Makineyi doğrudan belirli bir fiziksel koordinata göndermek. Bu, genellikle takım değiştirme veya prob ile ölçüm alma gibi hassas donanım hareketleri için kullanılır.
Güvenli Park Pozisyonu: Makineyi, işleme alanından tamamen uzak, güvenli bir bölgeye çekmek. Bu, operatörün iş parçasına müdahale edebilmesi için makineyi kenara çekme amacı taşır.
Çeşitler Arasındaki Farklar
Mutlak pozisyonlama, genellikle takım değiştirme veya ölçümleme gibi hassas donanım hareketleri için kullanılırken, güvenli park pozisyonu daha çok operatörün iş parçasına müdahale edebilmesi için makineyi kenara çekme amacı taşır.
Her iki durumda da G53, iş parçası ofsetlerinden bağımsız olması nedeniyle, makinenin o an hangi işi yaptığına bakılmaksızın aynı fiziksel noktaya gitmesini garanti eder. Fark, hedeflenen koordinatın amacı ve makinenin o noktadaki durumudur.
Mermak Mühendis Önerisi: G53 komutunu, programınızın en başında veya takım değiştirme makrolarınızın içinde standart bir ‘Güvenli Park’ satırı olarak tanımlayın. Bu, operatör hatalarını minimize eder ve makinenin her zaman bilinen bir noktadan işe başlamasını sağlar.
Nerelerde Kullanılır
G53 komutu, CNC operasyonlarının kritik aşamalarında tercih edilir:
Takım Değiştirme (ATC): Takımın, magazin veya değiştirme kolu ile hizalanması. Bu nokta makine için sabittir.
Güvenli Park: Operatörün parçayı bağlaması veya sökmesi için tablanın öne çekilmesi.
Ölçümleme: Probun veya takım boyu sensörünün belirli bir fiziksel noktaya yönlendirilmesi. Sensörün yeri değişmediği için G53 ile mutlak konumlandırma şarttır.
Hangi Durumda Hangi Tip Seçilir
Eğer makineniz bir otomatik takım değiştiriciye (ATC) sahipse, G53 kullanımı zorunludur. Çünkü takım değiştirme noktası, iş parçasının nerede olduğundan bağımsız olarak makinenin sabit bir noktasıdır.
Eğer manuel bir işlem yapıyorsanız, G53’ü sadece makineyi güvenli bir bölgeye çekmek için, iş parçasına çarpma riskini ortadan kaldırmak amacıyla kullanmalısınız. Seçim, makinenin donanım ihtiyaçlarına ve operatörün güvenlik protokollerine göre belirlenir.
Seçim Kriterleri
G53 kullanırken makinenin fiziksel limitlerini bilmek en önemli kriterdir. Makine koordinat sistemindeki negatif veya pozitif değerlerin, makinenin fiziksel hareket aralığı içinde olduğundan emin olunmalıdır.
Ayrıca, G53 komutunun satırda tek başına veya diğer hareket komutlarıyla nasıl etkileşime girdiğini kontrol etmek, beklenmedik çarpışmaları önlemek için kritiktir. Hareketin güvenli bir Z yüksekliğinde yapılması, iş parçası ile takım arasındaki çarpışmaları engellemek adına altın kuraldır.
Avantajlar
G53’ün en büyük avantajı, iş parçası ofsetlerinden (G54-G59) bağımsız olmasıdır. Bu, operatörün ofsetleri değiştirmesi durumunda bile, makinenin güvenli noktalarının değişmemesini sağlar.
Ayrıca, programlama sırasında karmaşık hesaplamalar yapmadan, makinenin fiziksel sınırlarını kullanabilme imkanı sunar. Operatör, iş parçası koordinatlarını sıfırlasa bile, makinenin ‘Home’ noktasına göre tanımlı güvenli bölgeleri her zaman aynı kalır.
Sık Yapılan Hatalar: En yaygın hata, G53 komutunu G54 ofsetleri aktifken, makinenin fiziksel sınırlarını dikkate almadan kullanmaktır. Özellikle Z ekseninde, G53 ile makineyi en üst noktaya çekerken, iş parçasının yüksekliğini hesaba katmamak çarpışmalara yol açabilir.
Dezavantajlar ve Sınırlamalar
G53’ün en büyük sınırlaması, makinenin ‘Home’ (referans) noktasını bulmamış olması durumunda hatalı çalışabilmesidir. Eğer makine referanslanmamışsa, G53 komutu makinenin fiziksel limitlerini bilmediği için tehlikeli hareketlere yol açabilir.
Bu nedenle, G53 kullanmadan önce makinenin mutlaka referanslanmış olması gerekir. Ayrıca, G53 modal olmadığı için her satırda tekrar belirtilmesi gerekir, bu da uzun programlarda unutulması durumunda hatalı hareketlere neden olabilir.
Montaj Kullanım veya Uygulama İpuçları
G53 komutunu kullanırken, hareket hızını (F değeri) kontrol altında tutmak önemlidir. Özellikle makineyi park pozisyonuna çekerken, hızlı hareket (G0) yerine kontrollü bir hız tercih edilebilir.
Ayrıca, G53 satırından önce mutlaka bir G0 veya G1 komutu ile hareket modunu belirlemek, Mach3’ün komutu doğru işlemesini sağlar. Güvenli bir uygulama için, G53 komutunu her zaman Z eksenini güvenli bir yüksekliğe çektikten sonra kullanmak, iş parçası ile takım arasındaki çarpışmaları önler.
Sık Yapılan Hatalar
En sık yapılan hata, makine referanslanmadan G53 komutunu çalıştırmaktır. Bu durum, makinenin limit anahtarlarına çarpmasına veya yanlış pozisyona gitmesine neden olabilir.
Bir diğer hata ise, G53’ün modal olduğunu sanarak, sonraki satırlarda da G53’ün aktif kalacağını düşünmektir. G53 sadece yazıldığı satırda geçerlidir. Ayrıca, iş parçası ofsetlerini (G54) sıfırlarken, G53 ile tanımlı güvenli noktaların iş parçası ile çakışıp çakışmadığını kontrol etmemek, ciddi mekanik hasarlara yol açabilir.
Dikkat Edilecekler: G53 komutunu kullanmadan önce makinenin ‘Home’ (referans) işleminin başarıyla tamamlandığından emin olun. Referanslanmamış bir makinede G53, donanımsal limitleri bilmediği için kontrolsüz hareket edebilir ve mekanik hasara neden olabilir.
Bakım Güvenlik ve Kontrol
G53 ile tanımlanan güvenli noktaların periyodik olarak kontrol edilmesi gerekir. Limit anahtarlarının temizliği ve referans noktasının doğruluğu, G53’ün güvenli çalışması için şarttır.
Operasyon öncesi, G53 satırını ‘Single Block’ modunda çalıştırarak makinenin beklenen noktaya gidip gitmediğini gözlemlemek, güvenliği artırır. Ayrıca, makinenin fiziksel limitlerini belirleyen yazılımsal limitlerin (Soft Limits) doğru ayarlandığından emin olunmalıdır.
SSS
G53 komutu neden çalışmıyor? Makineniz referanslanmamış olabilir, lütfen önce ‘Ref All Home’ işlemini yapın.
G53 ile G54 arasındaki fark nedir? G54 iş parçası ofsetidir, G53 ise makinenin fiziksel donanım koordinatlarıdır.
G53 her satırda yazılmalı mı? Evet, G53 modal değildir, her ihtiyaç duyduğunuzda tekrar yazmalısınız.