

Mach3’de Döngü Nasıl Oluşturulur?
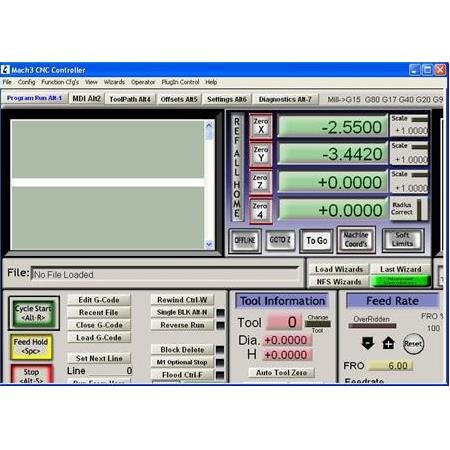
Mach3, CNC kontrol sistemlerinde yaygın olarak kullanılan, esnek ve güçlü bir yazılımdır. Birçok kullanıcı için döngü (loop) oluşturma, özellikle seri üretim veya tekrarlayan işleme süreçlerinde zaman kazandıran kritik bir yetenektir.
Bu rehberde, Mach3 ortamında döngü mantığının nasıl kurulacağını, G-kodu ile nasıl entegre edileceğini ve bu süreçte dikkat edilmesi gereken teknik detayları, bir mühendislik perspektifiyle ele alacağız.
Tanım ve Temel Amaç
Mach3’te döngü, belirli bir kod bloğunun veya işlem dizisinin, tanımlanan koşullar sağlanana kadar veya belirli bir sayıda tekrarlanmasıdır. Bu yapı, CNC programlamada ‘tekrar eden işler’ için yazılan kod yığınlarını minimize eder.
Temel amaç, aynı işlemi manuel olarak defalarca yazmak yerine, yazılımın bu işlemi otomatik olarak yinelemesini sağlamaktır. Bu, hem programın okunabilirliğini artırır hem de operatörün hata yapma riskini minimize eder.
Neden Döngü Kullanılır?
Döngüler, programın boyutunu küçültür ve yönetilebilirliği artırır. Özellikle aynı parçanın farklı koordinatlarda işlenmesi gereken durumlarda veya bir yüzeyin kademeli olarak taranması gereken işlemlerde büyük kolaylık sağlar.
Döngüsel yapılar, CNC makinesinin hafızasını daha verimli kullanmanıza olanak tanır ve karmaşık işleme süreçlerini daha modüler hale getirir.
- Kod kısalığı ve yüksek okunabilirlik
- Hata riskinin minimize edilmesi
- Seri üretimde hız ve verimlilik artışı
- Program üzerinde hızlı değişiklik yapabilme imkanı
Çalışma Prensibi
Mach3, standart G-kodu komutlarını işlerken alt program (subroutine) mantığını kullanır. Döngü, bir alt programın ana program tarafından çağrılmasıyla tetiklenir.
Sistem, ana programdaki komutları satır satır okurken, döngü komutuyla karşılaştığında işaretli olan alt programa atlar ve oradaki işlemleri tamamladıktan sonra ana programa geri döner.
G-Kodu ile Döngü Mantığı
M98 ve M99 komutları, Mach3’te döngüsel işlemlerin temelini oluşturur. M98 bir alt programı çağırırken, M99 bu programdan ana programa dönüşü sağlar.
Bu komutlar, CNC kontrolcüsünün program akışını yönetmesini sağlayan en temel yapı taşlarıdır.
- M98: Belirtilen alt programı çağırır (Örn: M98 P1001)
- M99: Alt programdan ana programa geri döner
- P parametresi: Çağrılacak alt programın numarasını belirtir
- L parametresi: Döngünün kaç kez tekrarlanacağını belirler
Ana Bileşenler ve Yapı
Bir döngü yapısı; ana program, alt program ve döngü sayacından oluşur. Bu bileşenlerin doğru tanımlanması, programın kararlı çalışması için şarttır.
Yapısal olarak, alt programın ana programın sonunda veya ayrı bir dosya olarak tanımlanması, kodun düzenli kalmasını sağlar.
Program Yapısı
Ana program, döngünün kaç kez çalışacağını belirleyen parametreleri içerir. Alt program ise tekrarlanacak olan işleme komutlarını barındırır.
O-numarası (Örn: O1001), alt programın başlangıç noktasını işaret eder ve Mach3’ün bu bloğu tanımasını sağlar.
- Ana program bloğu (G-kodu komutları)
- Alt program tanımlayıcısı (O-numarası)
- Döngü sonlandırma komutu (M99)
- Döngü tekrar sayısı (L parametresi)
Başlıca Çeşitler
Mach3’te döngüler, kullanım amaçlarına ve kontrol mantığına göre farklılık gösterir. Her çeşit, farklı bir üretim ihtiyacına yanıt verir.
Doğru döngü tipini seçmek, işleme süresini ve makine performansını doğrudan etkiler.
Sabit Sayılı Döngüler
Belirli bir sayıda (örneğin 10 kez) tekrarlanan döngülerdir. Genellikle seri üretimde, aynı parçanın aynı işlemle defalarca işlenmesi gerektiğinde kullanılır.
Koşullu Döngüler
Belirli bir sensör sinyali veya değişken değeri değişene kadar devam eden döngülerdir. Daha dinamik bir yapı sunar ve hata kontrolü gibi süreçlerde kritik rol oynar.
Çeşitler Arasındaki Farklar
Sabit sayılı döngüler öngörülebilirken, koşullu döngüler daha dinamik bir yapı sunar. Aralarındaki temel fark, döngünün ne zaman sonlanacağına karar veren mekanizmadır.
Sabit döngülerde karar mekanizması programcı tarafından önceden belirlenirken, koşullu döngülerde makine üzerindeki veriler belirleyicidir.
Kullanım Alanı Farklılıkları
Sabit döngüler seri üretimde, koşullu döngüler ise hata kontrolü, ölçüm süreçleri veya değişken derinlikli işleme süreçlerinde tercih edilir.
Mermak Mühendis Önerisi: Döngüsel işlemlerde, özellikle seri üretimde, her döngü sonunda takımın güvenli bir ‘Z’ yüksekliğine çekildiğinden emin olun. Bu, takım ömrünü uzatır ve olası çarpışmaları engeller. Ayrıca, döngü içinde değişken kullanıyorsanız, her döngü başında bu değişkenleri sıfırladığınızdan veya güncellediğinizden emin olun.
Nerelerde Kullanılır
Döngüler, CNC işleme süreçlerinin hemen hemen her aşamasında kullanılabilir. Özellikle tekrarlı geometrilerin işlenmesinde vazgeçilmezdir.
Doğru uygulandığında, karmaşık bir parçanın programlanması dakikalar sürerken, döngü sayesinde bu süre saniyelere inebilir.
Uygulama Alanları
Delik delme, yüzey işleme ve parça dizilimi gibi işlemlerde sıkça başvurulur. Ayrıca, takım yolu optimizasyonu için de kullanılır.
- Delik delme operasyonları (G81-G83 döngüleri ile entegre)
- Yüzey tarama işlemleri
- Parça dizilimi (nesting) ve matris işleme
- Takım değiştirme ve ölçüm döngüleri
Hangi Durumda Hangi Tip Seçilir
İşin karmaşıklığına göre döngü tipi belirlenmelidir. Basit bir delik delme işlemi için standart G-kodu döngüleri yeterliyken, daha karmaşık mantıklar için makro kullanımı gerekebilir.
Seçim yaparken, programın esnekliği ve operatörün müdahale ihtiyacı göz önünde bulundurulmalıdır.
Seçim Stratejisi
Basit tekrarlar için M98/M99 yeterliyken, karmaşık mantıklar veya sensör tabanlı işlemler için VB Script (Makro) kullanımı gerekebilir.
Seçim Kriterleri
Döngü tipi seçilirken yazılımın hızı ve donanımın tepki süresi göz önünde bulundurulmalıdır. Yanlış seçim, makinenin gereksiz bekleme yapmasına neden olabilir.
Teknik kriterler, işleme süresini ve hassasiyeti doğrudan etkiler.
Teknik Kriterler
İşlem süresi, hata toleransı ve operatör müdahale ihtiyacı temel kriterlerdir. Ayrıca, döngünün makine üzerindeki yükü de hesaplanmalıdır.
Avantajlar
Döngü kullanımı, CNC programlamada profesyonelleşmenin anahtarıdır. Verimliliği artırırken, kodun bakımını da kolaylaştırır.
Profesyonel bir CNC operatörü, döngüleri kullanarak makinenin potansiyelini maksimum seviyeye çıkarır.
Temel Avantajlar
Zaman tasarrufu, kod yönetimi kolaylığı ve yüksek hassasiyetli tekrarlanabilirlik. Ayrıca, programın hata ayıklama süreci çok daha hızlı gerçekleşir.
Sık Yapılan Hatalar: Kullanıcılar genellikle alt programı ana programın içine gömerek karmaşık bir yapı oluştururlar. Alt programları her zaman ayrı bir dosya veya ana programın sonunda net bir şekilde tanımlamak, hata ayıklamayı kolaylaştırır. Ayrıca, döngü içinde ‘G91’ (artışlı) modunu kullanıp ana programa dönerken ‘G90’ (mutlak) moduna geçmeyi unutmak, koordinat kaymalarına neden olur.
Dezavantajlar ve Sınırlamalar
Döngülerin yanlış yapılandırılması, makinenin beklenmedik hareketler yapmasına neden olabilir. Özellikle sonsuz döngü riski, en büyük dezavantajdır.
Programın durdurulması durumunda koordinat kaybı yaşanması, döngüsel işlemlerde dikkat edilmesi gereken bir sınırlamadır.
Riskler
Sonsuz döngü riski ve programın durdurulması durumunda koordinat kaybı yaşanabilir. Bu nedenle, her döngü başlangıcında güvenli bir referans noktası tanımlanmalıdır.
Montaj Kullanım veya Uygulama İpuçları
Döngüleri test ederken her zaman ‘Single Block’ modunu kullanın. Bu, programın her satırını kontrol etmenizi sağlar.
Uygulama sırasında simülasyon modunu kullanmak, olası çarpışmaları önlemek için en güvenli yöntemdir.
Uygulama İpuçları
Programı çalıştırmadan önce simülasyon modunda test etmek, olası çarpışmaları önler. Ayrıca, döngü içindeki koordinatların mutlak (G90) mı yoksa artışlı (G91) mı olduğunu mutlaka kontrol edin.
Sık Yapılan Hatalar
En sık yapılan hata, alt programın ana programdan düzgün bir şekilde çıkış yapamamasıdır. Bu durum, makinenin kilitlenmesine veya yanlış koordinata gitmesine neden olur.
Hata analizi yaparken, M99 komutunun yerleşimi en kritik noktadır.
Hata Analizi
M99 komutunun unutulması veya yanlış satıra yerleştirilmesi programın kilitlenmesine yol açar. Ayrıca, alt program numarasının (P) ana programdaki ile eşleşmemesi de sık karşılaşılan bir sorundur.
Dikkat Edilecekler: Döngüsel bir programı çalıştırırken ‘Feed Hold’ veya ‘Stop’ komutlarını kullanmak, döngü mantığının bozulmasına neden olabilir. Programı durdurmanız gerekirse, döngünün tamamlanmasını beklemek veya güvenli bir şekilde ‘Reset’ yapmak en sağlıklı yöntemdir. Ayrıca, döngüsel işlemlerde takımın aşınma payını hesaba katmayı unutmayın; uzun süreli döngülerde takımın ölçüsünü periyodik olarak kontrol edin.
Bakım Güvenlik ve Kontrol
Döngüsel işlemler sırasında makine güvenliği her zaman ön planda tutulmalıdır. Otomatikleşen süreçlerde operatörün dikkati azalabilir, bu yüzden güvenlik önlemleri artırılmalıdır.
Kontrol süreçleri, döngünün her tekrarında aynı hassasiyeti koruyup korumadığını doğrulamalıdır.
Güvenlik Önlemleri
Acil durdurma butonunun erişilebilir olduğundan emin olun ve döngü sırasında makineyi gözetimsiz bırakmayın. Ayrıca, takım aşınmasını düzenli olarak kontrol edin.
SSS
Mach3 döngüleri hakkında en çok sorulan sorular ve teknik yanıtları aşağıdadır.
Sıkça Sorulanlar
Döngüden nasıl çıkılır? M99 komutu ile ana programa dönerek. Döngü sayısı nasıl değiştirilir? G-kodu içindeki L parametresi güncellenerek. Alt program neden çalışmıyor? P parametresinin doğru tanımlandığından ve dosya yolunun doğru olduğundan emin olun.