Mach3 Ports and Pins Menüsü Nedir? Ayarları Ne İşe Yarar?
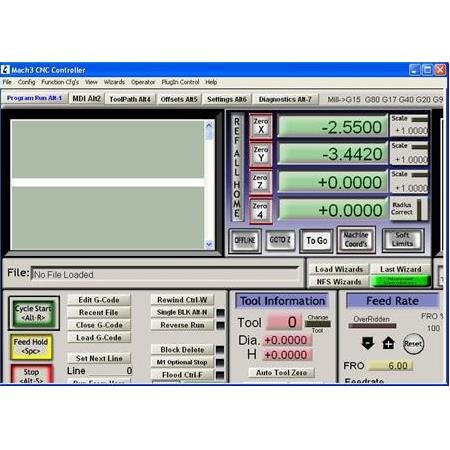
Mach3, CNC makinelerinin kontrolünde kullanılan en yaygın yazılımlardan biridir ve bu yazılımın donanımla iletişim kurduğu en kritik nokta ‘Ports and Pins’ (Portlar ve Pinler) menüsüdür. Bu menü, bilgisayarınızın gönderdiği dijital sinyallerin, CNC makinenizin fiziksel sürücülerine ve sensörlerine nasıl yönlendirileceğini belirleyen bir köprü görevi görür.
Doğru yapılandırılmamış bir Ports and Pins ayarı, makinenin hiç hareket etmemesine, eksenlerin yanlış yöne gitmesine veya acil durdurma (E-Stop) gibi güvenlik sistemlerinin devre dışı kalmasına neden olabilir. Bu rehberde, bu menünün temel işlevlerini, çalışma mantığını ve CNC makinenizi yapılandırırken dikkat etmeniz gereken teknik detayları derinlemesine ele alacağız.
Tanım ve Temel Amaç
Ports and Pins menüsü, Mach3 yazılımının donanım katmanıyla (genellikle paralel port veya USB/Ethernet hareket kontrol kartları) konuştuğu bir arayüzdür. Temel amacı, yazılım içindeki mantıksal komutları, kontrol kartı üzerindeki fiziksel pinlere atamaktır.
Bu menü sayesinde, hangi pinin ‘Step’ (adım), hangisinin ‘Direction’ (yön) sinyali taşıyacağı, hangi pinin limit switch veya home sensörü olarak kullanılacağı tanımlanır. Yazılım, bu atamalar sayesinde makinenin fiziksel dünyadaki sınırlarını ve hareket kabiliyetini yönetir.
Sinyal Yönlendirme ve Kontrol
Yazılım, her bir eksen için bir adım ve bir yön pini bekler. Bu menü, bu sinyallerin doğru fiziksel pinlere ulaşmasını sağlar. Ayrıca, giriş sinyalleri (input) ve çıkış sinyalleri (output) için de benzer bir atama süreci işletilir.
Bu yapılandırma, yazılımın makineye ‘ne yapması gerektiğini’ değil, ‘bu komutu hangi fiziksel yoldan iletmesi gerektiğini’ öğretir.
- Motor sinyallerinin (Step/Dir) tanımlanması
- Giriş sinyallerinin (Limit, Home, E-Stop) atanması
- Çıkış sinyallerinin (Spindle, Flood, Mist) yapılandırılması
- Port ve pin adreslerinin donanım ile eşleştirilmesi
Çalışma Prensibi
Mach3, bilgisayarın işlemcisini kullanarak belirli bir frekansta kare dalga sinyalleri üretir. Bu sinyaller, Ports and Pins menüsünde tanımlanan pin numaralarına göre kontrol kartına iletilir.
Kontrol kartı, bu sinyalleri alır ve sürücülere (driver) ileterek motorların adım atmasını sağlar. Eğer pin numarası yanlış tanımlanmışsa, sinyal yanlış bir donanıma gider ve makine tepki vermez veya beklenmedik hareketler sergiler.
Aktif Düşük (Active Low) Mantığı
Bu menüdeki en önemli ayar ‘Active Low’ seçeneğidir. Bu, sinyalin 0 volt (GND) seviyesinde mi yoksa 5 volt seviyesinde mi aktif olacağını belirler.
Yanlış seçilen bir Active Low ayarı, limit switchlerin sürekli tetiklenmiş gibi görünmesine veya motorların ters yöne dönmesine neden olabilir. Bu mantık, donanımınızın (sensör veya sürücü) sinyali nasıl beklediğiyle doğrudan ilişkilidir.
Ana Bileşenler ve Yapı
Menü, sekmeler halinde düzenlenmiştir. Her sekme, farklı bir donanım grubunu kontrol eder. Motor Outputs, Input Signals, Output Signals, Encoder ve Spindle Setup sekmeleri, sistemin tüm donanım haritasını oluşturur.
Bu yapı, karmaşık bir CNC sistemini modüler bir şekilde yönetmenize olanak tanır.
Sekme Detayları
Motor Outputs: Eksenlerin adım ve yön pinleri. Her eksen için bir port ve pin numarası atanır.
Input Signals: Sensörler ve güvenlik anahtarları. Limit, Home, E-Stop ve Probe sinyalleri burada yapılandırılır.
Output Signals: Röleler ve yardımcı çıkışlar. Spindle kontrolü, soğutma sıvısı (Flood/Mist) ve diğer yardımcı ekipmanlar buradan yönetilir.
Başlıca Çeşitler
Donanım türüne göre yapılandırma çeşitlilik gösterir. Paralel port kartları ile modern hareket kontrol kartları (Motion Controller) farklı pin atama yöntemleri kullanır.
Özellikle USB veya Ethernet tabanlı kartlar, kendi özel pluginleri ile bu menüyü yönetir ve bazen standart pin atama mantığının dışına çıkabilirler.
Donanım Bazlı Farklılıklar
Paralel port kartlarında pin numaraları sabittir (1-17 arası).
Modern kartlarda ise pin numaraları, kartın kendi yazılımı tarafından sanal olarak atanır ve genellikle kartın kendi dokümanında belirtilen özel bir haritalama kullanılır.
Çeşitler Arasındaki Farklar
Temel fark, sinyalin iletim hızı ve kararlılığıdır. Paralel port, CPU yüküne bağlı olarak sinyal kaybı yaşayabilir ve bu da adım kaçırmalara yol açar.
Modern hareket kontrol kartları ise sinyali kendi üzerinde işlediği için çok daha yüksek frekanslara çıkabilir ve bilgisayarın işlemci yükünden bağımsız çalışır.
Performans Farkı
Paralel port: Düşük maliyet, düşük hız, yüksek CPU bağımlılığı.
Motion Controller: Yüksek maliyet, yüksek hız, yüksek kararlılık ve bağımsız sinyal işleme.
Mermak Mühendis Önerisi: Ports and Pins ayarlarını yaparken, her zaman kontrol kartınızın üreticisi tarafından sağlanan güncel pinout şemasını yanınızda bulundurun. Ayarları tamamladıktan sonra, makineyi tam hızda çalıştırmadan önce ‘Diagnostics’ ekranından tüm giriş sinyallerinin (limit, home, e-stop) doğru tepki verdiğini manuel olarak test edin.
Nerelerde Kullanılır
Bu menü, her türlü Mach3 tabanlı CNC makinesinde kullanılır. Routerlar, lazer kesim makineleri, plazma kesiciler ve torna tezgahları bu ayarları kullanmak zorundadır.
Makinenin her bir ekseni ve her bir sensörü, bu menü üzerinden sisteme tanıtılır ve yazılımın makineyi ‘görmesi’ sağlanır.
Uygulama Alanları
Ahşap işleme CNC routerları
Metal işleme tezgahları
Özel otomasyon sistemleri
Lazer ve plazma kesim üniteleri
Hangi Durumda Hangi Tip Seçilir
Seçim, tamamen kontrol kartınızın teknik dokümanına (manual) bağlıdır. Kart üreticisi, hangi pinin hangi işlevi gördüğünü bir tablo ile belirtir.
Eğer kartınızın dokümanı yoksa, pinleri deneme yanılma yoluyla bulmak risklidir ve donanıma zarar verebilir. Bu nedenle her zaman üretici verisi esas alınmalıdır.
Doküman Okuma
Her zaman kartın ‘Pinout’ şemasını referans alın. Pin numaraları, kart üzerindeki fiziksel etiketlerle eşleşmelidir.
Seçim Kriterleri
Ayarları yaparken şu kriterlere dikkat edilmelidir:
1. Kontrol kartının pin şeması.
2. Sürücülerin sinyal tipi (Step/Dir veya CW/CCW).
3. Sensörlerin çalışma mantığı (NPN/PNP).
4. Sinyal voltaj seviyeleri (5V TTL vs 24V).
Teknik Uyumluluk
Sürücünüzün desteklediği sinyal tipini (5V veya 24V) kontrol edin. Yanlış voltaj seviyesi, sürücü giriş katmanını yakabilir.
Avantajlar
Doğru yapılandırılmış bir Ports and Pins menüsü, makinenin tam performansla çalışmasını sağlar.
Esneklik sunar; istediğiniz pini istediğiniz işlev için atayabilirsiniz. Bu, donanım değişikliği yapmadan yazılımsal olarak pinleri yeniden atayabilmenize olanak tanır.
Esneklik ve Yönetilebilirlik
Donanım değişikliği yapmadan yazılımsal olarak pinleri yeniden atayabilirsiniz. Bu, arıza durumunda yedek pinlere geçişi kolaylaştırır.
Sık Yapılan Hatalar: En yaygın hata, ‘Active Low’ mantığının yanlış yapılandırılmasıdır. Birçok kullanıcı, limit switchlerin normalde kapalı (NC) veya açık (NO) kontak yapısını göz ardı ederek bu ayarı rastgele değiştirir. Bu durum, makinenin limit switchleri görmemesine veya sürekli hata vermesine neden olur.
Dezavantajlar ve Sınırlamalar
Karmaşık bir menüdür ve yanlış ayar yapılması çok kolaydır. Hata yapıldığında makinenin güvenlik sistemleri devre dışı kalabilir, bu da ciddi kaza riskleri doğurur.
Ayrıca, XML dosyasının bozulması durumunda tüm ayarların kaybolma riski vardır.
Güvenlik Riski
E-Stop pininin yanlış atanması, acil durumlarda makinenin durmamasına yol açar. Bu, operatör güvenliği için kabul edilemez bir durumdur.
Montaj Kullanım veya Uygulama İpuçları
Ayarları yaparken her zaman bir ‘Backup’ (yedek) alın. Mach3’ün XML dosyasını yedeklemek, hata durumunda hızlıca geri dönmenizi sağlar.
Ayarları tek tek yapın ve her adımdan sonra test edin. Motorları yapılandırdıktan sonra limit switchleri, en son spindle ayarlarını yapın.
Adım Adım Test
Önce motorları, sonra limit switchleri, en son spindle ayarlarını yapın. Her aşamada ‘Diagnostics’ ekranını izleyin.
Sık Yapılan Hatalar
En sık yapılan hata, ‘Active Low’ mantığının yanlış yapılandırılmasıdır. Birçok kullanıcı, limit switchlerin normalde kapalı (NC) veya açık (NO) kontak yapısını göz ardı ederek bu ayarı rastgele değiştirir.
Diğer bir hata ise, port numaralarının yanlış girilmesidir (0 yerine 1 girmek gibi).
Hatalı Ayarlar
Yanlış port numarası (0 yerine 1 girmek).
Limit switchlerin ters çalışması (makine limit switch’e çarptığında durmak yerine hata vermeden devam etmesi).
Dikkat Edilecekler: E-Stop (Acil Durdurma) sinyalinin doğru pin ve Active Low ayarı ile tanımlanması hayati önem taşır. Eğer bu ayar yanlış yapılırsa, acil durumlarda makineyi durduramazsınız. Ayarları yaptıktan sonra mutlaka fiziksel olarak E-Stop butonuna basarak yazılımın ‘Reset’ moduna geçip geçmediğini doğrulayın.
Bakım Güvenlik ve Kontrol
Periyodik olarak ayarlarınızı kontrol edin. Özellikle kablolama değişikliklerinden sonra Ports and Pins menüsünü mutlaka gözden geçirin.
Güvenlik sinyallerini (E-Stop) fiziksel olarak test edin. E-Stop butonuna bastığınızda Mach3’ün ‘Reset’ moduna geçtiğinden emin olun.
Güvenlik Testi
E-Stop butonuna bastığınızda Mach3’ün ‘Reset’ moduna geçtiğinden emin olun. Bu test, her çalışma öncesi yapılmalıdır.
SSS
Sıkça sorulan sorularla konuyu özetleyelim.
Sık Sorulanlar
S: Motorlarım dönmüyor, ne yapmalıyım? C: Motor Outputs sekmesindeki pin numaralarını ve port ayarlarını kontrol edin. Ayrıca sürücülerin ‘Enable’ sinyalini alıp almadığını doğrulayın.
S: Limit switchler sürekli hata veriyor? C: Input Signals sekmesindeki Active Low ayarını değiştirin. NC (Normalde Kapalı) kontaklar için Active Low genellikle işaretli olmalıdır.
S: Spindle neden çalışmıyor? C: Output Signals sekmesindeki Spindle Relay pinini ve Spindle Setup sekmesindeki ayarları kontrol edin.