

Mach3’de G92 Nedir? G54’ten Farkı Nedir?
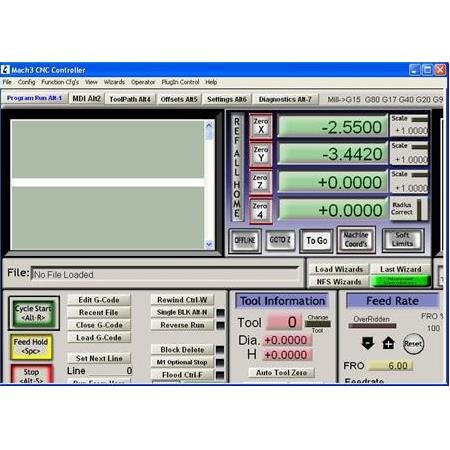
CNC kontrol yazılımlarında, özellikle Mach3 gibi yaygın kullanılan sistemlerde, koordinat sistemlerinin yönetimi işleme hassasiyetinin ve operasyonel güvenliğin temelini oluşturur. G92 ve G54 komutları, makinenin parça üzerindeki sıfır noktasını belirlemek için kullanılan iki farklı yöntemdir; ancak çalışma mantıkları ve sistem üzerindeki etkileri birbirinden tamamen farklıdır.
Bu iki komutun çalışma prensibini anlamak, operatörlerin iş parçası kurulumlarını daha güvenli, tekrarlanabilir ve hatasız yapmalarını sağlar. Yanlış bir koordinat sistemi seçimi veya komutların hatalı kullanımı, takımın parçaya yanlış dalmasına, fikstür hasarlarına veya makine limitlerinin aşılmasına neden olabilir. Bu rehberde, profesyonel CNC işleme süreçlerinde neden G54’ün standart kabul edildiğini ve G92’nin hangi kısıtlı durumlarda kullanılabileceğini teknik detaylarıyla ele alıyoruz.
Karşılaştırılan kavramların tanımı
G54, Mach3 içerisinde ‘Work Offset’ (İş Parçası Ofseti) olarak adlandırılan sistemin en temel ve yaygın kullanılan parçasıdır. Makine sıfırından (Machine Zero) bağımsız olarak, operatörün belirlediği bir noktayı parça sıfırı olarak tanımlar ve bu değerleri sistemin ofset tablosunda saklar.
G92 ise ‘Coordinate System Setting’ (Koordinat Sistemi Ayarı) olarak işlev görür. Mevcut pozisyonu, yazılımın o anki koordinat değerlerine zorla atar. Yani G92, sistemin o anki çalışma mantığını o anki takım ucunun bulunduğu konuma göre yeniden tanımlar.
G54 ve G92’nin temel farkı
G54, kalıcı bir ofset tablosuna değer yazar ve bu değerler makine kapatılıp açılsa bile korunur. G92 ise herhangi bir tabloya ihtiyaç duymaz; kod satırı içerisinde doğrudan tanımlanır ve sistemin o anki çalışma mantığını o anki satırda koordinatları yeniden tanımlayarak değiştirir.
G54 bir ‘konum referanslama’ aracı iken, G92 bir ‘koordinat zorlama’ aracıdır.
- G54: Ofset tablosu tabanlı, kalıcı ve yönetilebilir.
- G92: Mevcut pozisyonu sıfırlayan, geçici ve tablo dışı.
Çalışma prensibi farkı
G54, makinenin ‘Home’ (Referans) noktasına göre hesaplanan sabit bir mesafeyi kullanır. Siz G54’ü çağırdığınızda, Mach3 ofset tablosundaki değerleri makine koordinatlarına ekler ve çalışma koordinatlarını (Work Coordinates) bu hesaplamaya göre günceller.
G92 ise makine koordinatlarını değil, o anki takım ucunun bulunduğu konumu, sizin belirlediğiniz değerlere (örneğin X0, Y0, Z0) çeker. Bu işlem, makinenin o anki konumunu ‘yeni sıfır’ olarak kabul etmesini sağlar.
Sıfırlama mantığı
G54’te sıfır noktası makineye göre sabittir; makine referans noktası değişmediği sürece parça sıfırı değişmez. G92’de ise sıfır noktası, takımın o anki fiziksel konumuna göre dinamik olarak değişir; takım nereye giderse, G92 orayı sıfır yapar.
Yapısal farklar
G54, Mach3’ün ‘Offsets’ sekmesinde bulunan bir tabloya dayanır. Bu tablo, G55, G56 gibi diğer ofsetlerle birlikte yönetilebilir ve her bir ofset için ayrı değerler girilebilir.
G92 ise herhangi bir tabloya ihtiyaç duymaz. Kod satırı içerisinde doğrudan tanımlanır ve sistemin o anki çalışma mantığını değiştirir. G92 kullanıldığında, sistemin o anki koordinatlarını sıfırladığınız için, makine koordinatları ile çalışma koordinatları arasındaki ilişkiyi takip etmek zorlaşabilir.
Kalıcılık ve yönetim
G54, birden fazla parça kurulumunda veya fikstür değişiminde yönetimi kolaylaştırır. G92, tek seferlik manuel ayarlamalar için kullanılır ve sistemde kalıcı bir iz bırakmaz.
Performans ve kapasite farkları
G54, karmaşık işleme süreçlerinde makine koordinatlarını bozmadan çalışmanıza olanak tanır. Bu, çoklu parça işleme kapasitesini artırır ve sistemin kararlılığını korur.
G92, çoklu parça veya karmaşık fikstürlerde kullanıldığında, koordinatların birbirine karışmasına ve hata payının artmasına neden olabilir. Profesyonel CNC uygulamalarında G54, sistemin kararlılığını korumak için tercih edilen standart yöntemdir.
İşleme verimliliği
G54, ofset tablosu sayesinde farklı iş parçaları arasında hızlı geçiş yapmanıza olanak tanır. G92 ise her yeni parça kurulumunda manuel sıfırlama gerektirdiği için verimliliği düşürür.
Hassasiyet ve kontrol farkları
G54 ile yapılan ayarlamalar, makine referans noktası (Home) doğru olduğu sürece yüksek hassasiyetle tekrarlanabilir. Referans noktası tabanlı olduğu için hata payı daha düşüktür.
G92’de ise her seferinde takımın tam olarak aynı noktada olması gerekir. En ufak bir manuel hata, tüm işleme sürecini etkiler ve tekrarlanabilirlik düşüktür.
Tekrarlanabilirlik
G54, makine referansına bağlı olduğu için makineyi kapatıp açsanız bile ofsetleriniz geçerliliğini korur. G92 ise makineyi kapatıp açtığınızda veya referanslama yaptığınızda kaybolabilir.
Mermak Mühendis Önerisi: CNC işleme süreçlerinizde her zaman G54 ofset tablosunu kullanmayı alışkanlık haline getirin. Bu, makine referans noktası ile parça sıfırınız arasındaki ilişkiyi her zaman kontrol altında tutmanızı sağlar ve hatalı parça işleme riskini minimize eder.
Avantajlar
G54’ün en büyük avantajı, ofsetlerin kaydedilebilir olması ve sistemin referans noktasıyla olan bağının kopmamasıdır. G92’nin avantajı ise hızlı ve pratik bir şekilde sıfırlama yapabilmesidir.
G54 ve G92 avantajları
- G54: Güvenli, kalıcı, yönetilebilir ve tekrarlanabilir.
- G92: Hızlı, pratik, kurulum gerektirmez ve geçici ayarlamalar için idealdir.
Dezavantajlar ve sınırlamalar
G54’ün dezavantajı, ofset tablosunun doğru yapılandırılmasını ve makine referansının doğru alınmasını gerektirmesidir. G92’nin dezavantajı ise koordinatların kaybolma riski ve sistemin o anki koordinatlarını sıfırladığı için makine koordinatları ile çalışma koordinatları arasındaki ilişkiyi takip etmenin zorlaşmasıdır.
G92’nin yanlış kullanımı, makinenin limit switchlerine çarpmasına veya parçanın hatalı işlenmesine yol açabilir.
Risk faktörleri
G92 kullanıldığında, sistemin o anki koordinatlarını sıfırladığınız için, makine koordinatları ile çalışma koordinatları arasındaki ilişkiyi takip etmek zorlaşabilir. Bu durum, özellikle karmaşık kodlarda hatalı hareketlere yol açar.
Hangi uygulamada birincisi seçilir
G54, seri üretimde, fikstürlü çalışmalarda ve hassasiyetin kritik olduğu tüm CNC işleme süreçlerinde tercih edilmelidir. Profesyonel bir atölye ortamında, G54 her zaman varsayılan koordinat sistemi olarak kabul edilir.
Parça sıfırının sabit olduğu, tekrar eden işlerde G54 vazgeçilmezdir.
G54 kullanım senaryoları
Fikstürlü üretimler, seri imalat, çoklu takım değişimleri ve referans noktası gerektiren tüm hassas işler.
Hangi uygulamada ikincisi seçilir
G92, genellikle acil durumlarda, manuel ayarlamalarda veya çok basit, tek seferlik operasyonlarda kullanılır. Örneğin, bir parçanın üzerinde belirli bir noktayı hızlıca sıfırlayıp bir delik delmeniz gerekiyorsa G92 pratik bir çözüm sunabilir.
Referans noktası olmayan veya çok basit hobi tipi makinelerde G92 daha yaygındır.
G92 kullanım senaryoları
Hızlı testler, geçici koordinat kaydırmaları veya referans noktası olmayan basit kurulumlar.
Sık Yapılan Hatalar: G92 komutunu, ofset tablosunu kullanmak yerine sürekli bir sıfırlama yöntemi olarak kullanmak. Bu durum, makine koordinatlarının zamanla kaymasına ve sistemin referans noktasından kopmasına neden olur.
Seçimi etkileyen teknik kriterler
Seçim yaparken makinenin referans noktasına sahip olup olmadığına bakılmalıdır. Referans noktası olan makinelerde G54 kullanmak, sistemin güvenliğini ve doğruluğunu artırır.
Ayrıca işlemin tekrarlanabilirliği ve fikstür kullanımı da belirleyici kriterlerdir.
Teknik karar süreci
- Makinenin referans noktası (Home) var mı?
- İşlem tekrarlanacak mı?
- Fikstür veya çoklu parça kullanılıyor mu?
- Hassasiyet toleransları ne kadar kritik?
Maliyet bakım ve kullanım farkları
G54, ofset tablosunun yönetimi için bir miktar hazırlık süresi gerektirir. Bu, uzun vadede hata maliyetlerini düşürür ve parça israfını engeller.
G92 ise hazırlık süresi gerektirmez ancak hatalı kullanım durumunda parça ve takım maliyetlerini artırabilir. G54, hata yapma riskini azalttığı için operasyonel maliyetleri düşüren bir yaklaşımdır.
Operasyonel maliyet
G54, ofset tablosu sayesinde kurulum hatalarını minimize eder, bu da uzun vadede daha düşük maliyetli bir üretim süreci sağlar.
Yaygın yanlış kabuller
En yaygın yanlış, G92’nin G54 ile aynı işi yaptığına inanmaktır. G92, sistemin çalışma mantığını değiştirirken, G54 sadece bir ofset değeridir.
Bir diğer yanlış ise G92’nin her zaman güvenli olduğunun düşünülmesidir. G92, makine koordinatlarını ‘override’ ettiği için tehlikeli olabilir.
Dikkat edilmesi gerekenler
G92 kullanırken her zaman sistemin o anki koordinatlarını kontrol etmelisiniz. Eğer makine koordinatları ile çalışma koordinatları arasındaki farkı bilmiyorsanız, G92 komutu makinenin limit switchlerine çarpmasına neden olabilir.
Dikkat Edilecekler: G92 kullanırken, makinenin o anki koordinatlarını mutlaka gözlemleyin. Eğer makine koordinatları ile çalışma koordinatları arasındaki farkı bilmiyorsanız, G92 komutu makinenin limit switchlerine çarpmasına veya takımın parçaya beklenmedik bir şekilde dalmasına neden olabilir.
Karar tablosu
SSS
G54 ve G92 aynı anda kullanılabilir mi?
Teknik olarak evet, ancak bu durum koordinatların karmaşıklaşmasına ve hatalara yol açar. Genellikle önerilmez ve profesyonel uygulamalarda kaçınılmalıdır.
G92’yi nasıl iptal ederim?
G92.1 komutu ile G92 ofsetlerini temizleyebilir ve koordinat sistemini varsayılan haline getirebilirsiniz.