Mach3 CNC Performansı Nasıl Artırılır?
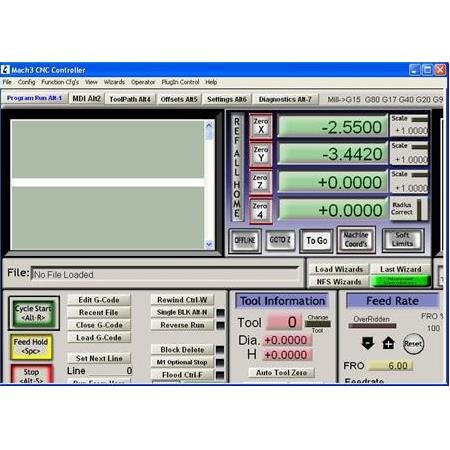
Mach3, CNC makinelerinin kontrolünde dünya genelinde en yaygın kullanılan yazılımlardan biridir. Ancak, yazılımın sunduğu esneklik, doğru yapılandırılmadığında performans kayıplarına, adım kaçırmalara veya yüzey kalitesinin düşmesine neden olabilir. Bir CNC sisteminin performansını artırmak, yalnızca yazılım ayarlarını değiştirmekle değil, mekanik ve elektriksel bileşenlerin yazılım ile uyumlu çalışmasını sağlamakla mümkündür.
Bu rehber, Mach3 CNC sistemlerinde kararlılığı, hızı ve hassasiyeti optimize etmek için izlenmesi gereken teknik adımları, profesyonel saha deneyimleri ve mühendislik prensipleri ışığında ele almaktadır.
Tanım ve Temel Amaç
Mach3 performans optimizasyonu, kontrol yazılımının donanım ile olan iletişimini en verimli seviyeye getirme sürecidir. Temel amaç, motorların mekanik sınırlarını zorlamadan, yazılımın işleme komutlarını en yüksek doğrulukla fiziksel harekete dönüştürmektir.
Bu süreç, sistemin tepki süresini kısaltmayı, titreşimleri minimize etmeyi ve uzun süreli işleme operasyonlarında adım kaybı gibi hataları ortadan kaldırmayı hedefler. Optimizasyon, yazılımın ‘kernel’ hızı ile donanımın pulse işleme kapasitesini senkronize etme sanatıdır.
Optimizasyonun Hedefleri
Sistemin kararlılığını artırmak, işleme sırasında oluşabilecek duraksamaları engeller. Özellikle karmaşık 3D yüzey işleme operasyonlarında, yazılımın G-kodunu okuma hızı ile motorların hareket hızı arasındaki uyum, yüzey kalitesini doğrudan belirler.
Doğru yapılandırılmış bir sistem, daha az enerji tüketir ve mekanik bileşenlerin ömrünü uzatır.
- Adım kaçırma riskinin minimize edilmesi.
- Yüzey pürüzlülüğünün azaltılması.
- İşleme süresinin optimize edilmesi.
- Sinyal kararlılığının artırılması.
Çalışma Prensibi
Mach3, G-kodlarını işleyerek adım (step) ve yön (direction) sinyallerine dönüştürür. Bu sinyaller, sürücüler aracılığıyla motorlara iletilir. Performans, bu sinyallerin zamanlaması ve kararlılığına doğrudan bağlıdır.
Yazılım, bilgisayarın işlemci gücünü kullanarak gerçek zamanlı sinyal üretimi yapar. Bu nedenle, işletim sistemi üzerindeki yük ve sürücülerin tepki süresi, sistemin genel performansını belirleyen kritik faktörlerdir.
Sinyal Zinciri
Sinyal zinciri, G-kodunun yorumlanmasıyla başlar ve motorun dönmesiyle son bulur. Mach3, bu süreçte bir ‘master’ görevi görür. Eğer bilgisayarın işlemcisi, sinyal üretimi için yeterli zaman dilimini ayıramazsa, sinyalde ‘jitter’ denilen titremeler oluşur.
Bu titremeler, motorun düzensiz hareket etmesine ve tork kaybına yol açar.
- G-kod yorumlama süreci.
- Pulse (adım) sinyali üretimi.
- Sürücüye iletim ve motor hareketi.
Ana Bileşenler ve Yapı
Bir Mach3 CNC sistemi; kontrol bilgisayarı, arayüz kartı (breakout board), sürücüler ve motorlardan oluşur. Her bir bileşen, sinyal zincirinde bir halkadır.
Sinyal kalitesi, bu bileşenlerin elektriksel izolasyonu ve kablolama kalitesi ile doğrudan ilişkilidir. Gürültir. Gürültü (EMI) yönetimi, performansın temel taşıdır.
Donanım Uyumu
Kontrol kartı ile sürücü arasındaki uyum, sinyal iletim hızını belirler. Opto-izolatörlü kartlar, elektriksel gürültünün bilgisayara geri dönmesini engeller.
Kablolama, ekranlı (shielded) kablolarla yapılmalı ve topraklama hattı tek bir noktada birleştirilmelidir.
- Kontrol bilgisayarı (CPU/RAM).
- Arayüz kartı (Breakout Board).
- Motor sürücüleri.
- Step veya Servo motorlar.
Başlıca Çeşitler
Mach3 yapılandırmaları, kullanılan donanım tipine göre farklılık gösterir. Paralel port (LPT) tabanlı sistemler ile harici hareket kontrol kartı (Ethernet/USB) kullanan sistemler, performans optimizasyonunda farklı yaklaşımlar gerektirir.
Harici kontrol kartları, sinyal üretimini bilgisayardan bağımsız yaparak sistem kararlılığını önemli ölçüde artırır.
Kontrol Kartı Teknolojileri
LPT portu, eski nesil bir teknolojidir ve Windows’un gerçek zamanlı işlem yapma yeteneğine muhtaçtır. Harici kartlar ise kendi işlemcileriyle sinyalleri ‘buffer’layarak daha kararlı bir akış sağlar.
Modern endüstriyel uygulamalarda harici kartlar standart haline gelmiştir.
- Paralel Port (LPT) sistemleri.
- USB tabanlı hareket kontrol kartları.
- Ethernet tabanlı hareket kontrol kartları.
Çeşitler Arasındaki Farklar
Paralel port sistemleri, bilgisayarın işlemci hızına ve işletim sistemi kararlılığına bağımlıdır. Bu durum, yüksek hızlarda sinyal bozulmalarına yol açabilir.
Harici kontrol kartları ise kendi işlemcileri sayesinde çok daha yüksek ‘kernel speed’ değerlerine ulaşabilir ve bilgisayarın işlemci yükünden etkilenmezler.
Performans Karşılaştırması
Harici kartlar, bilgisayarın arka plan işlemlerinden (Windows güncellemeleri vb.) etkilenmez. Bu, özellikle uzun süreli işleme operasyonlarında hayati bir avantajdır.
LPT portunda ise en ufak bir işlemci takılması, adım kaçırmaya neden olabilir.
- İşlemci bağımlılığı.
- Maksimum pulse frekansı.
- Sinyal kararlılığı.
Mermak Mühendis Önerisi: Mach3 sistemlerinde ‘Look-Ahead’ satır sayısını 200-500 arasına ayarlamak, karmaşık G-kodlarında yazılımın işlemciyi daha verimli kullanmasını sağlar. Ayrıca, motor sürücülerinizdeki ‘Microstepping’ ayarını, mekanik hassasiyet ihtiyacınız ile motor tork kaybı arasındaki dengeyi gözeterek seçin; çok yüksek microstepping değerleri yüksek hızlarda tork kaybına yol açabilir.
Nerelerde Kullanılır
Mach3, hobi amaçlı routerlardan, endüstriyel plazma kesim makinelerine ve özel amaçlı otomasyon sistemlerine kadar geniş bir yelpazede kullanılır.
Performans artışı, özellikle yüksek hassasiyet gerektiren kalıp işleme veya seri üretim yapan makineler için kritik öneme sahiptir.
Uygulama Alanları
Ahşap işleme routerları, metal işleme frezeleri ve plazma kesim makineleri, Mach3’ün en yaygın kullanım alanlarıdır.
Her bir uygulama, farklı ivmelenme ve hız profilleri gerektirir.
- CNC Router ve Freze makineleri.
- Plazma ve Lazer kesim sistemleri.
- Özel otomasyon ve test makineleri.
Hangi Durumda Hangi Tip Seçilir
Basit ve düşük maliyetli projeler için paralel port yeterli olabilir. Ancak, profesyonel ve kararlı bir sistem hedefleniyorsa, mutlaka harici bir hareket kontrol kartı tercih edilmelidir.
Sinyal frekansı ihtiyacı yüksek olan sistemlerde, kartın desteklediği maksimum pulse frekansı göz önünde bulundurulmalıdır.
Seçim Rehberi
Eğer makineniz 3 eksenli ve düşük hızlarda çalışıyorsa LPT portu yeterli olabilir. Ancak 4-5 eksenli veya yüksek hız gerektiren işlerde harici kart şarttır.
Sürücülerin ‘step’ giriş frekansı ile kontrol kartının çıkış frekansının uyumlu olması gerekir.
- Eksen sayısı.
- İşleme hızı gereksinimi.
- Bütçe ve kararlılık beklentisi.
Seçim Kriterleri
Performans optimizasyonunda seçim kriterleri; motorların tork eğrisi, mekanik sürtünme katsayısı ve yazılımın işleme hızıdır.
Sistem, mekanik olarak en zayıf bileşenin sınırlarına göre yapılandırılmalıdır.
Teknik Kriterler
Motorların tork eğrisi, yüksek hızlarda düşüş gösterir. Bu nedenle, ivmelenme değerlerini motorun tork kaybettiği bölgeye göre ayarlamak gerekir.
Mekanik sürtünme, motorun yükünü artırır ve adım kaçırma riskini yükseltir.
- Motor tork eğrisi.
- Mekanik sürtünme ve boşluklar.
- Yazılımın işleme hızı (Look-ahead).
Avantajlar
Doğru optimize edilmiş bir Mach3 sistemi; daha pürüzsüz yüzey kalitesi, daha hızlı işleme süreleri ve uzun vadede daha az mekanik aşınma sağlar.
Yazılımın sunduğu geniş konfigürasyon seçenekleri, sistemin her türlü donanıma uyum sağlamasına olanak tanır.
Optimizasyonun Getirileri
İşleme süresinin kısalması, üretim verimliliğini artırır. Yüzey kalitesinin artması ise son işlem (zımpara, polisaj) maliyetlerini düşürür.
Sistemin kararlı çalışması, operatörün makine başında bekleme zorunluluğunu azaltır.
- Yüksek yüzey kalitesi.
- Daha kısa üretim süreleri.
- Mekanik ömrün uzaması.
Sık Yapılan Hatalar: Kullanıcıların çoğu, Windows’un tüm görsel efektlerini ve arka plan güncellemelerini kapatmayı ihmal eder. Bu işlemler, Mach3’ün gerçek zamanlı sinyal üretimini kesintiye uğratarak ‘jitter’ (sinyal titremesi) oluşmasına neden olur. Bir diğer hata ise, motor ayarlarında ‘Velocity’ değerini, motorun tork eğrisinin düştüğü bölgenin üzerine çıkarmaya çalışmaktır.
Dezavantajlar ve Sınırlamalar
Mach3, modern işletim sistemlerinde (Windows 10/11) paralel port sürücüsü ile çalışırken ciddi kararlılık sorunları yaşayabilir.
Yazılımın arayüzü, çok karmaşık ve yüksek hızlı 5 eksenli işleme operasyonlarında modern endüstriyel kontrolcülere göre daha sınırlı kalabilir.
Sınırlamalar
Yazılımın 32-bit mimarisi, çok büyük G-kod dosyalarında bazen yavaşlamalara neden olabilir.
Arayüzün özelleştirilebilir olması bir avantaj olsa da, karmaşık ekran tasarımları bazen kafa karıştırıcı olabilir.
- İşletim sistemi uyumluluğu.
- 32-bit mimari sınırlamaları.
- Endüstriyel kontrolcülere göre arayüz farkı.
Montaj Kullanım veya Uygulama İpuçları
Motor ayarlarında ‘Acceleration’ (ivmelenme) değerlerini, motorun torkunu aşmayacak şekilde kademeli olarak artırın.
Bilgisayarın güç yönetimi ayarlarını ‘Yüksek Performans’ moduna getirin ve tüm gereksiz arka plan işlemlerini kapatın.
Uygulama İpuçları
İvmelenme değerlerini artırırken, motorun sesini dinleyin. Eğer motor ‘cızırtı’ yapıyorsa veya duraksıyorsa, ivmelenme çok yüksektir.
Bilgisayarın BIOS ayarlarından ‘C-State’ ve ‘SpeedStep’ gibi güç tasarrufu özelliklerini kapatmak, işlemci hızının sabit kalmasını sağlar.
- Güç yönetimi ayarları.
- İvmelenme kademeli artışı.
- Arka plan işlemlerinin kapatılması.
Sık Yapılan Hatalar
En sık yapılan hata, motorların mekanik kapasitesinin üzerinde hız ve ivmelenme değerleri girmektir. Bu durum, sistemin anlık olarak adım kaçırmasına ve parçanın bozulmasına neden olur.
Ayrıca, topraklama hattının zayıf olması veya sinyal kablolarının güç kabloları ile aynı kanaldan geçirilmesi, sistemde sürekli ‘noise’ (gürültü) oluşmasına yol açar.
Hata Yönetimi
Kullanıcılar genellikle motorun ‘boşta’ dönebildiği hızı, ‘yük altında’ da dönebileceğini sanır. Bu büyük bir yanılgıdır.
Sinyal kablolarının güç kablolarından en az 20 cm uzakta tutulması, endüstriyel bir kuraldır.
- Mekanik kapasite aşımı.
- Zayıf topraklama.
- Güç ve sinyal kablolarının karışması.
Dikkat Edilecekler: Elektriksel gürültü, CNC sistemlerinin gizli düşmanıdır. Sürücü ve motor kablolarınızın mutlaka ekranlı (shielded) olması ve ekranın tek bir noktadan topraklanması hayati önem taşır. Enerji altında yapılan bağlantı değişiklikleri, sürücülerinize veya kontrol kartınıza kalıcı hasar verebilir; her türlü donanım değişikliğinden önce sistemin enerjisini kesin.
Bakım Güvenlik ve Kontrol
Sistemin performansını korumak için periyodik olarak mekanik boşluklar (backlash) kontrol edilmelidir.
Elektriksel bağlantıların sıkılığı ve sürücülerin soğutma performansları düzenli olarak denetlenmelidir. Güvenlik için, acil durdurma butonlarının yazılım ve donanım seviyesinde bağımsız çalıştığından emin olunmalıdır.
Periyodik Kontroller
Backlash ayarları, zamanla mekanik aşınma nedeniyle değişebilir. Mach3’ün ‘Backlash Compensation’ özelliği kullanılsa da, mekanik sıkılık her zaman önceliklidir.
Sürücülerin fanları tozlanabilir; bu durum sürücünün ısınmasına ve korumaya geçmesine neden olur.
- Mekanik boşluk (backlash) kontrolü.
- Elektriksel bağlantı sıkılığı.
- Soğutma sistemi temizliği.
- Acil durdurma (E-Stop) testi.
SSS
Mach3’te adım kaçırma neden olur? Genellikle ivmelenme değerlerinin çok yüksek olması veya mekanik sürtünmenin artması sonucu motorun torkunun yetersiz kalmasından kaynaklanır.
Kernel speed ayarı ne olmalı? Donanımınızın desteklediği en düşük kararlı değer, genellikle en iyi performansı verir.
Sıkça Sorulan Sorular
Kernel speed ayarını gereksiz yere yüksek tutmak, işlemciye ek yük bindirir. 25kHz veya 35kHz, çoğu sistem için yeterlidir.
Adım kaçırma durumunda, önce mekanik eksenleri elinizle kontrol edin; eğer zorlanma varsa yazılım ayarlarını değiştirmek sorunu çözmez.
- Adım kaçırma nedenleri.
- Kernel speed ayarı.
- Backlash ayarı gerekliliği.