Mach3’de G90 ve G91 Arasındaki Fark Nedir?
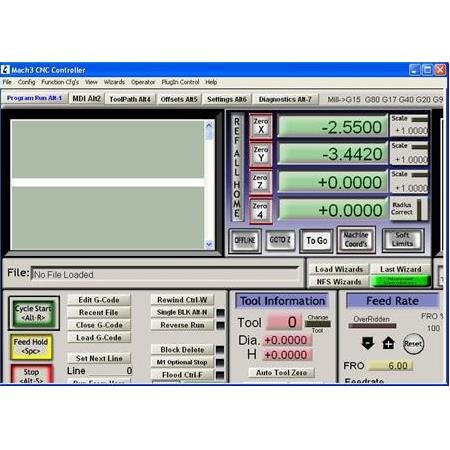
CNC kontrol sistemlerinde, takımın veya iş parçasının hareketini tanımlayan G-kodları, işleme hassasiyeti ve programlama verimliliği açısından kritik bir öneme sahiptir. Mach3 yazılımı üzerinde en sık kullanılan modal komutlardan olan G90 ve G91, takımın hedef noktaya nasıl ulaşacağını belirleyen iki farklı mantıksal yaklaşımı temsil eder.
G90 ve G91 arasındaki farkı anlamak, karmaşık parça programlamalarında hata payını düşürmek ve makineyi daha güvenli yönetmek için temel bir gerekliliktir. Bu rehber, her iki komutun çalışma prensiplerini, avantajlarını ve sanayi uygulamalarındaki yerini teknik bir perspektifle ele almaktadır.
Karşılaştırılan Kavramların Tanımı
G90 ve G91, CNC programlamada ‘konumlandırma modu’ olarak adlandırılan modal komutlardır. Bir kez tanımlandıklarında, aksi belirtilene kadar sistem bu modda çalışmaya devam eder.
G90, ‘Absolute Positioning’ yani Mutlak Konumlandırma olarak tanımlanır. G91 ise ‘Incremental Positioning’ yani Artımlı Konumlandırma olarak ifade edilir.
Bu iki komut, CNC kontrolcüsünün koordinat verilerini nasıl yorumlayacağını belirleyen temel birer dilbilgisi kuralı gibidir. Bir programın başında bu modlardan birinin seçilmemiş olması, makinenin beklenmedik hareketler yapmasına neden olabilir.
Mutlak ve Artımlı Mantık
Mutlak konumlandırmada (G90), tüm koordinatlar makinenin sabit bir referans noktasına (Work Zero – G54/G55 vb.) göre hesaplanır. Takım, programda belirtilen X, Y veya Z değerine, makinenin o anki konumundan bağımsız olarak doğrudan gider.
Artımlı konumlandırmada (G91) ise her hareket, takımın o an bulunduğu mevcut konumdan itibaren ne kadar mesafe katedileceği üzerinden tanımlanır. Yani, her komut bir önceki noktanın üzerine eklenen bir ‘bağıl’ değerdir.
- G90: Referans noktasına göre mutlak mesafe.
- G91: Mevcut konuma göre bağıl mesafe.
Çalışma Prensibi Farkı
G90 modunda, program satırına ‘X50’ yazdığınızda, takım makinenin sıfır noktasından itibaren 50. milimetreye gider. G91 modunda ise ‘X50’ komutu, takımın bulunduğu yerden 50 mm daha ileri gitmesi anlamına gelir.
Bu fark, özellikle çoklu operasyonlarda veya takımın belirli bir eksende sürekli ileri-geri hareket etmesi gereken durumlarda belirginleşir.
Koordinat Sistemi Etkileşimi
G90, koordinat sisteminin merkezini sabit tutar. G91 ise her hareketle birlikte ‘yeni’ bir geçici sıfır noktası oluşturur. Bu durum, özellikle döngüsel (loop) programlarda farklı avantajlar sağlar.
Örneğin, bir delik dizisi işlerken G91 kullanmak, her delik için ayrı ayrı mutlak koordinat hesaplamaktan çok daha pratiktir.
Yapısal Farklar
Yapısal olarak G90, programın okunabilirliğini artırır çünkü her satırda takımın tam olarak nerede olduğu bellidir. G91 ise daha çok alt programlar (sub-routine) ve tekrarlayan hareketler için optimize edilmiştir.
G90 ile yazılan bir programda, satırların sırası değişse bile takımın hedefi değişmez. G91 ile yazılan bir programda ise satırların sırası, takımın nihai konumunu doğrudan etkiler.
Programlama Yapısı
G90 modunda programın herhangi bir satırını tek başına çalıştırdığınızda takım doğru yere gider. G91 modunda ise bir satırı tek başına çalıştırmak, takımın mevcut konumuna göre hareket etmesine neden olur, bu da genellikle istenmeyen bir durumdur.
Bu nedenle G90, programın genel yapısını oluştururken, G91 ise yerel hareketleri tanımlarken kullanılır.
Performans ve Kapasite Farkları
Performans açısından G90, makinenin her zaman ana referansa dönük hesaplama yapmasını gerektirir. G91 ise hesaplama yükünü takımın mevcut konumuna indirger.
Modern CNC kontrolcülerinde bu hesaplama farkı milisaniyeler düzeyindedir, ancak çok uzun ve karmaşık programlarda G91’in kod satırı sayısını azaltması, kontrolcünün işleme hızını dolaylı olarak optimize edebilir.
İşleme Hızı ve Verimlilik
Basit, tekrarlayan hareketlerde G91, satır sayısını azaltarak programın daha kısa olmasını sağlar. Ancak karmaşık konturlarda G90, hata ayıklama (debugging) sürecini hızlandırır.
Kısa kod yapısı, özellikle eski kontrolcülerde bellek tasarrufu sağlasa da, günümüz Mach3 sistemlerinde okunabilirlik ve güvenlik, hızdan daha önceliklidir.
Hassasiyet ve Kontrol Farkları
Hassasiyet, her iki modda da aynıdır çünkü her ikisi de aynı enkoder ve sürücü sistemlerini kullanır. Fark, kontrolün nasıl sağlandığıdır.
G91 modunda, eğer bir satırda yanlış bir değer girilirse, sonraki tüm hareketler bu hatayı temel alarak devam eder. G90 modunda ise hata, sadece o satırla sınırlı kalır ve bir sonraki mutlak komutla düzeltilir.
Hata Birikimi Riski
G91 modundaki en büyük risk ‘hata birikimi’dir. Eğer bir programda 100 adet artımlı hareket varsa ve her birinde 0.01 mm’lik bir yuvarlama hatası oluşursa, program sonunda 1 mm’lik bir sapma meydana gelebilir.
G90 modunda ise her satır referans noktasına göre yeniden hesaplandığı için bu tür bir kümülatif hata oluşmaz.
Mermak Mühendis Önerisi: Karmaşık programlarda G90 kullanmanızı, ancak alt programlarda G91’in sağladığı esneklikten faydalanmanızı öneririz. Programın başına mutlaka G90, G21, G17 gibi modal komutları ekleyerek makinenin hangi modda başlayacağını garanti altına alın.
Avantajlar
G90’ın en büyük avantajı, programın her anında takımın nerede olduğunun net olmasıdır. G91’in avantajı ise programın modüler ve taşınabilir olmasıdır.
Bu avantajlar, işleme türüne göre makine operatörüne büyük esneklik sağlar.
G90 ve G91 Avantajları
- G90: Hata ayıklama kolaylığı ve güvenli referans noktası.
- G91: Alt programlarda tekrar kullanılabilirlik ve kısa kod yapısı.
- G90: Teknik resim ölçüleriyle doğrudan uyum.
- G91: Döngüsel operasyonlarda programlama hızı.
Dezavantajlar ve Sınırlamalar
G90’ın dezavantajı, çok uzun ve karmaşık programlarda satır sayısının artmasıdır. G91’in dezavantajı ise bir satırdaki hatanın tüm programı bozma riskidir.
Her iki modun da kendine has sınırlamaları, operatörün dikkatini ve programlama disiplinini zorunlu kılar.
Risk Yönetimi
G91 modunda programı yarıda kesip tekrar başlatmak, takımın yanlış konumda kalmasına neden olabilir. Bu yüzden G91 kullanımı dikkatli bir ‘Home’ veya ‘Referans’ yönetimi gerektirir.
G90 modunda ise programı herhangi bir satırdan başlatmak, takımın o satırın mutlak koordinatına gitmesini sağlayarak daha güvenli bir yeniden başlatma imkanı sunar.
Hangi Uygulamada Birincisi (G90) Seçilir?
G90, genel parça işleme, kontur frezeleme ve delik delme operasyonlarının %90’ında tercih edilir.
Teknik resimlerdeki ölçüler genellikle bir ana referans noktasına göre verildiği için G90, programlama sürecini doğrudan teknik resimle eşleştirir.
G90 Kullanım Alanları
Parçanın teknik resmindeki ölçüler, genellikle bir sıfır noktasına göre verilmiştir. Bu nedenle G90, teknik resimle doğrudan uyumlu olduğu için standart işleme süreçlerinde birincil tercihtir.
Özellikle karmaşık 3D yüzey işleme (CAM programları tarafından üretilen kodlar) neredeyse tamamen G90 modunda çalışır.
Hangi Uygulamada İkincisi (G91) Seçilir?
G91, özellikle aynı işlemin farklı noktalarda tekrarlandığı durumlarda kullanılır.
Bir plaka üzerinde 50 adet delik delmeniz gerekiyorsa ve bu delikler arası mesafe sabitse, G91 ile bir delik döngüsü yazıp bunu 50 kez tekrarlatmak, programı çok daha verimli kılar.
G91 Kullanım Alanları
Örneğin, bir plaka üzerinde 50 adet delik delmeniz gerekiyorsa ve bu delikler arası mesafe sabitse, G91 ile bir delik döngüsü yazıp bunu 50 kez tekrarlatmak, programı çok daha verimli kılar.
Ayrıca, takımın mevcut konumundan belirli bir miktar geri çekilmesi (G91 Z5 gibi) gereken durumlarda da G91 vazgeçilmezdir.
Sık Yapılan Hatalar: G91 modunda programı durdurup, takımın konumunu manuel olarak değiştirdikten sonra programı kaldığı yerden devam ettirmek. Bu durum, takımın yanlış koordinat sisteminde çalışmasına ve ciddi çarpışmalara yol açar.
Seçimi Etkileyen Teknik Kriterler
Seçim yaparken şu kriterleri göz önünde bulundurmalısınız:
Karar Kriterleri
- Teknik resim ölçülendirme yöntemi (Mutlak mı, zincirleme mi?).
- İşlemin tekrarlanabilirliği (Döngüsel hareketler).
- Programın karmaşıklığı ve hata ayıklama ihtiyacı.
- Alt program (Sub-routine) kullanımı.
- Güvenlik gereksinimleri ve yeniden başlatma kolaylığı.
Maliyet, Bakım ve Kullanım Farkları
Bu komutlar yazılımsal olduğu için doğrudan bir maliyet farkı yaratmazlar. Ancak, yanlış mod kullanımı sonucu oluşabilecek bir çarpışma, ciddi bakım maliyetlerine yol açabilir.
Doğru mod seçimi, makinenin ömrünü uzatır ve operatörün iş yükünü azaltır.
Operasyonel Güvenlik
G90 modunda çalışmak, operatörün makineyi manuel olarak kontrol etmesini ve hata payını görmesini kolaylaştırır. G91 ise daha ileri seviye programlama bilgisi gerektirir.
Bakım süreçlerinde, makinenin referans noktalarının doğruluğu her iki mod için de kritiktir; ancak G91’de referans kayması çok daha hızlı fark edilir.
Yaygın Yanlış Kabuller
En yaygın yanlış, G91’in daha hızlı olduğu düşüncesidir. Her iki mod da makinenin fiziksel hız limitlerini kullanır.
Bir diğer yanlış ise G91’in her zaman daha iyi olduğudur. G91, yanlış kullanıldığında makinenin limit switchlerine çarpmasına veya iş parçasına dalmasına neden olabilir.
Doğru Bilinen Yanlışlar
G91’in her zaman daha kısa kod ürettiği sanılır, ancak modern CAM yazılımları G90 ile de oldukça optimize kodlar üretebilir.
Ayrıca G91’in ‘daha hassas’ olduğu düşüncesi de yanlıştır; hassasiyet tamamen mekanik sistemin ve kontrolcünün çözünürlüğüne bağlıdır.
Dikkat Edilecekler: G91 modunda yapılan hareketlerde, takımın çalışma alanı sınırlarını (Soft Limits) aşmadığından emin olun. G91’de bir hata yapıldığında, makine referans noktasını kaybettiği için limit switchlerine kadar gidebilir.
Karar Tablosu
SSS
Sıkça sorulan sorularla G90/G91 konusunu netleştirelim.
Sık Sorulanlar
- Soru: Programın başında G90 mı G91 mi yazmalıyım? Cevap: Genellikle G90 ile başlamak, makinenin güvenli bir referansla işe başlamasını sağlar.
- Soru: G90’dan G91’e geçerken ne yapmalıyım? Cevap: Sadece G91 komutunu yazmanız yeterlidir, Mach3 otomatik olarak mod değiştirir.
- Soru: Hangi mod daha güvenli? Cevap: G90, hata birikimi olmadığı için yeni başlayanlar için daha güvenlidir.
- Soru: G91 kullanırken makineyi nasıl sıfırlarım? Cevap: G91 modundan çıkıp G90’a geçerek veya G28 komutuyla referans noktasına dönerek sıfırlayabilirsiniz.