


0,75 kW 220V Motor Sürücü İnverter ve 0.75 kW 24000 RPM ER20 Spindle Motor Premium Seri ürünlerinden oluşan bu paket, parçaların birlikte kullanılmasına uygun bir kombin olarak hazırlanmıştır.
0.75 kW 24000 RPM ER20 spindle motor ile 0.75 kW 220V inverterin aynı pakette bulunması gravür, küçük CNC router ve hafif işleme uygulamalarında kompakt bir iş mili çözümü oluşturur. ER20 pens yapısı farklı takım sap çaplarıyla kullanım esnekliği sunarken inverter spindle devrinin kontrollü biçimde ayarlanmasını sağlar.
Bu kombin yüksek devirli fakat daha düşük güç gerektiren uygulamalarda spindle ve sürücünün birlikte seçilmesini kolaylaştırır. Devreye alma sırasında spindle etiketindeki gerilim, akım, frekans ve devir değerleri invertere doğru girilir; ilk çalışma düşük frekanstan başlayarak kademeli biçimde gerçekleştirilir.
📦 Paket İçeriği
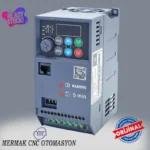
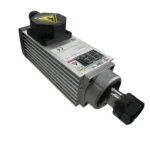
0,75 kW K10 + 24.000 RPM ER20 Spindle: Parametre ve Devreye Alma Rehberi
Bu set, 0,75 kW sınıfı K10 inverter ile 0,75 kW / 24.000 RPM / ER20 yüksek hızlı spindle motorun birlikte kullanılmasına yönelik teknik bir eşleşmedir. İnverter motorun hızını yalnızca aç-kapa mantığıyla değil, çıkış frekansı ve gerilimini kontrol ederek yönetir. Doğru çalışma için spindle etiketindeki gerilim, akım, frekans ve devir bilgileri sürücüye eksiksiz tanıtılmalı; yüksek hızlı spindle, standart 50 Hz motor gibi ele alınmamalıdır.
Motor Etiketinden K10'a Girilecek Ana Veriler
| Parametre | İşlev | Bu sette dikkat |
|---|---|---|
| F4.00 | Motor nominal gücü | 0,75 kW sınıfı |
| F4.01 | Motor nominal gerilimi | Spindle etiketinden okunmalı; giriş şebeke gerilimiyle karıştırılmamalı |
| F4.02 | Motor nominal akımı | Etiket değeri; tahmini amper kullanılmamalı |
| F4.03 | Motor nominal frekansı | 400 Hz yalnız spindle etiketi bunu doğruluyorsa |
| F4.04 | Motor nominal rpm | Ürün kaydı 24.000 RPM sınıfını doğrular |
K10 F0 Grubunda Bu Set İçin Kritik Parametreler
0–10V ile Mach3 Hız Kontrolü
Mach3 veya başka bir CNC kontrol kartından analog hız komutu verilecekse inverterin AI girişi kullanılır. K10 kılavuzunda AI girişi 0–10V veya 0–20mA olarak desteklenir; jumper ve parametre seçimi birbirine uygun olmalıdır.
- F0.03 = AI analog frekans kaynağı seçilir.
- AVI/ACI jumperı 0–10V kullanımına göre kontrol edilir.
- F2.00 ve F2.01 minimum/maksimum giriş voltajını belirler.
- F2.02 ve F2.03 bu voltajların frekans yüzdesi karşılığını belirler.
- 0V ve 10V karşılığında oluşan gerçek spindle davranışı ölçülerek ölçekleme doğrulanır.
ER20 ve 24.000 RPM'de Mekanik Riskler
Pens Temizliği
Pens ve somun konik yüzeyinde talaş kalması eksantrik sıkmaya, titreşime ve rulman yükünün artmasına yol açabilir.
Takım Çıkıntısı
Takım sapını gereksiz uzun bırakmak yüksek devirde salınımı büyütür. Mümkün olan en kısa güvenli çıkıntı tercih edilmelidir.
Takım Devir Limiti
24.000 RPM kullanımında kesicinin üretici tarafından belirtilen devir limiti kontrol edilir. Büyük çaplı veya balans hassasiyeti yüksek takımlar kendi üretici devir değerlerine göre kullanılır.
70 mm Gövde
Spindle kelepçesi 70 mm gövde sınıfına uygun olmalı; gevşek veya eğri montaj titreşim ve yüzey kalitesi sorununa neden olabilir.
İlk Devreye Alma
Yaygın Hatalar ve İlk Kontrol Noktaları
| Belirti / hata | İlk kontrol | Olası neden |
|---|---|---|
| E0C1 | F0.10 hızlanma süresi, motor parametreleri, mekanik yük | Hızlanmada aşırı akım |
| EHU2 | F0.11 yavaşlama süresi | Yavaşlamada DC bara aşırı gerilim |
| E-OH | Pano fanı, hava kanalı, ortam sıcaklığı | Sürücü soğutucu aşırı sıcaklık |
| EOL1 / EOL2 | Motor etiketi, yük, rampa, V/F ayarı | İnverter veya motor aşırı yük |
| EPLI | U/V/W ve spindle kablosu | Çıkış faz kaybı |
| Spindle çalışıyor ama devir yanlış | F0.03, AI ölçekleme, F0.04/F0.05 | Yanlış frekans referansı veya 0–10V kalibrasyonu |
EMI ve Kablo Yerleşimi
- İnverter–spindle motor kablosunu mümkün olduğunca kısa ve uygun ekranlı yapı ile kullanın.
- Spindle güç kablosunu limit, probe, encoder veya pulse/direction gibi düşük seviyeli sinyal kablolarıyla aynı kanalda uzun mesafe paralel taşımayın.
- Kablo ekranı ve PE/toprak sonlandırmasını pano tasarımına göre yapın; rastgele çok noktadan köprülemek toprak döngüsünü büyütebilir.
- 0–10V analog hız hattını VFD çıkış kablosundan uzak tutun.
Teknik Sık Sorulan Sorular
Spindle doğrudan 220V şebekeye bağlanabilir mi?
Hayır. Bu yüksek hızlı spindle, uygun inverter üzerinden kontrollü frekans ve gerilimle sürülmelidir.
Bu K10 220V girişten 380V çıkış veren model midir?
Bu ürün o sınıfta ele alınmamalıdır. Mermak kaydındaki K10 sürücü 220V sınıfıdır; 220→380 modeller ayrı ürün grubudur. Kesin etiket bilgisi cihaz üzerinden doğrulanmalıdır.
24.000 RPM için mutlaka 400 Hz gerekir mi?
Yalnız spindle etiketi bunu doğruluyorsa. K10 kılavuzunda 400 Hz engraving örneği vardır ancak her spindle için genel kural değildir.
ER20 ne sağlar?
Farklı takım sap çapları için uygun ER20 penslerin kullanılmasını sağlar. Doğru pens seçimi ve temiz konik yüzey yüksek devirde önemlidir.
Yavaşlama rampasını neden uzun tutmak gerekebilir?
Spindle ataletle dönmeye devam ederken enerji inverterin DC barasına geri dönebilir. Çok kısa yavaşlama süresi aşırı gerilim hatasına neden olabilir.
Mach3'ten otomatik devir kontrolü yapılabilir mi?
Uygun 0–10V çıkışlı kontrol kartı ve doğru AI ölçeklemesi ile yapılabilir. Önce panel kontrolüyle temel çalışma doğrulanmalıdır.


Değerlendirmeler
Henüz değerlendirme yapılmadı.