Kaplin Arızaları – Belirti, Neden, Çözüm
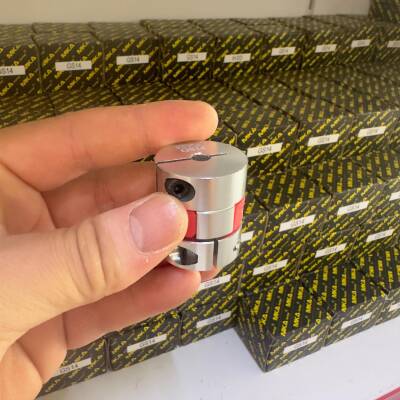
Kaplin Nedir ve CNC Sistemlerindeki Kritik Fonksiyonu
Kaplin, iki dönen mili birbirine bağlayarak torku ve hareketi ileten mekanik bir bileşendir. CNC makinelerinde genellikle motor (servo veya step) milini, vidalı mil sistemleri, lineer ray ve arabalar gibi hareket aktarım elemanlarına bağlamak için kullanılır. Kaplinlerin ana görevleri şunlardır:
- Tork Aktarımı: Motorun ürettiği dönme hareketini ve gücü diğer mile aktarmak.
- Hizalama Telafisi: Mil eksenleri arasındaki kaçıklıkları (açısal, radyal, eksenel) tolere ederek sistem üzerindeki gerilimi azaltmak.
- Titreşim ve Şok Sönümleme: Ani yük değişiklikleri veya titreşimleri absorbe ederek diğer bileşenleri korumak.
- Elektriksel İzolasyon: Gerekirse iki mil arasında elektriksel izolasyon sağlamak (bazı kaplin tipleri için).
Özellikle yüksek hassasiyet gerektiren CNC Router ve Mini CNC uygulamalarında, doğru seçilmiş ve kusursuz çalışan bir kaplin, işleme kalitesi ve makine ömrü açısından hayati öneme sahiptir.
CNC Kaplin Arızalarının Belirtileri ve Sistem Performansına Etkileri
Kaplin arızaları genellikle kademeli olarak gelişir, ancak bazen ani ve yıkıcı olabilir. Erken teşhis, daha büyük maliyetli hasarları önlemek için kritiktir. Kaplin arızalarının yaygın belirtileri ve CNC sistemlerine etkileri şunlardır:
- Anormal Sesler (Gıcırtı, Tıklama, Gürültü): Genellikle aşınmış veya gevşemiş kaplin elemanlarının, yanlış hizalamanın veya hasarlı yatakların işaretidir.
- Aşırı Titreşim: Kaplinin dengesizliği, hasarı veya ciddi hizalama sorunları nedeniyle oluşur. Bu, spindle motorlar ve işleme kalitesi üzerinde doğrudan olumsuz etki yaratır.
- Isınma: Sürtünme veya aşırı yükten kaynaklanır. Kaplin elemanlarının veya bağlı millerin aşırı ısınması, malzemenin yorulmasına ve arızanın hızlanmasına neden olur.
- Konumlandırma ve Tekrarlanabilirlik Hataları: Özellikle hassas CNC işlerinde, boşluk (backlash) oluşan veya kayma yapan bir kaplin, iş parçasında ölçü hatalarına ve yüzey kalitesi bozukluklarına yol açar. Bu durum, CNC kontrol kartlarından gelen komutların doğru şekilde aktarılamadığını gösterir.
- Görsel Hasarlar: Çatlaklar, deformasyon, kopmuş cıvatalar, aşınmış elastomerler veya mil bağlantı noktalarındaki hasarlar gözlemlenebilir.
- Motor Aşırı Yüklenmesi veya Hata Kodları: Kaplinin aşırı sürtünmesi veya sıkışması, motora fazladan yük bindirir ve servo sürücülerde alarm veya hata kodlarına neden olabilir.
MERMAK CNC Kaplin Arıza Ağacı: Belirti, Neden, Çözüm Tablosu
Aşağıdaki tablo, MERMAK CNC sistemlerinde karşılaşılabilecek yaygın kaplin arızalarını, olası nedenlerini ve önerilen çözüm adımlarını detaylandırmaktadır.
| Belirti | Olası Neden (CNC Bileşen İlişkisi) | Çözüm |
|---|---|---|
| Yüksek Sesli Gıcırtı/Tıklama |
|
|
| Aşırı Titreşim ve Sallanma |
|
|
| Aşırı Isınma |
|
|
| Konumlandırma Hataları / Hassasiyet Kaybı |
|
|
| Motor Aşırı Yük Alarmı / Durma |
|
|
Kaplin Seçimi ve Doğru Montajın CNC Performansına Etkisi
Kaplin arızalarının önüne geçmenin en önemli adımlarından biri, doğru kaplinin seçilmesi ve titiz bir montaj sürecidir. MERMAK CNC olarak, sistemleriniz için en uygun kaplin tipini (körüklü, disk, çeneli, rijit vb.) seçerken şu faktörleri göz önünde bulundurmanızı öneririz:
- Tork Gereksinimi: Planet redüktör fiyatları ve motor özelliklerine uygun tork kapasitesi.
- Hizalama Toleransı: Uygulamanın müsaade ettiği maksimum kaçıklık miktarı.
- Burulma Rijitliği: Özellikle servo sistemlerde hassas konumlandırma için yüksek burulma rijitliği önemlidir.
- Hız: Çalışma hızına uygun dinamik denge ve malzeme dayanımı.
- Boşluk (Backlash): Yüksek hassasiyetli sistemlerde sıfır boşluklu kaplinler tercih edilmelidir.
Montaj sırasında ise mil hizalamasının mikron düzeyinde yapılması, setskurların ve sıkma cıvatalarının üretici tork değerlerine uygun sıkılması, kaplin ömrünü ve sistem performansını doğrudan etkiler.
Önleyici Bakım ve Periyodik Kontroller ile CNC Sistem Ömrünü Uzatma
Kaplin arızalarını önlemenin en iyi yolu, düzenli önleyici bakım ve periyodik kontrollerdir. MERMAK CNC kullanıcılarına şu adımları tavsiye ederiz:
- Görsel Muayene: Kaplin üzerinde çatlak, aşınma, deformasyon veya korozyon belirtileri olup olmadığını düzenli olarak kontrol edin.
- Bağlantı Kontrolü: Tüm bağlantı cıvatalarının ve setskurların gevşek olup olmadığını kontrol edin ve gerekirse sıkın.
- Ses ve Titreşim Takibi: Makine çalışırken anormal ses veya titreşim olup olmadığını dinleyin ve gözlemleyin.
- Sıcaklık Kontrolü: Kaplinin çalışma sırasında aşırı ısınıp ısınmadığını termal kamera veya elle kontrol edin.
Kaplinler, CNC sistemlerinizin sessiz kahramanlarıdır. Onların doğru seçimi, montajı ve bakımı, makinelerinizin kesintisiz, hassas ve verimli çalışmasının anahtarıdır. MERMAK CNC olarak, her türlü kaplin seçimi ve arıza giderme konusunda teknik destek ve çözümler sunmaya hazırız. Unutmayın, erken müdahale, büyük sorunları ve maliyetleri önler.
Kaplin, iki döner mili birbirine bağlayarak tork ileten ve aynı zamanda küçük hizalama hatalarını telafi eden mekanik bir bileşendir. Başlıca arıza nedenleri arasında yanlış hizalama (açısal, paralel, eksenel), aşırı yüklenme, yetersiz veya yanlış yağlama, malzeme yorgunluğu, aşınma ve yıpranma, titreşim ve yanlış montaj yer alır.
En yaygın belirtiler aşırı titreşim, anormal sesler (tıklama, gıcırdama, sürtünme, vuruntu), kaplinde veya bağlı ekipmanlarda (rulmanlar, contalar) aşırı ısınma, yağ kaçağı (özellikle dişli kaplinlerde), cıvata gevşemeleri ve gözle görülür aşınma veya hasardır (çatlaklar, deformasyon).
Yanlış hizalama, kaplin elemanları üzerinde aşırı ve dengesiz gerilime neden olur. Bu durum, kaplinin erken aşınmasına, yatak ve contaların ömrünün kısalmasına, artan titreşime, enerji kaybına ve nihayetinde plansız duruşlara yol açar. Açısal, paralel ve eksenel yanlış hizalama, farklı şekillerde ancak benzer olumsuz sonuçlarla kaplini zorlar.
Kaplin arızasını gösteren sesler şunları içerebilir: ‘tıklama’ veya ‘vuruntu’ (gevşek cıvatalar, aşınmış pimler veya dişliler), ‘gıcırtı’ (kuru sürtünme, yetersiz yağlama), ‘sürtünme’ veya ‘hışırtı’ (yanlış hizalama, temas eden parçalar, aşınmış elemanlar). Bu sesler genellikle aşırı aşınma, yetersiz yağlama, yanlış hizalama veya gevşek bağlantılardan kaynaklanır.
Kaplinin aşırı ısınması genellikle aşırı sürtünmeden kaynaklanır. Bu durum yanlış hizalama, yetersiz veya yanlış tipte yağlama, aşırı yüklenme, aşınmış kaplin elemanları veya sıkı montajdan kaynaklanabilir. Aşırı ısınma, kaplinin elastomerik veya metalik bileşenlerinin bozulmasına, yağın viskozitesinin düşmesine ve erken arızaya yol açar.
Doğru yağlama, sürtünmeyi ve aşınmayı azaltarak kaplinin ömrünü uzatır, aşırı ısınmayı önler, verimliliği artırır ve korozyona karşı koruma sağlar. Yağlama sıklığı kaplin tipine (dişli, zincirli), çalışma koşullarına (sıcaklık, hız, yük) ve üretici tavsiyelerine göre değişir; ancak genellikle periyodik kontrol, seviye tamamlama ve belirli aralıklarla yağ değişimi gereklidir.
Kaplin arızalarını önlemek için düzenli ve doğru lazer hizalama, uygun yağlama programlarının uygulanması, periyodik denetimler (görsel ve titreşim analizi), doğru kaplin tipinin seçimi, aşınmış parçaların zamanında değiştirilmesi ve üreticinin montaj talimatlarına uyulması kritik öneme sahiptir.
Üç ana yanlış hizalama türü vardır: Açısal Yanlış Hizalama (millerin açısal olarak birbirine göre eğik olması), Paralel Yanlış Hizalama (millerin paralel ancak farklı eksenlerde olması) ve Eksenel Yanlış Hizalama (millerin çok yakın veya çok uzak olması). Bu türler, lazer hizalama sistemleri veya kadran göstergeleri gibi hassas aletler kullanılarak tespit edilir ve şimler veya ayar cıvataları ile mil pozisyonları ayarlanarak düzeltilir.
Arızalı bir kaplini ihmal etmek, bağlı ekipmanlarda (motorlar, pompalar, redüktörler, yataklar, contalar) ciddi hasara, plansız üretim duruşlarına, yüksek onarım maliyetlerine, enerji tüketiminde artışa, üretim kayıplarına ve hatta ekipman arızasından kaynaklanan güvenlik risklerine yol açabilir.
Kaplinin değiştirilmesi gerektiği genellikle belirgin aşınma (çatlaklar, deformasyon, malzeme kaybı, elastomerik elemanlarda sertleşme veya parçalanma), sık sık tekrarlayan arızalar, onarım maliyetinin yeni bir kaplin maliyetini aşması, üretici tarafından belirlenen kullanım ömrünün dolması veya performansın kabul edilemez seviyelere düşmesi durumunda anlaşılır. Titreşim analizi ve görsel denetimler bu kararda yardımcı olur.