Mach3’te Eksen Kalibrasyonu Neden Tek Ölçümle Yapılmamalıdır?
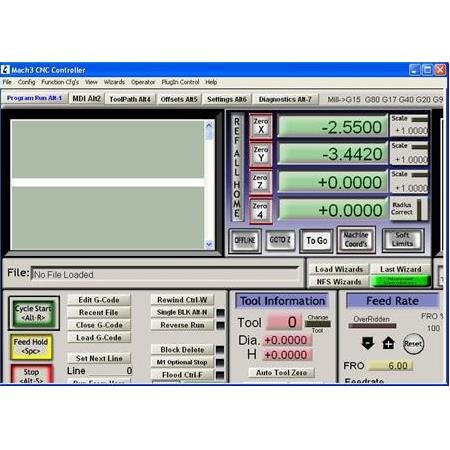
CNC makinelerinde eksen kalibrasyonu, yazılımın gönderdiği komutların fiziksel dünyada tam karşılığını bulması için yapılan en kritik işlemdir. Mach3 gibi kontrol yazılımlarında, kullanıcılar genellikle tek bir mesafe ölçümü yaparak eksen adımlarını belirleme eğilimindedir.
Ancak, tek bir ölçümle yapılan kalibrasyon, sistemin mekanik doğrusallığını, vidalı milin hatve hatalarını veya eksen üzerindeki yük değişimlerini göz ardı eder. Bu rehberde, neden tek ölçümün yeterli olmadığını ve hassas üretim için neden çoklu ölçüm stratejilerinin şart olduğunu teknik detaylarıyla inceliyoruz.
Sorunun ve Kavramın Tanımı
Eksen kalibrasyonu, kontrol ünitesinin ‘1 mm’ komutunun, motorun kaç adım (step) atması gerektiğini hesaplayan bir katsayı belirleme sürecidir. Tek ölçüm yöntemi, genellikle 100 mm veya 200 mm gibi kısa bir mesafeyi ölçüp, yazılıma bu değeri girerek katsayıyı sabitlemektir.
Bu yaklaşım, sistemin ‘ideal’ bir dünyada çalıştığını varsayar. Oysa CNC sistemleri, mekanik sürtünme, ısıl genleşme ve mekanik boşluklar gibi değişkenlerle doludur.
Tek Ölçümün Kısıtları
Tek ölçüm, sadece o anki mesafenin ortalamasını alır. Eğer vidalı milin başlangıç kısmında bir aşınma veya hata varsa, bu hata tüm eksen boyuna yayılır.
Bu durum, kısa parçalarda kabul edilebilir sonuçlar verse de, uzun parçalarda kümülatif hata birikmesine neden olur.
- Kısa mesafe hatasının tüm eksene yayılması
- Mekanik boşlukların (backlash) göz ardı edilmesi
- Sistemin dinamik tepkisinin ölçülememesi
Temel Fiziksel veya Teknik Prensip
CNC eksenleri, adım motorları veya servo motorlar tarafından tahrik edilir. Motorun her bir adımı, mekanik bir iletim elemanı (vidalı mil, kremayer dişli) aracılığıyla lineer harekete dönüşür.
Bu dönüşümde ‘hatve’ (pitch) değeri sabittir ancak mekanik sistemin esnekliği ve iletim elemanının imalat toleransları, her milimetrede farklı bir dirençle karşılaşılmasına neden olur.
Doğrusallık ve Hata Birikimi
Fiziksel olarak, bir vidalı milin her noktası aynı hassasiyette değildir. Tek ölçüm, milin sadece bir noktasındaki hatayı düzeltir, ancak milin geri kalanındaki sapmaları (pitch error) düzeltemez.
- Vidalı milin imalat toleransları
- Lineer kızakların paralellik sapmaları
- Sistemin esneklik katsayısı
Olayın Neden Gerçekleştiği
Bu durum, yazılımın ‘ideal’ bir matematiksel model kullanması ile fiziksel dünyanın ‘kusurlu’ yapısı arasındaki uyumsuzluktan kaynaklanır.
Mach3, girilen katsayıyı tüm eksen boyunca sabit tutar. Eğer sistemde bir ‘backlash’ (boşluk) varsa, tek ölçüm bu boşluğu da kalibrasyon katsayısına dahil eder, bu da sistemin her yön değişiminde farklı bir hata üretmesine yol açar.
Yazılım ve Donanım Uyumu
Yazılım, motorun attığı adımı mutlak doğru kabul eder. Ancak mekanik sistemdeki boşluklar, motorun attığı adımın bir kısmının ‘boşa’ gitmesine neden olur.
- Yazılımın mekanik boşluğu algılayamaması
- Katsayı hesaplamasında boşluğun hata olarak girilmesi
Etkili Değişkenler
Kalibrasyonun doğruluğunu etkileyen birçok değişken vardır. Bunların başında mekanik rijitlik ve sıcaklık gelir.
Sistem ısındıkça, vidalı mil genleşir. Tek ölçümle yapılan kalibrasyon, soğuk bir makinede yapıldıysa, makine ısındığında hata payı artacaktır.
Çevresel ve Mekanik Faktörler
Sürtünme katsayısı, yük altındaki esneme ve ortam sıcaklığı, kalibrasyonun kararlılığını doğrudan etkiler.
- Ortam sıcaklığı ve genleşme
- Yük altındaki mekanik esneme
- Yağlama durumu ve sürtünme
Sistem İçindeki Enerji Kuvvet Akım veya Hareket İlişkisi
Motorun ürettiği tork, mekanik sisteme bir kuvvet olarak aktarılır. Bu kuvvet, sistemin tüm bileşenlerinde bir gerilme yaratır.
Tek ölçüm, bu gerilmenin eksen boyunca nasıl değiştiğini analiz etmez. Yüksek hızlarda veya ağır yüklerde, sistemin dinamik tepkisi statik ölçümden farklıdır.
Dinamik Yük ve Hareket
Hareket halindeki bir sistemde, atalet kuvvetleri mekanik boşlukları farklı şekilde etkiler. Statik bir ölçüm, bu dinamik etkileri kapsayamaz.
- Atalet kuvvetlerinin etkisi
- Torkun mekanik iletim üzerindeki gerilimi
Mermak Mühendis Önerisi: Eksen kalibrasyonunu yaparken, ölçüm cihazınızın (komparatör veya hassas mastar) eksene tam paralel olduğundan emin olun. En küçük bir açısal sapma, kalibrasyon katsayınızı tamamen hatalı hesaplamanıza neden olur.
Normal Çalışma Davranışı
Normal bir çalışma düzeninde, makine her noktada aynı hassasiyeti korumalıdır. Tek ölçümle kalibre edilmiş bir makine, kısa mesafelerde ‘normal’ görünürken, uzun mesafelerde sapma gösterir.
Bu, operatörün makineyi ‘iyi’ sanmasına ancak parçaların ölçüsel olarak hatalı çıkmasına neden olur.
Beklenen Hassasiyet
Hassas bir CNC makinesinden beklenen, tüm çalışma alanında aynı tolerans değerlerini korumasıdır.
- Tüm eksen boyunca tutarlı ölçü
- Tekrarlanabilirlik
Koşullar Değiştiğinde Ne Olur
Makineye ağır bir parça bağlandığında veya kesme kuvvetleri arttığında, sistemin esneme miktarı değişir.
Tek ölçümle kalibre edilmiş bir sistem, bu yeni koşullara uyum sağlayamaz ve hata payı katlanarak artar.
Yük Değişimi ve Tepki
Yük değişimleri, mekanik sistemdeki boşlukların ve esnemelerin farklı noktalarda farklı tepki vermesine neden olur.
- Yük altında esneme artışı
- Kesme kuvvetlerinin etkisi
Makine ve Sanayi Uygulamalarındaki Karşılığı
Sanayide, özellikle kalıpçılık veya hassas parça imalatında, tek ölçümle kalibrasyon kabul edilemez bir risktir.
Profesyonel makinelerde lazer interferometreler veya hassas mastarlar kullanılarak eksen boyunca çok noktalı ölçüm yapılır.
Profesyonel Standartlar
Endüstriyel uygulamalarda, eksen kalibrasyonu bir kerelik değil, periyodik bir doğrulama sürecidir.
- Lazer interferometre ile doğrulama
- Periyodik bakım ve kalibrasyon
Tasarım ve Seçim Üzerindeki Etkisi
Makine tasarımı aşamasında, kullanılacak vidalı milin sınıfı ve motorun çözünürlüğü, kalibrasyonun başarısını belirler.
Eğer mekanik sisteminiz çok hassas değilse, yazılımsal kalibrasyonla bunu düzeltmeye çalışmak, sistemin kararsızlaşmasına neden olur.
Mekanik Tasarımın Önemi
Kalibrasyon, mekanik hataları gidermek için değil, mekanik sistemin doğruluğunu yazılıma tanıtmak içindir.
- Vidalı mil sınıfı seçimi
- Motor çözünürlüğü ve dişli oranı
Sık Yapılan Hatalar: Kalibrasyon sırasında motorların torkunu ve hızını göz ardı etmek. Çok düşük hızlarda yapılan ölçümler, yüksek hızlarda ortaya çıkan dinamik hataları (adım kaçırma gibi) maskeler.
Ölçüm veya Doğrulama Yaklaşımı
Çoklu ölçüm yaklaşımı, ekseni farklı noktalarda (örneğin her 100 mm’de bir) ölçerek bir hata haritası çıkarmayı gerektirir.
Bu veriler ışığında, sistemin ortalama bir katsayıya mı yoksa bir hata düzeltme tablosuna mı ihtiyacı olduğu belirlenir.
Çoklu Ölçüm Stratejisi
Ekseni 100, 200, 300 mm gibi noktalarda ölçerek, hatanın eksen boyunca nasıl değiştiğini gözlemleyin.
- Eksen boyunca hata haritası çıkarma
- Ortalama katsayı belirleme
Avantajlar Riskler veya Sınırlamalar
Çoklu ölçümün en büyük avantajı, makinenin tüm çalışma alanında tutarlı sonuçlar vermesidir.
Risk ise, ölçüm sırasında yapılan hataların (örneğin mastarın kayması) tüm kalibrasyonu bozmasıdır.
Doğru Kalibrasyonun Getirileri
Doğru kalibrasyon, parça firelerini azaltır ve makinenin güvenilirliğini artırır.
- Tutarlı parça kalitesi
- Hata birikiminin önlenmesi
Yaygın Yanlış Yorumlar
En yaygın yanlış, ‘makineyi bir kez kalibre ettim, artık ömür boyu doğru çalışır’ düşüncesidir.
Mekanik sistemler aşınır, kayışlar gevşer, vidalı miller ısınır. Kalibrasyon dinamik bir süreçtir.
Statik Kalibrasyon Yanılgısı
Kalibrasyonun bir kez yapılıp bırakılması, zamanla oluşan hataların fark edilmemesine yol açar.
- Kalibrasyonun kalıcı olduğu sanrısı
- Mekanik aşınmaların ihmali
Dikkat Edilecekler: Ölçüm sırasında makinenin acil stop veya limit switch tetiklemelerine karşı dikkatli olun. Hareketli eksenlerde ölçüm yaparken, elinizi veya ölçüm cihazınızı sıkışma noktalarından uzak tutun.
Pratik Mühendislik Çıkarımları
Makinenizi kalibre ederken, her zaman yük altında ve çalışma sıcaklığında ölçüm yapın.
Tek ölçüm yerine, eksenin farklı noktalarında en az 3-5 ölçüm alarak ortalama bir değer kullanmak, tek ölçüme göre çok daha güvenlidir.
Uygulama İpuçları
Ölçüm yaparken, makinenin çalışma koşullarını taklit edin.
- Çalışma sıcaklığında ölçüm
- Farklı noktalarda çoklu ölçüm
SSS
Mach3 kalibrasyonu hakkında en sık sorulan sorular ve teknik yanıtları aşağıdadır.
Sık Sorulanlar
S: Kalibrasyonu ne sıklıkla yapmalıyım? C: Makinenin kullanım yoğunluğuna ve hassasiyet gereksinimine göre periyodik olarak kontrol edilmelidir.
S: Backlash (boşluk) ayarı ile kalibrasyon aynı mı? C: Hayır, backlash mekanik boşluğu telafi eder, kalibrasyon ise adım katsayısını belirler.
- Periyodik kontrol gerekliliği
- Backlash ve kalibrasyon farkı