Mach3’de G40, G41 ve G42 Takım Telafisi Nedir?
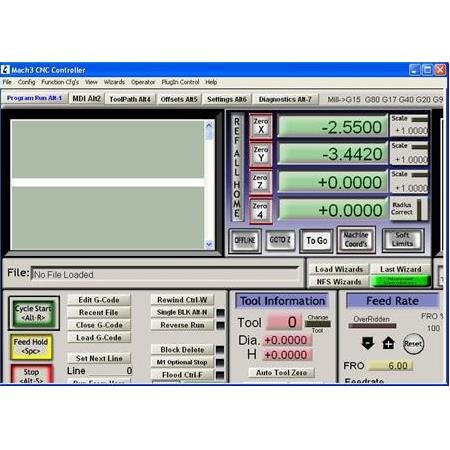
CNC işleme süreçlerinde, programlanan takım yolu ile gerçekte kesici takımın merkez hattı arasındaki fark, parçanın ölçüsel doğruluğunu doğrudan etkiler. Mach3 gibi kontrol yazılımlarında, kesici takımın çapı ne olursa olsun, parçanın teknik resimdeki ölçülerine sadık kalmasını sağlayan mekanizmaya ‘Takım Telafisi’ (Cutter Compensation) denir.
G40, G41 ve G42 kodları, bu telafi işleminin temelini oluşturur. Bu komutlar, kontrol ünitesine takımın parça konturunun solunda mı, sağında mı yoksa merkezinde mi hareket etmesi gerektiğini bildirerek, operatörün her takım değişikliğinde programı yeniden yazma zorunluluğunu ortadan kaldırır.
Tanım ve Temel Amaç
Takım telafisi, kesici takımın yarıçapı kadar bir mesafenin, programlanan yoldan sapılarak telafi edilmesidir. Temel amaç, takım aşınsa veya farklı çapta bir takım kullanılsa bile, parçanın dış veya iç konturunun her zaman doğru ölçüde çıkmasını sağlamaktır.
G40, G41 ve G42 komutları, takımın parça ile olan geometrik ilişkisini yönetir. Bu sayede, CAD/CAM yazılımları tarafından üretilen takım yolları, takım çapı değişse bile parçanın nihai geometrisini bozmaz.
Neden Telafi Kullanılır?
Takım çapı, kesme kuvvetleri ve aşınma nedeniyle zamanla değişebilir. Eğer telafi kullanılmazsa, her takım çapı değişikliğinde CAM programını yeniden hesaplatmak gerekir.
Telafi sayesinde, aynı program farklı çaplardaki takımlarla çalıştırılabilir; operatörün Mach3 takım tablosuna doğru çapı girmesi yeterlidir.
- Parça ölçü hassasiyetini koruma
- Program esnekliği sağlama
- Takım aşınmasını kompanse etme
Çalışma Prensibi
Mach3, G41 veya G42 komutunu okuduğunda, takımın çapını takım tablosundan alır ve takım yolunu bu değer kadar kaydırır. Bu işlem, takımın parça konturuna teğet kalmasını sağlar.
Sistem, takımın hareket yönünü analiz eder ve telafiyi buna göre hesaplar. G40 komutu gelene kadar bu hesaplama aktif kalır.
Vektörel Hesaplama
Kontrol ünitesi, bir sonraki bloktaki hareket vektörünü hesaplayarak takımın köşelerde nasıl dönmesi gerektiğini belirler. Bu, keskin köşelerin doğru işlenmesi için kritiktir.
Mach3, takımın parça konturuna olan mesafesini sürekli olarak günceller ve takımın merkez hattını, parça yüzeyinden tam olarak takım yarıçapı kadar uzakta tutar.
- İleriye dönük blok okuma
- Teğetlik hesaplaması
- Köşe geçiş yönetimi
Ana Bileşenler ve Yapı
Takım telafisi sistemi üç ana bileşenden oluşur: Mach3 takım tablosu, G-kodu komutları ve takımın hareket yönü.
Takım tablosunda tanımlanan çap değeri, telafinin büyüklüğünü belirler. Komutlar ise bu değerin yönünü tayin eder.
Takım Tablosu Verisi
Mach3’te ‘Tool Table’ kısmına girilen çap değeri, telafi hesaplamasının temelidir. Yanlış girilen bir çap, parçanın hatalı ölçüde çıkmasına neden olur.
Her takımın kendine has bir çapı vardır ve bu değer, işleme başlamadan önce mutlaka kontrol edilmelidir.
- Takım numarası
- Takım çapı (Diameter)
- Takım boyu (Length)
Başlıca Çeşitler
Takım telafisi, takımın parça konturuna göre konumuna bağlı olarak üç ana kategoriye ayrılır.
Bu ayrım, kesici takımın parçayı dıştan mı yoksa içten mi işlediğine göre belirlenir.
G40, G41 ve G42 Komutları
G40 telafiyi iptal eder, G41 sola telafiyi, G42 ise sağa telafiyi temsil eder.
Bu komutlar, takımın parça konturuna göre hangi tarafta kalacağını belirleyen temel yönlendiricilerdir.
- G40: İptal
- G41: Sol telafi
- G42: Sağ telafi
Çeşitler Arasındaki Farklar
G41 ve G42 arasındaki temel fark, takımın hareket yönüne göre hangi tarafta kaldığıdır.
Takım, hareket yönünde ilerlerken parça konturunun solunda kalıyorsa G41, sağında kalıyorsa G42 kullanılır.
Yön Belirleme Mantığı
Dış kontur işlerken G41 genellikle saat yönünün tersi, G42 ise saat yönü hareketlerinde tercih edilir.
Bu seçim, takımın parça dışına çıkması veya içine girmesi durumuna göre değişebilir.
- G41: Takım konturun solunda
- G42: Takım konturun sağında
Mermak Mühendis Önerisi: Takım telafisi kullanırken giriş hareketlerini (Lead-in) mutlaka takım çapının en az %120’si kadar bir yay ile tanımlayın. Bu, Mach3’ün telafi vektörünü doğru hesaplamasını sağlar ve parçada iz kalmasını önler.
Nerelerde Kullanılır
Takım telafisi, özellikle hassas parça üretimi gerektiren tüm CNC frezeleme işlemlerinde kullanılır.
Kalıpçılık, otomotiv parçaları ve makine imalatı gibi sektörlerde vazgeçilmezdir.
Endüstriyel Uygulama Alanları
Profil işleme, cep boşaltma ve hassas delik büyütme operasyonlarında sıkça başvurulur.
Özellikle seri üretimde, takım aşınmalarını kompanse etmek için telafi kullanımı standart bir prosedürdür.
- Kalıp imalatı
- Hassas mekanik parçalar
- Profil kesim işlemleri
Hangi Durumda Hangi Tip Seçilir
Seçim, takımın parça üzerindeki yoluna ve kesme yönüne bağlıdır.
CAM yazılımı kullanıyorsanız, bu komutlar genellikle yazılım tarafından otomatik olarak atanır.
Karar Mekanizması
Eğer takımın parça dışına çıkması gerekiyorsa G42, içe doğru hareket etmesi gerekiyorsa G41 tercih edilir.
Takımın hareket yönü, telafi tipini belirleyen en önemli faktördür.
- Dış kontur için G42
- İç kontur için G41
Seçim Kriterleri
Doğru telafi seçimi için takımın çapı ve parçanın geometrisi bilinmelidir.
Takım çapı, işlenecek en dar kavisin yarıçapından büyük olmamalıdır.
Teknik Kriterler
Takım çapı, telafi miktarını belirler. Çok büyük bir takım, dar köşelere giremez ve telafi hatası verir.
İşlenecek parçanın en küçük iç radyüsü, takım çapından büyük olmalıdır.
- Takım çapı uygunluğu
- Kontur geometrisi
- İşleme yönü
Avantajlar
Takım telafisi, CNC operatörüne büyük bir esneklik ve zaman tasarrufu sağlar.
Hatalı ölçülerin önüne geçerek fire oranını düşürür.
Operasyonel Avantajlar
Programı değiştirmeden takım çapı değişikliği yapabilmek, seri üretimde büyük avantajdır.
Takım aşınması durumunda, programı yeniden yazmak yerine takım tablosundaki çapı 0.01 mm değiştirmek yeterlidir.
- Hızlı takım değişimi
- Düşük fire oranı
- Program esnekliği
Sık Yapılan Hatalar: En yaygın hata, takım tablosundaki çap değerini değiştirdikten sonra programı yeniden başlatmamaktır. Mach3, programın başında takım çapını okur; bu nedenle değer değişikliği sonrası programı başa almanız şarttır.
Dezavantajlar ve Sınırlamalar
Telafi komutları, yanlış kullanıldığında ciddi çarpışma riskleri doğurabilir.
Özellikle giriş ve çıkış hareketlerinde dikkatli olunmalıdır.
Riskler ve Sınırlamalar
Yanlış tanımlanan takım çapı, parçanın hurdaya çıkmasına veya takımın parçaya dalmasına neden olabilir.
Takım çapı, işlenecek en dar boşluktan büyükse, Mach3 telafiyi hesaplayamaz ve hata verir.
- Çarpışma riski
- Karmaşık hesaplama gereksinimi
- Giriş/çıkış hatası olasılığı
Montaj Kullanım veya Uygulama İpuçları
Telafi komutlarını kullanırken giriş ve çıkış hareketlerini (Lead-in/Lead-out) mutlaka tanımlayın.
Takım, parçaya doğrudan dalmamalı, teğet bir yay ile girmelidir.
Uygulama İpuçları
Giriş hareketinde takımın parça dışından gelmesi, telafinin doğru hesaplanmasını sağlar.
Takım çapının en az %120’si kadar bir yay ile giriş yapmak, Mach3’ün vektörleri doğru işlemesine yardımcı olur.
- Teğet giriş kullanın
- Takım tablosunu güncel tutun
- Simülasyon ile kontrol edin
Sık Yapılan Hatalar
Operatörlerin en sık yaptığı hata, takım tablosundaki çap değerini güncellemeyi unutmaktır.
Ayrıca G40 komutunu vermeden programı bitirmek, bir sonraki operasyonda hatalı çalışmaya yol açar.
Hata Analizi
Takım çapını 0 girmek veya yanlış çap girmek, telafinin etkisiz kalmasına veya yanlış çalışmasına neden olur.
Giriş hareketinin yanlış tanımlanması, takımın parçaya dalmasına neden olabilir.
- Takım tablosunu güncellememek
- G40 komutunu unutmak
- Giriş hareketini yanlış tanımlamak
Dikkat Edilecekler: Takım telafisi aktifken ‘G0’ hızlı hareket komutlarını kullanırken çok dikkatli olun. Takım, telafi mesafesi kadar kaydırılmış olacağından, parça üzerindeki hızlı hareketler çarpışmaya neden olabilir.
Bakım Güvenlik ve Kontrol
Takım telafisi kullanılan programlarda, ilk parça işlenirken mutlaka ‘Single Block’ modunda ilerleyin.
Takım çapı ölçümlerini düzenli olarak kumpas veya mikrometre ile kontrol edin.
Güvenlik Protokolü
Takım aşınmasını periyodik olarak ölçün ve takım tablosuna işleyin.
Simülasyon, telafi hatalarını yakalamak için en güvenli yöntemdir.
- Düzenli takım ölçümü
- Simülasyon doğrulaması
- G40 kontrolü
SSS
Mach3 takım telafisi ile ilgili en çok sorulan soruları aşağıda bulabilirsiniz.
Bu sorular, telafi mantığını daha iyi anlamanıza yardımcı olacaktır.
Sıkça Sorulanlar
G41 ve G42 arasındaki fark nedir? G41 sol, G42 sağ telafidir.
G40 neden gereklidir? Telafiyi iptal ederek takımın merkezde çalışmasını sağlar.
Takım tablosu nasıl güncellenir? Mach3 menüsünden ‘Tool Table’ kısmına girerek çap değerini güncelleyebilirsiniz.
- G41/G42 farkı nedir?
- G40 neden gereklidir?
- Takım tablosu nasıl güncellenir?