

Mach3’de G20 ve G21 Ne İşe Yarar?
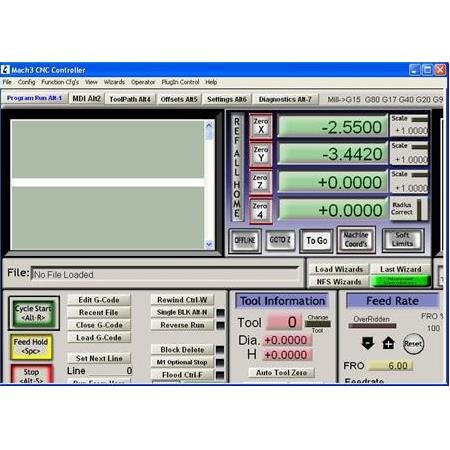
CNC kontrol yazılımlarında, özellikle Mach3 gibi yaygın kullanılan sistemlerde, makinenin hangi birim sistemiyle (inç veya milimetre) çalışacağını belirlemek, işleme hassasiyeti ve parça doğruluğu açısından hayati bir öneme sahiptir. G20 ve G21 kodları, bu birim sistemini tanımlayan temel G-kodlarıdır.
Bu kodların yanlış kullanımı veya programın başında tanımlanmaması, makinenin beklenenden çok daha büyük veya küçük hareket etmesine, dolayısıyla iş parçasının hurdaya çıkmasına neden olabilir. Bu rehberde, G20 ve G21’in teknik detaylarını, çalışma mantığını ve sanayi uygulamalarındaki kritik rollerini derinlemesine ele alacağız.
Tanım ve Temel Amaç
G20 ve G21 kodları, Mach3 kontrolcüsünün koordinat sistemini ve hareket komutlarını hangi ölçü birimiyle yorumlayacağını belirleyen modal komutlardır. Modal komutlar, bir kez tanımlandığında sistem tarafından aksi belirtilene kadar geçerliliğini koruyan komutlardır.
G20 kodu, sistemin inç (inch) biriminde çalışmasını sağlar. G21 kodu ise sistemin milimetre (mm) biriminde çalışmasını sağlar. Bu kodlar, programın başında tanımlanarak makinenin tüm eksen hareketlerinin, takım ofsetlerinin ve koordinat değerlerinin bu birim üzerinden hesaplanması sağlanır.
Bu tanımlama, CNC makinesinin fiziksel olarak nasıl hareket edeceğini belirleyen en temel yazılımsal sınırdır. Yanlış birim seçimi, makinenin fiziksel sınırlarını aşmasına veya parçanın tamamen hatalı işlenmesine yol açar.
Çalışma Prensibi
Mach3, bir G-kodu satırını okuduğunda, o satırdaki değerlerin hangi birime ait olduğunu G20 veya G21 komutuna bakarak anlar. Yazılım, arka planda tüm matematiksel hesaplamaları seçilen birim katsayısına göre ölçeklendirir.
Örneğin, G21 aktifken ‘X10’ komutu, makinenin X ekseninde 10 milimetre ilerlemesi anlamına gelir. G20 aktifken aynı ‘X10’ komutu, makinenin 10 inç (yaklaşık 254 mm) ilerlemesi anlamına gelir.
Bu ölçeklendirme, sadece eksen hareketlerini değil, aynı zamanda takım telafisi (cutter compensation), delik çevrimleri (canned cycles) ve hız (feed rate) değerlerini de doğrudan etkiler. Yazılım, birim değişikliği yapıldığında tüm bu parametreleri anlık olarak yeniden hesaplar.
Ana Bileşenler ve Yapı
Bu sistemin temel bileşenleri, kontrol yazılımının birim dönüştürme katsayıları ve makine konfigürasyonundaki ‘Motor Tuning’ ayarlarıdır. Mach3, G20 veya G21 komutunu aldığında, yazılım içindeki tüm hesaplama katsayılarını seçilen birime göre ölçeklendirir.
Sistemin bir diğer bileşeni ise ‘Native Units’ (Yerel Birimler) ayarıdır. Makinenin mekanik yapısı (vidalı mil adımı, motor çözünürlüğü) genellikle milimetre veya inç bazlı bir fiziksel yapıya sahiptir. Yazılım, bu fiziksel yapıyı G-kodundaki birimlerle eşleştirmek için bir çevrim tablosu kullanır.
Bu yapı, yazılımın G-kodundaki soyut değerleri, motor sürücülerine gönderilecek somut adım (step) sinyallerine dönüştürmesini sağlar.
Başlıca Çeşitler
G20 ve G21, standart ISO G-kodları içerisinde yer alan iki ana birim tanımlayıcıdır. Modern CNC sistemlerinin neredeyse tamamında bu iki kod evrensel standart olarak kabul edilir.
Bazı özel kontrolcülerde veya çok eski sistemlerde farklı birim tanımlayıcılar olsa da, Mach3 ve modern CNC sistemlerinde bu iki kod dışında bir birim tanımlayıcıya rastlamak oldukça nadirdir.
Bu kodların dışında, birim sistemini etkileyen diğer parametreler genellikle makine konfigürasyon dosyalarında (XML) saklanır ancak G-kodu seviyesinde G20/G21 tek yetkilidir.
Çeşitler Arasındaki Farklar
Temel fark, ölçü biriminin temelidir. İnç sistemi (G20), daha çok Amerikan menşeli standartlara dayanırken, milimetre sistemi (G21) metrik standartlara dayanır.
Matematiksel olarak 1 inç, tam olarak 25.4 milimetreye eşittir. Bu dönüşüm katsayısı, kontrol yazılımının arka planında sürekli olarak işlenir. G20 modunda 1 birimlik hareket, G21 modundaki 25.4 birimlik harekete eşittir.
Bu fark, sadece mesafe değerlerinde değil, aynı zamanda hız (feed rate) değerlerinde de kendini gösterir. G20 modunda 10 inç/dakika hız, G21 modunda 254 mm/dakika hıza karşılık gelir.
Mermak Mühendis Önerisi: CNC programlarınızın başına mutlaka G21 (veya G20) komutunu ekleyin. Bu, makinenin hangi birim sisteminde çalıştığını garanti altına alır ve operatör hatasını minimize eder. Ayrıca, CAM yazılımınızın post-processor ayarlarını kontrol ederek bu kodun otomatik eklendiğinden emin olun.
Nerelerde Kullanılır
G20 ve G21, her türlü CNC işleme operasyonunda, yani frezeleme, torna, lazer kesim veya plazma kesim gibi tüm hareketli sistemlerde kullanılır.
Özellikle CAD/CAM yazılımlarından alınan G-kodu çıktılarında, post-processor ayarları bu kodları otomatik olarak programın ilk satırına ekler. Bu, operatörün manuel olarak birim tanımlama zorunluluğunu ortadan kaldırır.
Ayrıca, manuel veri girişi (MDI) ekranında yapılan test hareketlerinde de bu kodlar, makinenin doğru birimle hareket etmesini sağlamak için kullanılır.
Hangi Durumda Hangi Tip Seçilir
Seçim, tamamen kullanılan teknik resmin veya CAD modelinin hangi birimle çizildiğine bağlıdır. Türkiye ve Avrupa standartlarında üretilen parçalar genellikle milimetre (G21) ile çizilir.
Ancak ithal parçalar, havacılık projeleri veya Amerikan standartlarına göre tasarlanmış özel ekipmanlarda inç (G20) gerekebilir.
Seçim yaparken, tasarımın yapıldığı birim sistemi ile makinenin çalışma biriminin aynı olması zorunludur. Farklı birim sistemleri arasında geçiş yapmak, yuvarlama hatalarına ve hassasiyet kayıplarına neden olabilir.
Seçim Kriterleri
Seçim yaparken dikkat edilmesi gereken en önemli kriter, CAM yazılımındaki çıktı ayarlarıdır. Eğer CAM yazılımı milimetre bazlı bir takım yolu üretiyorsa, makineye G21 komutu gönderilmelidir.
Bir diğer kriter ise makinenin fiziksel yapısıdır. Bazı makineler, vidalı mil hatveleri nedeniyle milimetre bazlı çalışmaya daha uygundur. Bu durumda G21 kullanmak, yazılımın daha hassas hesaplama yapmasına olanak tanır.
Operatörün alışkanlıkları da bir kriterdir; ancak teknik resimdeki birimler her zaman önceliklidir.
Avantajlar
Doğru birim seçimi, operatörün teknik resimdeki değerleri doğrudan makineye girebilmesini sağlar. Bu, manuel veri girişi (MDI) sırasında hata yapma riskini azaltır ve işleme sürecini hızlandırır.
Ayrıca, G20 ve G21 kullanımı, programın taşınabilirliğini artırır. Farklı makinelerde aynı G-kodunu çalıştırmak istediğinizde, birim tanımlayıcıları sayesinde makine doğru birim sistemine otomatik olarak adapte olur.
Bu kodlar, yazılımın hata denetim mekanizmalarını da destekler; birim tanımlanmamış bir programda Mach3 uyarı vererek operatörü koruyabilir.
Sık Yapılan Hatalar: En yaygın hata, milimetre ile çizilmiş bir parçayı G20 (inç) modunda işlemeye çalışmaktır. Bu durum, makinenin 25.4 kat daha fazla hareket etmesine ve ciddi çarpışmalara yol açar. Bir diğer hata ise, birim sistemini programın ortasında değiştirmeye çalışmaktır; bu, koordinat sisteminin bozulmasına neden olur.
Dezavantajlar ve Sınırlamalar
En büyük dezavantaj, birimlerin karıştırılması durumunda ortaya çıkan ciddi mekanik çarpışma riskidir. G21 ile yazılmış bir programı G20 modunda çalıştırmak, makinenin 25 kat daha hızlı ve geniş hareket etmesine neden olur.
Sınırlama olarak, bir programın ortasında birim değiştirmek (G20’den G21’e geçmek) çok tehlikelidir ve genellikle önerilmez. Tüm program tek bir birim sistemiyle yazılmalıdır.
Ayrıca, bazı eski post-processor yazılımları birim tanımlayıcılarını yanlış ekleyebilir, bu da programın başında manuel kontrolü zorunlu kılar.
Montaj Kullanım veya Uygulama İpuçları
Programın ilk satırına G21 (veya G20) eklemeyi bir alışkanlık haline getirin. Bu, makinenin hangi birim sisteminde çalıştığını garanti altına alır.
Mach3 ekranındaki ‘Units’ göstergesini kontrol ederek, makinenin o an hangi birimde çalıştığını her zaman teyit edin. MDI modunda bir komut göndermeden önce bu göstergeyi kontrol etmek, olası hataları önler.
CAM yazılımınızın post-processor ayarlarını kontrol ederek bu kodun otomatik eklendiğinden emin olun. Eğer eklenmiyorsa, post-processor dosyanızı güncelleyin.
Sık Yapılan Hatalar
En sık yapılan hata, G21 ile yazılmış bir programı G20 modunda çalıştırmaktır. Bu, makinenin 25 kat daha fazla hareket etmesine neden olur.
Bir diğer hata ise, makineyi açtıktan sonra birim tanımlamadan doğrudan MDI komutu göndermektir. Makine, bir önceki oturumdan kalan birim ayarıyla çalışmaya devam edebilir.
Programın ortasında birim değiştirmeye çalışmak, koordinat sistemindeki kaymalar nedeniyle çok risklidir ve kesinlikle önerilmez.
Dikkat Edilecekler: Birim sistemi değişikliği yaparken, makinenin o anki koordinatlarını ve takım ofsetlerini mutlaka kontrol edin. Yanlış birim seçimi, sadece parçayı değil, makinenin mekanik aksamını da ciddi şekilde hasara uğratabilir. Ölçüm ve bağlantı işlemlerinde her zaman üretici dokümanına sadık kalın.
Bakım Güvenlik ve Kontrol
Makineyi her açtığınızda, varsayılan birim ayarlarının doğru olduğundan emin olun. Mach3 konfigürasyon ayarlarından ‘Native Units’ kısmından sistemin varsayılan birimini belirleyebilirsiniz.
Güvenlik açısından, ilk çalıştırmada ‘Single Block’ modunu kullanarak hareketleri adım adım izleyin. Eğer makine beklenenden çok daha büyük hareket ediyorsa, hemen acil durdurma butonuna basın.
Periyodik olarak, makinenin kalibrasyonunu kontrol edin. Birim sistemi ne olursa olsun, makinenin fiziksel hareketi ile yazılımdaki değerin örtüştüğünden emin olmak için test parçaları işleyin.
SSS
G20 ve G21 hakkında sıkça sorulan sorular:
Soru: Programın ortasında G20’den G21’e geçebilir miyim?
Cevap: Teknik olarak mümkün olsa da, koordinat sistemindeki kaymalar nedeniyle çok risklidir ve kesinlikle önerilmez.
Soru: Mach3’te varsayılan birimi nasıl ayarlarım?
Cevap: Mach3 konfigürasyon ayarlarından ‘Native Units’ kısmından sistemin varsayılan birimini belirleyebilirsiniz.