Mach3 Threading İçin Index Sensörü Neden Gereklidir?
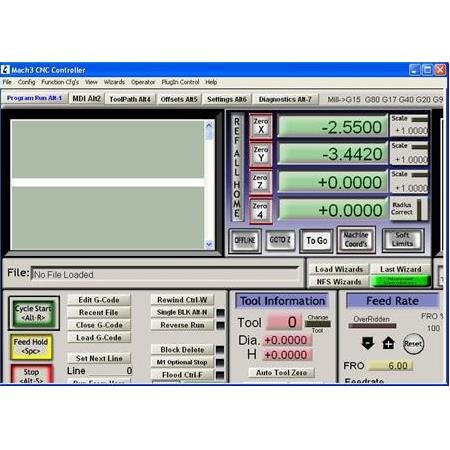
CNC torna veya freze tezgahlarında diş açma (threading) işlemi, spindle (iş mili) devri ile kesici takımın ilerleme hızının kusursuz bir senkronizasyonunu gerektirir. Mach3 yazılımı, bu senkronizasyonu sağlamak için spindle’ın her bir turunu tam olarak nerede tamamladığını bilmek zorundadır.
Index sensörü, spindle üzerindeki tek bir noktayı referans alarak yazılıma ‘bir tur tamamlandı’ sinyali gönderir. Bu sinyal olmadan, yazılımın takımın hangi açıda olduğunu bilmesi imkansızdır ve bu durum diş açma işleminin başarısız olmasına veya parçanın hurdaya çıkmasına neden olur.
Sorunun ve Kavramın Tanımı
Diş açma, spindle’ın her dönüşünde takımın belirli bir hatve (pitch) kadar ilerlemesini gerektiren bir süreçtir. Eğer spindle devri sabit değilse veya yazılım spindle’ın o anki konumunu takip edemiyorsa, takım dişin içine doğru şekilde giremez.
Index sensörü, spindle miline bağlı bir disk veya mıknatıs üzerindeki tek bir noktayı algılayan bir donanımdır. Bu sensör, her turda bir kez tetiklenerek Mach3’e ‘sıfır noktası’ bilgisini iletir.
Senkronizasyonun Önemi
Diş açma işlemi sırasında takımın her pasoda aynı noktadan başlaması gerekir. Index sensörü, bu başlangıç noktasını belirleyen temel referanstır.
Sensörsüz bir sistemde, Mach3 spindle devrini tahmin etmeye çalışır ancak bu tahmin, dişin hatvesini tutturmak için yeterli hassasiyeti sağlamaz.
- Spindle devrinin anlık takibi.
- Takımın diş boşluğuna giriş zamanlaması.
- Çoklu paso diş açma işlemlerinde tekrarlanabilirlik.
Temel Teknik Prensipler
Mach3, index sinyalini kullanarak spindle’ın o anki devrini (RPM) hesaplar ve takımın ilerleme hızını (feed rate) bu devirle orantılı olarak ayarlar.
Bu işlem, spindle’ın her dönüşünde bir ‘pulse’ (darbe) üreten sensörün, yazılımın giriş pinine bağlanmasıyla gerçekleşir.
Sinyal İşleme
Sensörden gelen sinyal, Mach3’ün ‘Index’ girişine atanır. Yazılım, bu sinyali gördüğü anda spindle’ın bir turunu tamamladığını anlar.
Bu bilgi, diş açma döngüsü (G76 veya G33) sırasında takımın Z eksenindeki hareketini spindle devriyle kilitlemek için kullanılır.
- Hall effect veya optik sensör kullanımı.
- Giriş sinyalinin debounce (titreşim önleme) ayarları.
- Yazılım tabanlı devir hesaplama.
Olayın Neden Gerçekleştiği
Diş açma sırasında spindle devri, yüklenme veya motor sürücü tepkileri nedeniyle milisaniyelik değişimler gösterebilir. Index sensörü, bu değişimleri anlık olarak yakalayarak yazılımın ilerleme hızını düzeltmesini sağlar.
Sensör olmazsa, yazılım spindle’ın sabit devirde döndüğünü varsayar. Ancak gerçek hayatta spindle devri asla %100 sabit kalmaz.
Hız Değişimleri
Kesici takım malzemeye daldığında spindle devri hafifçe düşer. Index sensörü bu düşüşü algılayıp ilerleme hızını yavaşlatmazsa, diş hatvesi bozulur.
Bu durum, dişin ‘kayık’ çıkmasına veya diş profilinin tamamen bozulmasına yol açar.
- Yük altında devir düşüşü.
- Sürücü kaynaklı hız dalgalanmaları.
- Senkronizasyon kaybı.
Etkili Değişkenler
Sensörün tipi, montaj hassasiyeti ve sinyal kablosunun kalitesi, diş açma başarısını doğrudan etkiler.
Özellikle yüksek devirlerde sensörün tepki süresi (response time) kritik bir rol oynar.
Donanım Faktörleri
Sensörün spindle miline olan mesafesi ve sinyal kablosunun parazitlerden korunması (shielding) gerekir.
Parazitli bir sinyal, Mach3’ün yanlış devir okumasına ve diş açma işleminin hatalı başlamasına neden olur.
- Sensör tipi (Hall, Optik, Endüktif).
- Kablo ekranlaması.
- Montaj rijitliği.
Sistem İçindeki Hareket İlişkisi
Mach3, spindle devrini bir ‘master’ (ana) eksen gibi görür. Z ekseni ise bu master eksene bağımlı bir ‘slave’ (köle) eksen gibi hareket eder.
Index sensörü, bu master eksenin nerede olduğunu belirleyen tek referans noktasıdır.
Eksen Senkronizasyonu
Spindle bir tur döndüğünde, Z ekseni tam olarak bir hatve kadar ilerlemelidir. Index sensörü, bu döngünün başlangıcını tetikler.
Bu ilişki, dişin başlangıç noktasının her pasoda aynı olmasını sağlar.
- Z ekseni ilerleme hızı.
- Spindle devir oranı.
- Döngüsel başlangıç noktası.
Spindle miline sensör montajı yaparken, sensörün milin merkezinden kaçık olmamasına ve titreşimden etkilenmeyecek kadar rijit bir braket üzerine monte edilmesine dikkat edin. Ayrıca, sinyal hattında oluşabilecek parazitleri engellemek için mutlaka ekranlı (shielded) kablo kullanın.
Normal Çalışma Davranışı
Doğru yapılandırılmış bir sistemde, Mach3 ekranındaki ‘Spindle Speed’ göstergesi, gerçek spindle devriyle uyumlu olmalıdır.
Diş açma komutu verildiğinde, yazılım sensörden gelen ilk sinyali bekler ve ardından Z eksenini harekete geçirir.
Bekleme Süreci
Takım malzemeye yaklaşır, sensörden sinyal gelir ve Z ekseni spindle ile senkronize bir şekilde ilerlemeye başlar.
Bu, dişin temiz ve hatasız açılmasını sağlar.
- Sinyal bekleme.
- Hızlanma rampası.
- Sabit ilerleme.
Koşullar Değiştiğinde Ne Olur?
Eğer sensör sinyali kesilirse veya parazitlenirse, Mach3 ‘Index Signal Lost’ hatası verebilir veya diş açma işlemini durdurabilir.
Daha kötüsü, yazılım yanlış devir okuyarak dişin hatvesini tamamen yanlış açabilir.
Hata Senaryoları
Sensörün yerinden oynaması veya kablo kopukluğu, sistemin diş açma yeteneğini tamamen kaybetmesine neden olur.
Bu durumda, diş açma döngüsü başlatılamaz.
- Sinyal kaybı.
- Hatalı devir okuma.
- Döngü durması.
Makine ve Sanayi Uygulamaları
Endüstriyel torna tezgahlarında, diş açma işleminin kalitesi, parçanın montaj başarısını belirler.
Hassas diş açma gerektiren tüm uygulamalarda index sensörü, sistemin vazgeçilmez bir parçasıdır.
Sektörel Kullanım
Otomotiv, havacılık ve genel makine imalatında, dişli parçaların toleransları çok kritiktir.
Index sensörü, bu toleransların tutturulması için gereken temel veriyi sağlar.
- Torna tezgahları.
- Dişli açma operasyonları.
- Hassas vida üretimi.
Tasarım ve Seçim Üzerindeki Etkisi
Bir CNC sistemi tasarlarken, spindle milinin yapısı sensörün montajına uygun olmalıdır.
Sensörün spindle miline yakınlığı ve çevresel faktörlerden etkilenmemesi, tasarımın başarısını belirler.
Tasarım Kriterleri
Sensörün metal talaşlarından ve soğutma sıvısından korunması gerekir.
Endüstriyel tip, IP korumalı sensörler bu tür ortamlarda daha uzun ömürlüdür.
- IP koruma sınıfı.
- Montaj kolaylığı.
- Sinyal kararlılığı.
En sık yapılan hata, sensör kablosunun motor sürücü kablolarıyla aynı kanaldan geçirilmesidir. Bu durum, motorun yüksek akım çektiği anlarda sinyal hattında parazit oluşturarak Mach3’ün yanlış devir okumasına veya diş açma döngüsünün bozulmasına neden olur.
Ölçüm ve Doğrulama Yaklaşımı
Sensörün çalışıp çalışmadığını Mach3’ün ‘Diagnostics’ sekmesinden kontrol edebilirsiniz.
Spindle’ı elle çevirdiğinizde, ilgili giriş pininin yanıp yanmadığını gözlemlemek en basit doğrulama yöntemidir.
Test Yöntemleri
Sensörün tetiklendiği noktayı bir işaretleyici ile işaretleyip, sinyalin her turda aynı noktada gelip gelmediğini kontrol edin.
Bu, sensörün mekanik olarak doğru konumlandığını doğrular.
- Diagnostics ekranı.
- Elle çevirme testi.
- Sinyal kararlılığı kontrolü.
Avantajlar, Riskler ve Sınırlamalar
Index sensörü kullanmanın en büyük avantajı, diş açma işlemlerinde %100 senkronizasyon sağlamasıdır.
Ancak sensörün arızalanması veya yanlış yapılandırılması, diş açma işleminin başarısız olmasına yol açar.
Risk Yönetimi
Sensörün yedekli olması veya periyodik olarak kontrol edilmesi, üretimde duruş sürelerini azaltır.
Sınırlama olarak, çok yüksek devirlerde sensörün tepki süresinin yazılımın işleme kapasitesini aşabileceği unutulmamalıdır.
- Yüksek hassasiyet.
- Arıza riski.
- Devir sınırı.
Yaygın Yanlış Yorumlar
En yaygın yanlış, index sensörünün spindle devrini kontrol ettiğinin sanılmasıdır. Sensör devri kontrol etmez, sadece devri ölçer.
Bir diğer yanlış ise, sensörün her türlü diş açma işlemi için opsiyonel olduğunun düşünülmesidir. Diş açma (threading) için zorunludur.
Doğru Bilinen Yanlışlar
Sensörün sadece devir göstergesi için gerekli olduğu düşüncesi yanlıştır; diş açma senkronizasyonu için temeldir.
Sensörün her türlü metal parça ile çalışabileceği düşüncesi de yanlıştır; sensör tipine göre hedef malzeme değişebilir.
- Devir kontrolü sanılması.
- Opsiyonel olduğunun düşünülmesi.
- Malzeme uyumsuzluğu.
Sensör montajı ve bağlantısı sırasında tezgahın enerjisini mutlaka kesin. Elektriksel bağlantıları yaparken, sensörün çalışma voltajı ile kontrol kartınızın giriş voltajının uyumlu olduğundan emin olun; aksi takdirde kontrol kartınızda kalıcı hasar oluşabilir.
Pratik Mühendislik Çıkarımları
CNC sistemlerinde, yazılım ve donanım arasındaki köprü sensörlerdir. Index sensörü, bu köprünün en kritik parçalarından biridir.
İyi bir diş açma performansı için, sensör sinyalinin temizliği ve yazılım ayarlarının doğruluğu, mekanik rijitlik kadar önemlidir.
Uygulama İpuçları
Sensör kablolarını motor güç kablolarından ayrı kanallardan geçirin.
Sinyal hattında oluşabilecek gürültüleri engellemek için ferrit çekirdekler kullanın.
- Kablo ayrımı.
- Gürültü engelleme.
- Periyodik bakım.
SSS
Mach3 diş açma işlemleriyle ilgili en sık sorulan soruları aşağıda bulabilirsiniz.
Sık Sorulan Sorular
Soru: Sensörsüz diş açabilir miyim? Cevap: Hayır, diş hatvesini tutturamazsınız.
Soru: Hangi sensör tipini seçmeliyim? Cevap: Uygulamanıza ve spindle yapınıza uygun, endüstriyel tip bir sensör tercih etmelisiniz.
- Sensörsüz diş açma mümkün mü?
- Sensör tipi seçimi.
- Sinyal kaybı çözümleri.