CNC Kontrol Paneli Nedir? Tuşları, Çalışma Modları ve Kullanım Rehberi
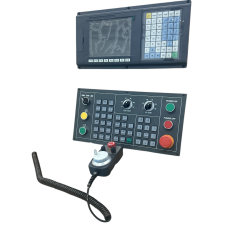
CNC kontrol paneli, operatörün makineyi referansa göndermesi, eksenleri elle hareket ettirmesi, program seçmesi, ilerlemeyi başlatıp durdurması, iş parçası sıfırını kontrol etmesi ve çalışma durumunu izlemesi için kullandığı ana kumanda arayüzüdür. Panelin üzerindeki tuşların adı ve yerleşimi markaya göre değişebilir; fakat JOG, HOME/REF, AUTO, MDI, MPG/el çarkı, Cycle Start, Feed Hold, Reset, eksen seçimi ve override gibi işlev grupları birçok endüstriyel CNC kontrolünde aynı temel mantığa dayanır.
Bu rehberin amacı belirli bir markanın tuşlarını ezberletmek değil, bir CNC kontrol paneline baktığınızda hangi tuş grubunun ne yaptığını, makinenin güvenli biçimde hangi sırayla devreye alınacağını ve 2/3/4/5 eksenli kontrol sistemleri arasında neyin değiştiğini öğretmektir. Güncel ürün, stok ve fiyat karşılaştırması için ayrı ticari sayfa olan CNC kontrol paneli modelleri ve güncel seçenekler kullanılmalıdır.
Teknik kaynak notu: Bu içerikte model örnekleri, CNC-Marketi katalog kayıtları ile ADTECH CNC4640, NEWKer 1000MDca-3/4 ve 990TDca-2 için bulunan teknik dokümanlarla çapraz kontrol edilmiştir. Ancak pin numarası, parametre kodu, tuş etiketi ve elektrik bağlantısı model/firmware sürümüne göre değişebilir. Bu nedenle bir parametreyi değiştirmeden veya kablo bağlamadan önce mutlaka ilgili modelin kendi kılavuzu esas alınmalıdır.
CNC Kontrol Paneli Nedir?
CNC kontrol paneli, CNC tezgâhının insan ile kontrol sistemi arasındaki ön yüzüdür. Ekran, fiziksel veya membran tuş takımı, eksen seçim tuşları, acil durdurma devresi, el çarkı bağlantısı ve çalışma modu kontrolleri aynı panel üzerinde veya ayrı modüller halinde bulunabilir. Operatörün gördüğü panel, arka planda çalışan hareket kontrol ünitesine komut verir; sürücüler, servo/step motorlar, spindle inverteri, limit-home sensörleri ve diğer I/O elemanları ise bu komutları fiziksel harekete dönüştürür.
Bu nedenle “kontrol paneli” ile “kontrol kartı” aynı şey değildir. Bir PC tabanlı Mach3 kartında kullanıcı arayüzünün önemli bölümü bilgisayar ekranındadır. Bağımsız CNC kontrol ünitesinde ise ekran ve operasyon tuşları çoğu zaman cihazın kendisindedir. Ürün ailesini karşılaştırırken yalnız eksen sayısına değil, panelin hangi kontrol mimarisine ve makine tipine yönelik olduğuna bakmak gerekir.
Kontrol Paneli, Kontrol Ünitesi ve Operatör Paneli Arasındaki Fark Nedir?
| Terim | Temel görevi | Tipik örnek |
|---|---|---|
| Kontrol ünitesi | G-kodu yorumlar, hareket planlar, eksen/spindle/I-O komutlarını üretir. | Bağımsız 3/4/5 eksen CNC kontrolörü |
| Operatör paneli | Start, stop, jog, mod, override gibi hızlı fiziksel komutları sağlar. | Tuş takımı + seçici anahtarlar |
| El çarkı / MPG | Seçilen ekseni kontrollü artımlarla elle hareket ettirir. | X/Y/Z/A seçimli el çarkı |
| Kontrol kartı | PC veya üst kontrol katmanından aldığı hareket komutlarını I/O/pulse sinyallerine dönüştürür. | Mach3/USB/Ethernet motion controller |
Gerçek ürünlerde bu parçalar tek set halinde de satılabilir. Örneğin CNC-Marketi kataloğunda 3 eksen freze kontrol ünitesi + tuş takımı + el çarkı ve 4 eksen freze kontrol ünitesi + tuş takımı + el çarkı biçiminde setler bulunur.
CNC Kontrol Panelindeki Tuşlar Neden Gruplara Ayrılır?
Bir panelde onlarca tuş bulunmasının nedeni her tuşun bağımsız bir “özellik” olması değil, operatörün farklı çalışma durumlarında farklı komutlara ihtiyaç duymasıdır. Paneli anlamanın en kolay yolu tuşları işlevlerine göre sınıflandırmaktır: güvenlik, çalışma modu, eksen hareketi, program yönetimi, spindle/yardımcı fonksiyonlar ve hız-ilerleme kontrolü.
Acil Durdurma (Emergency Stop) Tuşu Ne İşe Yarar?
Acil durdurma, normal program durdurma tuşundan farklıdır. Tehlikeli hareket, çarpışma riski veya kontrol dışı davranış olduğunda makineyi güvenli duruma geçirmek için kullanılır. Acil stop devresi yalnız yazılım komutuna güvenmemeli; makinenin elektrik ve emniyet tasarımıyla birlikte ele alınmalıdır.
Önemli: E-Stop mantığını, sürücü enable zincirini veya güvenlik rölesini yalnız panel ekranındaki bir ayarla “iptal etmek” güvenli değildir. Güvenlik zinciri makinenin elektrik projesine uygun kurulmalıdır.
Reset Tuşu Ne İşe Yarar?
Reset, kontrolörün aktif hata veya program durumunu temizlemek için kullanılan temel komutlardan biridir. Fakat reset tuşuna basmak mekanik sebebi ortadan kaldırmaz. Limit, servo alarmı, spindle alarmı veya yanlış koordinat gibi bir sorun varsa önce alarmın kaynağı anlaşılmalıdır.
Cycle Start Tuşu Ne İşe Yarar?
Cycle Start, AUTO/MEMORY veya uygun çalışma modunda seçili CNC programını ya da bekleyen çevrimi başlatır/devam ettirir. Programı başlatmadan önce doğru programın seçildiği, iş parçası sıfırının doğru olduğu, takımın uygun olduğu ve makinenin referans konum bilgisini kaybetmediği kontrol edilmelidir.
Feed Hold Tuşu Ne İşe Yarar?
Feed Hold, işleme akışını kontrollü biçimde bekletmek için kullanılır. Acil durdurma ile aynı değildir. Özellikle program kontrolünde operatöre hareketi gözlemleyip gerektiğinde devam ettirme imkânı verir. Spindle ve yardımcı fonksiyonların Feed Hold sırasında nasıl davrandığı kontrolör modeline göre değişebilir.
JOG Modu Nedir?
JOG, operatörün eksenleri program çalıştırmadan elle hareket ettirdiği moddur. X, Y, Z ve varsa A/B/C eksenleri yön tuşlarıyla veya panel seçicileriyle hareket ettirilir. Kurulum, parça sıfırlama ve takım yaklaşımı sırasında en sık kullanılan modlardan biridir.
JOG ile hızlı hareket arasında ne fark vardır?
Birçok panelde normal JOG hareketinin yanında rapid/hızlı jog seçeneği bulunur. Hızlı hareket boş alanda zaman kazandırır; ancak parça, mengene, tabla, takım magazini ve mekanik limitlere yakın bölgelerde düşük hız kullanılmalıdır.
HOME veya REF Tuşu Ne İşe Yarar?
HOME/REF işlemi makinenin eksenlerini fiziksel referans sensörleri üzerinden makine koordinat sistemine bağlar. Kontrolör, eksenin gerçek mekanik konumunu bu referans üzerinden tanır. Özellikle enerji kesintisi sonrasında, makine konumunu mutlak biçimde saklamayan sistemlerde referanslama kritik adımdır.
HOME işlemi ile iş parçası sıfırı aynı şey değildir. HOME makinenin kendi referansıdır; G54 gibi iş koordinatları ise parçaya göre tanımlanan üretim sıfırlarıdır.
MPG / El Çarkı Nedir?
MPG (Manual Pulse Generator), seçilen ekseni hassas ve kontrollü artımlarla elle hareket ettirmeyi sağlayan el çarkıdır. Birçok profesyonel CNC setinde X/Y/Z/A eksen seçimi ile hareket çarpanı birlikte bulunur. El çarkı, takımın parçaya yaklaşması, kenar bulma, probla ölçüm ve setup sırasında operatörün en değerli yardımcılarından biridir.
Katalogdaki 990TDca-2 torna kontrol paneli seti ve NEWKer 1000MDca freze setlerinde el çarkı paketin belirgin bir parçasıdır. El çarkının çarpan değeri ve tepki ayarı cihazdan cihaza değişebileceği için kesin değerler model kılavuzundan kontrol edilmelidir.
MPG Üzerindeki x1, x10, x100 Benzeri Çarpanlar Ne Anlama Gelir?
Bu tür seçiciler el çarkının bir kademe çevrilmesinde eksenin ne kadar ilerleyeceğini belirler. Küçük çarpan hassas yaklaşma, büyük çarpan daha hızlı konumlandırma içindir. İş parçasına veya takıma yakınken büyük çarpanla hareket etmek çarpışma riskini artırabilir.
AUTO / MEMORY Modu Nedir?
AUTO veya MEMORY modu, hafızadaki CNC programının otomatik olarak çalıştırıldığı moddur. Programı yalnız yüklemek yeterli değildir; aktif takım, iş sıfırı, offsetler, spindle koşulları, feed değerleri ve güvenli başlangıç satırları kontrol edilmelidir.
MDI Modu Nedir?
MDI (Manual Data Input), kısa bir komut veya küçük bir G/M kod bloğunu program dosyası oluşturmadan çalıştırmak için kullanılır. Örneğin kontrollü bir eksen konumlandırma veya spindle komutunun testi yapılabilir. MDI komutu da gerçek makine hareketi üretebildiği için programdan daha “zararsız” kabul edilmemelidir.
EDIT Modu Ne İşe Yarar?
EDIT, CNC programını görüntülemek ve kontrolör izin veriyorsa düzenlemek için kullanılır. Üretim programının kontrollü revizyonu için dosyanın yedeği alınmalı; özellikle takım çağrıları, koordinatlar, spindle devri ve hızlı hareket satırları değiştirilirken dikkat edilmelidir.
Single Block Nedir?
Single Block etkin olduğunda CNC programı blok blok ilerler; her satır veya kontrolörün blok kabul ettiği adım sonrasında operatör devam komutu verir. Yeni programın ilk denemesinde, setup doğrulamasında ve kritik yaklaşma hareketlerinde çok yararlı bir güvenlik yardımcısıdır.
Dry Run Nedir?
Dry Run, programın davranışını kontrol etmek için kullanılan test yaklaşımıdır. Kontrolörün Dry Run fonksiyonunun tam davranışı modele göre değiştiğinden, “takım kesmeden kesin güvenlidir” varsayımı yapılmamalıdır. İlk program testinde düşük feed override, Single Block ve güvenli Z mesafesi birlikte değerlendirilmelidir.
Feed Override Nedir?
Feed Override, programdaki ilerleme değerini program dosyasını değiştirmeden belirli bir yüzde aralığında artırıp azaltmaya yarayan operatör kontrolüdür. İlk parçada düşük oranla başlamak, takım yükünü gözlemlemek ve doğru kesme koşuluna kademeli yaklaşmak sık kullanılan bir yöntemdir.
Spindle Override Nedir?
Spindle Override, kontrolör ve sürücü mimarisi destekliyorsa programlanan spindle hızını operatörün belirli sınırlar içinde değiştirmesine izin verir. Frekans, motor etiket değeri ve sürücü ayarlarıyla uyumsuz hız talep etmek doğru değildir; spindle motorun kendi çalışma aralığı korunmalıdır.
Spindle Start, Stop, CW ve CCW Tuşları Ne Anlama Gelir?
Spindle Start/Stop, ana iş milinin çalışmasını kontrol eder. CW saat yönü, CCW ters yön komutunu ifade eder. Ancak gerçek dönme yönü motor bağlantısı, inverter ayarları ve makine tasarımıyla birlikte doğrulanmalıdır. Takım bağlama/çıkarma, spindle tam durmadan yapılmamalıdır.
Coolant ve Lubrication Tuşları Ne İşe Yarar?
Soğutma sıvısı ve otomatik yağlama gibi yardımcı fonksiyonlar kontrol panelinden veya M kodlarıyla yönetilebilir. Her kontrol ünitesinde aynı çıkış ataması bulunmaz. Özellikle valf, pompa veya kontaktör gibi yükler kontrol ünitesi çıkışına doğrudan bağlanmadan elektrik şeması ve röle sürüş yapısı kontrol edilmelidir.
X, Y, Z ve A Eksen Tuşları Ne İşe Yarar?
X, Y ve Z doğrusal eksenleri; A/B/C ise çoğunlukla döner veya ilave eksenleri temsil eder. Panel üzerindeki eksen seçimi JOG/MPG hareketinde hangi motorun komut alacağını belirler. 2 eksen torna ile 3 veya 4 eksen freze panelinin temel farklarından biri de yönetilen eksen sayısı ve eksene özel fonksiyonlardır.
2 Eksen CNC Kontrol Paneli Nerede Kullanılır?
İki eksenli kontrol sistemi çoğunlukla X-Z eksenli torna uygulamalarında görülür. CNC-Marketi kataloğundaki 990TDca-2 iki eksen torna kontrol ünitesi + el çarkı seti bu sınıfa somut örnektir. Torna panelinde spindle, takım/torna çevrimleri ve X-Z eksen mantığı freze paneline göre farklı öncelik taşır.
3 Eksen CNC Kontrol Paneli Nerede Kullanılır?
3 eksen kontrol X-Y-Z freze/router yapısının klasik formudur. 1000MDca-3 panel + tuş takımı + el çarkı seti, DDCS V4.1 3 eksen kontrol ünitesi ve DSP 0501 3 eksen kontrol paneli katalogdaki farklı mimari örneklerdir. Seçim yalnız eksen sayısına göre değil; motor sürücü arayüzü, I/O ihtiyacı, program aktarımı ve operatör kullanım biçimine göre yapılmalıdır.
4 Eksen CNC Kontrol Paneli Ne Sağlar?
Dördüncü eksen, döner tabla gibi ilave bir ekseni yönetmek veya makine tasarımına göre başka bir hareket ekseni eklemek için kullanılabilir. 1000MDca-4 4 eksen panel seti, DDCS V4.1 4 eksen, ADT-CNC4640 4 eksen kontrol ünitesi ve TC55H 4 eksenli USB CNC kontrol paneli aynı “4 eksen” başlığı altında olsa bile donanım ve kullanım mimarileri birbirinin aynısı değildir.
5 Eksen CNC Kontrol Paneli Her Makineyi 5 Eksen Yapar mı?
Hayır. Kontrol ünitesinin 5 ekseni yönetebilmesi tek başına gerçek 5 eksen simultane işleme anlamına gelmez. Mekanik kinematik, sürücüler, motorlar, post-processor, CAM stratejisi ve kontrol yazılımının enterpolasyon yetenekleri birlikte uygun olmalıdır. “5 eksen” etiketi görülünce bu ayrıntılar ayrıca doğrulanmalıdır.
Freze Kontrol Paneli ile Torna Kontrol Paneli Arasındaki Fark Nedir?
| Konu | Freze / Router | Torna |
|---|---|---|
| Temel eksenler | Genellikle X-Y-Z, gerekirse A/B/C | Çoğunlukla X-Z |
| Takım mantığı | Spindle üzerinde kesici takım; ATC olabilir | Takım tareti veya takım tutucu mantığı |
| İş parçası | Tabla/fikstür üzerinde sabitlenir | Ayna üzerinde döner |
| Operatör önceliği | XYZ sıfır, takım boyu, iş koordinatı | X/Z sıfır, çap/uzunluk, torna çevrimleri |
Kontrol Paneli Üzerindeki Ekranda Hangi Koordinatlar Görülür?
Kontrolörler genellikle makine koordinatı, iş koordinatı ve göreli/operatör konum bilgilerini ayrı biçimde gösterebilir. Makine koordinatı referanslama sistemine bağlıdır; G54-G59 gibi iş koordinatları parça sıfırını temsil eder. Yanlış ekranı okuyup “sıfır” zannetmek setup hatalarının sık sebeplerindendir.
Makine Koordinatı ile İş Parçası Koordinatı Arasındaki Fark Nedir?
Makine koordinatı tezgâhın fiziksel referansına göre sabittir. İş parçası koordinatı ise operatörün bağlanan parçaya göre tanımladığı üretim sıfırıdır. Bir fikstür değiştiğinde iş koordinatı değişebilir; makinenin referans sistemi ise mekanik home noktasıyla ilişkilidir.
G54, G55, G56, G57, G58 ve G59 Ne İçin Kullanılır?
Bunlar yaygın iş koordinat sistemleridir. Aynı tabla üzerinde birden fazla fikstür veya parça konumu olduğunda farklı iş sıfırlarını saklamaya yardımcı olur. Bir kontrol ünitesinde desteklenen ek koordinat sistemi sayısı modelden modele değişebilir.
Takım Boyu ve Takım Yarıçapı Telafisi Nedir?
Takım boyu telafisi farklı takım uzunluklarının Z eksenindeki etkisini, yarıçap telafisi ise programlanan takım yolu ile gerçek kesici çapı arasındaki ilişkiyi yönetmeye yarar. Bu değerlerin yanlış girilmesi doğrudan çarpışma veya ölçü hatası oluşturabilir. Kontrolör desteklese bile doğru ölçüm ve doğru çağrı operatörün sorumluluğundadır.
Backlash Compensation Nedir?
Backlash compensation, mekanik yön değişim boşluğunun kontrol tarafında belirli ölçüde telafi edilmesine yarayan ayardır. Fakat aşınmış vida-somun, gevşek kaplin veya mekanik boşluk “sadece parametreyle” sağlıklı bir sisteme dönüştürülemez. Önce mekanik boşluk ölçülmeli ve sebebi giderilmeli, gerekiyorsa üretici kılavuzundaki yöntemle telafi uygulanmalıdır.
Soft Limit Nedir?
Soft limit, referanslanmış makine koordinatına göre eksenin yazılımsal izin verilen hareket alanını sınırlar. Fiziksel limit switch’in yerini tutmaz; onunla birlikte çalışır. Home yapılmadan soft limit mantığının güvenilirliği kontrolör tasarımına göre sınırlı olabilir.
Hard Limit Nedir?
Hard limit, fiziksel sınır sensörleriyle eksenin mekanik uç bölgeye girmesini engellemeye yardımcı olur. Limit sensörünün NO/NC yapısı, giriş mantığı ve alarm davranışı modelin elektrik şemasına göre ayarlanmalıdır.
HOME Sensörü ile Limit Switch Aynı Şey midir?
Fiziksel olarak aynı tip sensör kullanılabilse de görevleri farklıdır. Home sensörü referans konumunu tanımlamak, limit sensörü hareket sınırını korumak için kullanılır. Bazı makineler tek sensörü iki amaç için kullanabilir; bunun nasıl yapıldığı kontrol ünitesi ve makine tasarımına bağlıdır.
USB ile CNC Programı Nasıl Yüklenir?
USB destekleyen bağımsız kontrol ünitelerinde G-kod dosyası USB bellekten kontrolöre alınabilir veya doğrudan uygun menüden seçilebilir. ADTECH CNC4640 teknik kaynaklarında USB disk/PC iletişim arayüzleri ayrıca tanımlanmıştır. Dosya adı, format, maksimum program boyutu ve klasör yapısı için ilgili cihazın kılavuzu kontrol edilmelidir.
RS232 Ne İçin Kullanılır?
RS232, birçok endüstriyel CNC kontrolünde program aktarımı veya servis iletişimi için kullanılan seri haberleşme yöntemidir. ADTECH ailesinde RS232 arayüzü teknik kaynaklarda yer alır. Baud rate, parity, stop bit ve kablo pin yapısı iki cihazda da aynı olacak şekilde ayarlanmalıdır.
Modbus CNC Kontrolünde Ne İşe Yarar?
Modbus destekleyen kontrol sistemlerinde PLC, inverter, yardımcı I/O veya otomasyon ekipmanlarıyla veri alışverişi yapılabilir. Ancak “Modbus var” ifadesi her cihazın her fonksiyonunu doğrudan kontrol edebileceği anlamına gelmez. Desteklenen registerlar, master/slave rolü ve haberleşme portu model dokümanına göre doğrulanmalıdır.
I/O Nedir ve CNC Panelinde Neden Önemlidir?
I/O, giriş ve çıkış sinyalleridir. Limit, home, kapı sensörü, servo alarmı ve prob gibi bilgiler girişlerden; coolant, yağlama, röle, valf ve yardımcı fonksiyon komutları çıkışlardan yönetilir. Bir makinede eksen sayısı kadar I/O kapasitesi de seçim kriteridir.
PLC Fonksiyonu Ne İşe Yarar?
Kontrol ünitesindeki PLC mantığı, CNC hareketinden bağımsız veya onunla koordineli yardımcı makine sekanslarını yönetmeye yarar. Takım değiştirme, yağlama, kapı kilidi ve yardımcı valfler gibi fonksiyonlar bu katmanda ele alınabilir. PLC programı üzerinde değişiklik yapmak makinenin güvenlik sekansını etkileyebileceğinden rastgele yapılmamalıdır.
CNC Kontrol Panelinde Program Çalıştırmadan Önce Kontrol Listesi
- Acil stop ve güvenlik zincirinin normal durumda olduğunu doğrulayın.
- Makinenin mekanik alanında takım, fikstür veya gevşek parça olmadığını kontrol edin.
- Gerekliyse HOME/REF işlemini tamamlayın.
- Aktif iş koordinatını ve parça sıfırını doğrulayın.
- Aktif takım ve takım offsetini kontrol edin.
- Spindle yönü/devir komutunun uygulamaya uygun olduğundan emin olun.
- İlk çalıştırmada düşük feed override ve gerekiyorsa Single Block kullanın.
- Programın ilk rapid hareketinin güvenli Z mesafesinde olduğunu kontrol edin.
Yeni Kurulan CNC Kontrol Panelinde İlk Ayarlar Hangi Sırayla Yapılır?
Genel sıra; eksen yönleri ve ölçek/pulse ayarı, limit-home mantığı, hız/ivme sınırları, spindle kontrolü, I/O doğrulaması, MPG ve yardımcı fonksiyonların testi, ardından iş koordinatı ve kontrollü program testidir. Bu sıra bir “evrensel parametre listesi” değildir; modelin kendi commissioning prosedürü varsa o izlenmelidir.
Eksen Yönü Tersse Ne Yapılmalıdır?
Önce sorunun kontrol parametresinden mi, sürücü yön ayarından mı yoksa motor/kablo bağlantısından mı kaynaklandığı belirlenmelidir. Rastgele kablo değiştirmek veya aynı anda birden fazla parametreyi terslemek teşhisi zorlaştırır. Bir ekseni düşük hızda, açık çalışma alanında tek tek doğrulamak daha güvenlidir.
Adım/mm veya Pulse/mm Ayarı Neden Önemlidir?
Kontrolörün gönderdiği pulse sayısının gerçek mekanik mesafeye dönüşmesi; motor/sürücü çözünürlüğü, elektronik dişli oranı, redüksiyon ve vidalı mil/kremayer mekanik oranına bağlıdır. Yanlış ölçek ayarı komut edilen 100 mm ile gerçek hareketin farklı olmasına neden olur. Doğru hesap model ve mekanik aktarma bilgisiyle yapılmalıdır.
Hız ve İvme Ayarı Nasıl Belirlenir?
Maksimum hız yalnız motorun dönebileceği hız değildir. Motor torku, mekanik sistem, vida/kremayer, kızak yükü, sürücü kapasitesi ve makinenin rijitliği birlikte değerlendirilir. İvme çok yüksekse adım kaçırma, servo following error, titreşim veya mekanik zorlanma oluşabilir.
Kontrol Panelinde Alarm Görünüyorsa Ne Yapılmalıdır?
Alarm metni veya kodu not alınmalı, ardından alarmın kontrol ünitesinden mi yoksa servo/spindle sürücüsünden mi geldiği ayrılmalıdır. Alarmı sürekli resetlemek gerçek sebebi gizleyebilir. Limit, E-stop, servo alarm, encoder, spindle sürücüsü ve I/O durum ekranları teşhiste temel kontrol noktalarıdır.
El Çarkı Çalışmıyorsa Nereler Kontrol Edilir?
- MPG/HANDLE modunun seçili olup olmadığı,
- doğru eksenin seçildiği,
- çarpan seçicisinin geçerli konumda olduğu,
- MPG kablosu ve konektörünün sağlamlığı,
- kontrol ünitesindeki MPG enable/port ayarları,
- aktif alarm, limit veya interlock bulunup bulunmadığı kontrol edilir.
Cycle Start Çalışmıyorsa Neden Olabilir?
Yanlış çalışma modu, aktif alarm, açık güvenlik interlocku, program seçilmemesi, Feed Hold durumu, E-stop zinciri veya kontrolörün beklediği bir I/O sinyalinin gelmemesi olası nedenlerdir. Önce status/alarm ekranı okunmalı; ardından model kılavuzundaki koşullar izlenmelidir.
Spindle Çalışmıyorsa Panelden Neler Kontrol Edilebilir?
Spindle komutunun verilip verilmediği, talep edilen devir, yön, spindle enable/M03-M04 durumu ve inverter alarmı kontrol edilir. Kontrol ünitesinde komut görünmesine rağmen spindle çalışmıyorsa analog hız çıkışı, dijital enable/yön I/O’su ve inverter parametreleri elektrik şemasına göre test edilir.
Makine HOME Yapmıyorsa Neler Kontrol Edilir?
Home sensörünün fiziksel durumu, input ekranında sinyal değişimi, home yönü, arama hızı ve sensör mantığı kontrol edilir. Sensör sürekli aktif görünüyorsa NO/NC yapı veya kablolama hatası olabilir. Home hareketi yanlış yöne gidiyorsa mekanik limite çarpmadan durdurulmalı ve model parametresi doğrulanmalıdır.
CNC Panelinde Tuşlara Fonksiyon Atanabilir mi?
Bazı kontrol ünitelerinde fiziksel tuşların veya kullanıcı tanımlı girişlerin fonksiyonları PLC/I/O tablosu üzerinden değiştirilebilir; bazılarında tuşlar sabittir. Bu nedenle “her panelde tuş programlanır” denemez. NEWKer/ADTECH gibi sistemlerde I/O ve PLC katmanı geniş fonksiyonlar sunabilse de gerçek atama yöntemi model/firmware dokümanından alınmalıdır.
Dokunmatik Ekran mı Fiziksel Tuş mu Daha İyi?
Bu bir üstünlük sorusundan çok kullanım ortamı sorusudur. Fiziksel tuşlar eldivenle kullanım, hızlı kas hafızası ve acil operasyonlarda avantaj sağlar. Dokunmatik ekran geniş menü ve görsel durum sunabilir. Endüstriyel panelde çoğu zaman fiziksel kritik tuşlar ile ekran arayüzü birlikte kullanılır.
Bağımsız CNC Kontrol Paneli mi PC Tabanlı Sistem mi?
| Kriter | Bağımsız kontrol paneli | PC tabanlı kontrol |
|---|---|---|
| Operasyon | Kontrolör üzerinde bütünleşik | PC yazılımı + motion controller |
| Günlük kullanım | Endüstriyel panel alışkanlığı | Esnek yazılım/ekran |
| Kurulum | Modelin I/O ve sürücü sözleşmesine bağlı | PC, işletim sistemi ve kart ayarları da devreye girer |
| Seçim | Makine tipi/eksen/I-O/servo arayüzüne göre | Yazılım-kart-sürücü uyumuna göre |
Bu karşılaştırmanın devamı için CNC kontrol ünitesi ve çeşitleri rehberi; proje bazlı seçim kriterleri için ise CNC kontrol ünitesi seçimi yazısı kullanılabilir.
CNC Kontrol Paneli Seçerken Hangi Özellikler Kontrol Edilmeli?
Makine tipi
Torna, freze, router veya özel makine kinematiği.
Eksen sayısı
2/3/4/5 eksen ihtiyacı ve eş zamanlı hareket gereksinimi.
Sürücü arayüzü
Pulse/direction, analog, bus veya üreticiye özel haberleşme yapısı.
I/O kapasitesi
Limit, home, prob, alarm, valf, coolant, ATC ve diğer yardımcı sinyaller.
Operatör arayüzü
Tuş takımı, MPG/el çarkı, ekran ve günlük kullanım kolaylığı.
Program aktarımı
USB, seri iletişim, ağ veya modelin desteklediği diğer yöntemler.
Bu kriterler belirlendikten sonra stokta bulunan CNC kontrol paneli ve kontrol ünitesi modelleri aynı ticari sayfada karşılaştırılabilir.
CNC-Marketi Kataloğundaki Kontrol Paneli Aileleri Nasıl Ayrılıyor?
| Model / aile örneği | Katalogda görünen kullanım | Eksen / paket bilgisi |
|---|---|---|
| 990TDca-2 | CNC torna | 2 eksen + el çarkı |
| 1000MDca-3 | CNC freze/router | 3 eksen; panel/el çarkı varyantları |
| 1000MDca-4 | CNC freze/router | 4 eksen; panel/el çarkı varyantları |
| ADT-CNC4640 | CNC freze | 4 eksen + el çarkı + klavye |
| DDCS V4.1 | Bağımsız CNC kontrol | 3 ve 4 eksen katalog seçenekleri |
| DSP 0501 | Router tipi kullanım | 3 eksen panel seti |
| TC55H | USB CNC kontrol paneli | 4 eksen katalog kaydı |
Tablodaki bilgiler yalnız mevcut katalog kimliklerini özetler; güncel stok ve fiyat bu makalede sabitlenmez. Satın alma niyeti için CNC kontrol paneli satış kategorisi esas sayfadır.
Gerçek Model Örneği: 990TDca-2 Torna Kontrol Paneli

990TDca-2 katalogda iki eksenli CNC torna kontrol ünitesi, panel ve el çarkı seti olarak yer alır. Bu model için ayrı teknik kılavuz bulunduğundan torna tarafındaki panel fonksiyonları model dokümanıyla doğrulanabilir. Ürünün güncel ticari durumu için 990TDca-2 ürün sayfası kullanılmalıdır.
Gerçek Model Örneği: 1000MDca-3 Panel + Tuş Takımı + El Çarkı

1000MDca-3, üç eksenli freze/router kullanımına yönelik panel ailesidir. Google Drive teknik arşivinde 1000MDca-3 ve 1000MDca-4 için kullanım kitabı bulunması, bu ailede panel işlevlerini genel varsayımdan ziyade model kılavuzuna göre açıklamayı mümkün kılar. Güncel ürün için 3 eksen panel seti sayfasına bakılabilir.
Gerçek Model Örneği: 1000MDca-4 Dört Eksen Panel

Dört eksen yapı, X-Y-Z’ye ek bir ekseni kontrol etmek isteyen uygulamalara yöneliktir. Modelde panel ve el çarkı paketi katalogda ayrı açık biçimde görülür. 4. eksenin gerçek kullanım biçimi mekanik tasarıma göre değişeceği için “her 4 eksen panel döner tabla için aynıdır” varsayımı yapılmamalıdır.
Gerçek Model Örneği: DSP 0501

DSP 0501 katalogda 3 eksen CNC kontrol paneli seti olarak yer alır. Bağımsız panel yaklaşımının başka bir örneğidir. Kullanıcı, yalnız ekran görünümüne göre değil sürücü arayüzü, I/O, program yükleme biçimi ve proje ihtiyacına göre seçim yapmalıdır.
CNC Kontrol Paneli Fiyatı Neye Göre Değişir?
Fiyat; eksen sayısı, kontrol mimarisi, panel/MPG/tuş takımı paketi, I/O kapasitesi, haberleşme seçenekleri ve üretici ailesine göre değişir. Bu makale bilgi rehberidir ve günlük fiyatı sahiplenmez. Güncel CNC kontrol paneli fiyatları, stok durumu ve mevcut modeller ticari kategori üzerinden kontrol edilmelidir.
Kontrol Paneli Alırken Sadece Eksen Sayısına Bakmak Neden Yanlıştır?
Aynı 4 eksen etiketi taşıyan iki cihazdan biri belirli pulse sürücülerle, diğeri farklı I/O veya haberleşme yapısıyla çalışabilir. Torna ve freze kontrol mantıkları da farklıdır. Bu yüzden seçimde eksen sayısı yalnız ilk filtredir; makine kinematiği, sürücü tipi, spindle kontrolü, I/O ve operatör ihtiyaçları birlikte değerlendirilmelidir.
Hangi CNC Kontrol Paneli Bana Uygun?
En doğru seçim için önce şu beş soruya cevap verin: Makine torna mı freze/router mı? Kaç gerçek hareket ekseni var? Step mi servo mu kullanılıyor ve sürücü komut arayüzü nedir? Kaç limit/home/prob/ATC I/O’su gerekiyor? Operatör için fiziksel panel ve MPG gerekli mi? Bu bilgiler netleştiğinde CNC kontrol paneli ürün ailesinden uygun model çok daha sağlıklı filtrelenebilir.
Sık Yapılan Kontrol Paneli Kullanım Hataları
- HOME yapılmadan makine koordinatına güvenmek,
- iş sıfırı ile makine sıfırını karıştırmak,
- MPG büyük çarpandayken takıma/parçaya yaklaşmak,
- ilk programı yüksek override ile başlatmak,
- alarmın nedenini bulmadan sürekli resetlemek,
- soft limit ile fiziksel limiti aynı sanmak,
- başka modelin parametre kodunu kendi panele uygulamak,
- I/O çıkışına röle/valf gibi yükleri elektrik şemasını görmeden bağlamak,
- ürün adındaki eksen sayısını “simultane 5 eksen” gibi yorumlamak.
CNC Kontrol Paneli Kullanımında Altın Kural Nedir?
Paneli ezberlemek yerine kontrol mantığını öğrenin. Mod, aktif koordinat sistemi, seçili eksen, override, alarm ve I/O durumunu okuyabiliyorsanız farklı marka kontrol panellerine geçiş çok daha kolay olur. Exact tuş ve parametre için ise daima model kılavuzuna dönün.
CNC Kontrol Paneli Hakkında Sık Sorulan Sorular
CNC tezgâhında operatörün eksenleri, programı, spindle’ı, çalışma modlarını ve makine durumunu yönettiği kumanda arayüzüdür.
JOG modunda operatör seçilen ekseni program çalıştırmadan manuel olarak hareket ettirir.
Hayır. HOME makinenin fiziksel referansına, iş parçası sıfırı ise G54 gibi parçaya göre tanımlanan koordinat sistemine karşılık gelir.
Seçilen ekseni kontrollü ve küçük artımlarla manuel hareket ettirmeye yarar; setup ve hassas yaklaşmada kullanılır.
Cycle Start çevrimi başlatır veya devam ettirir; Feed Hold kontrollü biçimde program ilerlemesini bekletir.
Hayır. E-Stop güvenlik amacıyla makineyi tehlikeli durumda durdurmak için kullanılır; Reset kontrol durumunu veya uygun alarmı temizlemeye yönelik bir komuttur.
Temel fark yönetilebilen hareket ekseni sayısıdır; fakat I/O, sürücü arayüzü, yazılım fonksiyonları ve operatör paneli de model bazında farklı olabilir.
Hayır. Torna çoğunlukla X-Z ve dönen iş parçası mantığına, freze ise X-Y-Z ve dönen kesici takım mantığına göre farklı çevrim ve operatör fonksiyonları taşır.
USB destekleyen modellerde evet. Dosya biçimi ve yükleme prosedürü model kılavuzuna göre değişir.
Evet, bazı endüstriyel kontrol sistemlerinde program aktarımı ve servis iletişiminde kullanılır.
Hayır. Soft limit yazılımsal hareket sınırıdır; fiziksel limit güvenliğin ayrı katmanıdır.
Limit, E-stop, servo/spindle sürücü alarmı, sensör, haberleşme veya program koşulu gibi birçok sebep olabilir. Önce alarm kodu ve status ekranı okunmalıdır.
Bazı modellerde PLC/I/O konfigürasyonu üzerinden mümkündür, bazı modellerde tuş fonksiyonları sabittir. Exact yöntem model kılavuzuyla doğrulanmalıdır.
Makine tipi, eksen sayısı, sürücü arayüzü, I/O ihtiyacı ve operatör kullanım biçiminin birlikte uyumlu olmasıdır.
Hayır. Eksen sayısı ile simultane enterpolasyon yeteneği aynı şey değildir; kontrolör, kinematik ve yazılım özellikleri ayrıca doğrulanmalıdır.
Fiyat ve stok sürekli değişebildiği için bu rehber yerine CNC kontrol paneli satış kategorisindeki güncel ürünler kontrol edilmelidir.
Genel olarak hayır. Eksen sayısı benzer olsa bile sürücü sinyali, I/O, konektör, yazılım ve makine fonksiyonları farklı olabilir. Proje uyumluluğu ayrı doğrulanmalıdır.
Yeni panelin çıkış sinyalleri ile mevcut sürücünün komut girişlerinin elektriksel ve fonksiyonel olarak uyumlu olması gerekir. Sadece soket fiziksel olarak uyuyor diye bağlantı yapılmamalıdır.
Sonuç: Panel Tuşlarını Öğrenmek Seçimi de Kolaylaştırır
CNC kontrol panelinin değerini yalnız ekran boyutu veya eksen sayısı belirlemez. Operatörün JOG, HOME, MPG, AUTO, MDI, override, koordinat ve alarm mantığını doğru kullanabilmesi; kontrol ünitesinin de makinenin sürücü ve I/O yapısıyla uyumlu olması gerekir. Teknik gereksinimler netleştiğinde CNC kontrol paneli modellerini, güncel stok ve fiyatları tek satış sayfasında karşılaştırmak en doğru sonraki adımdır.