

Mach3’de Üretilen Parça Sayısı Kaydedilebilir mi?
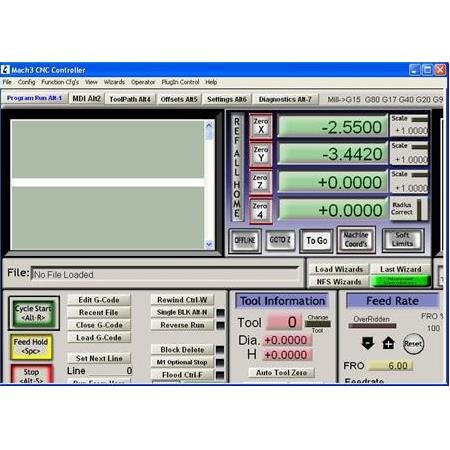
CNC tezgahlarında üretim verimliliğini artırmanın ve operasyonel süreçleri optimize etmenin en temel yollarından biri, üretilen parça sayısının doğru, güvenilir ve anlık olarak takip edilmesidir. Mach3 kontrol yazılımı, esnek yapısı ve güçlü makro desteği sayesinde bu işlemi otomatize etmenize, manuel sayım hatalarını ortadan kaldırmanıza ve vardiya sonu raporlamalarını dijitalleştirebilmenize olanak tanır.
Bu kapsamlı rehberde, Mach3 üzerinde parça sayacı oluşturmanın mantığını, kullanılan temel komutları, değişken yönetimini ve bu sistemin üretim hattınıza nasıl entegre edileceğini teknik bir perspektifle ele alacağız. Doğru yapılandırılmış bir sayaç sistemi, sadece adet takibi yapmakla kalmaz, aynı zamanda takım ömrü yönetimi ve kestirimci bakım süreçleri için de kritik veriler sunar.
Tanım ve Temel Amaç
Parça sayacı, CNC tezgahının bir işleme çevrimini (cycle) başarıyla tamamladığını algılayarak, toplam üretim miktarını bir değişkende tutan yazılımsal bir mekanizmadır. Bu sistem, tezgahın kontrol ünitesi ile haberleşerek her program sonu komutunda sayacı bir birim artırır.
Temel amaç, operatör müdahalesi olmaksızın üretim adedini dijital ortamda tutmak, vardiya sonu raporlamalarını hatasız hale getirmek ve tezgahın toplam çalışma süresi ile üretilen parça sayısı arasındaki korelasyonu analiz etmektir.
Neden İhtiyaç Duyulur?
Manuel sayım yöntemleri, özellikle yüksek hızlı üretimlerde veya çoklu parça işleme süreçlerinde ciddi hata payı taşır. Yazılımsal takip ise üretim süresini, duruş zamanlarını ve verimlilik oranlarını analiz etmek için kritik veriler sunar.
Ayrıca, belirli bir adet sonrası yapılması gereken takım değişimleri veya bakım periyotları için otomatik uyarı mekanizmaları kurmak, ancak güvenilir bir parça sayacı ile mümkündür.
- Vardiya bazlı üretim takibi ve raporlama
- Takım ömrü yönetimi için adet bazlı izleme
- Üretim planlama verimliliği ve kapasite analizi
- Operatör hatalarının minimize edilmesi
Çalışma Prensibi
Mach3, G-kodu içerisinde tanımlanan M-kodları veya özel makrolar aracılığıyla ‘User DROs’ (Digital Readout) olarak adlandırılan değişkenleri güncelleyebilir. Sistem, genellikle M30 (program sonu) komutu tetiklendiğinde çalışan bir makro ile sayacı bir artıracak şekilde yapılandırılır.
Bu süreç, Mach3’ün dahili script motoru tarafından yönetilir ve her tetikleme anında ilgili değişkenin değeri bellekte güncellenir.
Değişken Yönetimi
Mach3 içerisinde kullanıcı tanımlı DRO’lar kullanılır. Bu alanlar, yazılım kapatılsa bile kalıcı olması için belirli parametrelerle ilişkilendirilebilir veya harici bir metin dosyasına yazdırılabilir.
Sistem, her çevrim sonunda mevcut değeri okur, üzerine bir ekler ve yeni değeri tekrar ilgili DRO alanına yazar.
Ana Bileşenler ve Yapı
Bir parça sayacı sistemi, yazılımsal bir DRO alanı ve bu alanı tetikleyen bir makro dosyasından oluşur. Sistemin kararlı çalışması için G-kodu dosyasının sonunda doğru tetikleyicinin bulunması şarttır.
Sistemin temel bileşenleri, Mach3’ün ‘Screen Designer’ arayüzü ile oluşturulan görsel sayaç alanı ve arka planda çalışan VB Script dosyasıdır.
Gerekli Yazılım Araçları
Mach3’ün ‘VB Script’ editörü, sayacı güncelleyen kod bloğunu yazmak için kullanılan ana araçtır. Bu editör, tezgahın çalışma mantığına uygun özel komutların tanımlanmasına olanak tanır.
Başlıca Çeşitler
Parça sayacı uygulamaları, basit bir artış mantığından, gelişmiş veritabanı bağlantılı sistemlere kadar çeşitlilik gösterir. İhtiyacınıza göre en uygun yapıyı seçmek, sistemin sürdürülebilirliği açısından kritiktir.
Basit Sayaçlar
Sadece ekranda bir sayı gösteren ve manuel olarak sıfırlanabilen temel sistemlerdir. Genellikle küçük atölyelerde günlük adet takibi için kullanılır.
Gelişmiş Takip Sistemleri
Üretim süresini, parça başına düşen zamanı ve toplam adetleri bir dosyaya kaydeden sistemlerdir. Bu veriler, daha sonra Excel veya ERP sistemlerine aktarılabilir.
Çeşitler Arasındaki Farklar
Basit sayaçlar düşük maliyetli ve hızlı kurulumludur; ancak veri kaybına karşı korumasız olabilirler. Gelişmiş sistemler ise endüstriyel takip için uygundur ancak kurulumu daha fazla teknik bilgi gerektirir.
Kalıcılık Faktörü
Bazı sayaçlar Mach3 yeniden başlatıldığında sıfırlanırken, bazıları veriyi bir .txt dosyasına yazarak saklar. Endüstriyel uygulamalarda verinin kalıcılığı, sistemin güvenilirliğini belirleyen en önemli farktır.
Mermak Mühendis Önerisi: Parça sayacınızı sadece M30 komutuna bağlamak yerine, tezgahın ‘Cycle Start’ ve ‘Cycle End’ sinyallerini izleyen bir mantık kurmak, hatalı sayımları (örneğin programın yarıda kesilip tekrar başlatılması) engellemek için daha güvenli bir yöntemdir. Ayrıca, sayacı bir .txt dosyasına yazdırarak veriyi kalıcı hale getirmek, elektrik kesintisi gibi durumlarda veri kaybını önler.
Nerelerde Kullanılır
Bu sistemler, seri üretim yapan tüm CNC tezgahlarında, özellikle otomotiv, beyaz eşya, mobilya ve savunma sanayi yan sanayisinde yaygın olarak kullanılır.
Uygulama Alanları
Otomatik yükleyicili sistemler, sürekli çalışan torna tezgahları, yüksek adetli frezeleme operasyonları ve lazer kesim tezgahları gibi sürekli çevrim yapan tüm makinelerde tercih edilir.
Hangi Durumda Hangi Tip Seçilir
Eğer sadece operatörün günlük adet takibi yapması gerekiyorsa basit bir DRO sayacı yeterlidir. Ancak üretim verilerinin ERP sistemine aktarılması veya vardiya bazlı performans analizi yapılması gerekiyorsa dosya yazma özelliği olan gelişmiş makrolar tercih edilmelidir.
Seçim Kriterleri
Seçim yaparken tezgahın çalışma döngüsü, veri güvenliği ve operatörün sisteme müdahale etme ihtiyacı ön planda tutulmalıdır.
Teknik Kriterler
- Veri saklama ihtiyacı (Kalıcılık)
- Sıfırlama kolaylığı ve yetkilendirme
- Ekran arayüzüne entegrasyon
- Hata toleransı ve yedekleme
Avantajlar
Otomatik parça sayımı, insan hatasını minimize eder ve üretim verimliliğini anlık olarak görmenizi sağlar. Bu sayede üretim hedeflerine ne kadar yaklaşıldığı anlık olarak takip edilebilir.
Operasyonel Avantajlar
Vardiya planlamasını optimize eder, duruş sürelerini azaltır ve üretim maliyetlerinin parça başına düşen kısmını daha doğru hesaplamanıza yardımcı olur.
Sık Yapılan Hatalar: En yaygın hata, sayacı G-kodunun içine manuel olarak eklemektir. Bu yöntem, operatörün programı manuel olarak durdurup tekrar başlatması durumunda sayacın yanlış artmasına neden olur. Daima makro tabanlı tetikleyiciler kullanın ve makro dosyalarınızı yedekleyin.
Dezavantajlar ve Sınırlamalar
Yanlış yapılandırılmış makrolar, programın yarıda kesilmesi durumunda hatalı sayım yapabilir. Ayrıca, Mach3’ün script motorunun kısıtlamaları nedeniyle çok karmaşık veri işleme süreçleri için harici yazılımlar gerekebilir.
Montaj Kullanım veya Uygulama İpuçları
Makro dosyasını ‘M1030.m1s’ gibi bir isimle kaydedip, G-kodunun sonuna ‘M1030’ komutunu ekleyerek tetikleme yapabilirsiniz. Değişkenlerin Mach3 ekranında görünmesi için ‘Screen Designer’ ile bir DRO alanı oluşturup, bu alana makroda kullandığınız değişken numarasını atayın.
Sistemi kurarken, makronun sadece program başarıyla bittiğinde tetiklendiğinden emin olmak için M30 satırının hemen öncesine veya sonrasına yerleştirilmesi önerilir.
Sık Yapılan Hatalar
En sık yapılan hata, sayacın programın her duraklamasında veya ‘Cycle Start’ komutunda artmasıdır. Bu durum, yanlış tetikleme noktası seçilmesinden kaynaklanır. Ayrıca, makro dosyasının doğru klasörde (Mach3/macros/profil_adi/) bulunmaması da sık karşılaşılan bir sorundur.
Dikkat Edilecekler: Makro yazarken veya düzenlerken, tezgahın hareket komutlarını içeren satırlara müdahale etmeyin. Yazılımsal sayaçlar, tezgahın mekanik güvenliğini etkilemez ancak yanlış bir kod bloğu, tezgahın beklenmedik bir anda durmasına veya programın kilitlenmesine yol açabilir. Ölçüm ve bağlantı işlemlerinde mutlaka yetkin personel ile çalışın.
Bakım Güvenlik ve Kontrol
Sistemin doğruluğunu periyodik olarak manuel sayımlarla karşılaştırın. Güvenlik açısından, sayaç makrolarının tezgahın acil stop (E-Stop) fonksiyonlarını etkilemediğinden veya hareket komutlarını bozmadığından emin olun.
SSS
Mach3 parça sayacı ile ilgili en çok sorulan sorular aşağıdadır.
Sayaç elektrik kesilince sıfırlanır mı?
Eğer veriyi bir dosyaya yazan bir makro kullanıyorsanız sıfırlanmaz, ancak sadece DRO’da tutuyorsanız elektrik kesintisi veya yazılımın kapanması durumunda değer sıfırlanabilir.
Sayacı nasıl sıfırlayabilirim?
Ekranınıza bir ‘Sıfırla’ butonu ekleyerek, bu butona atayacağınız basit bir makro ile ilgili DRO değerini 0’a eşitleyebilirsiniz.