Vakum Tabla MDF’sinin İki Yüzü de Neden Frezelenir?
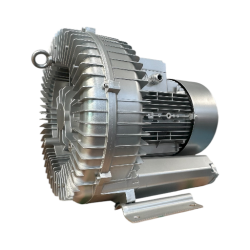
CNC router sistemlerinde vakum tabla kullanımı, işlenecek parçanın tabla yüzeyine güvenli ve stabil bir şekilde sabitlenmesini sağlayan en kritik unsurlardan biridir. Bu sistemin kalbi olan vakum MDF’si, gözenekli yapısı sayesinde vakumun parça yüzeyine eşit dağılmasını sağlayan bir iletken görevi görür.
Sektörde sıkça karşılaşılan ‘MDF’nin iki yüzü de neden frezelenir?’ sorusu, aslında vakum tablasının verimliliğini, işleme hassasiyetini ve sistemin genel performansını doğrudan etkileyen temel bir mühendislik gereksinimidir. Bu işlem, sadece yüzey temizliği değil, aynı zamanda hava akış direncinin optimize edilmesi ve vakumun tabla genelinde homojen bir şekilde yayılması için zorunludur.
Sorunun ve Kavramın Tanımı
Vakum tabla MDF’si, standart bir mobilya veya dekorasyon MDF’sinden farklı olarak, vakumun alt tabladan üst yüzeye homojen bir şekilde iletilmesini sağlayan kontrollü gözenekli bir yapıya sahiptir.
İki yüzeyin frezelenmesi, MDF levhanın her iki tarafındaki yoğun, pürüzsüz ve hava geçirmez fabrika katmanlarının (skin) kaldırılması işlemidir. Bu katmanlar, levhanın üretimi sırasında presleme etkisiyle oluşur ve vakumun MDF içinden geçişini tamamen engeller.
Fabrika Katmanının Bariyer Etkisi
MDF levhalar üretilirken, yüksek sıcaklık ve basınç altında preslenirler. Bu işlem, levhanın dış yüzeyinde çok yoğun, sert ve geçirimsiz bir tabaka oluşturur. Bu tabaka, vakumun MDF’nin lifli iç yapısına girmesini engeller.
İki yüzeyin frezelenmesi, bu geçirimsiz katmanı ortadan kaldırarak vakumun MDF’nin gözenekli iç yapısına doğrudan ulaşmasını sağlar. Eğer bu katman kaldırılmazsa, vakum tablası işlevini yerine getiremez.
- Hava geçirgenliğinin başlatılması ve optimize edilmesi
- Vakumun tabla yüzeyine kayıpsız iletimi
- Yüzey düzgünlüğünün ve paralelliğinin sağlanması
Temel Fiziksel veya Teknik Prensip
Vakum tablası, bir basınç farkı prensibiyle çalışır. MDF, bu sistemde bir filtre ve dağıtıcı görevi görür. İki yüzeyin frezelenmesi, MDF’nin içindeki lifli yapının hava kanalları olarak kullanılabilmesine olanak tanır.
Fiziksel olarak, vakum pompası MDF’nin altından havayı çekerken, MDF’nin gözenekli yapısı bu negatif basıncı tüm yüzeye yayar. Frezeleme, bu iletim yolunun giriş ve çıkış kapılarını açar.
Hava Akış Direnci ve İletim
Frezeleme işlemi, hava akışına karşı olan direnci minimize eder. Eğer tek yüzey frezelenirse, vakumun MDF içinden geçişi kısıtlı kalır ve basınç kaybı artar.
İki yüzeyin frezelenmesi, vakum pompasından gelen havanın MDF içinden daha rahat geçmesini sağlar ve sistemin tepki süresini kısaltır.
- Basınç kaybının (pressure drop) azaltılması
- Vakumun tabla yüzeyinde daha hızlı oluşması
- Homojen hava dağılımı ile dengeli tutma kuvveti
Olayın Neden Gerçekleştiği
Bu işlem, vakum tablasının performansını maksimize etmek için gereklidir. MDF’nin iç yapısı, hava akışını yönlendiren bir matris gibidir. Frezeleme, bu matrisin giriş ve çıkış noktalarını açarak sistemin nefes almasını sağlar.
Ayrıca, frezeleme işlemi MDF yüzeyindeki kalınlık farklarını da giderir. Bu, parçanın tabla üzerinde tam düz bir şekilde oturmasını sağlar.
Yüzey Düzgünlüğü ve Sızıntı Kontrolü
Düzgün bir yüzey, vakum sızıntılarını minimize eder. Eğer yüzey pürüzlü veya dalgalı ise, parça ile tabla arasında hava kaçakları oluşur ve vakum tutuculuğu düşer.
Frezeleme, tabla yüzeyinin makine eksenlerine tam paralel olmasını sağlar.
- Kalınlık toleranslarının giderilmesi
- Yüzey paralelliğinin sağlanması
- Vakum sızıntısının önlenmesi
Etkili Değişkenler
MDF’nin yoğunluğu, kalınlığı ve frezeleme derinliği, vakum tablasının performansını etkileyen temel değişkenlerdir. Her MDF türü vakum tablası için uygun değildir.
Doğru MDF seçimi, vakum pompasının kapasitesi ile doğrudan ilişkilidir.
MDF Yoğunluğu ve Seçimi
Düşük yoğunluklu MDF, daha fazla hava geçirgenliği sağlar ancak yapısal olarak daha zayıftır ve çabuk aşınır.
Yüksek yoğunluklu MDF ise daha az hava geçirgenliği sağlar ancak daha dayanıklıdır ve daha uzun ömürlüdür.
- MDF yoğunluk sınıfı (kg/m³)
- Frezeleme derinliği (fabrika katmanını geçecek kadar)
- MDF kalınlığı (sistemin toplam direnci)
Sistem İçindeki Enerji Kuvvet Akım veya Hareket İlişkisi
Vakum tablası, vakum pompası tarafından oluşturulan negatif basınç enerjisini, parçayı tutan bir kuvvete dönüştürür. MDF, bu enerji transferinde bir direnç elemanıdır.
İki yüzeyin frezelenmesi, basınç dengesinin daha hızlı kurulmasını sağlar. Bu, parçanın daha güvenli tutulmasını sağlar.
Basınç Dengesi ve Pompa Verimliliği
Düşük direnç, vakum pompasının daha verimli çalışmasını sağlar. Pompa, havayı çekmek için daha az enerji harcar.
Basınç dengesi, parçanın tabla üzerinde kaymasını önleyen en önemli faktördür.
- Negatif basınç transferi
- Pompa verimliliği ve enerji tasarrufu
- Tutma kuvvetinin maksimizasyonu
Vakum tabla MDF’sini frezelerken, tabla yüzeyinin tamamen düz olduğundan emin olun. Frezeleme derinliğini, MDF’nin fabrika katmanını tamamen kaldıracak ancak MDF’nin yapısal bütünlüğünü bozmayacak şekilde ayarlayın. Bu, vakum performansını optimize eder.
Normal Çalışma Davranışı
Normal bir vakum tablasında, MDF’nin her iki yüzeyi de frezelenmiş olmalıdır. Bu, vakumun tabla yüzeyine eşit dağılmasını sağlar.
Parça, tabla üzerine yerleştirildiğinde vakum hemen oluşur ve parça sabitlenir.
Vakumun Homojen Dağılımı
Vakum, MDF’nin her noktasında eşit olmalıdır. Frezeleme, bu eşitliği sağlar ve parçanın her noktasında aynı tutma kuvvetini garanti eder.
Homojen dağılım, parçanın işleme sırasında kaymasını veya titreşim yapmasını önler.
- Homojen vakum dağılımı
- Hızlı tutma ve bırakma
- Stabil ve güvenli çalışma
Koşullar Değiştiğinde Ne Olur
Eğer MDF’nin tek yüzeyi frezelenirse, vakumun tabla yüzeyine iletimi kısıtlanır. Bu, parçanın tabla üzerinde kaymasına neden olabilir.
Eğer hiç frezelenmezse, vakum tablası çalışmaz ve parça tutulamaz.
Performans Kaybı ve Riskler
Tek yüzey frezeleme, vakumun tabla yüzeyine ulaşmasını zorlaştırır. Bu, vakum pompasının daha fazla yüklenmesine ve aşırı ısınmasına neden olur.
Performans kaybı, işleme hassasiyetini düşürür ve parça firelerini artırır.
- Vakum sızıntısı ve basınç kaybı
- Parça kayması ve işleme hataları
- Pompa aşırı ısınması ve ömür kısalması
Makine ve Sanayi Uygulamalarındaki Karşılığı
Endüstriyel CNC router makinelerinde, vakum tablası performansı üretkenliği doğrudan etkiler. İki yüzeyin frezelenmesi, seri üretimde standart bir uygulamadır.
Daha iyi vakum, daha hızlı işleme demektir.
Üretkenlik ve Verimlilik
Parçanın kayma riski olmadığında, daha yüksek ilerleme hızları kullanılabilir. Bu, birim zamanda daha fazla parça üretilmesi anlamına gelir.
Seri üretimde, her saniye önemlidir ve vakum tablası bu süreci optimize eder.
- Yüksek ilerleme hızları ve verimlilik
- Daha az parça fire ve hata
- Seri üretimde standart kalite
Tasarım ve Seçim Üzerindeki Etkisi
Vakum tablası tasarımı, MDF’nin özelliklerine göre yapılmalıdır. MDF seçimi, makinenin vakum kapasitesiyle uyumlu olmalıdır.
Frezeleme derinliği, MDF’nin kalınlığına göre hassas bir şekilde ayarlanmalıdır.
Sistem Uyumu ve Denge
Vakum pompası kapasitesi, MDF’nin hava geçirgenliği ile dengelenmelidir. Çok geçirgen bir MDF, pompayı zorlayabilir.
Tasarım, bu dengeyi gözeterek en yüksek tutma kuvvetini hedeflemelidir.
- Pompa kapasitesi ile MDF uyumu
- MDF kalınlık seçimi
- Frezeleme derinliği ayarı
En sık yapılan hata, MDF’nin tek yüzeyini frezelemektir. Bu, vakumun tabla yüzeyine iletimini kısıtlar ve vakum pompasının verimini düşürür. Ayrıca, frezeleme derinliğinin çok fazla olması, MDF’nin yapısal bütünlüğünü zayıflatarak tabla ömrünü kısaltır.
Ölçüm veya Doğrulama Yaklaşımı
Vakum tablasının performansı, vakum göstergeleri ile ölçülebilir. Tabla yüzeyindeki vakum seviyesi, MDF’nin kalitesini ve frezeleme başarısını gösterir.
Doğrulama, parçanın tutma kuvveti ile yapılır.
Vakum Testi ve Kontrol
Tabla yüzeyinin farklı noktalarında vakum ölçümü yapılmalıdır. Vakum seviyesinin her noktada aynı olması gerekir.
Farklı noktalar arasındaki basınç farkı, frezeleme hatasını veya MDF’nin homojen olmadığını gösterir.
- Vakum göstergesi ile ölçüm
- Noktasal basınç kontrolü
- Tutma kuvveti testi
Avantajlar Riskler veya Sınırlamalar
İki yüzeyin frezelenmesi, vakum tablasının performansını artırır ancak MDF’nin yapısal bütünlüğünü zayıflatabilir. Bu, bir denge meselesidir.
Doğru frezeleme, bu dengeyi korur.
Denge ve Ömür
Avantajı, yüksek vakum performansı ve düzgün yüzeydir. Riski ise MDF’nin daha çabuk aşınmasıdır.
Sınırlaması, MDF’nin kalınlığı ve yoğunluğudur.
- Yüksek vakum performansı
- Yapısal zayıflama riski
- MDF ömrü sınırlaması
Yaygın Yanlış Yorumlar
En yaygın yanlış, MDF’nin tek yüzeyinin frezelenmesinin yeterli olduğudur. Bu, vakum tablasının performansını ciddi oranda düşürür.
Bir diğer yanlış ise, her türlü MDF’nin vakum tablası için uygun olduğudur.
Hatalı Uygulamalar
Tek yüzey frezeleme, vakumun tabla yüzeyine iletimini engeller. Bu, parçanın kaymasına neden olur.
Yanlış MDF seçimi, vakumun tabla yüzeyine ulaşmasını zorlaştırır.
- Tek yüzey frezeleme hatası
- Yanlış MDF seçimi
- Frezeleme derinliği hataları
Frezeleme işlemi sırasında oluşan toz, vakum sistemine zarar verebilir. Bu nedenle, frezeleme işlemi sırasında mutlaka etkili bir toz emme sistemi kullanın. Ayrıca, frezeleme işlemi sırasında tabla yüzeyine zarar vermemeye dikkat edin.
Pratik Mühendislik Çıkarımları
Vakum tablası MDF’si, bir sarf malzemesidir. Düzenli olarak değiştirilmesi ve frezelenmesi gerekir.
Frezeleme işlemi, tabla yüzeyinin düzgünlüğünü korumak için periyodik olarak yapılmalıdır.
Bakım ve Periyodik İşlemler
MDF yüzeyi aşındıkça vakum performansı düşer. Bu nedenle, MDF yüzeyinin periyodik olarak frezelenmesi gerekir.
Bu, tabla yüzeyinin düzgünlüğünü ve vakum performansını korur.
- Periyodik frezeleme
- MDF değişim sıklığı
- Yüzey düzgünlüğü kontrolü
SSS
Vakum tabla MDF’si hakkında en sık sorulan sorular ve yanıtları aşağıdadır.
Sık Sorulan Sorular
S: MDF’nin her iki yüzünü frezelemek zorunlu mu? C: Evet, vakumun homojen dağılımı için zorunludur.
S: Frezeleme derinliği ne kadar olmalı? C: MDF’nin fabrika katmanını tamamen kaldıracak kadar olmalıdır.
- Zorunluluk durumu
- Frezeleme derinliği
- MDF değişim zamanı