

Mach3’te Uzun Mesafede Ölçü Hatası Neden Büyür?
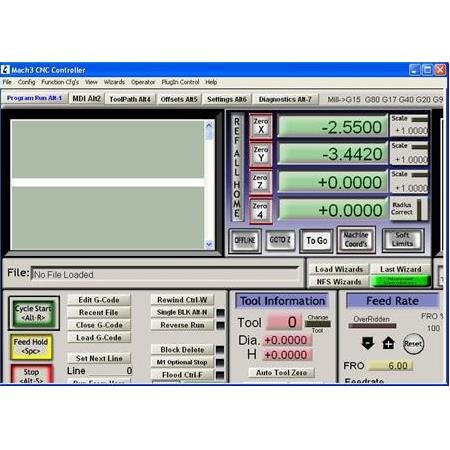
CNC işleme süreçlerinde, özellikle uzun mesafeli hareketlerde karşılaşılan ölçü hataları, sistemin genel hassasiyetini ve parça kalitesini doğrudan tehdit eden kritik bir sorundur. Mach3 kontrol yazılımı kullanan sistemlerde, kısa mesafelerde kusursuz çalışan bir makinenin, uzun eksen hareketlerinde sapma göstermesi, genellikle yazılımsal bir hatadan ziyade mekanik veya elektriksel bir birikim sorununa işaret eder.
Bu rehberde, Mach3 tabanlı sistemlerde uzun mesafede büyüyen ölçü hatalarının temel nedenlerini, teşhis yöntemlerini ve bu hataları minimize etmek için izlenmesi gereken profesyonel çözüm yaklaşımlarını ele alacağız. Hassas üretim hedefleriniz için sisteminizi optimize etmenize yardımcı olacak teknik detayları aşağıda bulabilirsiniz.
Sorunun veya Olayın Tanımı
Uzun mesafede ölçü hatası, makinenin belirli bir noktadan başlayıp uzun bir eksen boyunca hareket ettiğinde, hedef koordinat ile ulaşılan gerçek koordinat arasındaki farkın mesafe arttıkça artması durumudur. Bu durum, lineer bir hata birikimi olarak tanımlanır.
Kısa mesafelerde hata payı ihmal edilebilir düzeydeyken, 500mm veya 1000mm gibi uzun hareketlerde bu sapmanın belirginleşmesi, sistemin kalibrasyonunda veya mekanik iletim elemanlarında bir tutarsızlık olduğunu gösterir. Bu durum, özellikle hassas parça işleme süreçlerinde tolerans dışı üretime neden olur.
Hata Birikimi Mekanizması
Hata birikimi, her bir adımda veya her bir turda oluşan küçük sapmaların, toplam mesafe boyunca toplanarak büyük bir hata değerine ulaşmasıdır. Mach3’te bu durum genellikle ‘step per unit’ değerinin tam olarak doğru hesaplanmamasından veya mekanik boşluklardan kaynaklanır.
Sistem, her adımda milimetrenin çok küçük bir kısmını kaçırıyorsa, bu hata 1000mm sonunda gözle görülür bir boyuta ulaşır. Bu birikim, makinenin fiziksel yapısı ile yazılımın komutları arasındaki senkronizasyon kaybının bir sonucudur.
- Kısa mesafede 0.01mm hata, uzun mesafede 0.5mm’ye çıkabilir.
- Hata her zaman aynı yönde ve artan bir eğilimdedir.
- Sistematik sapma, rastgele oluşan hatalardan farklı olarak tahmin edilebilir bir yapıdadır.
Normal Davranış ile Arıza Ayrımı
Normal bir CNC sisteminde, her hareket komutu, mekanik sistemin fiziksel sınırları dahilinde tekrarlanabilir olmalıdır. Arıza durumu ise, bu tekrarlanabilirliğin bozulması ve sapmanın sistematik bir şekilde artmasıdır.
Sıcaklık genleşmesi gibi çevresel faktörler normal kabul edilebilirken, her seferinde aynı noktada aynı sapmanın oluşması bir arıza göstergesidir. Normal davranış, makinenin yük altında bile belirlenen toleranslar içinde kalmasıdır.
Ayırt Edici Belirtiler
Eğer hata rastgele oluşuyorsa elektriksel gürültüden, sistematik olarak artıyorsa mekanik veya kalibrasyon kaynaklıdır. Normal bir sistemde, makineyi referans noktasına (home) gönderdiğinizde her seferinde aynı noktaya dönmesi beklenir.
Arıza durumunda ise, makine her seferinde farklı bir ‘sıfır’ noktasına sahipmiş gibi davranır veya uzun mesafelerde sürekli olarak hedefi ıskalar.
- Sistematik artış: Mekanik veya kalibrasyon hatası.
- Rastgele sapma: Elektriksel gürültü veya sürücü hatası.
- Tekrarlanabilirlik kaybı: Mekanik gevşeklik veya aşınma.
En Yaygın Nedenler
Uzun mesafeli ölçü hatalarının arkasında genellikle tek bir neden değil, birbirini tetikleyen birkaç faktör bulunur. En yaygın nedenler arasında yanlış kalibrasyon, mekanik aşınma ve elektriksel parazitler yer alır.
Sisteminizi analiz ederken, bu faktörleri birbirinden bağımsız olarak değerlendirmek, sorunun kök nedenine ulaşmanızı kolaylaştıracaktır.
Temel Faktörler
Mach3 ayarlarındaki ‘Steps per Unit’ değerinin, vidalı mil hatvesi ve motor sürücü mikrostep ayarlarıyla tam uyumlu olmaması en sık karşılaşılan sorundur. Ayrıca, sürücülerin komutları işleme hızı ile mekanik sistemin tepki süresi arasındaki uyumsuzluklar da bu hataları tetikler.
- Yanlış ‘Steps per Unit’ değeri.
- Mekanik boşluklar (Backlash).
- Sürücü kaynaklı adım kayıpları.
- Yüksek ivmelenme kaynaklı atalet sorunları.
Mekanik Nedenler
Mekanik sistem, CNC’nin hassasiyetini belirleyen en temel unsurdur. Vidalı mil, somun, kaplin ve kızak sistemlerindeki en ufak bir gevşeklik, uzun mesafelerde büyük hatalara yol açar.
Mekanik rijitlik, sistemin dış etkenlere karşı direncini belirler. Rijitliğin düşük olduğu sistemlerde, uzun hareketler sırasında oluşan titreşimler ölçü hatalarını büyütür.
Mekanik Boşluk ve Aşınma
Vidalı mil somunundaki aşınma, eksen yön değiştirdiğinde veya uzun hareketlerde boşluk yaratır. Ayrıca kaplinlerin motor miline tam sıkılmaması, tork iletiminde kayıplara neden olur.
Kızak sistemlerindeki paralellik bozuklukları, hareket boyunca sürtünmeyi artırarak motorun zorlanmasına ve adım kaybetmesine neden olabilir.
- Vidalı mil somununda boşluk (Backlash).
- Kaplin gevşekliği veya aşınması.
- Kızaklarda paralellik bozukluğu.
- Rulman yataklarındaki eksenel boşluklar.
Elektriksel veya Kontrol Kaynaklı Nedenler
Mach3, sinyalleri gönderen bir yazılımdır; ancak bu sinyallerin sürücüye ulaşması sürecinde elektriksel gürültü (EMI) büyük bir engeldir.
Kontrol sinyallerinin temizliği, motorların kararlı çalışması için hayati önem taşır. Elektriksel gürültü, sürücünün komutları yanlış yorumlamasına veya adım atlamasına yol açar.
Sinyal Kayıpları ve Gürültü
Korumasız kablolar, yüksek voltajlı hatların yakınından geçtiğinde sinyal bozulmalarına neden olur. Bu durum, sürücünün komutları yanlış yorumlamasına veya adım atlamasına yol açar.
Topraklama hataları, sistemde potansiyel farklar yaratarak kontrol sinyallerinin kararsızlaşmasına neden olur.
- Korumasız (shielded olmayan) kablolar.
- Topraklama hataları ve döngüleri.
- Sürücü zamanlama (timing) ayarları.
- Yüksek frekanslı parazitler.
Mermak Mühendis Önerisi: Uzun mesafe hatalarını teşhis ederken, önce mekanik iletim elemanlarını (vidalı mil ve somun) manuel olarak kontrol edin. Eğer mil üzerinde elle hissedilir bir boşluk varsa, yazılımsal hiçbir ayar kalıcı çözüm sağlamayacaktır. Mekanik rijitliği sağlamadan yazılımsal kalibrasyona geçmeyin.
Proses ve Kullanım Kaynaklı Nedenler
Makinenin kullanım şekli ve işlenen malzemenin türü de ölçü hassasiyetini etkiler. Özellikle ağır yük altında yapılan uzun hareketler, mekanik sistemde esnemelere neden olabilir.
Dinamik yükler, sistemin ataletini zorlayarak motorların tork kapasitesini aşmasına ve adım kaybetmesine neden olabilir.
Dinamik Etkiler ve Atalet
Yüksek ivmelenme değerleri, mekanik sistemin ataletini zorlayarak adım kayıplarına neden olabilir. Bu durum, uzun mesafeli hareketlerde daha belirgin hale gelir.
Sıcaklık değişimleri, metal parçaların genleşmesine ve büzülmesine neden olarak ölçü hassasiyetini doğrudan etkiler.
- Aşırı yüksek ivmelenme (Acceleration).
- Yetersiz soğutma kaynaklı termal genleşme.
- Ağır yük altında mekanik esneme.
- Kesme kuvvetlerinin eksenel sapma yaratması.
Belirtiler ve Erken İşaretler
Hata büyümeden önce sistem bazı belirtiler verir. Bu belirtileri erken fark etmek, büyük üretim hatalarının önüne geçer.
Sisteminizi düzenli olarak dinlemek ve gözlemlemek, mekanik veya elektriksel sorunları büyümeden yakalamanızı sağlar.
Erken Uyarılar
Eksen hareketlerinde alışılmadık sesler, motorların ısınması veya işlenen parçalarda yüzey kalitesinin düşmesi, mekanik bir sorunun habercisidir.
Motorların çalışma sırasında titremesi veya beklenmedik duruşlar, elektriksel bir sorunun veya adım kaybının işareti olabilir.
- Eksen hareketlerinde artan mekanik sesler.
- Motorlarda aşırı ısınma.
- Parça yüzeyinde dalgalanma veya izler.
- Referans noktasının kayması.
Ölçüm ve Teşhis Sırası
Hatanın kaynağını bulmak için sistematik bir ölçüm süreci izlenmelidir. İlk adım, mekanik boşlukların kontrol edilmesidir.
Ölçüm sırasında hassas ekipmanlar kullanmak, sorunun kaynağını net bir şekilde ortaya koyar.
Adım Adım Teşhis
Komparatör saati kullanarak eksen hareketlerini ölçün. Hareketin her 100mm’sinde sapmayı kaydedin. Eğer sapma her 100mm’de artıyorsa kalibrasyon, rastgele ise mekanik boşluktur.
Motor akımını ve sürücü sıcaklığını kontrol ederek elektriksel bir zorlanma olup olmadığını gözlemleyin.
- Komparatör saati ile hassas ölçüm.
- Backlash (mekanik boşluk) testi.
- Motor akım ve sürücü kontrolü.
- Kablo bağlantı süreklilik testi.
Adım Adım Çözüm Yaklaşımı
Teşhis tamamlandıktan sonra çözüm adımlarına geçilir. İlk olarak Mach3 kalibrasyon sihirbazı ile ‘Steps per Unit’ değerini doğrulayın.
Çözüm sürecinde her değişikliği tek tek yaparak, hangi işlemin sorunu çözdüğünü takip etmek önemlidir.
Uygulama Adımları
Kalibrasyon sonrası mekanik boşlukları ‘Backlash Compensation’ ile gidermeyi deneyin. Ancak bu, mekanik sorunu çözmez, sadece maskeler.
Elektriksel gürültü için kabloları izole edin ve topraklama hattını güçlendirin.
- Steps per Unit yeniden hesaplama.
- Backlash ayarlarını yapılandırma.
- Kablo korumalarını ve topraklamayı kontrol etme.
- Sürücü parametrelerini optimize etme.
Sık Yapılan Hatalar: En yaygın hata, mekanik boşlukları (backlash) gidermek yerine Mach3 içindeki ‘Backlash Compensation’ değerini sürekli artırmaktır. Bu durum, yön değişimlerinde motorun ani sarsılmasına ve zamanla motor sürücüsünün zorlanmasına neden olur.
Yanlış Müdahaleler ve Riskleri
Sorunu anlamadan yapılan müdahaleler, makinenin hassasiyetini kalıcı olarak bozabilir. Özellikle mekanik boşlukları yazılımla kapatmaya çalışmak, sistemin dinamiklerini bozar.
Yanlış müdahaleler, makinenin ömrünü kısaltır ve daha büyük arızalara davetiye çıkarır.
Kaçınılması Gerekenler
Mekanik bir boşluğu yazılımsal olarak telafi etmek, yön değişimlerinde ani sarsıntılara ve motorun zorlanmasına neden olur.
Motor akımını gereksiz artırmak, motorun aşırı ısınmasına ve sürücünün yanmasına yol açabilir.
- Mekanik boşluğu yazılımla kapatmak.
- Motor akımını gereksiz artırmak.
- İvmelenmeyi kontrolsüz yükseltmek.
- Mekanik parçaları zorlayarak sıkmak.
Tekrar Oluşmasını Önleme
Hata giderildikten sonra, sistemin kararlılığını korumak için düzenli periyodik kontroller şarttır.
Önleyici bakım, arıza oluşmadan önce yapılan en iyi yatırımdır.
Sürdürülebilir Hassasiyet
Düzenli yağlama ve bağlantı kontrolleri, mekanik aşınmayı minimize eder. Elektriksel gürültüye karşı topraklama hattını her zaman kontrol altında tutun.
Makinenin çalışma ortamını temiz tutmak, toz ve talaşın mekanik parçalara zarar vermesini engeller.
- Periyodik yağlama planı.
- Bağlantı sıkılık kontrolleri.
- Topraklama hattı bakımı.
- Çalışma ortamı temizliği.
Bakım ve Kontrol Önerileri
Bakım, arıza oluşmadan önce yapılan en iyi yatırımdır. Özellikle vidalı mil ve somun temizliği, uzun ömürlü hassasiyet için kritiktir.
Bakım planınızı makinenin kullanım yoğunluğuna göre oluşturun.
Bakım Planı
Haftalık olarak kızakları temizleyin ve yağlayın. Aylık olarak kaplin ve somun bağlantılarını kontrol edin.
Yıllık olarak tüm sistemin kalibrasyonunu doğrulayın.
- Haftalık temizlik ve yağlama.
- Aylık bağlantı kontrolü.
- Yıllık kalibrasyon doğrulaması.
- Rulman ömrü kontrolü.
Dikkat Edilecekler: Elektriksel ölçüm ve bağlantı işlemleri sırasında sistemin enerjisini mutlaka kesin. Sürücü ve motor bağlantılarını kontrol ederken, statik elektrikten korunmak için uygun ekipman kullanın ve üretici dokümanındaki pin şemalarına sadık kalın.
Ne Zaman Sistemi Durdurmak Gerekir
Eğer ölçü hatası, parçanın tolerans sınırlarını aşıyorsa veya eksen hareketlerinde alışılmadık mekanik sesler duyuluyorsa, sistem derhal durdurulmalıdır.
Daha büyük hasarların önüne geçmek için erken müdahale şarttır.
Kritik Durumlar
Mekanik bir parçanın kırılması veya motorun aşırı ısınması, daha büyük hasarlara yol açmadan müdahale gerektirir.
Sistemin kontrolsüz hareket etmesi, güvenlik riski oluşturur.
- Tolerans dışı üretim.
- Mekanik ses ve sarsıntı.
- Motorun aşırı ısınması.
- Kontrolsüz eksen hareketleri.
SSS
Mach3 kullanıcılarının uzun mesafe hataları ile ilgili en sık sorduğu sorular.
Sık Sorulanlar
S: Backlash ayarı her zaman çözüm müdür? C: Hayır, sadece mekanik boşluğu maskeler. Mekanik onarım her zaman önceliklidir.
S: Elektriksel gürültü hatayı nasıl büyütür? C: Sürücüye yanlış adım sinyali göndererek adım kayıplarına neden olur.
- Backlash ayarı maskelemedir.
- Elektriksel gürültü adım kaybı yaratır.
- Kalibrasyon mekanik sorunları çözmez.