

Vakum Tabla ile Metal İşlemek Güvenli midir?
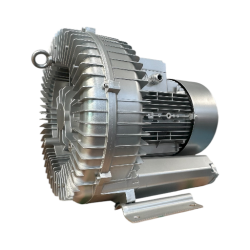
Vakum tabla sistemleri, özellikle ince saclar, geniş yüzeyli plakalar ve mekanik mengenelerin parçaya zarar verebileceği hassas metal işleme operasyonlarında yaygın olarak tercih edilen bir sabitleme teknolojisidir. Parçayı tek bir noktadan değil, yüzeyin tamamından veya geniş bir alanından çekerek sabitlemesi, işleme sırasında titreşimi minimize eder ve yüzey kalitesini artırır.
Metal işleme süreçlerinde vakum tabla kullanımı, doğru ekipman ve uygun proses parametreleri ile birleştirildiğinde son derece güvenli ve verimli bir yöntemdir. Ancak, metalin gözenekli yapısı, yüzey pürüzlülüğü ve kesme kuvvetlerinin yönü gibi faktörler, vakumun tutma kapasitesini doğrudan etkiler. Bu rehberde, vakum tabla ile metal işlemenin teknik temellerini ve güvenlik sınırlarını detaylandırıyoruz.
Tanım ve Temel Amaç
Vakum tabla, atmosferik basınç farkından yararlanarak iş parçasını tabla yüzeyine sabitleyen bir tutma sistemidir. Temel amacı, mekanik sıkıştırma elemanlarının ulaşamadığı veya parçayı deforme edebileceği durumlarda, iş parçasını rijit bir şekilde konumlandırmaktır.
Metal işlemede vakum tabla, özellikle yüksek devirli frezeleme operasyonlarında parçanın yerinden oynamasını engelleyerek hem operatör güvenliğini sağlar hem de takım ömrünü korur.
Neden Vakum Tabla?
Mekanik mengeneler, parçanın kenarlarında iz bırakabilir veya ince parçaları bükebilir. Vakum tabla ise tüm yüzeye eşit dağılan bir kuvvet uygulayarak parçanın düzlemselliğini korur.
Bu yöntem, özellikle seri üretimde parça değişim sürelerini kısaltarak toplam çevrim süresini optimize eder.
- Hızlı parça değişimi sağlar.
- Yüzeyde mekanik iz bırakmaz.
- İnce sacların işlenmesine olanak tanır.
- Titreşim sönümleme kapasitesi yüksektir.
Çalışma Prensibi
Sistem, vakum pompası tarafından oluşturulan negatif basıncın, tabla üzerindeki kanallar veya gözenekli yapı aracılığıyla iş parçası ile tabla arasındaki havayı tahliye etmesiyle çalışır.
Dış atmosfer basıncı, parçayı tabla yüzeyine doğru bastırır. Tutma kuvveti, vakum seviyesi ve parçanın yüzey alanı ile doğru orantılıdır.
Basınç Farkı Faktörü
Teorik olarak, tam vakumda 1 cm² başına yaklaşık 1 kg’lık bir tutma kuvveti oluşur. Ancak metal işleme operasyonlarında kesme kuvvetleri bu değeri zorlayabilir.
Sistemin başarısı, vakumun sürekliliğine ve sızdırmazlık kalitesine bağlıdır.
- Pompa kapasitesi vakum seviyesini belirler.
- Sızdırmazlık, sistemin başarısı için kritiktir.
- Atmosferik basınç, parçayı sabitleyen ana güçtür.
Ana Bileşenler ve Yapı
Bir vakum tabla sistemi; vakum pompası, tabla gövdesi, sızdırmazlık contaları ve kontrol ünitelerinden oluşur.
Tabla gövdesi genellikle alüminyum veya özel kompozit malzemelerden üretilir, çünkü bu malzemeler yüksek rijitlik ve korozyon direnci sunar.
Pompa Seçimi
Kuru tip veya yağlı tip vakum pompaları, metal işleme ortamındaki talaş ve soğutma sıvısı gibi kirleticilere karşı farklı direnç gösterir.
Pompa seçimi, işlenecek parçanın gözenekliliğine ve operasyonun hızına göre yapılmalıdır.
- Vakum pompası (Blower veya vakum pompası).
- Filtreleme üniteleri.
- Kontrol valfleri.
- Vakum seviye sensörleri.
Başlıca Çeşitler
Vakum tablalar, uygulama alanlarına göre farklı geometrik yapılara sahiptir.
Izgaralı (Grid) tablalar ve gözenekli (Porous) tablalar en yaygın kullanılan türlerdir.
Izgaralı Tablalar
Kanallı yapıya sahiptir ve contalar yardımıyla vakum alanı sınırlandırılabilir.
Bu yapı, farklı boyutlardaki parçaların işlenmesinde büyük esneklik sağlar.
- Esnek kullanım imkanı sunar.
- Contalar sayesinde farklı parça boyutlarına uyum sağlar.
- Büyük yüzeyli parçalar için idealdir.
Çeşitler Arasındaki Farklar
Izgaralı tablalar, parçanın şekline göre vakum alanını daraltmanıza izin verirken, gözenekli tablalar tüm yüzeyden homojen bir tutuş sağlar.
Gözenekli tablalar, çok küçük parçaların işlenmesinde daha başarılıdır.
Hangi Durumda Hangisi?
Büyük plakalar için ızgaralı, küçük ve karmaşık parçalar için gözenekli tablalar tercih edilmelidir.
Seçim yaparken parçanın alt yüzeyinin düzgünlüğü de belirleyicidir.
- Izgaralı: Büyük ve düz parçalar.
- Gözenekli: Küçük ve delikli parçalar.
- Hibrit sistemler: Özel üretim ihtiyaçları için.
Vakum tabla sistemlerinde, parçanın tabla yüzeyinden taşan kısımlarını mutlaka kapatın. Açıkta kalan vakum kanalları, sistemin toplam vakum kapasitesini düşürerek parçanın tutunma kuvvetini zayıflatır. Mermak mühendislik olarak, parça boyutuna göre özel maskeleme plakaları kullanmanızı öneririz.
Nerelerde Kullanılır
Vakum tabla, özellikle havacılık, otomotiv ve mobilya sektörlerinde metal işleme süreçlerinde kullanılır.
CNC frezeleme, lazer kesim ve gravür işlemleri başlıca kullanım alanlarıdır.
Endüstriyel Uygulamalar
Hassas metal parçaların işlenmesi ve ince sacların bükülmeden kesilmesi süreçlerinde vazgeçilmezdir.
Özellikle prototip üretiminde hızlı kurulum avantajı sağlar.
- Havacılık parçaları.
- Elektronik muhafazalar.
- İnce sac metal işleme.
- Reklam ve tabela sektörü.
Hangi Durumda Hangi Tip Seçilir
Seçim yaparken iş parçasının gözenekliliği, yüzey pürüzlülüğü ve kesme kuvvetleri dikkate alınmalıdır.
Eğer parça gözenekli ise, vakum kaybını önlemek için özel sızdırmazlık yöntemleri uygulanmalıdır.
Proses Analizi
Yüksek talaş kaldırma operasyonlarında vakum tabla tek başına yeterli olmayabilir, mekanik destek gerekebilir.
Parçanın rijitliği, vakumun tutma kapasitesini doğrudan etkiler.
- Yüksek kesme kuvveti: Mekanik destekli vakum.
- Hassas yüzey: Vakum tabla.
- Gözenekli malzeme: Sızdırmazlık katmanı.
Seçim Kriterleri
Vakum tabla seçiminde en önemli kriter, parçanın yüzey alanı ve vakum pompasının debisidir.
Ayrıca, soğutma sıvısı kullanımı varsa, sıvının vakum sistemine kaçmasını engelleyecek ayırıcılar seçilmelidir.
Teknik Parametreler
Pompa debisi, tabla üzerindeki kaçakları telafi edebilecek kapasitede olmalıdır.
Tabla yüzeyinin düzgünlüğü, vakumun verimliliğini belirler.
- Pompa debisi (m³/h).
- Tabla yüzey malzemesi.
- Sızdırmazlık contası kalitesi.
- Vakum seviyesi izleme kapasitesi.
Avantajlar
Vakum tabla kullanımı, üretim verimliliğini artıran birçok avantaja sahiptir.
En büyük avantajı, parça üzerindeki gerilmeleri azaltarak deformasyonu önlemesidir.
Verimlilik Artışı
Mekanik bağlama elemanlarının kurulum süresini ortadan kaldırarak, seri üretimde ciddi zaman tasarrufu sağlar.
Parçanın tüm yüzeyine erişim imkanı sunar.
- Hızlı kurulum.
- Düşük deformasyon riski.
- Yüksek yüzey kalitesi.
- Operatör hatalarının azaltılması.
En sık yapılan hata, vakum pompasının emiş gücüne aşırı güvenip, parçanın yüzey pürüzlülüğünü göz ardı etmektir. Çok pürüzlü yüzeylerde vakum sızar ve parça işleme sırasında kayabilir. Ayrıca, soğutma sıvısının vakum sistemine girmesini engelleyen ayırıcıların (separator) ihmal edilmesi, pompanın kısa sürede arızalanmasına yol açar.
Dezavantajlar ve Sınırlamalar
Vakum tabla sistemlerinin bazı sınırlamaları vardır; özellikle çok küçük veya gözenekli parçalarda tutma kuvveti düşebilir.
Ayrıca, sistemin sürekli enerji tüketimi ve bakım gereksinimi bir dezavantaj olarak görülebilir.
Güvenlik Sınırları
Vakum kaybı durumunda parça fırlama riski vardır, bu nedenle sistemde mutlaka vakum seviyesi izleme sensörleri bulunmalıdır.
Sistemin enerji kesintilerine karşı yedekli olması gerekebilir.
- Vakum kaybı riski.
- Enerji bağımlılığı.
- Bakım gereksinimi.
- Gözenekli parçalarda sınırlı tutuş.
Montaj Kullanım veya Uygulama İpuçları
Vakum tabla montajında, tablanın makine tablasına tam düzlemsel oturduğundan emin olunmalıdır.
Contaların temizliği ve hasarsızlığı, vakumun sürekliliği için hayati önem taşır.
Uygulama Tavsiyeleri
Parçayı yerleştirmeden önce tabla yüzeyini temizleyin ve talaş birikintilerini mutlaka uzaklaştırın.
Vakum kanallarının tıkanmadığından emin olun.
- Yüzey temizliği.
- Conta kontrolü.
- Vakum seviyesi testi.
- Parça hizalama.
Sık Yapılan Hatalar
Vakum tabla kullanımında en sık yapılan hata, vakum seviyesini kontrol etmeden işleme başlamaktır.
Ayrıca, soğutma sıvısının vakum kanallarına dolmasına izin vermek, pompanın ömrünü kısaltır.
Hatalardan Kaçınma
Vakum seviyesi sensörlerini devre dışı bırakmak, ciddi güvenlik riskleri doğurur.
Düzenli bakım yapılmaması, sistemin performansını zamanla düşürür.
- Sensörleri bypass etmek.
- Kirli tabla yüzeyi.
- Yetersiz pompa kapasitesi.
- Sızdırmazlık contalarının ihmali.
Vakum tabla ile çalışırken en kritik nokta güvenliktir. Vakum seviyesi düştüğünde makineyi otomatik durduracak bir interlock (emniyet kilidi) sistemi mutlaka kurulmalıdır. Ayrıca, parçanın fırlama riskine karşı koruyucu kabin kapaklarının kapalı olduğundan emin olun. Elektriksel bağlantılarda yetkin personel dışında müdahale edilmemelidir.
Bakım Güvenlik ve Kontrol
Vakum pompası filtreleri düzenli olarak temizlenmeli veya değiştirilmelidir.
Sistemdeki sızıntılar, vakum seviyesini düşürerek parçanın yerinden oynamasına neden olabilir.
Güvenlik Protokolleri
İşleme başlamadan önce vakumun parçayı yeterli kuvvetle tuttuğunu manuel olarak kontrol edin.
Sistemin periyodik kalibrasyonu, operasyonel güvenliği artırır.
- Filtre temizliği.
- Sızıntı testi.
- Sensör kalibrasyonu.
- Conta değişimi.
SSS
Vakum tabla ile ilgili en çok merak edilen soruları aşağıda yanıtladık.
Güvenli bir operasyon için bu temel bilgilere hakim olmanız önemlidir.
Sıkça Sorulanlar
Vakum tabla her metal için uygun mudur? Gözenekli metallerde vakum kaybı yaşanabilir, bu durumda sızdırmazlık önlemleri alınmalıdır.
Vakum kesilirse ne olur? Sistemde interlock yoksa parça fırlayabilir, bu yüzden güvenlik sensörleri şarttır.
- Vakum kesilirse ne olur?
- Hangi pompalar daha iyidir?
- Bakım aralıkları nedir?
- Küçük parçalar nasıl sabitlenir?