Vakum Tabla ile Alüminyum Parça Bağlanabilir mi?
Endüstriyel CNC işleme süreçlerinde, özellikle alüminyum gibi demir dışı metallerin işlenmesinde, parçanın tabla üzerinde sabitlenmesi işleme kalitesini doğrudan etkileyen en kritik faktörlerden biridir. Geleneksel mekanik bağlama yöntemleri, parçanın yüzeyinde iz bırakma, karmaşık geometrilerde erişim kısıtlaması veya ince cidarlı parçalarda deformasyon gibi dezavantajlar yaratabilir.
Vakum tabla sistemleri, parçayı yüzeyin tamamından veya geniş bir alanından çekerek sabitleme imkanı sunar. Ancak alüminyumun gözenekli yapısı, yüzey pürüzlülüğü ve işleme sırasında oluşan kesme kuvvetleri, vakum sisteminin başarısını belirleyen temel değişkenlerdir. Bu rehberde, vakum tablanın alüminyum işleme süreçlerindeki rolünü, teknik sınırlarını ve verimliliği artıracak mühendislik yaklaşımlarını detaylandırıyoruz.
Tanım ve Temel Amaç
Vakum tabla, atmosfer basıncını kullanarak parçayı tabla yüzeyine sabitleyen bir tutma sistemidir. Temel amaç, mekanik mengenelerin, pabuçların veya cıvataların yarattığı fiziksel engelleri ortadan kaldırarak parçanın üst yüzeyine tam erişim sağlamaktır.
Alüminyum işleme özelinde bu sistem, özellikle ince cidarlı parçaların titreşimsiz işlenmesi, geniş yüzeyli plakaların deforme olmadan sabitlenmesi ve seri üretimde hızlı parça değişimi gerektiren operasyonlar için tercih edilir. Mekanik bağlamanın aksine, vakum tabla parçayı homojen bir şekilde çeker, bu da parçanın iç gerilmelerini minimize eder.
Çalışma Prensibi
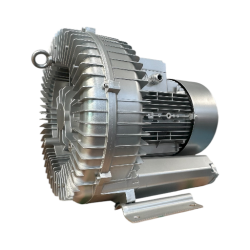
Sistem, vakum pompası tarafından oluşturulan negatif basınç farkı ile çalışır. Tabla yüzeyindeki kanallar veya gözenekli yapı üzerinden hava emilerek parça ile tabla arasında bir vakum bölgesi oluşturulur.
Atmosfer basıncı, parçayı tabla yüzeyine doğru bastırarak sürtünme kuvveti ile yatay kaymaları engeller. Alüminyumun işlenmesi sırasında oluşan kesme kuvvetlerine karşı bu sürtünme direnci, vakumun gücü ve yüzey alanı ile doğru orantılıdır. Vakumun tutma kuvveti (F = P * A) formülüyle ifade edilir; burada P basınç farkı, A ise etkili yüzey alanıdır.
Ana Bileşenler ve Yapı
Bir vakum tabla sistemi; vakum pompası, tabla gövdesi, sızdırmazlık contaları ve kontrol valflerinden oluşur. Alüminyum işleme için kullanılan tablalar genellikle yüksek mukavemetli alüminyum alaşımlarından veya özel kompozit malzemelerden üretilir.
Sızdırmazlık, parçanın alt yüzeyi ile tabla arasındaki hava geçişini engellemek için kritiktir. Vakum pompası, sürekli olarak havayı tahliye ederek sistemdeki negatif basıncı korur. Kontrol valfleri ise vakumun bölgesel olarak açılıp kapatılmasına olanak tanır.
Başlıca Çeşitler
Vakum tablalar, uygulama alanlarına göre farklı mimarilere sahiptir. Her tip, farklı parça geometrileri ve işleme gereksinimleri için optimize edilmiştir.
Izgaralı (Grid) Vakum Tablalar
Yüzeyinde belirli aralıklarla kanallar bulunan bu tablalar, conta kullanımı ile parçaya özel vakum alanları oluşturulmasına izin verir.
Alüminyum plakaların işlenmesinde en yaygın kullanılan tiptir. Conta sistemi sayesinde, işlenecek parçanın şekline göre vakum alanı sınırlandırılabilir, bu da küçük parçalarda bile yüksek tutma kuvveti sağlar.
Gözenekli (Porous) Vakum Tablalar
Sinterlenmiş malzeme yapısı sayesinde tüm yüzeyden homojen vakum sağlar. Küçük ve karmaşık parçalar için idealdir.
Conta gerektirmez, bu da kurulum süresini ciddi oranda kısaltır. Ancak, soğutma sıvısı kullanımı durumunda gözeneklerin tıkanma riski yüksektir.
Çeşitler Arasındaki Farklar
Izgaralı tablalar, büyük parçalar için yüksek tutma kuvveti sunarken, gözenekli tablalar daha küçük ve düzensiz şekilli parçalarda daha iyi sonuç verir.
Alüminyum işleme sırasında oluşacak soğutma sıvısı (bor yağı) kullanımı, gözenekli tablalarda tıkanma riski yaratabileceğinden, ızgaralı tablalar bu konuda daha avantajlıdır. Izgaralı tablalar, conta değişimi ile farklı parça boyutlarına kolayca adapte edilebilir.
Alüminyum işleme operasyonlarında vakum tabla kullanırken, parçanın altına yerleştireceğiniz ince bir vakum kağıdı veya özel sızdırmazlık contası, vakum kaybını minimize ederek tutma kuvvetini %30’a kadar artırabilir. Ayrıca, kaba işleme (roughing) sırasında kesme kuvvetlerini düşük tutarak vakumun sınırlarını zorlamamanızı öneririz.
Nerelerde Kullanılır
Vakum tabla sistemleri, özellikle havacılık, otomotiv ve savunma sanayii gibi hassas alüminyum işleme gerektiren sektörlerde kullanılır.
İnce alüminyum levhaların işlenmesi, yüzey kalitesi kritik olan dekoratif parçalar, elektronik muhafazalar ve mekanik bağlamanın imkansız olduğu geniş yüzeyli paneller ana kullanım alanlarıdır. Ayrıca, prototip üretiminde hızlı kurulum avantajı nedeniyle tercih edilir.
Hangi Durumda Hangi Tip Seçilir
Parça yüzeyi tamamen düz ve geniş ise ızgaralı tablalar, parça yüzeyi küçük veya delikli ise gözenekli tablalar tercih edilmelidir.
Eğer parça üzerinden kesme işlemi (through-cutting) yapılacaksa, tabla yüzeyini korumak için özel vakum altlıkları (sacrificial boards) kullanılmalıdır. Bu altlıklar, kesici takımın tabla yüzeyine zarar vermesini engellerken vakumun parçaya iletilmesini sağlar.
Seçim Kriterleri
Vakum pompası kapasitesi, işlenecek alüminyum parçanın yüzey alanı ile uyumlu olmalıdır. Yetersiz vakum, parçanın işleme sırasında yerinden oynamasına neden olur.
Tablanın düzlemsellik toleransı, işlenecek parçanın nihai hassasiyetini belirler. Alüminyum işleme için tablanın yüzey düzgünlüğü, parçanın alt yüzeyindeki form bozukluklarını yansıtmaması açısından kritiktir.
Avantajlar
Mekanik iz bırakmaz, parçanın tüm yüzeyine erişim sağlar, kurulum süresini kısaltır ve titreşimi sönümleyerek yüzey kalitesini artırır.
Parçanın deforme olmasını engeller, özellikle ince cidarlı alüminyum parçalarda mengenelerin yarattığı baskı noktalarını ortadan kaldırır.
En yaygın hata, parçanın alt yüzeyindeki çapakları temizlemeden vakum tablanın üzerine yerleştirmektir. Bu çapaklar hem tablanın yüzeyini çizer hem de vakum sızdırmazlığını bozarak parçanın işleme sırasında kaymasına neden olur. Bir diğer hata ise vakum pompasının periyodik filtre bakımını ihmal etmektir.
Dezavantajlar ve Sınırlamalar
Parçanın alt yüzeyinin düz olması gerekir. Gözenekli veya döküm alüminyum parçalarda vakum kaçakları oluşabilir.
Çok yüksek kesme kuvvetleri gerektiren kaba işleme operasyonlarında mekanik bağlama kadar rijit olmayabilir. Ayrıca, vakum sisteminin enerji tüketimi ve bakım gereksinimleri göz önünde bulundurulmalıdır.
Montaj Kullanım veya Uygulama İpuçları
Vakum tabla yüzeyini her zaman temiz tutun. Parça ile tabla arasına ince bir sızdırmazlık contası veya vakum kağıdı yerleştirmek, tutma kuvvetini önemli ölçüde artırır.
Alüminyum parçanın alt yüzeyindeki çapakları temizlemek, vakum sızdırmazlığı için hayati önem taşır. Parçayı yerleştirmeden önce tabla yüzeyini ve parça altını hava tabancası ile temizlemek, vakum verimliliğini maksimize eder.
Sık Yapılan Hatalar
En sık yapılan hata, vakum pompasının kapasitesini parçanın yüzey alanına göre yanlış seçmektir. Ayrıca, soğutma sıvısının vakum kanallarına girmesine izin vermek, pompanın ömrünü kısaltır.
Bir diğer hata, parçanın alt yüzeyindeki çapakları temizlemeden vakum tablanın üzerine yerleştirmektir. Bu çapaklar hem tablanın yüzeyini çizer hem de vakum sızdırmazlığını bozarak parçanın işleme sırasında kaymasına neden olur.
Vakum tabla sistemleri, işleme sırasında vakumun aniden kesilmesi durumunda parçanın fırlamasına neden olabilir. Bu nedenle, vakum basıncını sürekli izleyen bir basınç şalteri (vacuum switch) kullanmanız ve basınç düştüğünde CNC makinesini otomatik olarak durduran bir güvenlik senaryosu oluşturmanız hayati önem taşır.
Bakım Güvenlik ve Kontrol
Vakum pompası filtrelerini düzenli olarak kontrol edin. Tabla yüzeyindeki kanalların tıkanmadığından emin olun. Güvenlik açısından, vakum basıncı düştüğünde makineyi durduran sensör sistemleri kullanılmalıdır.
Sızdırmazlık contalarının esnekliğini yitirip yitirmediğini periyodik olarak kontrol edin. Sertleşmiş contalar vakum sızdırmazlığını bozarak sistemin verimini düşürür.
SSS
Vakum tabla ile alüminyum işlerken en çok sorulan soruları aşağıda bulabilirsiniz.
Vakum tabla ile her türlü alüminyum işlenebilir mi?
Yüzeyi düz ve sızdırmaz olan çoğu alüminyum parça işlenebilir. Ancak döküm veya gözenekli yüzeylerde vakum kaybı yaşanabilir, bu durumlarda özel sızdırmazlık yöntemleri gerekebilir.
Vakum basıncı yeterli değilse ne yapmalıyım?
Sızdırmazlık contalarını kontrol edin, parça yüzeyini temizleyin, vakum pompasının performansını gözden geçirin ve sistemdeki olası hava kaçaklarını tespit edin.