Ahşap, Alüminyum ve Çelik İçin Spindle Motor Seçimi
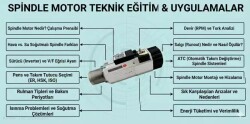
Spindle Motor Temelleri ve CNC Entegrasyonu
Spindle motorlar, CNC makinelerinde kesici takımın dönme hareketini sağlayan temel bileşenlerdir. İşlenecek malzemenin sertliği, yoğunluğu ve işleme hızı gibi faktörler, seçilecek spindle motorun gücünü (kW), maksimum devir hızını (RPM) ve tork kapasitesini doğrudan etkiler. Doğru bir spindle motor sürücüsü ile entegre edilen bir spindle, hassas hız ve tork kontrolü sağlayarak işleme kalitesini artırır. Bu entegrasyon, özellikle karmaşık geometrilerin işlenmesinde ve yüzey pürüzlülüğünün kritik olduğu uygulamalarda hayati öneme sahiptir.
Ahşap İşleme İçin Spindle Motor Seçimi: Yüksek Devir ve Verimli Talaş Kaldırma
Ahşap ve ahşap türevi malzemeler (MDF, suntalam vb.) genellikle nispeten yumuşak yapıya sahiptir. Bu nedenle, ahşap işleme uygulamalarında yüksek devir (RPM) hızlarına sahip spindle motorlar tercih edilir. Yüksek devirler, kesici takımın malzemeyi pürüzsüz bir şekilde kesmesini sağlayarak yırtılma ve talaşlanmayı minimize eder.
- Güç Aralığı: Genellikle 2.2 kW ile 4.5 kW arasındaki spindle motorlar yeterli performansı sunar. Daha büyük CNC router uygulamaları için 5.5 kW’a kadar çıkılabilir.
- Devir Hızı: 18.000 – 24.000 RPM aralığı idealdir. Bu yüksek devirler, ahşapta hızlı ve temiz kesimler için kritik öneme sahiptir.
- Soğutma: Genellikle hava soğutmalı spindle motorlar yeterlidir. Ancak sürekli ve ağır yük altında çalışan makinelerde su soğutmalı sistemler, motor ömrünü uzatmak adına tercih edilebilir.
- Tork: Ahşap için yüksek tork gereksinimi genellikle düşüktür; daha çok devir hızı ön plandadır.
MERMAK CNC olarak, ahşap işleme projeleriniz için geniş bir yelpazede yüksek devirli ve güvenilir spindle motor çözümleri sunmaktayız.
Alüminyum İşleme İçin Spindle Motor Seçimi: Orta Tork ve Etkin Soğutma Mekanizması
Alüminyum ve alaşımları, ahşaba göre daha sert ancak çeliğe göre daha yumuşak metallerdir. Alüminyum işleme, özel kesici takımlar, uygun devir/ilerleme hızları ve etkili talaş tahliyesi gerektirir. Spindle motor seçiminde, hem yeterli tork hem de yüksek devir dengesi önemlidir.
- Güç Aralığı: Genellikle 3.0 kW ile 7.5 kW arasındaki spindle motorlar iyi sonuçlar verir. Daha kalın ve yoğun alüminyum plakalar için 9 kW’a kadar çıkılabilir.
- Devir Hızı: 12.000 – 18.000 RPM aralığı yaygın olarak kullanılır. Yüksek devirler, alüminyumda talaş yapışmasını azaltır ve yüzey kalitesini artırır.
- Soğutma: Alüminyum işleme sırasında oluşan yüksek ısı nedeniyle su soğutmalı spindle motorlar şiddetle tavsiye edilir. Etkin soğutma, motorun stabil çalışmasını ve ömrünü uzatır.
- Tork: Ahşaba göre daha yüksek tork gereklidir. Bu, kesici takımın malzemeyi daha stabil bir şekilde işlemesini sağlar.
Alüminyum işleme için kullanılan CNC makinelerinin mekanik yapıları da önemlidir. Özellikle lineer ray ve arabalar ile vidali mil fiyatları gibi bileşenlerin kalitesi, işleme hassasiyetini doğrudan etkiler.
Çelik İşleme İçin Spindle Motor Seçimi: Yüksek Tork, Düşük Devir ve Sağlam CNC Yapısı
Çelik ve diğer sert metallerin işlenmesi, CNC makineleri için en zorlu uygulamalardan biridir. Bu tür malzemeler, çok yüksek tork, düşük devir hızları ve son derece rijit bir makine yapısı gerektirir. Spindle motorun gücü ve tork kapasitesi, kesme kuvvetlerine dayanabilmesi için kritik öneme sahiptir.
- Güç Aralığı: Genellikle 5.5 kW’tan başlayıp, 11 kW ve üzeri güçlere sahip spindle motorlar tercih edilir. Ağır talaş kaldırma operasyonları için daha yüksek güçler kaçınılmazdır.
- Devir Hızı: 6.000 – 12.000 RPM aralığı yaygın olmakla birlikte, çok sert alaşımlar için 3.000 RPM gibi daha düşük devirler de kullanılabilir. Yüksek tork, düşük devirlerde kesme işlemini verimli kılar.
- Soğutma: Çelik işleme sırasında ortaya çıkan muazzam ısı nedeniyle, su soğutmalı spindle motorlar ve genellikle harici bir soğutma ünitesi (chiller) kullanımı zorunludur.
- Tork: En yüksek tork gereksinimi çelik işleme uygulamalarında ortaya çıkar. Yüksek tork, kesici takımın malzemeyi stabil bir şekilde kesmesini ve titreşimleri minimize etmesini sağlar.
Çelik işleme yapan CNC makinelerinde, spindle motorun yanı sıra, hareket sistemlerinin de son derece sağlam olması gerekir. Servo motor ve sürücüler, bu tür uygulamalarda yüksek hassasiyet ve güç kontrolü sağlayarak performansı artırır.
Spindle Motor Sürücüleri ve CNC Kontrol Sistemleri Entegrasyonu
Spindle motorun performansını tam anlamıyla kullanabilmek için doğru spindle sürücüsü (inverter veya VFD) seçimi şarttır. Sürücüler, motorun devir hızını, torkunu ve genel çalışma karakteristiğini hassas bir şekilde kontrol etmeye olanak tanır. Modern CNC kontrol kartları ile entegre çalışan bu sürücüler, işleme parametrelerine göre otomatik ayarlamalar yaparak optimum kesme koşullarını sağlar. MERMAK CNC, geniş ürün yelpazesiyle her türlü spindle motor ve sürücü ihtiyacınıza yönelik çözümler sunmaktadır.
Genel Spindle Motor Seçim Kriterleri ve MERMAK CNC Çözümleri
Malzeme bazlı farklılıkların yanı sıra, spindle motor seçerken göz önünde bulundurulması gereken genel kriterler şunlardır:
- Güç (kW): İşlenecek malzemenin sertliğine ve talaş kaldırma oranına göre belirlenir.
- Devir Hızı (RPM): Malzeme türüne ve kesici takım çapına göre optimum devir aralığı seçilmelidir.
- Tork: Özellikle sert malzemeler için yüksek tork kapasitesi kritik öneme sahiptir.
- Soğutma Sistemi: Hava veya su soğutma, çalışma yüküne ve ortam koşullarına göre seçilmelidir.
- Rulman Yapısı: Yüksek hassasiyet ve uzun ömür için kaliteli rulmanlara sahip spindle’lar tercih edilmelidir.
- Takım Tutucu Tipi: ER Collet, BT, HSK gibi farklı takım tutucu sistemleri, uygulamanın gereksinimlerine göre seçilir.
MERMAK CNC olarak, ahşap, alüminyum ve çelik işleme uygulamalarınız için en uygun spindle motor ve sürücü çözümlerini sunmaktayız. Uzman ekibimiz, projenizin gereksinimlerini analiz ederek size özel, en verimli ve ekonomik çözümleri sunmak için hazırdır. Kaliteli ürünlerimiz ve teknik desteğimizle, üretim süreçlerinizde maksimum verimlilik ve hassasiyet elde etmenizi sağlıyoruz.
Evet, teorik olarak mümkündür ancak her malzeme için optimum performansı sağlamak zordur. Ahşap genellikle yüksek devir (RPM) ve düşük tork gerektirirken, çelik düşük devir ve yüksek tork gerektirir. Alüminyum ise genellikle orta devir ve tork aralığında işlenir. Geniş bir devir ve tork aralığına sahip, güçlü ve kaliteli bir spindle motoru ile üç malzemeyi de işleyebilirsiniz, ancak her malzeme için özel olarak tasarlanmış bir spindle motoru kadar verimli veya hassas olmayabilir.
Spindle motor gücü, işlenecek malzemenin sertliğine, kesici takımın çapına ve alınacak talaş derinliğine göre belirlenir.
- Ahşap: Genellikle 0.8 kW – 3 kW arası motorlar yeterlidir. Daha büyük takımlar ve derin kesimler için 3 kW ve üzeri tercih edilebilir.
- Alüminyum: Malzemenin yapışkanlığı ve daha yüksek kesme kuvvetleri nedeniyle genellikle 2.2 kW – 5.5 kW arası motorlar önerilir. Daha büyük takımlar ve ağır işleme için 7.5 kW ve üzeri gerekebilir.
- Çelik: En yüksek kesme kuvvetleri ve ısı üretimi nedeniyle en güçlü motorlar gereklidir. Genellikle 3 kW’dan başlayıp, 7.5 kW, 11 kW ve üzeri güçlerde motorlar tercih edilir. Yüksek tork, çelik işlemede kritik öneme sahiptir.
Güç seçimi, aynı zamanda makinenizin genel rijitliği ve performansı ile de uyumlu olmalıdır.
Optimal RPM aralıkları, malzeme türüne, kesici takımın çapına ve kaplamasına göre değişiklik gösterir:
- Ahşap: Genellikle yüksek devirlerde (18.000 – 24.000 RPM) işlenir. Bu, pürüzsüz yüzeyler elde etmeye ve talaş kaldırmayı kolaylaştırmaya yardımcı olur.
- Alüminyum: Orta ila yüksek devirlerde (10.000 – 20.000 RPM) işlenir. Alüminyumun yapışkan doğası nedeniyle uygun devir seçimi, talaş yapışmasını ve takım aşınmasını önlemek için önemlidir.
- Çelik: Düşük ila orta devirlerde (3.000 – 10.000 RPM) işlenir. Çeliğin sertliği, yüksek kesme kuvvetleri ve ısı üretimi nedeniyle daha düşük devirler, takım ömrünü uzatır ve kontrollü kesim sağlar. Yüksek tork bu devirlerde önemlidir.
Doğru devir, kesici takım üreticisinin önerileri ve işlenecek malzemenin özelikleri dikkate alınarak belirlenmelidir.
- Hava Soğutmalı Spindle Motorlar: Genellikle daha basittir, daha az bakım gerektirir ve kurulumu daha kolaydır. Dahili bir fan ile motoru soğuturlar. Dezavantajları arasında daha yüksek gürültü seviyesi ve özellikle uzun süreli, ağır yük altındaki işlemlerde daha az verimli soğutma bulunabilir. Ahşap işleme ve hafif alüminyum işleme için genellikle yeterlidir.
- Su Soğutmalı Spindle Motorlar: Harici bir soğutma sistemi (pompa, radyatör, su deposu) gerektirir. Daha sessiz çalışır ve özellikle uzun süreli, yüksek devirli veya ağır yük altındaki işlemlerde (örn. çelik, yoğun alüminyum işleme) çok daha etkili bir soğutma sağlar. Bu, motorun ömrünü uzatır ve performansını korur. Kurulumu biraz daha karmaşıktır ve düzenli soğutma sıvısı kontrolü gerektirir. Çelik ve yoğun alüminyum işleme için kesinlikle önerilir.
Özetle, daha hafif işler ve bütçe dostu çözümler için hava soğutmalı, yüksek performans, uzun ömür ve ağır işler için su soğutmalı tercih edilmelidir.
Çelik gibi sert malzemeleri işlerken yüksek kesme kuvvetleri oluşur. Bu kuvvetlerin üstesinden gelmek ve takımın malzemeyi etkili bir şekilde kesmesini sağlamak için spindle motorun yeterli torka sahip olması gerekir. Tork, özellikle düşük devirlerde (çelik işlemede sıkça kullanılan devirler) motorun gücünü ifade eder. Yetersiz tork, takımın durmasına, titremesine, aşırı ısınmasına ve kırılmasına neden olabilir. Yüksek tork, düşük devirlerde bile stabil ve güçlü bir kesim sağlayarak takım ömrünü uzatır, yüzey kalitesini artırır ve işleme süresini optimize eder.
Salınım (runout), spindle motorun dönme ekseninden ne kadar saptığını gösteren bir ölçümdür. Genellikle mikron (µm) cinsinden ifade edilir (örn. <0.005mm veya <5µm). Düşük salınım değeri, takımın merkezde ve sabit bir şekilde döndüğünü gösterir.
- İşleme Kalitesi: Yüksek salınım, kesici takımın her devirde farklı noktalardan talaş kaldırmasına neden olur. Bu durum, pürüzlü yüzeyler, ölçüsel hatalar ve iş parçasında titreşim izleri bırakabilir. Özellikle hassas işleme ve ince detaylar için düşük salınım kritik öneme sahiptir.
- Takım Ömrü: Yüksek salınım, takımın sadece belirli bir tarafının kesme yapmasına neden olarak düzensiz aşınmaya yol açar. Bu, takım ömrünü önemli ölçüde kısaltır ve takım kırılması riskini artırır. Düşük salınım, takımın tüm kesme kenarlarını eşit şekilde kullanarak takım ömrünü maksimize eder.
Metal işleme (özellikle çelik ve alüminyum) için <5µm altı salınım değerleri tercih edilmelidir.
Spindle motorun rulmanları, motorun dönen parçalarını destekler ve yüksek hızlarda ve ağır yükler altında stabiliteyi sağlar.
- Yüksek Hızlar: Yüksek devirlerde (örn. 24.000 RPM ve üzeri) dönen rulmanlar, sürtünme ve ısı üretimine karşı dayanıklı olmalıdır. Açısal temaslı bilyalı rulmanlar (Angular Contact Bearings) yüksek hızlı spindle motorlarda yaygın olarak kullanılır çünkü hem radyal hem de eksenel yükleri taşıyabilirler ve yüksek rijitlik sunarlar.
- Sert Malzemeler (Ağır Yükler): Çelik gibi sert malzemeleri işlerken oluşan yüksek kesme kuvvetleri, rulmanlar üzerinde büyük yüklere neden olur. Bu durumda, daha büyük ve daha dayanıklı rulmanlar, bazen seramik bilyalı rulmanlar (daha az sürtünme, daha uzun ömür, daha yüksek hız kapasitesi) tercih edilebilir. Rulmanların ön yüklemesi (preload) de rijitliği ve hassasiyeti etkiler. Kaliteli rulmanlar, düşük salınım, uzun ömür ve stabil çalışma için hayati öneme sahiptir.
Frekans konvertörü (VFD – Variable Frequency Drive veya Sürücü), spindle motorun hızını (RPM) ve torkunu kontrol eden elektronik bir cihazdır.
- Rolü:
- Motorun hızını hassas bir şekilde ayarlayarak farklı malzemeler ve takımlar için optimal kesme koşullarını sağlar.
- Motorun yumuşak kalkış ve duruşunu sağlayarak mekanik stresleri azaltır ve motor ömrünü uzatır.
- Aşırı akım, aşırı voltaj, aşırı yük gibi durumlara karşı motoru korur.
- Bazı modellerde frenleme direnci ile hızlı duruş imkanı sunar.
- Doğru Seçim:
- Güç Uyumu: VFD’nin gücü (kW), spindle motorun gücüne eşit veya bir üst seviyede olmalıdır.
- Voltaj Uyumu: VFD’nin giriş ve çıkış voltajları motor ve şebeke voltajı ile uyumlu olmalıdır (örn. 220V tek faz giriş, 220V üç faz çıkış veya 380V üç faz giriş, 380V üç faz çıkış).
- Frekans Aralığı: Spindle motorun maksimum çalışma frekansını desteklemelidir (genellikle 400Hz).
- Kontrol Özellikleri: Vektör kontrol, tork kontrolü gibi gelişmiş özellikler, özellikle metal işleme için daha iyi performans sunar.
- Soğutma: VFD’nin de uygun şekilde soğutulduğundan emin olun.
Takım tutucu arayüzü, spindle motor ile kesici takım arasındaki bağlantıyı sağlar ve işleme rijitliği, hassasiyeti ve takım değişim hızını etkiler.
- ER Collet (ER pens): En yaygın ve uygun maliyetli arayüzdür. Geniş bir takım çapı aralığını tutabilir. Ahşap ve hafif alüminyum işleme için genellikle yeterlidir. Ancak, yüksek hızlı ve ağır kesimlerde rijitliği BT veya HSK kadar iyi değildir.
- BT (CAT/SK): Konik ve flanş bağlantılıdır. Daha yüksek rijitlik ve hassasiyet sunar. Özellikle alüminyum ve orta seviye çelik işleme için uygundur. Otomatik takım değiştirme sistemlerinde yaygın olarak kullanılır.
- HSK (Hollow Shank Taper): İçi boş konik şaft tasarımı sayesinde hem konik hem de flanş yüzeyinden temas sağlar. Bu, en yüksek rijitliği, hassasiyeti ve yüksek hızlarda bile mükemmel dengeyi sunar. Özellikle yüksek hızlı çelik işleme, kalıpçılık ve havacılık gibi hassas uygulamalar için idealdir. Takım değişim hızı da çok yüksektir.
Çelik ve yoğun alüminyum işleme için BT veya HSK arayüzleri, daha iyi yüzey kalitesi ve takım ömrü için şiddetle tavsiye edilir.
- Doğru Kullanım: Spindle motoru her zaman üreticinin belirttiği devir ve yük limitleri içinde çalıştırın. Aşırı yükleme veya yanlış devir kullanımı motor ömrünü kısaltır.
- Soğutma Sistemi Bakımı: Su soğutmalı spindle’lar için soğutma sıvısının seviyesini, temizliğini ve antifriz/korozyon önleyici katkı maddelerini düzenli olarak kontrol edin. Hava soğutmalı spindle’larda fan ve soğutma kanallarının toz ve talaş birikintisinden arındırıldığından emin olun.
- Rulman Bakımı: Rulmanların ömrü sınırlıdır. Spindle motorun çalışma saatlerini takip edin ve üreticinin önerdiği aralıklarla rulman kontrolü veya değişimi yapın. Anormal sesler veya titreşimler rulman sorunlarına işaret edebilir.
- Temizlik: Spindle motorun dış yüzeyini ve özellikle takım tutucu arayüzünü (konik yüzeyler) temiz tutun. Talaş ve kir birikintileri salınım hatalarına ve takım tutucunun zarar görmesine neden olabilir.
- Balanslı Takımlar: Yüksek devirlerde çalışan spindle’lar için balanslı (dengeli) kesici takımlar kullanmak titreşimi azaltır, rulman ömrünü uzatır ve yüzey kalitesini artırır.
- Güvenlik:
- Spindle çalışırken asla yakınına elinizi yaklaştırmayın.
- Takım değiştirirken makineyi kapatın ve spindle’ın tamamen durduğundan emin olun.
- Göz koruyucu ve uygun iş güvenliği ekipmanlarını kullanın.
- Makine ve spindle’ın topraklamasının düzgün olduğundan emin olun.