Mach3 M3, M4 ve M5 Spindle Kodları Ne İşe Yarar?
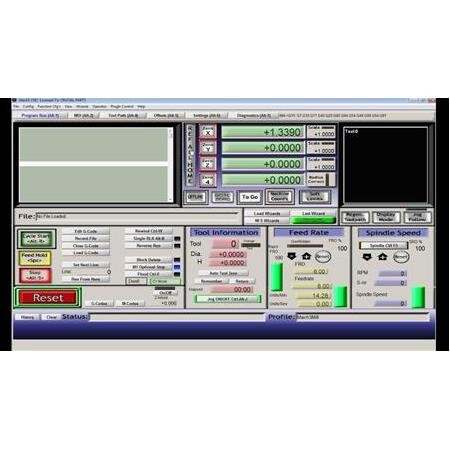
CNC işleme süreçlerinde spindle motorunun kontrolü, işlemin başarısı, yüzey kalitesi ve operatör güvenliği için kritik bir öneme sahiptir. Mach3 yazılımı, spindle motorunu yönetmek için standart G-kodu komutlarını kullanır. Bu komutlar arasında en temel olanlar M3, M4 ve M5 kodlarıdır.
Bu kodlar, spindle motorunun dönüş yönünü ve durdurulmasını sağlar. Doğru yapılandırılmadıklarında takım kırılmasına, iş parçası hasarına veya ciddi güvenlik risklerine yol açabilirler. Bu rehberde, bu kodların ne işe yaradığını, VFD sürücüleri ile nasıl entegre edildiğini ve sanayi uygulamalarında nasıl doğru yapılandırılacağını detaylandırıyoruz.
Tanım ve Temel Amaç
Mach3 spindle kodları, CNC kontrolcüsünün spindle sürücüsüne veya VFD’ye gönderdiği dijital sinyallerdir. M3, M4 ve M5 komutları, spindle motorunun çalışma durumunu belirleyen temel mantıksal anahtarlardır.
Bu kodların temel amacı, spindle motorunun dönüş yönünü (saat yönü veya saat yönünün tersi) ve durma komutunu G-kodu programı üzerinden otomatize etmektir. Bu otomasyon, operatörün manuel müdahalesini ortadan kaldırarak işleme süreçlerini standartlaştırır.
Spindle Kontrolünün Önemi
Spindle kontrolü, kesici takımın iş parçasıyla etkileşimini doğrudan yönetir. Yanlış yön seçimi, takımın kesme açısını bozarak yüzey kalitesini düşürür ve takım ömrünü kısaltır.
Otomasyon süreçlerinde bu kodların doğru kullanımı, çevrim süresini optimize eder ve seri üretimde tekrarlanabilirliği sağlar.
- M3: Saat yönünde dönüş (CW – Clockwise)
- M4: Saat yönünün tersine dönüş (CCW – Counter-Clockwise)
- M5: Spindle durdurma (Stop)
Çalışma Prensibi
Mach3, bu kodları aldığında kontrol kartı (Breakout Board) üzerinden ilgili çıkış pinine (Output Pin) bir sinyal gönderir. Bu sinyal, VFD (Değişken Frekans Sürücüsü) tarafından yorumlanır.
Sürücü, bu sinyali motorun dönüş yönünü değiştirecek şekilde elektriksel faz değişimine dönüştürür. Bu süreç, dijital bir komutun fiziksel bir mekanik harekete dönüşümüdür.
Sinyal Akışı ve VFD Entegrasyonu
G-kodu satırı okunduğunda Mach3, spindle kontrol sinyalini aktif eder. VFD, bu sinyali aldığı anda motoru belirlenen hızda (S komutu ile) döndürmeye başlar.
Sinyal akışı, kontrol kartı üzerindeki opto-izolatörler sayesinde bilgisayarın elektriksel olarak korunmasını sağlar.
- G-kodu satırı Mach3 tarafından işlenir.
- Mach3 çıkış pini aktif olur ve sinyal kontrol kartına iletilir.
- VFD, yön sinyalini alır ve motoru başlatır.
Ana Bileşenler ve Yapı
Bu sistemin çalışması için Mach3 yazılımı, kontrol kartı (Breakout Board) ve VFD sürücüsü arasındaki uyum şarttır. Yapısal olarak, spindle kontrolü için dijital giriş/çıkışlar ve hız kontrolü için analog (0-10V) veya PWM sinyalleri kullanılır.
Sistemin kararlı çalışması için VFD parametrelerinin Mach3 ile eşleşmesi gerekir. Özellikle yön kontrolü için VFD üzerindeki terminal bağlantıları doğru yapılandırılmalıdır.
Donanım Gereksinimleri
Spindle kontrolü, sadece yazılımsal bir komut değil, donanımsal bir zincirdir. Her bir bileşen, sinyalin doğru iletilmesinden sorumludur.
Ekranlı kablo kullanımı, bu bileşenler arasındaki sinyal bütünlüğünü korumak için hayati önem taşır.
- Mach3 Yazılımı (Kontrol merkezi)
- Kontrol Kartı (BOB – Sinyal dağıtıcı)
- VFD Sürücüsü (Motor kontrol ünitesi)
- Spindle Motoru (Mekanik güç kaynağı)
Başlıca Çeşitler
Spindle kodları, temel olarak dönüş yönü ve durdurma fonksiyonlarına göre ayrılır. Her bir kod, farklı bir operasyonel ihtiyacı karşılar.
Bu kodların kullanımı, kullanılan takımın tipine ve işleme stratejisine göre değişiklik gösterir.
Kod Kategorileri ve Fonksiyonları
M3 ve M4 kodları aktif spindle komutları iken, M5 pasif bir durdurma komutudur. Bu komutlar, G-kodu satırlarında hız (S) komutu ile birlikte kullanılır.
- M3: Standart kesim yönü (CW).
- M4: Özel diş çekme veya ters kesim (CCW).
- M5: Güvenli duruş ve yavaşlama.
Çeşitler Arasındaki Farklar
M3 ve M4 arasındaki temel fark, motorun elektriksel faz sırasıdır. M3 saat yönünde dönerken, M4 saat yönünün tersine döner.
M5 ise bu iki komutun aksine, motoru kontrollü bir şekilde yavaşlatarak durdurur. Bu durdurma süreci, VFD’nin ‘deceleration’ parametresine bağlıdır.
Operasyonel Farklar
M3, çoğu standart frezeleme işleminde kullanılır. M4 ise genellikle kılavuz çekme veya özel takım geometrileri için tercih edilir.
M5 komutu, acil durumlarda değil, programlanmış duruşlarda kullanılır.
- M3: CW (Clockwise) – Standart sağ kesim.
- M4: CCW (Counter-Clockwise) – Sol kesim veya özel operasyon.
- M5: Stop – Kontrollü duruş.
Spindle kontrolünde en kararlı sonuç için VFD ile kontrol kartı arasındaki sinyal hattında mutlaka opto-izolatör kullanın. Bu, yüksek voltajlı VFD’den gelen elektriksel gürültünün kontrol kartına ve bilgisayara sıçramasını engeller.
Nerelerde Kullanılır
Bu kodlar, CNC router, freze ve torna tezgahlarında spindle motorunun olduğu her türlü uygulamada kullanılır.
Özellikle otomatik takım değiştiricili (ATC) sistemlerde, takımın yönü ve hızı bu kodlarla yönetilir.
Endüstriyel Uygulama Alanları
Ahşap işleme, metal frezeleme ve plastik işleme gibi tüm CNC operasyonlarında spindle kontrolü zorunludur.
Otomasyon hatlarında, çevrim süresini kısaltmak için bu kodlar programın ayrılmaz bir parçasıdır.
- CNC Router işlemleri (Ahşap/Plastik)
- Metal frezeleme (Alüminyum/Çelik)
- Kılavuz çekme operasyonları (M4 kullanımı)
- Otomatik takım değişimi (ATC)
Hangi Durumda Hangi Tip Seçilir
Takım üreticisinin önerdiği kesme yönü, hangi kodun kullanılacağını belirler.
Standart sağ kesici takımlar için M3, özel sol kesici takımlar için M4 seçilmelidir.
Seçim Rehberi
Operasyon başlamadan önce takımın yönü kontrol edilmelidir. Yanlış yön seçimi, takımın anında körelmesine veya iş parçasının hasar görmesine neden olur.
Kılavuz çekme gibi özel durumlarda, M4 kullanımı zorunluluktur.
- Sağ kesici takımlar: M3
- Sol kesici takımlar: M4
- İşlem sonu veya takım değişimi: M5
Seçim Kriterleri
Spindle kodu seçerken dikkat edilmesi gereken en önemli kriter, takımın geometrisidir.
Ayrıca VFD’nin yön değiştirme süresi (acceleration/deceleration) de dikkate alınmalıdır.
Teknik Kriterler
VFD üzerindeki rampalama süreleri, M3 ve M4 geçişlerinde motorun zorlanmasını engeller.
Güvenlik protokolleri, spindle’ın beklenmedik şekilde çalışmasını engellemek için yapılandırılmalıdır.
- Takım yönü ve geometrisi
- VFD rampalama süresi (Hızlanma/Yavaşlama)
- Güvenlik protokolleri ve E-Stop entegrasyonu
Avantajlar
Bu kodların kullanımı, operatörün manuel olarak spindle açıp kapatma ihtiyacını ortadan kaldırır.
Otomasyon, hata payını düşürür ve işleme verimliliğini artırır.
Verimlilik ve Güvenlik
Programlanabilir spindle kontrolü, seri üretimde zaman tasarrufu sağlar ve operatörün makineye olan fiziksel müdahalesini azaltır.
Hata payının azalması, hurda oranını düşürür.
- Operatör güvenliği
- Hata payının azalması
- Çevrim süresi optimizasyonu
Kullanıcıların en sık yaptığı hata, M3 komutunu gönderdikten hemen sonra spindle hızlanmadan kesme işlemine başlamaktır. VFD’nin motoru tam hıza ulaştırması için programda kısa bir bekleme süresi (G4 P2 gibi) eklemek, takım ömrünü ciddi oranda artırır.
Dezavantajlar ve Sınırlamalar
Yanlış yapılandırılmış bir spindle kontrolü, donanım arızalarına yol açabilir.
VFD ile Mach3 arasındaki iletişim kopukluğu, spindle’ın durmaması gibi tehlikeli durumlara neden olabilir.
Risk Faktörleri
Sistemin elektriksel gürültüden (EMI) etkilenmesi, spindle’ın beklenmedik şekilde çalışmasına neden olabilir.
VFD konfigürasyon hataları, motorun aşırı ısınmasına veya sürücünün hata vermesine yol açar.
- Elektriksel gürültü riski (EMI)
- VFD konfigürasyon hataları
- Donanım uyumsuzluğu
Montaj Kullanım veya Uygulama İpuçları
Spindle kontrolü için kullanılan kabloların ekranlı (shielded) olması, elektriksel gürültüyü minimize eder.
Mach3 ayarlarında ‘Spindle Setup’ sekmesinden çıkış pinlerinin doğru atandığından emin olun.
Uygulama İpuçları
VFD parametrelerinde ‘External Control’ modunun aktif olduğundan emin olun.
Topraklama hattının VFD ve kontrol kartı için ortak ve kararlı olduğundan emin olun.
- Ekranlı kablo kullanımı
- Doğru pin ataması
- VFD parametre kontrolü
Sık Yapılan Hatalar
En sık yapılan hata, VFD üzerindeki yön kontrol girişlerinin ters bağlanmasıdır.
Ayrıca, M3 komutu gönderilmeden hız (S) komutunun gönderilmesi, bazı sürücülerde hata verebilir.
Hata Analizi
Sistemi çalıştırmadan önce mutlaka ‘Dry Run’ (boşta çalışma) testi yapın.
Topraklama eksikliği, sinyal hatalarının en büyük kaynağıdır.
- Ters yön bağlantısı
- Sıralama hataları (S komutu öncesi M3)
- Topraklama eksikliği
Spindle motoru dönerken asla el ile müdahale etmeyin. Ayrıca, M5 komutu gönderilse dahi motorun tamamen durduğundan emin olmadan iş parçasına veya takıma dokunmak, ciddi yaralanmalara yol açabilir. Her zaman E-Stop butonunun fiziksel olarak gücü kestiğinden emin olun.
Bakım Güvenlik ve Kontrol
Spindle motorunun ve VFD’nin periyodik bakımı, sistemin ömrünü uzatır.
Güvenlik açısından, acil durdurma (E-Stop) butonunun spindle’ı doğrudan kesmesi sağlanmalıdır.
Güvenlik Protokolleri
Bakım sırasında mutlaka enerjiyi kesin ve kapasitörlerin boşalmasını bekleyin.
Kablo bağlantılarını periyodik olarak kontrol edin.
- Periyodik temizlik
- E-Stop testi
- Kablo bağlantı kontrolü
SSS
Mach3 spindle kontrolü ile ilgili en çok sorulan soruları aşağıda bulabilirsiniz.
Bu yanıtlar, genel yapılandırma sorunlarına çözüm sunmayı amaçlar.
Sıkça Sorulanlar
Spindle dönmüyorsa öncelikle VFD hata kodlarını kontrol edin.
M3 ve M4 farkı, motorun dönüş yönü ile ilgilidir.
- Spindle neden dönmüyor?
- M3 ve M4 farkı nedir?
- VFD ayarları nasıl yapılır?