

Kenar Bantlama Makinesi Nedir? Çeşitleri, Çalışma Prensibi, Malzemeleri ve Seçimi
Kenar bantlama makinesi, MDF, suntalam, yonga levha, kontrplak ve benzeri panel malzemelerin kesimden sonra açıkta kalan kenarlarını PVC, ABS, PP, melamin, kaplama veya masif çıta gibi kenar malzemeleriyle kaplayan; modern otomatik modellerde panel kenarını önce frezeleyip hazırlayan, tutkallayan, bandı besleyip baskılayan, ön-arka fazlalığı kesen, üst-alt taşmayı frezeleyen, köşeleri yuvarlayan, kazıyan ve polisaj yapan entegre bir mobilya üretim makinesidir. Türkiye’de “kenar bantlama makinası”, “kenar bandlama makinesi”, “edge bander” ve “edge banding machine” adlarıyla da aranır. Bu rehber yalnız makinenin ne olduğunu anlatmak için değil; hangi makine tipinin hangi üretime uygun olduğunu, hangi kenar bandı ve tutkalın ne zaman seçileceğini, ünitelerin nasıl sıralandığını, hangi arızanın hangi bölümden kaynaklandığını ve otomasyon-mekanik komponentlerinin nasıl seçilmesi gerektiğini bütün sistem üzerinden açıklamak için hazırlanmıştır.
Önemli bir ayrım vardır: CNC-Marketi komple kenar bantlama makinesi üreticisi veya kenar bandı/tutkal tedarikçisi olarak konumlandırılmamalıdır. Buna karşılık özel makine imalatı, retrofit, bakım ve otomasyon projelerinde kullanılan servo motor ve sürücüler, step motor ve sürücüler, hız kontrol cihazları, sensörler, lineer hareket elemanları, 24 V güç kaynakları, zincir-dişli elemanları, alüminyum sigma profil, toz emme ekipmanları ve bazı uygun kesici takımlar gibi gerçek ürün aileleri bu makine sınıfının tasarım ve yenileme çalışmalarında anlamlıdır. Rehberde bu ürünler yalnız gerçekten kullanılabilecekleri yerlerde bağlanmıştır; OEM’e özel kenar bantlama kafası, tutkal tankı veya özel profil frezesi CNC-Marketi’nde varmış gibi gösterilmez.
Kenar Bantlama Makinesi Nedir?
Kenar bantlama makinesi, levha esaslı mobilya parçalarının kesilmiş kenarını estetik, mekanik ve çevresel açıdan tamamlayan bir üretim makinesidir. Kesilmiş MDF veya yonga levha kenarı lifli ve gözenekli olduğu için doğrudan kullanıldığında hem kötü görünür hem de darbe, kir ve neme karşı yüzey kaplı geniş yüzeylere göre daha savunmasız kalır. Kenar bandı bu açık yüzeyi kapatır; ancak kaliteli sonuç yalnız bandın yapışmasıyla oluşmaz. Panel kenarının doğru geometrisi, uygun yüzey temizliği, doğru tutkal filmi, yeterli baskı, bandın panelle aynı hizada işlenmesi ve köşe finisajı birlikte sağlanmalıdır. Bu nedenle modern otomatik kenar bantlayıcı aslında tek işlem yapan bir makine değil, arka arkaya çalışan birden fazla işleme istasyonunun senkronize edildiği kompakt bir üretim hattıdır.
Kenar Bantlama İşlemi Neden Gereklidir?
Kenar bantlama mobilyada yalnız görsel bir kapatma işlemi değildir. Bandın temel görevleri açık panel çekirdeğini örtmek, kenar darbe dayanımını artırmak, kullanıcının eline temas eden kenarı daha güvenli ve pürüzsüz hale getirmek, dekor yüzeyiyle renk ve doku bütünlüğü kurmak ve özellikle mutfak-banyo gibi alanlarda panel çekirdeğinin çevresel etkilere maruz kalmasını azaltmaktır. Ancak “kenar bandı varsa su geçirmezdir” gibi genelleme yanlıştır. Nihai dayanım panel tipi, bandın malzemesi, yapıştırıcı sistemi, yapışma boşluğu, işleme kalitesi ve servis koşullarına bağlıdır. Bu nedenle iyi bir kenar bantlama makinesi seçimi bant kalınlığına bakıp model seçmekten çok daha kapsamlı bir üretim mühendisliği problemidir.
Kenar Bantlama Makinesinin Mobilya Üretim Hattındaki Yeri
Tipik panel mobilya üretiminde levha önce panel ebatlama testeresi veya CNC router/işleme merkeziyle ölçüsüne getirilir, gerekli delik ve kanallar açılır, ardından açık kenarlar kenar bantlama makinesinde işlenir. Sonraki aşamada delik-hardware montajı, gövde montajı, kalite kontrol ve paketleme yapılır. CNC router ile nesting üretim yapan işletmelerde kesilmiş parçalar düzensiz sırayla kenar bantlama hücresine gelebilir; yüksek hacimli hatlarda ise otomatik geri dönüş konveyörleri, barkod okuma ve parça reçetesiyle tek operatörlü hücreler kurulabilir. Bu nedenle kenar bantlama makinesinin kapasitesi yalnız kendi metre/dakika hızıyla değil, kesim hücresinin çıkışı, operatör yükleme kapasitesi, farklı bant değiştirme sıklığı ve sonraki montaj akışıyla birlikte değerlendirilmelidir.

Kenar Bantlama Makinesi Nasıl Çalışır?
Otomatik bir kenar bantlama makinesinde iş parçası giriş kılavuzuna dayanarak besleme zinciri veya bant sistemi üzerine alınır. Üst baskı sistemi paneli sabit bir referansta tutarken panel sabit ilerleme hızıyla istasyonlardan geçer. Konfigürasyona bağlı olarak önce panel kenarı ön freze ünitesiyle düzeltilir; ardından panel kenarı ısıtılabilir veya ayırıcı/temizleyici kimyasal uygulanabilir. Tutkal ünitesi EVA veya PUR gibi sıcak eriyik yapıştırıcıyı panel kenarına ya da sistem tasarımına göre uygun yüzeye kontrollü şekilde uygular. Kenar magazini rulo veya çıta malzemeyi besler, baskı merdaneleri bandı tutkallı yüzeye bastırır. Devamında ön-arka fazlalık kesilir, üst-alt taşma kaba ve/veya ince frezeyle alınır, köşeler radius ünitesinde kopyalanır, profil kazıyıcı ve tutkal kazıyıcı yüzeyi düzeltir, son polisaj fırçaları kenarı temizleyip parlaklığı dengeler. Bu sıralama üretici ve model konfigürasyonuna göre değişebilse de HOMAG ve SCM gibi üreticilerin güncel otomatik makinelerinde aynı temel proses mantığı açıkça görülür.
Kenar Bantlama Makinesi Çeşitleri Nelerdir?
Kenar bantlama makineleri yalnız “manuel veya otomatik” diye ikiye ayrılmaz. Üretim miktarı, parça geometrisi, kenar tipi ve otomasyon seviyesi farklı makine sınıfları oluşturur. En basit el tipi veya masa tipi çözümler düşük adetli işlerde bandı yapıştırmaya odaklanırken, kompakt otomatik makineler yapıştırma ile birlikte kesme ve finisaj istasyonlarını bir gövdede toplar. Orta ve yüksek üretim makinelerinde ön freze, çok kademeli freze-kazıma, otomatik bant magazini, servo ayar, reçete seçimi, PUR değişim sistemi, dönüş konveyörü ve hücre otomasyonu gibi fonksiyonlar eklenir. Çift taraflı hatlar ise iki paralel kenarı tek geçişte işleyerek büyük seri üretimlerde çevrim avantajı sağlar.
| Makine tipi | Uygun üretim | Temel avantaj | Temel sınırlama |
|---|---|---|---|
| El tipi / portatif | Montaj, tamir, çok düşük adet | Düşük yatırım, taşınabilirlik | Operatöre bağlı kalite ve düşük hız |
| Masa tipi | Küçük atölye, özel iş | Daha kontrollü besleme | Finisaj işlemleri çoğunlukla ayrıdır |
| Yarı otomatik | Düşük-orta adet | Tekrarlanabilir tutkal ve baskı | Ünite kapsamı sınırlı olabilir |
| Kompakt otomatik | Küçük-orta mobilya üreticisi | Tek geçişte yapıştırma + finisaj | Sık ürün değişiminde manuel ayar süresi |
| Endüstriyel tek taraflı | Orta-yüksek seri üretim | Yüksek hız, otomasyon, geniş ünite seçimi | Yatırım, alan ve bakım ihtiyacı |
| Çift taraflı | Yüksek hacim ve standart panel akışı | İki kenarı aynı anda işleme | Esneklik ve yatırım planlaması daha karmaşık |
| Sıfır derz / hot-air / lazer uyumlu | Premium görünüm hedefi | Çok ince veya görünmez derz algısı | Bant uyumu, enerji ve yatırım gereksinimi |
Portatif Kenar Bantlama Makinesi Ne Zaman Yeterlidir?
Portatif sistemler yerinde montaj, tekil mobilya tamiri, özel kavisli parça ve düşük günlük adet için mantıklıdır. Operatör bandı panel kenarı boyunca kontrollü hızla ilerletir ve ardından fazlalık kesme, frezeleme ve kazıma işlemleri ayrı el aletleriyle yapılır. Bu yöntemde yatırım düşük olsa da tutkal sıcaklığı, ilerleme hızı, baskı ve panel geometrisi operatör becerisine çok bağımlıdır. Aynı gün yüzlerce düz panel işlenecekse portatif sistemde düşük yatırım avantajı kısa sürede işçilik ve kalite değişkenliği maliyetine dönüşebilir.
Kompakt Otomatik Kenar Bantlama Makinesi Kimler İçin Uygundur?
Kompakt otomatik makineler küçük ve orta ölçekli mutfak, gardırop, ofis mobilyası ve proje mobilyası üreticileri için güçlü bir denge sunar. HOMAG EDGETEQ S-200 ve SCM’nin kompakt sınıflarında görüldüğü gibi yapıştırma, uç kesme, üst-alt frezeleme, profil kazıma ve polisaj aynı akışta birleştirilebilir; bazı konfigürasyonlarda ön freze ve köşe yuvarlama da bulunur. Burada kritik nokta katalogdaki “kaç ünite var?” sorusu değil, firmanın gerçekten kullandığı panel ve bant kombinasyonlarında bu ünitelerin ayar değiştirme süresidir. Günde çok sayıda 0,8 mm ve 2 mm bant arasında geçiş yapan bir atölyede otomatik/pnömatik çok kademeli ayar sistemi, nominal besleme hızından daha büyük verim artışı yaratabilir.
Endüstriyel Tek Taraflı Kenar Bantlama Makineleri
Endüstriyel tek taraflı makineler yüksek besleme hızı, daha rijit gövde, geniş ünite alanı ve otomatik reçete yönetimiyle seri üretime yöneliktir. Panel bir referans hattı boyunca ilerlerken tüm işlemler aynı kenarda tamamlanır; dört kenar için parça yönlendirilerek tekrar makineye verilir veya geri dönüş sistemi kullanılır. Yüksek verim yalnız hat hızından gelmez: servo kenar besleme, otomatik magazin, otomatik yükseklik/radius ayarı, hızlı tutkal sistemi ve barkod-reçete entegrasyonu operatör müdahalesini azaltır. Üretim planlamasında parça dönüş mantığı hesaba katılmadan yalnız m/dak değerine göre kapasite hesabı yapmak gerçek çıktıyı olduğundan yüksek gösterebilir.
Çift Taraflı Kenar Bantlama Makinesi Nedir?
Çift taraflı kenar bantlama hattı panelin iki paralel kenarını aynı geçişte işleyebilen, özellikle standart en-boy ölçülerinin tekrarlandığı yüksek adetli üretimlerde kullanılan bir sistemdir. Karşılıklı iki işleme tarafının geometrik senkronu, panel genişliği ayarı ve besleme referansı kritik olduğu için mekanik ve kontrol altyapısı tek taraflı makineden daha karmaşıktır. Avantajı çevrim sayısını azaltmak ve seri ürünlerde hattı hızlandırmaktır; ancak çok çeşitli küçük parti üretiminde sık ölçü değişimi ve yatırım büyüklüğü nedeniyle her işletme için ekonomik olmayabilir.
Kavisli Kenar Bantlama ile Düz Kenar Bantlama Arasındaki Fark
Düz kenar bantlama makineleri paneli sabit doğrusal referansta taşıdığı için yüksek hız ve tekrarlanabilirlik sağlar. Kavisli veya serbest form kenarlarda ise bant malzemesinin eğri boyunca beslenmesi, ısı ve baskının yüzey boyunca sürekli tutulması gerekir. Portatif veya özel kavis bantlama makineleri bu iş için kullanılır. CNC nesting ile organik formda kesilen dekoratif parçaların kenarlarını standart doğrusal otomatik makineye zorlamak doğru değildir; üretim portföyünde kavisli parçaların oranı makine yatırımından önce ayrı analiz edilmelidir.
Ön Freze Ünitesi Ne İşe Yarar?
Panel ebatlama veya CNC kesiminden çıkan kenar teorik olarak düz görünse bile testereden kalan mikro dalga, çapak, ufak açı hatası veya melamin kırığı yapıştırma çizgisini bozabilir. Ön freze ünitesi panel kenarından çok küçük ve kontrollü bir talaş kaldırarak yapıştırma öncesi düzgün ve taze bir referans yüzey oluşturur. HOMAG ve SCM’nin otomatik makine dokümanlarında ön/joint trimming ünitesinin tutkal çizgisi kalitesi için temel hazırlık olduğu özellikle vurgulanır. Ancak ön frezenin amacı hatalı ebatlanmış paneli düzeltmek değildir; aşırı malzeme kaldırmak panel ölçüsünü değiştirir ve takım ömrünü gereksiz azaltır.
Ön Freze Motoru ve Kesici Seçimi
Ön freze ünitesinde takım geometrisi, motor devri, iş mili rijitliği, panel ilerleme hızı ve talaş tahliyesi birlikte çalışır. OEM kenar bantlama makinelerinde özel yüksek frekanslı motorlar ve elmas/karbür takımlar yaygındır. CNC-Marketi’ndeki spindle motor ve sürücü ürünleri özel makine projelerinde değerlendirilebilir; fakat herhangi bir spindle motoru mevcut kenar bantlama makinesinin OEM ön freze motorunun “birebir muadili” kabul etmek doğru değildir. Flanş ölçüsü, mil/uç bağlantısı, devir aralığı, rulman düzeni, motor gücü, çalışma rejimi ve sürücü uyumu doğrulanmalıdır. Benzer biçimde sitedeki Protex Ø4 mm karbür uç ahşap/CNC işleme için gerçek bir kesicidir; fakat OEM kenar bantlama ön freze kafasına otomatik olarak uyduğu varsayılmamalıdır.

Panel Kenarı Isıtma Ünitesi Ne İşe Yarar?
Bazı makineler tutkal uygulamasından hemen önce panel kenarını temaslı ısıtıcı veya sıcak hava ile ısıtır. Amaç özellikle düşük ortam sıcaklığında veya zor ıslanan yüzeylerde tutkalın yüzeye temas anında aşırı hızlı soğumasını önlemek ve yapışma penceresini daha kararlı hale getirmektir. HOMAG’ın kompakt EDGETEQ sınıfında panel kenarı ısıtma seçeneği yapıştırma kalitesini destekleyen bir unsur olarak sunulur. Isıtıcı ayarı “ne kadar sıcak o kadar iyi” mantığıyla yapılmamalıdır; panel dekor yüzeyi, tutkal sistemi, makine hızı ve üretici reçetesi birlikte izlenmelidir.
Tutkal Ünitesi Nasıl Çalışır?
Tutkal ünitesinin görevi sıcak eriyik yapıştırıcıyı kontrollü sıcaklık ve kontrollü film kalınlığıyla panel kenarına aktarmaktır. Klasik pot sistemlerinde granül veya kartuş yapıştırıcı eritilir ve tutkal merdanesiyle panel kenarına uygulanır. Daha gelişmiş sistemlerde hızlı değiştirilebilir pot, farklı renk/tutkal tankı veya dozaj kontrollü uygulama bulunabilir. Homojen olmayan sıcaklık, kirlenmiş merdane, yanlış viskozite veya fazla/az film kalınlığı doğrudan yapışma ve derz görünümünü etkiler. Tutkal sistemi düzenli bakım istemeyen “ısıt, çalıştır” bölümü değildir; özellikle reaktif PUR sistemlerinde üretici temizlik ve kapatma prosedürleri kritik önemdedir.
EVA Kenar Bant Tutkalı Nedir?
EVA esaslı termoplastik sıcak eriyik yapıştırıcılar kenar bantlamada uzun süredir yaygın kullanılan, işlenmesi görece kolay ve ekonomik sistemlerdir. Isıtıldıklarında akışkan hale gelir, yüzeye uygulanır ve soğuyarak yapışma dayanımı kazanırlar. Henkel’in mobilya yapıştırıcı portföyünde termoplastik hot-melt sistemleri kenar bantlama için temel teknoloji sınıflarından biri olarak yer alır. EVA seçerken yalnız marka değil uygulama sıcaklığı, açık zaman, makine hızı, panel ve bant yüzeyi, renk, viskozite ve servis sıcaklığı dikkate alınmalıdır. Bir üreticinin belirli EVA ürününe ait sıcaklık değeri başka EVA ürününe genellenmemelidir.
PUR Kenar Bant Tutkalı Nedir?
PUR sıcak eriyik yapıştırıcılar ilk sıcak uygulama ve soğuma sonrasında yalnız fiziksel sertleşmeyle kalmaz; nemle reaksiyona girerek kimyasal çapraz bağlanma sürecini tamamlar. Bu yapı uygun ürün ve doğru prosesle yüksek nihai bağ dayanımı, nem ve sıcaklık direnci sağlayabilir. Henkel’in kenar bantlama amaçlı reaktif PUR ürünleri su/nem ve ısı dayanımı gerektiren mobilya uygulamalarında konumlandırılır; SCM de modern kenar bantlayıcılarında EVA ve PUR kullanımını seçenek olarak sunar. Buna karşılık PUR sisteminin pot/uygulama ünitesi yönetimi, depolama ve temizlik prosedürü EVA’ya göre daha disiplinli olabilir. PUR “her işte otomatik olarak en iyi” değildir; kalite hedefi, makine kullanımı ve bakım disiplini yatırım kararına dahil edilmelidir.
EVA mı PUR mu Seçilmelidir?
| Kriter | EVA | PUR |
|---|---|---|
| Standart iç mekân mobilyası | Çoğu uygulamada ekonomik ve pratik çözüm olabilir | Yüksek performans gerekmiyorsa gereksiz maliyet olabilir |
| Nem ve ısı direnci beklentisi | Ürüne göre sınırlı/orta | Uygun ürün ve prosesle genellikle daha yüksek |
| Proses ve temizlik | Görece kolay | Reaktif yapı nedeniyle daha disiplinli prosedür ister |
| Yapışma çizgisi hedefi | Renk ve film kontrolü önemlidir | Düşük uygulama miktarı ve uygun reçeteyle çok ince çizgi elde edilebilir |
| Üretim aralığı / sık dur-kalk | Atölye düzenine göre daha toleranslı olabilir | Makine/pot tasarımı ve kapatma prosedürü ayrıca değerlendirilir |
| Karar | Tutkal üreticisinin güncel teknik föyü, bandın primeri, panel yüzeyi, makine sıcaklığı ve gerçek üretim denemesi esas alınmalıdır. | |
PO ve Diğer Hot-Melt Teknolojileri
Poliolefin (PO) esaslı hot-melt yapıştırıcılar da belirli kenar bantlama uygulamalarında kullanılabilir. Bu ürünler farklı ısı, işleme ve renk performansı kombinasyonları sunabilir; ancak makinenin pot ve uygulama sistemiyle uyumluluk kontrol edilmeden yalnız “EVA’dan iyi” veya “PUR’dan ucuz” gibi genellemeler yapılmamalıdır. Tutkal teknolojisi makine, bant ve hedef mobilya sınıfının bir parçasıdır. Özellikle birden fazla yapıştırıcı türü kullanılacaksa hızlı pot değişimi, renk geçişi, kontaminasyon kontrolü ve operatör prosedürü yatırımın önemli bölümüne dönüşür.
Sıfır Derz Kenar Bantlama Nedir?
Sıfır derz veya “zero joint” yaklaşımı görünür tutkal çizgisini olabildiğince azaltmayı hedefler. Hot-air, sıcak gaz veya lazerle aktive edilen fonksiyon katmanlı özel bantlar, klasik tutkal potundan farklı bir proses kullanabilir. HOMAG airTec ve SCM AirFusion+ gibi üretici çözümleri bu kalite hedefinin endüstriyel örnekleridir. Sıfır derz teknolojisi yalnız makine üzerinde yeni bir ısıtıcı eklemek değildir; uygun aktivasyon katmanına sahip kenar bandı, enerji kaynağı, basınç, hız ve proses kontrolü birlikte gereklidir. Yatırım kararı premium yüzey beklentisi ve gerçek ürün portföyüyle doğrulanmalıdır.
Kenar Bandı Besleme ve Magazin Sistemi
Kenar bandı rulo halinde veya sabit boy çıta olarak makineye verilebilir. Otomatik magazin bandı doğru zamanda hatta alır, gerekli ön payı hesaplar ve panel giriş sinyaliyle senkronize besler. Üst segment makinelerde servo kontrollü kenar besleme ve çoklu magazin farklı renk/kalınlıkların reçeteyle seçilmesini sağlar. Burada servo sistem yalnız motor gücü demek değildir; bandın ivmelenmesi, kayma, makara ataleti, besleme rulolarının çapı ve panel hızı kontrol algoritmasında birlikte değerlendirilir.
Kenar Beslemede Servo Motor Kullanımı
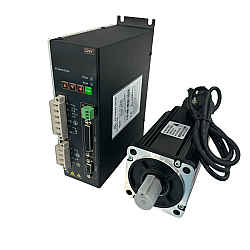
Servo motor kapalı çevrim geri besleme sayesinde besleme konumu ve hızını kontrol etmek için güçlü bir seçenektir. HOMAG’ın modern makinelerinde servo edge feed sistemlerinin hassasiyet ve proses güvenilirliği için kullanıldığı görülür. Özel makine veya retrofit projesinde servo motor ve sürücü seçilecekse yalnız kW değerine bakmak yetersizdir; gereken besleme kuvveti, ruloların çapı, hızlanma süresi, mekanik oran, yük ataleti, fren ihtiyacı, encoder çözünürlüğü, haberleşme ve sürücünün kontrol modları birlikte değerlendirilmelidir. CNC-Marketi’nde bulunan 750 W servo motor seti gerçek bir otomasyon ürünüdür; ancak belirli bir kenar bantlama makinesine uygunluğu hesap yapılmadan varsayılamaz.
Baskı Merdaneleri ve Basınç Bölgesi Neden Önemlidir?
Tutkal uygulanmış kenar bandının panel kenarına yalnız değmesi yeterli değildir; bandın tüm yükseklik boyunca homojen baskıyla yüzeye oturması gerekir. İlk ana baskı rulosu bandı referansa alırken sonraki rulolar bağ hattını stabilize eder. Aşırı düşük baskı boşluk ve zayıf yapışma, aşırı veya yanlış hizalı baskı ise bandın kayması, tutkalın gereksiz taşması veya yüzey izleri gibi sonuçlar doğurabilir. Baskı rulolarının temizliği, rulmanları, pnömatik basınçları ve geometrik hizası yapışma kalitesinin kritik bakım noktalarıdır.
Ön-Arka Uç Kesme Ünitesi Nasıl Çalışır?
Bandın panelin başında ve sonunda bıraktığı fazlalık hızlı hareket eden kesme motorlarıyla panel yüzeyine yakın biçimde alınır. Modern üniteler panel hızına senkron çalışır ve bazı makinelerde otomatik açı/pozisyon ayarı sunar. Uç kesme zamanlaması veya sensör sinyali hatalıysa ön tarafta fazla pay kalabilir, arka tarafta bant kısa kesilebilir veya kesici panel dekoruna vurabilir. Bu nedenle mekanik kızak boşluğu, sensör konumu, pnömatik valf tepki süresi ve servo/aktüatör ayarı birlikte incelenmelidir.
Üst ve Alt Freze Ünitesi Ne İşe Yarar?
Bandın panel yüzeyinin üstüne ve altına taşan kısmı üst-alt freze ünitesinde sıfır, pah veya radius profilinde işlenir. İnce melamin bant ile 2-3 mm PVC/ABS bandın takım ve ayar ihtiyacı aynı değildir. Çok kademeli veya otomatik ayarlı makineler sık malzeme değişiminde avantaj sağlar. Freze kalitesindeki titreşim izleri yalnız körelmiş bıçaktan kaynaklanmaz; kopya tekeri kirli olabilir, motor rulmanı boşluk yapabilir, kızak aşınmış olabilir veya panel üst baskısı yetersiz kalabilir.
Kaba Freze ve İnce Freze Farkı Nedir?
Yüksek bant taşması veya kalın kenar malzemesinde kaba freze birincil malzeme kaldırmayı yaparken ince freze son yüzey ve profil kalitesini oluşturur. Her makinede iki ayrı istasyon bulunması zorunlu değildir; konfigürasyon üreticiye ve hedef banda göre değişir. İki aşamalı sistemin avantajı son takımın daha küçük ve kontrollü talaş kaldırması sayesinde daha kararlı yüzey elde edebilmesidir. Buna karşılık düşük hacimde ve dar bant aralığında ek istasyon yatırım ve bakım maliyeti yaratabilir.
Köşe Yuvarlama Ünitesi Nedir?
Köşe yuvarlama veya profile trimming ünitesi özellikle kalın PVC/ABS bantta panelin ön ve arka köşesindeki bandı panel geometrisini takip ederek radiusla işler. Bu istasyon düz üst-alt frezelemeden daha dinamik hareket gerektirir; kopya mekanizması, pnömatik/servo hareket, takım yolu ve panel hızı hassas senkron ister. Parlak yüzeylerde küçük bir iz bile görünür olduğu için yüksek kaliteli makinelerde köşe kopyalama mekanizması önemli fark yaratır. Köşe radiusu 1 mm, 2 mm gibi ürün reçetelerine göre değişiyorsa otomatik çok radiuslu sistem değişim süresini azaltabilir.
Profil Kazıyıcı Ne İşe Yarar?
Freze kesicisi bandın kenarında çok ince takım izi bırakabilir. Profil kazıyıcı, özellikle PVC ve ABS gibi termoplastik bantlarda bu mikro dalgayı alarak radiusu daha düzgün hale getirir. Kazıyıcı talaşı çok ince olduğu için bıçak keskinliği ve kopya tekeri ayarı önemlidir. Aşırı baskı bandı beyazlatabilir veya dekoru çizebilir; yetersiz temas ise freze izini bırakır. Bu ünitede oluşan sorunlar sıklıkla “freze kötü” diye yanlış teşhis edilir.
Tutkal Kazıyıcı Ne İşe Yarar?
Panel ve bandın birleşim çizgisinde dışarı taşan ince tutkal filmi tutkal kazıyıcıyla kontrollü biçimde temizlenir. Bu ünite özellikle açık renk ve yüksek parlaklık yüzeylerde son görünümü belirgin biçimde etkiler. Kazıyıcının görevi kötü dozajlanmış büyük miktarda tutkalı telafi etmek değildir; tutkal uygulama ünitesi fazla yapıştırıcı veriyorsa önce kök neden çözülmelidir. Kazıyıcı bıçağı, kopya tekeri ve anti-adhesive/temizleyici kimyasal ayarı birlikte çalışır.
Polisaj Ünitesi Ne İşe Yarar?
Son polisaj fırçaları kenar yüzeyindeki hafif izleri ve temizlik kalıntılarını azaltır, özellikle plastik bantta doğal parlaklığı geri getirir. Fırça devri, bastırma miktarı ve malzeme uyumu yanlışsa yüzeyi matlaştırmak veya ısı izine neden olmak mümkündür. Polisaj makinenin önceki hatalarını sihirli biçimde gizlemez; freze, kazıma ve tutkal işlemleri doğru değilse fırça yalnız sorunu yayabilir.
Oluk Açma Ünitesi Kenar Bantlama Makinesinde Neden Bulunur?
Bazı kenar bantlama makinelerinde panelin kenarına veya yüzeye yakın bölümüne arkalık kanalı, bağlantı kanalı veya özel profil açmak için ek freze/grooving ünitesi bulunur. Bu ünite ayrı bir CNC operasyonunu azaltabilir fakat ürün portföyü gerçekten kanal gerektirmiyorsa gereksiz yatırım ve bakım kalemidir. Kanalın konumu motorlu ayar, lineer kızak ve reçete sistemiyle otomatikleştirilebilir; özel makine projelerinde lineer kızaklar ve vidalı mil sistemleri bu tür ayar eksenlerinde değerlendirilebilir.

Kenar Bantlama Makinesinde Hangi Panel Malzemeleri İşlenir?
En yaygın malzemeler MDF, suntalam/yonga levha, melamin kaplı levha, kontrplak ve bazı kompozit panellerdir. Makine seçerken panelin yalnız kalınlığı değil yoğunluğu, yüzey kaplaması, kesim kalitesi, kenar porozitesi ve deformasyonu dikkate alınır. Çok ince panel üst baskı ve referanslama açısından, çok kalın panel ise ünite açıklığı ve motor gücü açısından farklı gereksinim doğurabilir. Makine kataloglarında belirtilen minimum/maksimum panel ölçüsü gerçek üretim parçalarıyla karşılaştırılmalıdır; teorik maksimumu karşılayan makine küçük parçaları güvenli taşıyamayabilir.
PVC Kenar Bandı Nedir?
PVC kenar bantları mobilya endüstrisinde geniş renk, desen ve kalınlık seçenekleri nedeniyle yaygındır. İnce bantlar ekonomik gövde elemanlarında, daha kalın bantlar darbe dayanımı ve belirgin radius istenen kapak/raf kenarlarında kullanılabilir. Bant kalınlığı arttıkça uç kesme, üst-alt freze, radius ve köşe kopyalama ünitesinin kapasitesi önem kazanır. PVC bandın primeri ve yüzey enerjisi yapıştırıcı uyumunun parçasıdır; bant tedarikçisinin teknik verisi dikkate alınmalıdır.
ABS Kenar Bandı Nedir?
ABS kenar bandı mobilya kenarlarında kullanılan başka bir termoplastik alternatiftir. İşlenebilirliği, renk seçenekleri ve belirli çevresel/teknik tercihleri nedeniyle birçok üretim programında yer alır. PVC ile aynı kalınlıkta görünse bile kesme ve kazıma davranışı, termal hassasiyeti ve yapıştırıcı/primer kombinasyonu farklı olabilir. Bu yüzden makine reçetesi yalnız “2 mm bant” şeklinde tutulmamalı; malzeme türü de ayrı parametre olarak değerlendirilmelidir.
PP Kenar Bandı Nerelerde Kullanılır?
Polipropilen esaslı kenar bantları belirli mobilya uygulamalarında kullanılabilir. PP yüzeyinin yapışma karakteri nedeniyle bant primeri ve yapıştırıcı uyumu özellikle önemlidir. Henkel’in bazı kenar bant yapıştırıcı ürünleri PP’yi de desteklenen malzemeler arasında sayar; ancak bu uyumluluk her PP bant ve her yapıştırıcı için otomatik kabul edilmez. Gerçek üretim denemesi ve bant/tutkal tedarikçi onayı gerekir.
Melamin Kenar Bandı Ne Zaman Tercih Edilir?
Melamin esaslı ince kenar bantları ekonomik panel mobilyada düşük kalınlık ve dekor eşleşmesi gereken yerlerde kullanılabilir. Kalın plastik bantlara göre radius işlemi ihtiyacı farklıdır ve darbeye karşı davranışı da farklıdır. İnce malzeme hassas besleme ve tutkal film kalınlığı ister; fazla tutkal çizgiyi büyütür, yanlış sıcaklık bandın görünümünü etkileyebilir.
Kaplama ve Masif Ahşap Kenar Nasıl İşlenir?
Doğal kaplama veya masif çıta kenarları plastik banttan farklı kesme ve nem davranışına sahiptir. Rulo kaplama, sabit boy masif çıta veya çok daha kalın ahşap kenar için makinenin magazin, kesme ve baskı kapasitesi ayrıca doğrulanmalıdır. HOMAG gibi üreticiler bazı makinelerinde rulo malzeme yanında belirli kalınlıklara kadar masif şerit işlemeyi opsiyon olarak sunar. “Makine 3 mm PVC işliyor, 3 mm masif de işler” varsayımı doğru değildir; malzeme rijitliği ve besleme şekli farklıdır.
Akrilik ve Yüksek Parlaklık Kenarlarında Nelere Dikkat Edilir?
Yüksek parlaklık panel ve akrilik kenarlarda küçük tutkal izi, kazıma çizgisi veya polisaj hatası normal mat yüzeye göre daha görünürdür. Koruyucu film, anti-adhesive kimyasal, kopya tekerlerinin temizliği, takım keskinliği ve polisaj ayarı kritik hale gelir. Premium yüzey üreten işletme için makinenin “bandı yapıştırması” kalite kriteri değildir; parçanın makineden ek manuel rötuş gerektirmeden çıkması hedeflenmelidir.
Kenar Bantlama Makinesinde Şase ve Gövde Nasıl Olmalıdır?
Endüstriyel kenar bantlama makinesinin ana gövdesi, freze ve kesme ünitelerinin titreşimlerini taşıdığı için yüksek rijitlik ister ve çoğunlukla ağır kaynaklı çelik yapı tercih edilir. Burada alüminyum sigma profil ana ağır şasenin otomatik alternatifi olarak sunulmamalıdır. Buna karşılık koruyucu kabin, sensör konsolu, yardımcı tabla, hafif besleme/çıkış modülü, elektrik panosu çevresi ve retrofit eklemelerinde sigma profil modülerlik sağlar. Örneğin 40×40 ağır tip sigma profil yardımcı konstrüksiyonlarda değerlendirilebilir; yük ve sehim hesabı yapılmadan freze istasyonunun ana taşıyıcısı olarak seçilmemelidir.

Kenar Bantlama Makinesinde Besleme Sistemi Nasıl Tasarlanır?
Panel besleme sistemi uzun makine boyunca sabit hız, düşük boşluk ve kararlı referans sağlamalıdır. Endüstriyel makinelerde zincir-palet, baskı kayışı ve üst taşıma sistemleri yaygındır. Zincir dişli seçimi yapılırken adım, diş sayısı, yük, yağlama, çalışma hızı ve eksenler arası senkron dikkate alınır. CNC-Marketi’ndeki zincir ve zincir dişli ürünleri özel konveyör ve yardımcı besleme projelerinde kullanılabilir; mevcut OEM kenar bantlama zincir paletinin birebir yedeği olduğu varsayılmamalıdır.
Triger Kayış ve Kasnak Nerede Kullanılabilir?
Triger kayış-kasnak sistemleri temiz, senkron ve düşük boşluklu hareket gereken yardımcı eksenlerde, ayar mekanizmalarında veya özel bant besleme çözümlerinde tercih edilebilir. Kayış adımı, kasnak diş sayısı, kayış genişliği, hız ve tork birlikte boyutlandırılır. CNC-Marketi’ndeki triger dişli kasnak ailesi özel makine tasarımında bir seçenek olsa da yüksek talaş ve tutkal kirinin bulunduğu bölgelerde koruma ve bakım şartları ayrıca tasarlanmalıdır.
Step Motor Kenar Bantlama Makinesinde Nerede Kullanılır?
Step motorlar bant magazini ayarı, küçük eksen konumlandırması, ölçü/radius değişimi veya düşük dinamikli yardımcı mekanizmalarda ekonomik çözüm olabilir. HOMAG’ın bazı kopya/profil freze sistemlerinde farklı kenar kalınlıklarına otomatik ayar için step motor kullanıldığı örnekler bulunur. Step motor seçimi yalnız NEMA ölçüsüne göre yapılmamalıdır; gerekli hareket torku, vida adımı, hız, ivme, beklenen rezonans bölgesi ve konum kaybı riski hesaplanmalıdır. CNC-Marketi’ndeki step motor ve sürücüler özel otomasyon projelerinde bu amaçla değerlendirilebilir.
Servo Motor mu Step Motor mu?
Hızlı ve dinamik bant besleme, yüksek tekrarlanabilirlik ve pozisyon geri beslemesi isteniyorsa servo sistem daha güçlü bir adaydır. Yavaş ayar eksenlerinde yük iyi tanımlıysa step motor maliyet avantajı sağlayabilir. Kritik soru “hangisi daha hassas?” değil, eksenin işlevi ve hata sonucudur. Bant besleme ekseninde birkaç milimetrelik kaçırma ürün kaybına neden oluyorsa geri beslemeli servo mantıklı olabilir; yalnız günde birkaç kez freze ünitesinin yüksekliğini ayarlayan vidalı eksende step motor yeterli olabilir.
İnverter ve Hız Kontrol Cihazı Ne İşe Yarar?
Uygun AC motorlarda inverter/VFD motor hızını ve hızlanma-yavaşlama profilini kontrol ederek besleme konveyörü, emiş fanı veya bazı yardımcı tahriklerde proses esnekliği sağlar. Fakat her yüksek frekanslı freze motorunun sıradan bir VFD ile güvenle sürülebileceği varsayılmamalıdır; motorun gerilim-frekans karakteristiği ve üretici gereksinimi doğrulanmalıdır. CNC-Marketi’ndeki hız kontrol cihazları özel projelerde değerlendirilebilir. Örneğin 0,75 kW Siemens 220 V hız kontrol cihazı gerçek bir stok ürünüdür; ancak seçilecek motorun akım, gerilim ve uygulama karakteristiğiyle uyumluluk kontrolü şarttır.

24 Volt Kontrol Beslemesi Neden Yaygındır?
Endüstriyel sensörler, röleler, PLC giriş-çıkışları, valf bobinleri ve bazı yardımcı kontrol devrelerinde 24 VDC yaygın bir kontrol gerilimidir. Güç kaynağı seçerken yalnız toplam Watt değeri değil, sürekli akım, ilk kalkış yükleri, ortam sıcaklığı, pano havalandırması, kısa devre koruması ve yedek kapasite düşünülmelidir. CNC-Marketi’ndeki 24 V güç kaynakları bu tip panolarda kullanılabilecek gerçek ürün ailesidir; örneğin 24 V 14,6 A / 350 W güç kaynağı seçilecek yüklerin toplam akımına göre değerlendirilmelidir.
Sensörler Kenar Bantlama Makinesinde Nerede Kullanılır?
Panel giriş algılama, bant var/yok, kapak emniyeti, eksen home, silindir konumu, magazin durumu ve parça aralığı gibi çok sayıda fonksiyon sensörlere bağlıdır. Sensör tipi uygulamaya göre endüktif, kapasitif, fotoelektrik veya mekanik limit olabilir. CNC-Marketi’ndeki sensör ve siviçler arasında bulunan PNP/NPN endüktif sensörler metal hedef algılama için kullanılabilir; ahşap paneli doğrudan algılamak için endüktif sensör doğru seçim değildir. PNP 12-36 V M12 sensör gibi ürünlerde PLC giriş tipi ve besleme polaritesi mutlaka eşleşmelidir.

PLC ve HMI Kenar Bantlama Makinesinde Ne Yapar?
PLC panel sensörlerinden, emniyet girişlerinden, sıcaklık kontrolünden ve eksen durumlarından gelen bilgiyi işleyerek tutkal, valf, motor ve ayar ünitelerini doğru zamanlama ile yönetir. HMI ise bant kalınlığı, panel kalınlığı, radius, tutkal sıcaklığı, ünite devreye alma ve reçete seçimini operatöre sunar. Modern makinelerde otomatik reçete değişimi ayar hatalarını azaltır; fakat reçetede yanlış malzeme seçilmesi otomasyonu hızlandırmak yerine hatayı tekrarlanabilir hale getirir. Bu nedenle ürün reçetelerinin yetkilendirme ve revizyon disiplini önemlidir.
Pnömatik Sistem Neden Kritik Bir Bileşendir?
Uç kesme, ünite devreye alma, baskı, kazıyıcı aç-kapa ve bazı ayar mekanizmalarında basınçlı hava yaygın olarak kullanılır. Düşük basınç, su/yağ taşıyan kirli hava veya valf tepkisindeki gecikme kesme zamanlamasını ve yüzey kalitesini bozabilir. Makine kataloglarında belirtilen hava basıncı ve tüketim değeri kompresör planlamasında esas alınmalıdır. Basınç regülatörü, filtre, kurutucu ve kondens tahliyesi bakım planının parçası olmalıdır.
Toz ve Talaş Emme Sistemi Nasıl Boyutlandırılır?
Ön freze, üst-alt freze ve köşe işleme istasyonları ince MDF tozu ve plastik/ahşap talaşı üretir. Yetersiz emiş yalnız atölyeyi kirletmez; kopya tekerlerine ve sensörlere talaş dolması, yapıştırma yüzeyinin kirlenmesi, motor soğutmasının bozulması ve yangın yükünün artması gibi sorunlar doğurabilir. Emiş sistemi makinedeki her ağzın çapı, toplam hava debisi, kanal kaybı ve aynı anda çalışan istasyonlara göre mühendislik hesabıyla seçilmelidir. CNC-Marketi’ndeki toz emme kafası ürünleri belirli özel makine uygulamalarında yardımcı olabilir; örneğin 100 mm boğazlı sökülebilir toz emme başlığı vardır, fakat komple kenar bantlama hattının merkezi aspirasyon projesi tek bir başlıkla çözülmüş sayılmaz.

Lineer Kızaklar Hangi Ünitelerde Kullanılabilir?
Motorlu ölçü ayarı, profil freze konumlandırması, kesme kafası hareketi veya özel yardımcı eksenlerde lineer kızaklar rijit ve tekrarlanabilir doğrusal hareket sağlar. Boyut seçiminde yalnız ray genişliği değil moment yükü, araba sayısı, montaj yüzeyi doğruluğu, talaş ve yapıştırıcıya karşı koruma, yağlama ve hız dikkate alınır. CNC-Marketi’ndeki lineer ray ve arabalar özel makine projelerinde gerçek bir komponent kaynağıdır. Talaşlı kirli bölgede açık ray kullanılacaksa siper, keçeli araba ve bakım erişimi tasarım aşamasında planlanmalıdır.
Vidalı Mil Hangi Ayar Eksenlerinde Kullanılır?
Üst baskı yüksekliği, freze ünitesi pozisyonu, magazin yüksekliği veya benzeri kontrollü ölçü ayarları motorlu vida sistemiyle yapılabilir. Bilyalı vidalı mil düşük sürtünme ve tekrarlanabilirlik sağlar; fakat yüksek talaş/tutkal bölgesinde koruma ister. Vida adımı hız-tork çözünürlüğünü belirler. CNC-Marketi’ndeki vidalı mil ürünleri arasında SCR serileri bulunur; ancak belirli bir makinede vida çapı ve adımı yük, kritik devir, yataklama ve hedef hız hesabıyla seçilmelidir.
Planet Redüktör Ne Zaman Kullanılır?
Servo veya step motorun yüksek hızlı-düşük torklu karakterini daha düşük hızlı-yüksek torklu eksene uyarlamak, atalet oranını iyileştirmek veya kompakt mekanik oran oluşturmak gerektiğinde planet redüktör kullanılabilir. Bant besleme veya ölçü ayar ekseninde doğrudan tahrik yeterliyse redüktör eklemek gereksiz boşluk ve maliyet oluşturabilir. CNC-Marketi’ndeki planet redüktör ailesi bu tür özel tasarımlar için değerlendirilebilir; oran ve flanş uyumu motor modeliyle eşleştirilmelidir.
Kenar Bantlama Makinesi Seçerken İlk Soru Ne Olmalıdır?
İlk soru “kaç metre/dakika?” değil, hangi ürün ailesini hangi günlük adetle ve hangi kalite standardında üreteceğim? olmalıdır. Mutfak gövdesi, lake/akrilik kapak, ofis mobilyası, banyo dolabı, proje mobilyası ve masif kenarlı ürünler aynı makine konfigürasyonunu gerektirmez. Ürün karışımı bilinmeden yüksek hızlı makine almak kapasite değil, ayar değişiminde bekleyen pahalı ekipman oluşturabilir.
Panel Kalınlığı Aralığı Nasıl Belirlenir?
Makinenin katalog panel kalınlığı aralığı mevcut ürün reçetelerinin tamamını kapsamalıdır. Ancak minimum ve maksimum uçlarda kaliteyi gerçek numune ile test etmek önemlidir. Çok ince panel üst baskıda titreşebilir, çok kalın panel ise freze ve köşe kopyalama ünitelerinin fiziksel açıklığını zorlayabilir. Gelecekte üretilecek ürünler de düşünülmeli fakat bugün kullanılmayan aşırı kapasite için gereksiz yatırım yapılmamalıdır.
Kenar Bandı Kalınlığı ve Yüksekliği Nasıl Seçilir?
Makinenin işleyeceği en ince melamin banttan en kalın PVC/ABS veya masif çıtaya kadar gerçek aralık çıkarılmalıdır. Bandın yüksekliği panel kalınlığından biraz büyük seçilip üst-alt taşma frezede alınır. Makinenin magazin, kesme, baskı, freze ve radius ünitelerinin tamamı hedef bant kalınlığını desteklemelidir. “Tutkal ünitesi 3 mm bandı yapıştırır” bilgisi köşe radius ünitesinin 3 mm’yi işleyebildiği anlamına gelmez.
Besleme Hızı Nasıl Hesaplanır?
Nominal makine hızı tek başına günlük kapasite değildir. Net kapasite; ortalama parça uzunluğu, dört kenar için gereken geçiş sayısı, parçalar arası mesafe, bant/tutkal değişimi, operatör yükleme-boşaltma süresi, arıza ve bakım duruşlarıyla hesaplanmalıdır. Örneğin kısa parçalı mutfak gövdesinde operatör besleme darboğazı oluşabilirken uzun raflarda makinenin lineer hızı belirleyici olabilir. Dönüş konveyörü veya iki operatör düzeni bu nedenle makine hızından daha fazla çıktı artışı sağlayabilir.
Ünite Sırası Neden Önemlidir?
Her ünite bir önceki prosesin bıraktığı geometriye göre çalışır. Ön freze kötü ise tutkal çizgisi bozulur; tutkal ve baskı kötü ise sonraki frezeler bant hareketini düzeltemez; üst-alt freze hatalı ise kazıyıcı aşırı malzeme kaldırmak zorunda kalır. Bu yüzden kalite problemlerinde son görünen istasyonu değiştirmek yerine süreç zinciri baştan sona incelenmelidir. İyi bir makine alım testinde her istasyon ayrı ayrı devre dışı bırakılıp katkısı gözlenebilmelidir.
Otomatik Ayar ve Reçete Sistemi Ne Kadar Değerlidir?
Tek bir 18 mm panel ve 0,8 mm bant üreten işletmede manuel mekanik ayar yeterli olabilir. Ancak aynı vardiyada 18/30 mm panel, 0,8/1/2 mm bant, farklı radius ve farklı tutkal rengi arasında geçiş yapılıyorsa motorlu/pnömatik çok kademeli ayar duruş süresini ve operatör hatasını azaltır. Otomasyon yatırımının geri dönüşü burada nominal hızdan değil changeover süresinden gelir. Üretim verisiyle günlük değişim sayısı ölçülmeden “full otomatik daha iyidir” demek sağlıklı değildir.
Tek Bant Magazin mi Çoklu Magazin mi?
Tek magazin düşük renk çeşitliliğinde basit ve ekonomik çözümdür. Çoklu magazin ise renk ve kalınlık değişiminin sık olduğu üretimde operatörün rulo değiştirme işini azaltır ve reçeteden otomatik seçim sağlayabilir. Çoklu magazinin değeri ancak aktif ürün ağacında gerçekten sık kullanılan bant sayısıyla karşılaştırılmalıdır. On bantlık magazin alıp üretimin yüzde doksanında tek beyaz bant kullanmak yatırımın atıl kalması anlamına gelebilir.
Geri Dönüş Konveyörü Ne Zaman Mantıklıdır?
Tek taraflı otomatik kenar bantlama makinesinde panelin sonraki kenarının işlenmesi için tekrar girişe dönmesi gerekir. Ağır veya büyük parçaların manuel geri taşınması ergonomi ve işçilik darboğazı yaratır. Return conveyor/hücre sistemi parçayı operatör girişine otomatik getirerek tek operatörlü çevrimi mümkün kılabilir. Ancak küçük atölyede alan ve yatırım maliyeti nedeniyle ikinci operatör daha ekonomik olabilir. Karar çevrim analiziyle verilmelidir.
Makine Alanı ve Yerleşim Nasıl Planlanır?
Katalog makine uzunluğu yalnız gövdeyi gösterir. Güvenli panel giriş alanı, çıkış alanı, bant rulo değişimi, tutkal potu servis erişimi, elektrik panosu, aspirasyon kanalı, kompresör hattı ve bakım kapılarının açılma alanı ayrıca gerekir. Geri dönüş sistemi kullanılacaksa hücre içi insan-yük ayrımı ve acil durdurma erişimi de yerleşim planına eklenmelidir. Makineyi duvara sıfır yerleştirip bakım kapağını açamamak üretim başladıktan sonra pahalı bir hataya dönüşür.
Elektrik Gücü ve Enerji Tüketimi Nasıl Değerlendirilir?
Toplam kurulu güç ile gerçek ortalama tüketim aynı değildir. Tutkal ısıtıcıları, freze motorları, emiş sistemi, besleme motoru, kompresör ve yardımcı ekipmanlar farklı çalışma oranlarına sahiptir. Yüksek hızdaki daha büyük makine parça başına daha az süre çalışarak bazı durumlarda daha verimli olabilir; düşük kullanılan büyük makine ise boşta enerji ve ısıtma kaybı yaratabilir. Yatırım hesabında yalnız makine motor etiketi değil vardiya profili ve merkezi aspirasyon/kompresör tüketimi de hesaba katılmalıdır.
Kenar Bantlama Makinesi Arızaları Nasıl Teşhis Edilir?
Arıza teşhisinde önce hatanın hangi istasyondan sonra görünmeye başladığı belirlenmelidir. Panel kenarı yapıştırmadan önce dalgalıysa kesim/ön freze, bant yapışmıyorsa tutkal-sıcaklık-baskı, bandın boyu yanlışsa besleme/uç kesme sensörü, üst-alt yüzey çizikliyse kopya tekeri/freze/kazıyıcı, köşe bozuksa radius ünitesi ve çıkışta tutkal izi varsa dozaj/kazıyıcı/temizlik hattı incelenir. Elektronik alarmı mekanik hizasızlıkla, mekanik titreşimi yazılım parametresiyle çözmeye çalışmak bakım süresini uzatır.
| Belirti | Olası nedenler | İlk kontrol |
|---|---|---|
| Bant kenardan ayrılıyor | Yanlış tutkal sıcaklığı, kirli kenar, düşük film, düşük baskı, uyumsuz primer | Tutkal föyü, gerçek sıcaklık, panel kenarı ve baskı ruloları |
| Tutkal çizgisi kalın | Fazla dozaj, panel kenarı eğri, düşük baskı, yanlış renk | Ön freze geometrisi ve tutkal merdanesi |
| Panel kenarı kırık | Kör ön freze, yanlış dönüş yönü/ilerleme, kesimden gelen hata | Takım keskinliği ve panel giriş kenarı |
| Ön/arka bant kısa | Sensör/timing, besleme kayması, uç kesme senkronu | Panel algılama ve encoder/besleme sistemi |
| Üst-alt freze izi | Kopya tekeri kirli, takım körelmiş, titreşim | Kopya tekeri, rulman, takım |
| Köşe radiusu bozuk | Yanlış reçete, kızak boşluğu, takip basıncı, takım | Radius ayarı ve mekanik boşluk |
| Yüzeyde tutkal kalıyor | Fazla tutkal, kazıyıcı ayarı, kimyasal sistem | Dozaj ve tutkal kazıyıcı |
| Makine düzensiz hızlanıyor | VFD/servo parametresi, besleme mekanik yükü, zincir gerginliği | Motor akımı ve mekanik direnç |
| Sensör hataları | Talaş, yanlış mesafe, PNP/NPN uyumsuzluğu, kablo | Besleme gerilimi, LED, PLC input |
Bant Yapışmıyorsa Ne Yapılmalıdır?
İlk kontrol tutkal potu set değerini ekrandan görmek değil, gerçek uygulama sıcaklığının üretici teknik föyüyle uyumlu olup olmadığını doğrulamaktır. Ardından panel kenarının temizliği ve sıcaklığı, ön freze yüzeyi, bandın primerli tarafı, tutkal film miktarı ve baskı ruloları incelenir. Soğuk panel, çok hızlı hat, kirli kenar veya yetersiz baskı iyi tutkalı da kötü sonuç verecek hale getirebilir. Rastgele sıcaklığı yükseltmek karbonlaşma ve malzeme hasarı yaratabileceği için doğru teşhis değildir.
Tutkal Potunda Kararma ve Yanma Neden Olur?
Yapıştırıcı uzun süre gereksiz yüksek sıcaklıkta beklerse veya pot içinde ölü bölgeler oluşursa termal bozulma ve karbonlaşmış kalıntılar gelişebilir. Bu parçacıklar merdaneye taşınarak tutkal çizgisinde nokta ve yüzey hatası oluşturabilir. Üreticinin sıcaklık, bekleme ve temizlik prosedürüne uyulmalı; uzun duruşlarda standby sıcaklığı veya sistem kapatma yöntemi doğru uygulanmalıdır. Farklı tutkal kimyalarını pot içinde kontrolsüz karıştırmak da kaçınılması gereken bir uygulamadır.
PUR Sisteminin Bakımı Neden Daha Hassastır?
Reaktif PUR nemle kimyasal reaksiyona devam ettiği için açık sistemde bırakılan malzeme ve ekipman zamanla kürlenebilir. Bu nedenle PUR potu, merdane ve hortum/ünite temizliği üreticinin belirlediği prosedür ve temizleyiciyle yapılmalıdır. EVA alışkanlığını PUR’a aynen uygulamak pahalı pot ve aplikatör hasarına neden olabilir. Çalışanların yapıştırıcı güvenlik föylerini ve ilgili mevzuat gereksinimlerini bilmesi gerekir.
Kenar Bantlama Makinesi Günlük Bakımı
Vardiya sonunda freze ve kesme bölgelerindeki talaş güvenli şekilde temizlenmeli, kopya tekerleri ve baskı rulolarında yapıştırıcı/partikül birikimi kontrol edilmeli, tutkal ünitesi üretici prosedürüne göre bırakılmalı, emiş noktaları ve sensör yüzeyleri gözden geçirilmelidir. Basınçlı havayı rulman veya elektrik panosuna kontrolsüz üflemek tozu daha hassas alanlara taşımamalıdır. Operatör günlük kontrol formunda tutkal sıcaklığı, hava basıncı, emiş durumu ve anormal ses/titreşimi kaydettiğinde arıza oluşmadan trend görülebilir.
Haftalık ve Aylık Bakımda Neler Kontrol Edilir?
Besleme zinciri/kayışı gerginliği, yağlama noktaları, üst baskı sistemi, motor-freze rulman sesleri, pnömatik filtre-regülatör, elektrik bağlantılarındaki ısınma belirtileri, fan filtreleri, lineer kızaklar ve koruyucu körükler periyodik plana dahil edilmelidir. Takım aşınması yalnız yüzey bozulunca değil işlenen metre veya üretici tavsiyesiyle izlenebilir. Bakım sıklığı makinenin çalışma saati, MDF tozu yoğunluğu ve tutkal türüne göre uyarlanmalıdır.
Kesici Takım Ömrü Nasıl Uzatılır?
Kesicinin ömrünü uzatmanın yolu yalnız daha sert takım satın almak değildir. Panelde kum/silika içeriği, MDF yoğunluğu, bant malzemesi, ilerleme ve devir, emiş kalitesi, takım balansı ve spindle rulman durumu aşınmayı belirler. Kör takımla devam etmek motor akımını, titreşimi ve kenar kırığını artırabilir. OEM takım geometrisi korunmalı ve bileme sonrası çap değişiminin ayar/reçete üzerindeki etkisi hesaba katılmalıdır.
Kenar Bantlama Makinesinin Ömrü Ne Kadardır?
Bütün kenar bantlama makineleri için “10 yıl” veya “20 yıl” gibi tek bir ömür değeri vermek teknik olarak doğru değildir. Ağır şase ve doğru bakımlı besleme sistemi onlarca yıl hizmet verebilirken, freze motoru rulmanları, baskı ruloları, pnömatik valfler, sensörler, ısıtıcılar, HMI ve sürücüler kullanım yoğunluğuna göre daha erken yenilenebilir. Makinenin ekonomik ömrü mekanik olarak çalışabilmesinden farklıdır: yedek parça desteği, değişim süresi, enerji tüketimi ve yeni ürünlere uyum kabiliyeti ekonomik ömrü belirler.
Eski Kenar Bantlama Makinesi Retrofit Edilebilir mi?
Mekanik gövdesi ve besleme hattı sağlamsa bazı eski makineler PLC/HMI, sensör, sürücü, servo ayar veya güvenlik devresi yenilemesiyle ekonomik biçimde modernize edilebilir. Retrofit öncesi mevcut elektrik şeması, motor güçleri, emniyet devresi, mekanik boşluklar ve yedek parça durumu çıkarılmalıdır. Servo eklemek mekanik boşluğu ortadan kaldırmaz; eski kızak ve vidada boşluk varsa önce mekanik yenileme gerekir. CNC-Marketi’ndeki elektronik ve mekanik komponentler özel retrofit projeleri için değerlendirilebilir, fakat makine üreticisinin güvenlik fonksiyonları korunmalı ve yetkili mühendislik yapılmalıdır.
Kenar Bantlama Makinesinde Güvenlik
Yüksek devirli freze ve testere motorları, sıcak tutkal, hareketli besleme zinciri, pnömatik aktüatör ve yüksek elektrik enerjisi aynı makinede bulunduğu için koruyucu kapaklar, kapı emniyet siviçleri, acil durdurma devresi ve kilitleme-etiketleme prosedürü kritik önemdedir. Bakım sırasında yalnız HMI’dan “stop” vermek enerji izolasyonu değildir. Sıcak tutkal ünitesi yanık riski, PUR kimyasalı ise ürün güvenlik föyünde belirtilen özel iş sağlığı gereksinimleri oluşturabilir.
Kenar Bantlama Makinesi Satın Alma Kontrol Listesi
| Kontrol | Sorulacak gerçek soru |
|---|---|
| Ürün portföyü | Hangi panel ve bant kombinasyonları günlük üretimin %80’ini oluşturuyor? |
| Panel aralığı | En küçük/en büyük gerçek parçam güvenli besleniyor mu? |
| Bant aralığı | İnce melamin, PVC/ABS ve varsa masif çıta gerçekten destekleniyor mu? |
| Tutkal | EVA, PUR, renk değişimi ve temizlik nasıl yapılıyor? |
| Ön freze | Kesimden gelen gerçek panelimde tutkal çizgisini iyileştiriyor mu? |
| Köşe işleme | Kullandığım 1/2/3 mm bantlarda gerçek köşeyi otomatik işliyor mu? |
| Changeover | Bir reçeteden diğerine kaç dakika ve kaç manuel ayar gerekiyor? |
| Besleme | Gerçek parça karmamda net adet/saat nedir? |
| Aspirasyon | Makine ağzı ve merkezi emiş kapasitesi uyumlu mu? |
| Basınçlı hava | Kompresörüm gerekli basınç ve debiyi vardiya boyunca sağlıyor mu? |
| Servis | Kritik yedek parça ve saha servis süresi nedir? |
| Numune testi | Kendi panelim, kendi bandım ve kendi tutkalımla kabul parçası üretildi mi? |
Makine Kabul Testinde Hangi Parçalar Üretilmelidir?
Kabul testinde yalnız tek beyaz 18 mm suntalam ve 0,8 mm bantla iyi parça almak yeterli değildir. İşletmenin en zor kombinasyonları seçilmelidir: en ince ve en kalın panel, en ince ve en kalın bant, koyu renk bantta görünür tutkal çizgisi, yüksek parlaklık yüzey, küçük parça, uzun parça ve varsa PUR reçetesi ayrı denenmelidir. Her numunede ön/arka bant boyu, üst-alt taşma, radius sürekliliği, köşe kopyası, tutkal çizgisi, yüzey çizikleri ve manuel rötuş ihtiyacı kayıt altına alınmalıdır.
Kenar Bantlama Makinesi Firmanın Verimliliğini Nasıl Artırır?
Doğru konfigüre edilmiş otomatik makine birden fazla manuel işlemi tek akışta birleştirerek parça başına işçilik süresini, ara taşıma ve yeniden işleme ihtiyacını azaltabilir. Asıl değer yalnız hız değildir; kalite standardının operatörden bağımsız hale gelmesi, bant ve tutkal tüketiminin daha öngörülebilir olması ve teslimat planının daha kararlı çalışmasıdır. Ancak otomasyon kötü kesilmiş paneli, yanlış bant-tutkal eşleşmesini veya plansız üretimi düzeltmez. Yatırımın getirisi makine + proses standardizasyonu + operatör eğitimi birlikte ele alındığında ortaya çıkar.
Kenar Bantlama Makinesi Yatırım Geri Dönüşü Nasıl Hesaplanır?
Basit ROI hesabı mevcut yöntemin parça başı işçilik süresi, yeniden işleme/fire oranı, günlük adet, yeni makinenin net adet kapasitesi, bakım-enerji-tutkal maliyeti ve finansman maliyeti üzerinden yapılabilir. Üretimde premium kenar kalitesi sayesinde daha yüksek fiyat veya yeni müşteri segmenti kazanılacaksa bu da ayrı gelir senaryosu olarak eklenebilir. “Makine saatte şu kadar metre gidiyor” tek başına geri dönüş hesabı değildir. Parça çeşitliliği yüksek işletmelerde changeover ve operatör besleme süresi kapasite modelinin zorunlu girdisidir.
CNC Router ile Kenar Bantlama Makinesi Birlikte Nasıl Çalışır?
CNC router paneli nesting ile keser, delik ve kanal operasyonlarını yapar; kenar bantlama makinesi ise açık kenarı tamamlar. Router çıkış kalitesi bantlama prosesini doğrudan etkiler. Kesim kenarında titreşim veya çapak varsa ön freze daha fazla çalışır ve takım ömrü düşer. Bu nedenle mobilya hücresini planlarken CNC router kapasitesi ile kenar bantlama kapasitesi dengelenmelidir. Çok hızlı router ve yavaş kenar bantlama makinesi yarı mamul stok oluşturur; tersinde router darboğaz olur.
CNC-Marketi’ndeki Hangi Malzemeler Kenar Bantlama Projelerinde Kullanılabilir?
CNC-Marketi’nin güçlü tarafı komple kenar bantlayıcı satmak değil, özel makine ve otomasyon sistemlerine giren gerçek komponent aileleridir. Aşağıdaki eşleştirme “ürünü al ve herhangi bir kenar bantlayıcıya tak” önerisi değildir; yeni tasarım, retrofit veya yardımcı istasyon mühendisliğinde hangi ailelerin hangi probleme aday olabileceğini gösterir.
| CNC-Marketi ürün ailesi | Kenar bantlama makinesinde olası rol | Seçimde kontrol |
|---|---|---|
| Servo motor ve sürücüler | Bant besleme, hızlı konumlama, otomatik ayar | Tork, atalet, hız, encoder, haberleşme |
| Step motor ve sürücüler | Yavaş ölçü/radius/magazin ayarı | Tork-hız eğrisi, vida adımı, pozisyon kaybı riski |
| VFD / hız kontrol | Uygun AC besleme, fan veya yardımcı motor hız kontrolü | Motor gerilimi, akımı, frekansı, kontrol modu |
| Sensör ve siviç | Home, metal hedef, emniyet/konum algılama | PNP/NPN, algılama prensibi, IP, mesafe |
| Lineer kızak | Motorlu ayar ve hareketli üniteler | Moment, yük, hız, kir koruması |
| Vidalı mil | Hassas yükseklik/pozisyon ayarı | Çap, adım, kritik devir, yataklama |
| Zincir-dişli | Özel konveyör ve yardımcı besleme | Adım, yük, yağlama, senkron |
| Triger kasnak | Senkron yardımcı eksen/ayar | Adım, genişlik, diş sayısı, tork |
| Sigma profil | Koruyucu kabin, sensör taşıyıcı, yardımcı modül | Sehim ve yük; ağır ana şase yerine kör kullanılmaz |
| 24 V SMPS | Kontrol panosu DC besleme | Toplam akım, sıcaklık, yedek kapasite |
| Toz emme ekipmanı | Özel talaş emiş noktaları | Debi, kanal çapı, merkezi aspirasyon hesabı |
| Kesici takımlar | Uyumlu özel freze operasyonları | OEM mil/tutucu, devir, geometri uyumu |
Kenar Bantlama Makinesi İçin Malzeme Seçim Rehberi
Doğru seçim üç ayrı malzeme kararını birbirine karıştırmadan yapmayı gerektirir: panel malzemesi, kenar bandı ve yapıştırıcı. MDF/suntalam çekirdeğinin yoğunluğu ve yüzey kaplaması, PVC/ABS/PP/kaplama/masif bandın fiziksel davranışı ve EVA/PUR/diğer yapıştırıcının proses gereksinimi birlikte denenmelidir. Makine yalnız bu kombinasyonların sınırlarını güvenilir biçimde kontrol eden araçtır. En iyi sonuç tedarikçi föyleri, makine üreticisi reçetesi ve kendi üretim numunesiyle doğrulanır.
Hangi İşletme Hangi Makineyi Seçmeli?
Ayda birkaç özel proje yapan marangoz için portatif veya masa tipi sistem ekonomik olabilir. Günlük düzenli mutfak-gardırop üreten küçük atölyede yapıştırma, uç kesme, üst-alt freze ve polisajı tek geçişte yapan kompakt otomatik makine manuel işçiliği ciddi azaltabilir. Renk ve kalınlık değişimi sık olan orta ölçekli üreticide ön freze, köşe yuvarlama, otomatik çok kademeli ayar ve hızlı tutkal değişimi önem kazanır. Yüksek hacimli fabrikada çoklu magazin, otomatik reçete, dönüş sistemi veya çift taraflı hat değerlendirilir. Makine sınıfı firmanın bugünkü hacmi kadar beş yıllık ürün stratejisine de uymalıdır.
Kenar Bantlama Makinesi Seçiminde En Sık Yapılan Hatalar
En sık hatalar nominal hızı gerçek kapasite sanmak, hiç kullanılmayacak opsiyonlarla makineyi pahalılaştırmak, PUR isteyip bakım disiplinini planlamamak, küçük parçaların minimum ölçüsünü kontrol etmemek, toz emiş ve kompresör yatırımını unutmak, tutkal ve bant tedarikçisini makine kabul testine dahil etmemek, yedek parça/servis süresini sorgulamamak ve makineyi yalnız demo paneliyle değerlendirmektir. Bir diğer hata otomasyon seviyesini ürün değişim sayısından bağımsız seçmektir; çok ürünlü üretimde otomatik ayar asıl değeri yaratırken tek reçeteli üretimde aynı yatırım geri dönmeyebilir.
Teknik Kaynaklardan Çıkan Ortak Sonuç
HOMAG’ın güncel EDGETEQ ailesi ile SCM’nin kompakt ve endüstriyel kenar bantlayıcıları incelendiğinde ortak mühendislik zinciri nettir: kaliteli yapıştırma için düzgün hazırlanmış panel kenarı, kontrollü EVA/PUR uygulaması, güvenilir kenar besleme ve baskı, ardından uç kesme, üst-alt/profil freze, kazıma ve polisaj gerekir. Servo veya step motorun görevi “makineyi daha teknolojik göstermek” değil, malzeme besleme ve ayar değişimlerini daha tekrarlanabilir hale getirmektir. Henkel’in mobilya yapıştırıcı kaynakları da yapıştırıcı seçiminde tek bir “en iyi” ürün değil, hedef nem/ısı dayanımı, panel-bant uyumu ve proses disiplininin belirleyici olduğunu gösterir. Bu nedenle iyi kenar bantlama hattı, doğru makine ile doğru sarf malzemesi ve doğru otomasyonun birlikte tasarlanmasıdır.
Kenar Bantlama Makinesi Hakkında Sık Sorulan Sorular
Kenar bantlama makinesi ne işe yarar?
Kesilmiş panel kenarına PVC, ABS, PP, melamin, kaplama veya uygun başka kenar malzemesini yapıştırır ve otomatik modellerde fazlalıkları kesip frezeler, kazır ve polisaj yaparak kullanıma hazır bir kenar oluşturur.
Kenar bantlama makinası ile kenar bandlama makinesi aynı şey midir?
Evet. Türkiye’de “bantlama”, “bandlama”, “makina” ve “makine” yazımları aramada birlikte kullanılır. Teknik olarak aynı edge banding machine sınıfı kastedilir.
EVA mı PUR mu daha iyidir?
Tek bir doğru yoktur. Standart iç mekân üretiminde EVA ekonomik ve kolay olabilir; yüksek nem ve sıcaklık dayanımı hedeflerinde uygun PUR ürünleri öne çıkabilir. Tutkal üreticisinin föyü, bant primeri, panel ve makine prosesi birlikte değerlendirilmelidir.
PUR tutkal suya dayanıklı mıdır?
Uygun reaktif PUR kenar bant yapıştırıcıları yüksek nem ve su direnci sağlayabilir. Ancak nihai mobilyanın “su geçirmez” olduğu sonucu yalnız tutkala bakılarak çıkarılamaz; panel, birleşim ve servis koşulları da önemlidir.
Ön freze şart mıdır?
Her üretimde zorunlu değildir fakat kesim kenarında mikro dalga veya kırık oluşan işletmelerde tutkal çizgisi ve kenar geometrisini belirgin biçimde iyileştirebilir. Kendi panel numunenizle test edilmelidir.
Köşe yuvarlama ünitesi ne zaman gerekir?
Özellikle kalın PVC/ABS bantlı kapak ve görünür parçalarda ön-arka köşelerin radiusla otomatik tamamlanması istendiğinde büyük avantaj sağlar. İnce bantlı basit gövde üretiminde yatırım önceliği daha düşük olabilir.
Kenar bantlama makinesi kaç metre/dakika olmalıdır?
Gerekli hız günlük adet, parça boyu, dört kenar için geçiş sayısı ve ayar değişimlerine göre hesaplanır. 20 m/dak katalog değeri her işletmede 10 m/dak makinenin iki katı net adet anlamına gelmez.
Kenar bantlama makinesinde servo motor şart mıdır?
Hayır. Servo hızlı bant besleme veya otomatik ayar ekseninde çok faydalı olabilir; ancak birçok mekanik/pnömatik fonksiyon servosuz da çalışabilir. Eksen işlevi ve hedef otomasyon seviyesi belirleyicidir.
Step motor nerede kullanılabilir?
Magazin yüksekliği, freze/radius ayarı veya düşük dinamikli yardımcı konumlama eksenlerinde kullanılabilir. Tork-hız gereksinimi ve pozisyon kaybının proses üzerindeki etkisi değerlendirilmelidir.
VFD her freze motorunu sürer mi?
Hayır. Motorun gerilim, akım, frekans aralığı ve üretici sürücü gereksinimi doğrulanmalıdır. Yüksek frekanslı özel motorlar için sıradan VFD varsayımı yapılmamalıdır.
PVC ve ABS aynı ayarla işlenir mi?
Kalınlık aynı olsa bile malzeme davranışı ve üretici önerileri farklı olabilir. Freze, kazıma ve sıcaklık reçeteleri gerçek malzeme ile doğrulanmalıdır.
Masif çıta otomatik kenar bantlama makinesinde işlenebilir mi?
Bazı makine ve magazin konfigürasyonları masif sabit boy şeritleri destekler. Maksimum kalınlık ve besleme yöntemi üreticinin makine modeline göre kontrol edilmelidir.
Sıfır derz kenar bantlama nedir?
Görünür yapıştırma çizgisini en aza indirmeyi hedefleyen sıcak hava, lazer veya benzeri aktivasyon teknolojileridir. Uyumlu fonksiyon katmanlı bant ve doğru proses ekipmanı gerekir.
Kenar bantlama makinesi neden bant bırakır?
Yanlış tutkal sıcaklığı, yetersiz/çok tutkal, soğuk veya kirli panel kenarı, uyumsuz primer, düşük baskı veya hat hızının proses penceresine uymaması olası nedenlerdir.
Tutkal çizgisi neden kalın görünür?
Panel kenarı geometrisi bozuk olabilir, tutkal fazla uygulanabilir, baskı yetersiz olabilir veya tutkal rengi dekorla yüksek kontrast oluşturabilir. Ön freze ve dozaj birlikte kontrol edilmelidir.
Makine günlük nasıl temizlenir?
Üretici prosedürüne göre talaş bölgeleri, kopya tekerleri, baskı ruloları, sensör yüzeyleri ve tutkal ünitesi kontrol edilmelidir. Sıcak tutkal ve kesici bölgelerde enerji izolasyonu ve kişisel koruyucu ekipman şarttır.
Eski kenar bantlama makinesi otomatikleştirilebilir mi?
Mekanik yapı sağlamsa PLC/HMI, sensör, sürücü ve bazı motorlu ayarlar retrofit edilebilir. Önce mekanik boşluk ve emniyet sistemi değerlendirilmelidir; elektronik yenileme aşınmış mekaniği düzeltmez.
CNC-Marketi komple kenar bantlama makinesi satıyor mu?
Bu rehber komple makine satış sayfası değildir. CNC-Marketi özel makine ve retrofit projelerinde kullanılabilecek servo/step, sensör, VFD, lineer hareket, güç kaynağı, sigma profil, zincir-dişli, toz emme ve benzeri gerçek komponent ailelerine sahiptir.
Kenar bantlama makinesi alırken en önemli kabul testi nedir?
Kendi en zor panel-bant-tutkal kombinasyonlarınızla numune üretmektir. Katalog demosu yerine gerçek küçük/büyük parça, farklı bant kalınlıkları, koyu renk derz ve yüksek parlaklık yüzey denenmelidir.
Sonuç: Doğru Kenar Bantlama Makinesi Nasıl Seçilir?
Doğru kenar bantlama makinesi; en yüksek katalog hızına, en fazla motora veya en uzun gövdeye sahip olan değil, firmanın gerçek panel ve bant çeşitliliğini en az ayar süresiyle, kabul edilebilir tutkal çizgisiyle ve minimum manuel rötuşla üreten sistemdir. Ön freze, EVA/PUR tutkal yönetimi, güvenilir bant besleme, baskı, uç kesme, üst-alt ve köşe işleme, kazıma, polisaj, toz emiş, pnömatik ve kontrol altyapısı tek proses olarak düşünülmelidir. Özel makine veya retrofit tarafında ise servo, step, VFD, sensör, lineer hareket, güç kaynağı ve mekanik aktarma elemanları tek tek katalogdan seçilmek yerine görev, yük, hız ve çevre koşullarına göre mühendislik hesabıyla eşleştirilmelidir.
CNC-Marketi’nde bu tür özel otomasyon projeleri için geniş bir elektronik otomasyon ürünleri ve mekanik hareket elemanları ağı bulunur. Komple kenar bantlama makinesi, kenar bandı veya tutkal arayan kullanıcı için bu sayfa bir satış vitrini değil teknik seçim rehberidir; makine imal eden, yenileyen veya otomasyon ekleyen kullanıcı için ise doğru komponent ailelerine giden mühendislik haritasıdır.