Vakum Tabla Küçük Parçaları Neden Tutmaz?
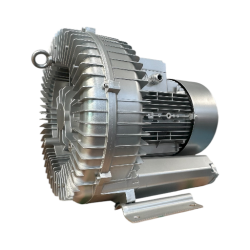
CNC işleme süreçlerinde vakum tabla kullanımı, özellikle levha malzemelerin sabitlenmesinde yüksek verimlilik sunan bir yöntemdir. Ancak, işleme sırasında küçük parçaların vakum tablasından kayması veya yerinden oynaması, hem parça kalitesini düşüren hem de ciddi güvenlik riskleri oluşturan yaygın bir sorundur.
Bu rehberde, vakum tabla sistemlerinin çalışma prensiplerini, küçük parçaların neden tutunamadığını ve bu sorunu aşmak için uygulanabilecek mühendislik yaklaşımlarını teknik detaylarıyla ele alıyoruz.
Sorunun ve Kavramın Tanımı
Vakum tabla sistemleri, atmosfer basıncının iş parçası üzerindeki etkisini kullanarak parçayı tabla yüzeyine bastırır. Küçük parçaların tutunamaması, vakumun parça yüzeyine uyguladığı toplam tutma kuvvetinin, kesme kuvvetlerinden daha düşük kalması durumudur.
Bu durum, parçanın yüzey alanının küçüklüğü ile doğrudan ilişkilidir; çünkü vakum kuvveti, parça yüzey alanı ile basınç farkının çarpımına eşittir.
Vakumun Temel Mekaniği
Vakum tablası, parça altındaki havayı tahliye ederek bir basınç farkı oluşturur. Parça ne kadar küçükse, üzerine etki eden toplam vakum kuvveti o kadar azalır.
Küçük parçalarda, kesme kuvvetlerinin parçayı yerinden oynatması için gereken moment kolu da daha kolay oluşur.
- Atmosfer basıncı etkisi
- Yüzey alanı ve kuvvet ilişkisi
- Sızdırmazlık gereksinimi
Temel Fiziksel veya Teknik Prensip
Vakum tablasının çalışma prensibi, Bernoulli prensibi ve statik basınç dengesi üzerine kuruludur. Parça, tabla yüzeyine bir conta veya gözenekli malzeme aracılığıyla sızdırmaz bir şekilde oturtulmalıdır.
Küçük parçalarda, vakumun sızdırmazlığı sağlamak için gereken yüzey alanı yetersiz kalabilir.
Basınç Farkı ve Kuvvet
F = P * A formülü, vakum tablasındaki tutma kuvvetini belirler. Burada P basınç farkı, A ise parçanın vakum gören yüzey alanıdır.
Küçük parçalarda A değeri düştüğü için, F kuvveti de orantılı olarak azalır.
- Basınç farkının önemi
- Yüzey alanı kısıtları
- Sürtünme katsayısı etkisi
Olayın Neden Gerçekleştiği
Küçük parçaların tutunamamasının temel nedeni, vakumun sağladığı sürtünme kuvvetinin, kesme kuvveti tarafından yenilmesidir.
Ayrıca, parçanın alt yüzeyindeki sızdırmazlık kaybı, vakumun anlık olarak düşmesine neden olur.
Sızdırmazlık Kayıpları
Parça küçük olduğunda, tabla üzerindeki vakum kanallarını tam olarak kapatamaz. Bu durum, vakumun kaçmasına ve tutma kuvvetinin sıfırlanmasına yol açar.
Hava kaçağı, vakum pompasının kapasitesini zorlar.
- Kanal açıklıklarının parçayı aşması
- Conta yetersizliği
- Yüzey pürüzlülüğü
Etkili Değişkenler
Vakum tablası performansını etkileyen birçok değişken vardır. Bunların başında parça geometrisi ve tabla tipi gelir.
Küçük parçalarda bu değişkenlerin etkisi daha kritiktir.
Kritik Parametreler
Parçanın alt yüzeyinin düzgünlüğü, vakumun etkinliğini doğrudan belirler. Pürüzlü yüzeyler vakum kaybına neden olur.
Ayrıca, kullanılan vakum pompasının debisi de önemlidir.
- Parça alt yüzey düzgünlüğü
- Vakum pompası debisi
- Tabla gözenek yapısı
Sistem İçindeki Enerji Kuvvet Akım veya Hareket İlişkisi
Vakum sistemi, potansiyel enerjiyi (basınç farkı) mekanik tutma kuvvetine dönüştürür.
Kesme kuvvetleri ise bu dengeyi bozan dinamik enerjilerdir.
Dinamik Denge
Kesme kuvveti, parçayı tabla üzerinde kaydırmaya çalışır. Eğer sürtünme kuvveti (vakum * sürtünme katsayısı) kesme kuvvetinden küçükse, parça hareket eder.
Küçük parçalarda bu denge çok hassastır.
- Kesme kuvveti vektörleri
- Sürtünme direnci
- Dinamik yükler
Mermak Mühendis Önerisi: Küçük parçaları vakum tablasında işlerken, parçaların etrafını sızdırmazlık bandı ile çevrelemek veya feda edilebilir bir tabla (sacrificial board) kullanmak, vakumun parça altında yoğunlaşmasını sağlayarak tutma kuvvetini ciddi oranda artırır.
Normal Çalışma Davranışı
Normal bir vakum tabla uygulamasında, parça yüzeyi tabla kanallarını tamamen kapatır ve vakum pompası sabit bir basınç farkı oluşturur.
Bu durumda parça, işleme boyunca sabit kalır.
İdeal Senaryo
İdeal durumda, vakum pompası sürekli çalışarak sızdırmazlığı korur. Parça, tabla üzerinde hiçbir hareket belirtisi göstermez.
Kesme kuvvetleri, vakum kuvveti sınırları içerisindedir.
- Sabit basınç farkı
- Tam sızdırmazlık
- Düşük titreşim
Koşullar Değiştiğinde Ne Olur
Küçük parça işlenmeye başlandığında, kesme kuvvetleri arttıkça vakumun tutma kapasitesi zorlanır.
Eğer parça tabla üzerindeki vakum kanallarını açarsa, vakum basıncı hızla düşer.
Vakum Kaybı Senaryosu
Vakum basıncı düştüğünde, parça üzerindeki tutma kuvveti azalır. Bu durum, parçanın aniden yerinden fırlamasına veya kaymasına neden olur.
Bu, işleme sürecinde ciddi bir hata modudur.
- Ani basınç düşüşü
- Parça kayması
- Takım kırılması riski
Makine ve Sanayi Uygulamalarındaki Karşılığı
Sanayide küçük parçaların işlenmesi, genellikle vakum tablası yerine mekanik fikstürler veya çift taraflı bantlar ile çözülür.
Ancak vakum tablası kullanılacaksa, özel stratejiler gerekir.
Endüstriyel Çözümler
Küçük parçalar için ‘feda edilebilir’ (sacrificial) tabla kullanımı yaygındır. Bu tabla, vakumun sadece parça altında yoğunlaşmasını sağlar.
Ayrıca, parçaların birbirine yakın dizilmesi de vakum kaybını azaltır.
- Feda edilebilir tabla kullanımı
- Parça dizilim stratejileri
- Mekanik sabitleme alternatifleri
Tasarım ve Seçim Üzerindeki Etkisi
Vakum tabla tasarımı, işlenecek parçaların boyutuna göre yapılmalıdır.
Küçük parçalar için yüksek vakum debisi ve ince kanallı tablalar tercih edilmelidir.
Tasarım Kriterleri
Tabla kanallarının genişliği, parçanın boyutundan küçük olmalıdır. Aksi takdirde vakum kaybı kaçınılmazdır.
Pompa seçimi, sistemdeki toplam kaçak miktarına göre yapılmalıdır.
- Kanal genişliği optimizasyonu
- Pompa debi kapasitesi
- Tabla yüzey malzemesi
Sık Yapılan Hatalar: Vakum tablası yetersiz kaldığında sadece vakum pompası gücünü artırmaya çalışmak, genellikle sadece enerji israfına ve daha fazla hava kaçağına yol açar. Sorun, pompanın gücünden ziyade sızdırmazlık kaybıdır.
Ölçüm veya Doğrulama Yaklaşımı
Vakum sisteminin etkinliği, vakummetre ile ölçülebilir.
İşleme öncesi, parça tabla üzerindeyken vakum basıncının istenen seviyeye ulaşıp ulaşmadığı kontrol edilmelidir.
Doğrulama Yöntemleri
Vakummetre, sistemdeki basınç farkını anlık olarak gösterir. Eğer basınç değeri, parça yerleştirildiğinde yükselmiyorsa, sızdırmazlık sorunu var demektir.
Ayrıca, parçayı elle hareket ettirerek basit bir ‘manuel test’ yapılabilir.
- Vakummetre kullanımı
- Basınç düşüş testleri
- Manuel hareket kontrolü
Avantajlar Riskler veya Sınırlamalar
Vakum tablası, hızlı kurulum avantajı sunar ancak küçük parçalarda sınırlamaları vardır.
Riskler, parça kaybından makine hasarına kadar uzanır.
Sistem Analizi
Avantajı, hızlı parça değişimidir. Ancak küçük parçalarda vakumun yetersiz kalması, işleme kalitesini riske atar.
Sınırlamalar, parça boyutu ve yüzey kalitesi ile ilgilidir.
- Hızlı kurulum avantajı
- Parça fırlama riski
- Yüzey kalitesi kısıtları
Yaygın Yanlış Yorumlar
En yaygın yanlış, vakum pompasının gücünün artırılmasının her sorunu çözeceğidir.
Oysa sorun genellikle pompanın gücünde değil, sızdırmazlıkta veya parça yüzey alanındadır.
Hatalı Yaklaşımlar
Daha güçlü pompa, sadece daha fazla hava kaçışına neden olur. Çözüm, sızdırmazlığı artırmaktır.
Ayrıca, vakum tablasının her türlü parçayı tutabileceği düşüncesi de yanlıştır.
- Pompa gücü yanılgısı
- Her parça tutulabilir düşüncesi
- Conta ihmali
Dikkat Edilecekler: Vakum tablası üzerinde küçük parçaların işlenmesi sırasında parçanın yerinden oynaması, takımın parçaya çarpmasına ve ciddi makine hasarlarına yol açabilir. Bu tür işlemlerde mutlaka uygun sabitleme yöntemleri kullanılmalı ve işleme sırasında güvenlik önlemleri artırılmalıdır.
Pratik Mühendislik Çıkarımları
Küçük parçalarla çalışırken, vakum tablasını birincil sabitleme yöntemi olarak seçmek yerine, mekanik desteklerle birleştirmek en güvenli yoldur.
Parça dizilimini optimize ederek vakum kaybını minimize edin.
Mühendislik Tavsiyeleri
Parçaları birbirine yakın dizerek vakum kanallarını kapatın. Gerekirse, parça etrafına sızdırmazlık bandı uygulayın.
Kesme stratejilerini, parçayı tabla üzerinde tutacak şekilde optimize edin.
- Dizilim optimizasyonu
- Sızdırmazlık bandı kullanımı
- Kesme stratejisi seçimi
SSS
Vakum tabla sistemleri ile ilgili en sık sorulan soruları aşağıda bulabilirsiniz.
Sıkça Sorulan Sorular
Vakum tablası küçük parçaları tutar mı? Evet, ancak doğru sızdırmazlık ve dizilim stratejileri ile.
Vakum pompası gücü önemli mi? Evet, ancak sızdırmazlık daha kritiktir.
- Küçük parça tutma stratejileri
- Vakum pompası seçimi
- Sızdırmazlık yöntemleri