Vakum Tabla MDF’si Neden Yüzeyden Alınır?
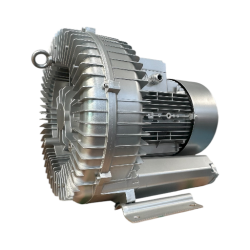
CNC router sistemlerinde kullanılan vakum tablalar, işlenecek parçanın tabla yüzeyine güvenli bir şekilde sabitlenmesini sağlayan kritik bileşenlerdir. Bu sistemin kalbinde yer alan MDF (Orta Yoğunluklu Lif Levha) plakalar, vakumun parça üzerine homojen bir şekilde dağılmasına olanak tanıyan gözenekli yapıları sayesinde bir ara katman görevi görür. Bu gözenekli yapı, vakum pompasından gelen negatif basıncın, işlenecek parçanın alt yüzeyine eşit bir şekilde iletilmesini sağlar.
Zamanla bu MDF plakaların yüzeyinde oluşan pürüzler, kesim sırasında biriken tozlar, yapıştırıcı kalıntıları ve gözeneklerin tıkanması, vakum performansını ciddi oranda düşürür. Bu durum, parçaların tabla üzerinde kaymasına veya kesim hassasiyetinin bozulmasına yol açar. Bu nedenle, MDF’nin yüzeyden belirli bir miktar alınması (planlanması), sistemin ilk günkü vakum kapasitesine ve parça tutma hassasiyetine dönmesini sağlayan temel bir mühendislik uygulamasıdır.
Sorunun ve Kavramın Tanımı
Vakum tabla MDF’sinin yüzeyden alınması, teknik literatürde ‘planlama’ veya ‘yüzey düzeltme’ olarak adlandırılır. Bu işlem, MDF plakanın üst katmanının, özel bir kesici takım yardımıyla milimetrik düzeyde tıraşlanmasıdır.
Kavramsal olarak bu işlem, vakumun parça ile tabla arasındaki iletimini engelleyen tüm fiziksel bariyerlerin ortadan kaldırılmasını hedefler. Yüzeyin düzeltilmesi, sadece temizlik değil, aynı zamanda tabla geometrisinin makine eksenlerine tam paralelliğini yeniden tesis etme sürecidir.
Neden Yüzeyden Alınır?
MDF, doğası gereği gözenekli bir malzemedir. Ancak sürekli kullanımda, kesim sırasında oluşan tozlar, yapıştırıcı kalıntıları ve nem, bu gözenekleri tıkayarak vakumun geçişini engeller. Yüzeyden alınan her katman, taze ve açık gözenekli bir MDF dokusuna ulaşılmasını sağlar.
Ayrıca, tabla üzerinde yapılan her kesim işlemi, MDF yüzeyinde küçük çentikler ve derinlik farkları oluşturur. Bu düzensizlikler, vakumun parça altında homojen dağılmasını engeller ve yerel vakum kayıplarına neden olur.
- Vakum kaybını önlemek ve iletim verimliliğini artırmak
- Parça tutma hassasiyetini ve güvenliğini maksimize etmek
- Tabla yüzeyini makine eksenine tam paralel hale getirmek
- Yüzeydeki yapıştırıcı ve toz birikintilerini temizlemek
Temel Fiziksel veya Teknik Prensip
Vakum sistemleri, basınç farkı prensibiyle çalışır. Tabla altındaki negatif basınç, parça üzerindeki atmosferik basınç ile birleşerek bir tutma kuvveti oluşturur. MDF, bu basınç farkının iletilmesinde bir ‘filtre’ veya ‘dağıtıcı’ görevi görür.
Yüzeyin düzgünlüğü, basıncın parça yüzeyine eşit dağılmasını sağlar. Eğer yüzeyde tıkanıklık varsa, vakum pompası yüksek vakum değeri gösterse bile, parça ile tabla arasında yeterli hava akışı sağlanamadığı için tutma kuvveti zayıf kalır.
Basınç İletimi ve Gözeneklilik
MDF’nin gözenek yapısı, vakumun tek bir noktadan değil, tüm yüzeyden çekilmesini sağlar. Yüzey tıkandığında, vakum pompası çalışsa bile parça üzerinde yeterli tutma kuvveti oluşmaz. Bu durum, vakumun parça altına ulaşmasını engelleyen bir direnç katmanı oluşturur.
Yüzeyden alma işlemi, bu direnç katmanını kaldırarak hava akışının serbest kalmasını sağlar. İdeal bir vakum tablası, parça üzerinde homojen bir basınç dağılımı sağlar ve bu da parçanın her noktasında aynı tutma kuvvetini garanti eder.
- Gözeneklilik katsayısının korunması
- Hava akış direncinin minimize edilmesi
- Yüzey pürüzlülüğünün tutma kuvvetine etkisi
Olayın Neden Gerçekleştiği
MDF’nin yüzeyinin bozulması, kaçınılmaz bir süreçtir. Kesim derinliklerinin ayarlanmaması, tabla üzerine dökülen soğutma sıvıları veya toz birikimi bu süreci hızlandırır.
Yüzeyden alma işlemi, bu bozulmanın yarattığı negatif etkileri sıfırlamak için gerçekleştirilen bir düzeltme operasyonudur. Sürekli kullanımda MDF, mekanik aşınma ve kimyasal etkilerle formunu kaybeder.
Bozulma Faktörleri
Toz birikimi, gözenekleri fiziksel olarak kapatır. Nem ise MDF’nin şişmesine ve yüzeyin dalgalanmasına neden olur. Özellikle nemli ortamlarda MDF, vakumun etkisiyle daha hızlı deforme olabilir.
Kesim sırasında kullanılan uçların tabla yüzeyine dalması, yüzeyde kalıcı izler bırakır. Bu izler, vakumun parça altına sızmasına ve tutma kuvvetinin düşmesine neden olur.
- Kesim derinliği hataları ve tabla hasarları
- Toz ve talaş birikiminin gözenekleri tıkaması
- Nem ve sıcaklık değişimlerinin MDF’yi şişirmesi
Etkili Değişkenler
Yüzeyden alma işleminde başarı, kullanılan kesici takımın geometrisine ve makinenin hassasiyetine bağlıdır. Doğru değişkenler seçilmediğinde, MDF yüzeyi daha fazla bozulabilir.
İşlem sırasında kullanılan takımın keskinliği, yüzeyin ne kadar temiz ve açık gözenekli olacağını doğrudan belirler.
Kritik Parametreler
Kesici takımın çapı ve ilerleme hızı, yüzey kalitesini belirler. Çok hızlı ilerleme, yüzeyde dalgalanmalara yol açabilir. Ayrıca, devir sayısı ile ilerleme hızı arasındaki uyum, MDF’nin liflerinin koparılmadan düzgünce kesilmesini sağlar.
Takım seçimi, MDF’nin yoğunluğuna göre yapılmalıdır. Geniş çaplı yüzey tarama uçları, daha düzgün ve hızlı bir yüzey elde edilmesine yardımcı olur.
- Takım çapı ve geometrisi
- İlerleme hızı (feed rate)
- Devir sayısı (spindle speed)
- Kesim derinliği (stepdown)
Sistem İçindeki Enerji Kuvvet Akım veya Hareket İlişkisi
Vakum pompası, sistemin enerji kaynağıdır. MDF yüzeyi, bu enerjinin parça üzerinde kuvvete dönüşmesini sağlayan bir iletkendir. Yüzeyden alma işlemi, sistemin verimliliğini (enerji/kuvvet oranını) optimize eder.
Sistemdeki hava akış hızı, vakum pompasının çektiği akım ile doğrudan ilişkilidir. Tıkalı bir yüzey, pompanın daha fazla yük altında çalışmasına neden olur.
Verimlilik İlişkisi
Yüzey temiz olduğunda, vakum pompası daha az enerji harcayarak daha yüksek tutma kuvveti üretir. Tıkalı bir yüzeyde ise pompa, vakum oluşturmak için daha fazla hava çekmeye çalışır ancak MDF’nin direnci nedeniyle bu verimsiz bir sürece dönüşür.
Bu durum, pompanın aşırı ısınmasına ve enerji tüketiminin artmasına neden olur. Yüzey düzeltme, sistemin enerji verimliliğini korumak için kritik bir adımdır.
- Pompa yükü ve akım tüketimi
- Hava akış hızı ve iletim verimliliği
- Tutma kuvveti ve enerji tasarrufu
Mermak Mühendis Önerisi: Vakum tabla MDF’sini planlarken, makinenin Z ekseni sıfırlamasını her seferinde yeniden ve hassas bir şekilde yapın. Ayrıca, işlem sonrası tabla yüzeyindeki tozları basınçlı hava ile değil, endüstriyel bir vakum süpürgesi ile temizleyin; basınçlı hava tozu gözeneklerin içine daha derin itebilir.
Normal Çalışma Davranışı
Normal bir çalışma düzeninde, MDF tabla yüzeyi pürüzsüz ve gözenekleri açık olmalıdır. Parça tabla üzerine konulduğunda, vakum anında devreye girmelidir.
Yüzeyden alma işlemi, bu normal çalışma davranışını korumak için periyodik olarak yapılır. İdeal bir vakum tablası, parça üzerinde homojen bir basınç dağılımı sağlar.
İdeal Durum ve Beklentiler
İdeal bir vakum tablası, parça üzerinde homojen bir basınç dağılımı sağlar. Vakum pompası çalıştırıldığında, parça tabla yüzeyine anında yapışmalı ve kesim sırasında hiçbir hareket belirtisi göstermemelidir.
Bu durum, sistemin tüm bileşenlerinin (pompa, MDF, contalar) uyum içinde çalıştığını gösterir.
- Hızlı ve güçlü vakum oluşumu
- Sabit ve güvenilir tutma kuvveti
- Düşük enerji tüketimi ile yüksek performans
Koşullar Değiştiğinde Ne Olur
MDF yüzeyi tıkandığında veya bozulduğunda, vakum sistemi verimsizleşir. Parçalar kaymaya başlar, kesim kalitesi düşer ve makine duruşları artar.
Bu durum, üretim maliyetlerini doğrudan artırır ve iş güvenliğini tehlikeye atar.
Hatalı Durumlar ve Sonuçları
Vakumun yetersiz kalması, parçanın fırlamasına veya kesim sırasında oynamasına neden olabilir. Bu durum, hem işlenen parçanın hurdaya çıkmasına hem de kesici takımın kırılmasına yol açabilir.
Ayrıca, vakum pompasının aşırı ısınması, sistemin ömrünü kısaltır ve beklenmedik arızalara neden olur.
- Parça kayması ve işleme hataları
- Kesici takım kırılmaları
- Vakum pompasının aşırı ısınması ve arızalanması
Makine ve Sanayi Uygulamalarındaki Karşılığı
Endüstriyel mobilya üretiminden reklamcılığa kadar birçok alanda, vakum tabla MDF’sinin bakımı standart bir prosedürdür. Bu işlem, makinenin sürekliliğini sağlayan bir ‘önleyici bakım’ faaliyetidir.
Hassas parçaların işlendiği sektörlerde, tabla yüzeyinin düzgünlüğü, ürün kalitesinin temelidir.
Sektörel Önem
Mobilya üretiminde, büyük plakaların işlenmesi sırasında vakumun gücü hayati önem taşır. Reklam sektöründe ise küçük ve detaylı parçaların kesiminde tabla yüzeyinin düzgünlüğü, kesim kalitesini doğrudan etkiler.
Prototip imalatında ise, tabla yüzeyinin paralelliği, parçanın boyut hassasiyetini belirler.
- Mobilya üretimi ve panel işleme
- Reklam ve tabela sektörü
- Prototip ve hassas imalat
Tasarım ve Seçim Üzerindeki Etkisi
Vakum tabla tasarımı, MDF’nin kolayca değiştirilebilir veya planlanabilir olmasını gerektirir. Seçilen MDF’nin yoğunluğu, vakumun iletim hızını etkiler.
Doğru MDF seçimi, bakım sıklığını ve sistem verimliliğini doğrudan etkiler.
MDF Seçimi ve Özellikleri
Çok yoğun MDF, vakumu zor iletir; çok gevşek MDF ise çabuk bozulur. Dengeli bir seçim yapılmalıdır. Vakum tabla için özel üretilen MDF plakalar, gözenek yapısı optimize edilmiş ürünlerdir.
Plaka kalınlığı da önemlidir; çok ince plakalar, vakumun homojen dağılmasını zorlaştırabilir ve çabuk deforme olur.
- Yoğunluk seçimi ve gözenek yapısı
- Kalınlık toleransı ve stabilite
- Yüzey kalitesi ve işlenebilirlik
Sık Yapılan Hatalar: En sık yapılan hata, MDF yüzeyini planlarken çok derin dalmaktır. Bu, MDF plakanın ömrünü gereksiz yere kısaltır. Sadece yüzeydeki tıkanmış katmanı alacak kadar (genellikle 0.2 – 0.5 mm) bir derinlik yeterlidir. Ayrıca, yüzeyden alma işlemi sırasında soğutma sıvısı kullanmak MDF’nin yapısını bozar; bu işlem mutlaka kuru yapılmalıdır.
Ölçüm veya Doğrulama Yaklaşımı
Yüzeyden alma işleminin doğruluğu, bir vakum manometresi veya tabla yüzeyindeki paralellik ölçümü ile doğrulanır. İşlem sonrası vakum değerlerinin yükselmesi, başarının en büyük kanıtıdır.
Doğrulama, sistemin sağlığı hakkında en net veriyi sağlar.
Doğrulama Yöntemleri
Vakum seviyesini ölçmek, sistemin sağlığı hakkında en net veriyi sağlar. İşlem öncesi ve sonrası manometre değerlerini karşılaştırmak, işlemin verimliliğini kanıtlar.
Ayrıca, tabla yüzeyindeki paralellik kontrolü, kesici takımın tabla ile olan ilişkisini doğrular.
- Vakum manometresi ile basınç ölçümü
- Tabla yüzeyi paralellik kontrolü
- Parça tutma testi ve gözlem
Avantajlar Riskler veya Sınırlamalar
Yüzeyden alma işleminin en büyük avantajı, sistem verimliliğini artırmasıdır. Ancak, MDF’nin kalınlığı sınırlı olduğu için bu işlem sonsuza kadar yapılamaz.
MDF plaka belirli bir kalınlığın altına düştüğünde, mutlaka yenisiyle değiştirilmelidir.
Sınırlamalar ve Riskler
MDF plaka kalınlığı, vakumun iletim kapasitesini etkiler. Çok ince plakalar, vakumun homojen dağılmasını zorlaştırabilir. Ayrıca, çok sık planlama yapmak, plaka ömrünü gereksiz yere kısaltır.
Değişim maliyeti, planlama maliyetinden yüksek olsa da, plaka ömrünü tamamladığında değişim kaçınılmazdır.
- Plaka ömrü ve planlama sınırı
- Minimum kalınlık sınırı ve değişim zorunluluğu
- Değişim maliyeti ve operasyonel verimlilik
Yaygın Yanlış Yorumlar
En yaygın yanlış, MDF’nin yüzeyden alınmasının vakum pompasının gücünü artıracağını düşünmektir. Pompa gücü sabittir; bu işlem sadece iletim verimliliğini artırır.
Bir diğer yanlış ise, her türlü MDF’nin vakum tabla için uygun olduğudur.
Hatalı İnanışlar
MDF kalitesi, vakum performansını doğrudan belirler. Standart mobilya MDF’si ile vakum tabla MDF’si farklı özelliklere sahip olabilir. Yanlış MDF seçimi, vakumun verimsiz iletilmesine neden olur.
Ayrıca, sınırsız planlama beklentisi, plakanın çok incelmesine ve vakumun tabla altına sızmasına yol açar.
- Pompa gücü artışı sanrısı
- MDF türü yanılgısı ve kalite farkı
- Sınırsız planlama beklentisi
Dikkat Edilecekler: Vakum tabla üzerinde işlem yaparken, kesici takımın tabla altındaki metal veya plastik aksama temas etmemesine dikkat edin. Bu durum hem takıma hem de tabla yapısına kalıcı zarar verebilir. Ayrıca, işlem sırasında oluşacak yoğun toz için mutlaka uygun bir toz emme sistemi kullanın ve kişisel koruyucu ekipmanlarınızı (maske, gözlük) ihmal etmeyin.
Pratik Mühendislik Çıkarımları
Vakum tabla bakımı, makinenin genel performansını doğrudan etkiler. Periyodik planlama, beklenmedik duruşları engeller.
Mühendislik açısından, vakum sisteminin tüm bileşenleri (pompa, borular, MDF) bir bütün olarak değerlendirilmelidir.
Bakım Stratejisi
Bakım takvimi, makinenin kullanım yoğunluğuna göre belirlenmelidir. Düzenli kayıt tutmak, plaka ömrünü takip etmeyi kolaylaştırır.
Stok yönetimi, plaka değişimi gerektiğinde iş duruşlarını engellemek için önemlidir.
- Periyodik bakım takvimi oluşturma
- Kayıt tutma ve performans takibi
- Stok yönetimi ve yedek parça
SSS
Vakum tabla MDF’si ile ilgili en çok merak edilen soruları aşağıda bulabilirsiniz.
Sıkça Sorulanlar
MDF ne sıklıkla yüzeyden alınmalıdır? Bu, kullanım yoğunluğuna bağlıdır. Vakum değerlerinde düşüş gözlendiğinde işlem yapılmalıdır.
Hangi kesici takım kullanılmalıdır? Geniş çaplı, yüzey tarama uçları en iyi sonucu verir.
- İşlem sıklığı nedir?
- Hangi uç kullanılmalı?
- Ne zaman değiştirilmeli?