Mach3’de Parça Sayacı Nasıl Yapılır?
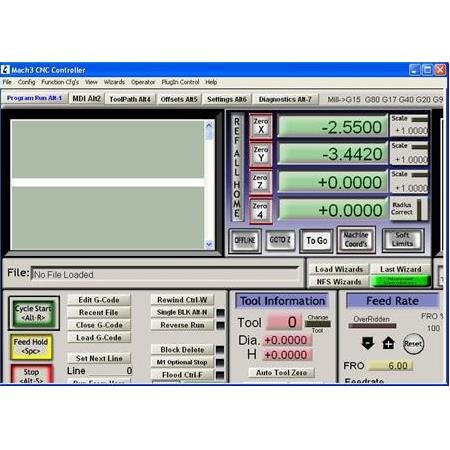
CNC işleme süreçlerinde üretilen parça adedini manuel takip etmek, özellikle seri üretimde hata payını artırır ve verimlilik takibini zorlaştırır. Mach3 kontrol yazılımı, esnek makro yapısı ve giriş sinyalleri sayesinde bu süreci tamamen otomatize etmeye olanak tanır.
Bu rehberde, Mach3 üzerinde bir parça sayacının nasıl yapılandırılacağını, hangi donanım bileşenlerinin gerekli olduğunu ve yazılımsal olarak nasıl devreye alınacağını teknik detaylarıyla ele alacağız.
Tanım ve Temel Amaç
Mach3 parça sayacı, CNC makinesinin bir iş döngüsünü tamamladığını algılayarak, toplam üretim adedini bir değişken üzerinde tutan ve bunu operatör ekranına yansıtan bir yazılım fonksiyonudur.
Temel amaç, operatör müdahalesi olmaksızın üretim verimliliğini anlık olarak izlemek ve hedeflenen üretim miktarına ulaşıldığında makineyi durdurmak veya uyarı vermektir. Bu sistem, özellikle uzun süreli işlerde operatörün dikkat dağınıklığından kaynaklanan hataları minimize eder.
Çalışma Prensibi
Sistem, genellikle G-kodu programının sonunda yer alan bir makro tetikleyicisi veya makine üzerindeki fiziksel bir limit/sensör sinyali ile çalışır.
Mach3’ün ‘OEM Trigger’ veya ‘User LED’ yapıları kullanılarak, her döngü sonunda bir sayaç değişkeni (UserDRO) bir artırılır. Yazılım, bu değişkeni hafızasında tutar ve ekran üzerinde günceller.
Sinyal Algılama Mekanizması
Programın son satırına eklenen M-kodu, Mach3’ün dahili makro dosyasını (M-kodu dosyası) tetikler. Bu tetikleme, yazılımın hafızasındaki ilgili değişkeni günceller.
Fiziksel sensörlü sistemlerde ise, parça makineden ayrıldığında sensörden gelen sinyal, kontrol kartı üzerinden Mach3’e iletilir ve makro tetiklenir.
- G-kodu sonu tetiklemesi (M-kodu ile)
- Harici yaklaşım sensörü girişi
- Döngü başlangıç/bitiş sinyali entegrasyonu
Ana Bileşenler
Bir parça sayacı sistemi, yazılımsal ve donanımsal bileşenlerin uyumuna dayanır. Bu bileşenlerin her biri, sistemin kararlılığı için kritik öneme sahiptir.
Yazılım ve Donanım Gereksinimleri
Mach3’ün kendi içindeki UserDRO (Data Readout) alanları, sayacın değerini tutmak için kullanılır. Donanım tarafında ise, eğer fiziksel bir sayaç isteniyorsa, makine tablasına yerleştirilen bir yaklaşım sensörü (proximity sensor) kullanılabilir.
Kontrol kartınızın giriş sinyallerini işleyebilecek kapasitede olması ve Mach3 ile haberleşme protokolünün doğru yapılandırılmış olması gerekir.
- Mach3 UserDRO (Örn: 1000 nolu DRO)
- M-kodu makro dosyası (.m1s)
- Opsiyonel yaklaşım sensörü (Endüktif veya Kapasitif)
- Kontrol kartı giriş portu
Adım Adım Çalışma veya Kullanım
Sistemi devreye almak için öncelikle bir makro dosyası oluşturulmalı ve Mach3’ün ilgili profil klasörüne yerleştirilmelidir.
Makro Oluşturma ve Entegrasyon
Mach3/macros/profil_adiniz klasörü içerisine yeni bir .m1s dosyası oluşturun. İçerisine ‘SetUserDRO(1000, GetUserDRO(1000) + 1)’ komutunu ekleyerek sayacı artırın.
Bu makroyu G-kodu programının sonuna ekleyerek, her parça bitiminde otomatik çalışmasını sağlayabilirsiniz.
- Makro dosyasını doğru klasöre kaydedin
- G-kodu programının sonuna makro ismini ekleyin
- Mach3’ü yeniden başlatarak ayarları aktif edin
Çeşitler ve Temel Ayrımlar
Parça sayacı sistemleri, tetikleme yöntemlerine ve doğrulama seviyelerine göre ikiye ayrılır.
Yazılımsal vs Fiziksel Sayaçlar
Yazılımsal sayaçlar, programın bitişini baz alır ve tamamen hatasızdır; ancak parça gerçekten üretildi mi sorusuna cevap vermez.
Fiziksel sayaçlar ise parçanın gerçekten makineden çıkıp çıkmadığını doğrulamak için kullanılır ve fire oranını takip etmede daha başarılıdır.
- Program tabanlı sayaçlar (G-kodu bazlı)
- Sensör tabanlı sayaçlar (Fiziksel doğrulama bazlı)
Mermak Mühendis Önerisi: Parça sayacınızı kalıcı hale getirmek için veriyi bir metin dosyasına yazdıran küçük bir VBScript fonksiyonu ekleyin. Bu sayede elektrik kesintisi veya yazılım kapanması durumunda üretim verileriniz kaybolmaz ve kaldığınız yerden devam edebilirsiniz.
Seçim Kriterleri
Hangi yöntemin seçileceği, üretim hattınızın otomasyon seviyesine ve hata toleransınıza bağlıdır.
İhtiyaç Analizi ve Karar
Eğer sadece program döngüsünü takip etmek istiyorsanız yazılımsal yöntem yeterlidir. Ancak parça firelerini de hesaba katmak istiyorsanız fiziksel sensör kullanımı zorunludur.
Üretim hızınız çok yüksekse, sensörün tepki süresinin (response time) makine hızına uygun olduğundan emin olmalısınız.
- Üretim hızı ve döngü süresi
- Hata payı toleransı
- Otomasyon entegrasyonu gereksinimi
Makine ve Sistem Uyumu
Mach3’ün kurulu olduğu bilgisayarın ve kontrol kartının giriş sinyallerini desteklemesi gerekir.
Giriş Portları ve Voltaj Seviyeleri
Fiziksel sensör kullanacaksanız, kontrol kartınızda boş bir giriş (Input) pini olduğundan emin olun. Voltaj seviyelerinin (24V veya 5V) kontrol kartı ile uyumlu olması hayati önem taşır.
Uyumsuz voltaj seviyeleri, kontrol kartınızın giriş portlarını kalıcı olarak bozabilir.
- Boş giriş pini kontrolü
- Voltaj seviyesi uyumu (24V/5V)
- Sinyal tipi (NPN/PNP) uyumu
Doğru Kurulum veya Bağlama
Kurulum sırasında sinyal gürültüsünü önlemek için ekranlı kablo kullanılmalıdır.
Sensör Bağlantısı ve Topraklama
Sensörün çıkışını kontrol kartının giriş pinine bağlayın ve Mach3 ‘Input Signals’ sekmesinden ilgili pini aktif edin. Ekranlı kablo kullanımı, elektromanyetik gürültüden kaynaklanan hatalı sayımları engeller.
Topraklama hattının doğru yapıldığından emin olun.
- Ekranlı kablo kullanımı
- Topraklama kontrolü
- Input Signals yapılandırması
Ayar ve Ölçüm
Sayaç değerini sıfırlamak için bir ‘Reset’ butonu oluşturmak, operatörün işini kolaylaştırır.
Screen Designer ile Arayüz Düzenleme
Ekran editörü (Screen Designer) ile bir buton oluşturup, bu butona ‘SetUserDRO(1000, 0)’ komutunu atayın. Bu sayede her yeni iş başlangıcında sayacı tek tıkla sıfırlayabilirsiniz.
Ayrıca, hedef üretim adedini belirleyen bir ‘Target DRO’ ekleyerek, sayaç hedefe ulaştığında makineyi durduran bir makro da yazabilirsiniz.
- Screen Designer kullanımı
- Sıfırlama butonu ataması
- Hedef üretim DRO’su oluşturma
Sık Yapılan Hatalar: En sık yapılan hata, makro tetikleyicisini G-kodu programının başına veya orta kısımlarına yerleştirmektir. Bu durum, programın her duraklatılıp devam ettirilmesinde sayacın hatalı artmasına neden olur. Makro her zaman programın en son satırında yer almalıdır.
Avantajlar
Otomatik sayaç kullanımı, üretim verimliliğini doğrudan artırır ve süreç takibini kolaylaştırır.
Verimlilik ve Hata Azaltma
Operatörün manuel çetele tutma zorunluluğunu ortadan kaldırır ve insan kaynaklı hataları minimize eder. Anlık üretim izleme, planlama departmanına doğru veri sağlar.
Hedef odaklı çalışma sayesinde üretim süreleri daha verimli kullanılır.
- Hata payının azalması
- Anlık üretim izleme
- Hedef odaklı çalışma disiplini
Sınırlamalar ve Dezavantajlar
Sistem, Mach3 yazılımı kapandığında veya bilgisayar resetlendiğinde sayaç değerini kaybedebilir.
Veri Kaybı ve Çözümleri
Değerlerin kalıcı olması için makro içerisinde veriyi bir dosyaya (txt/ini) yazdıran ek bir fonksiyon eklenmelidir. Aksi takdirde her yazılım açılışında sayaç sıfırdan başlar.
Yazılım bağımlılığı, Mach3’ün çökmesi durumunda verinin güncellenmemesine neden olabilir.
- Kalıcı hafıza eksikliği
- Yazılım bağımlılığı
- Bilgisayar resetleme riski
Sık Yapılan Hatalar
Kurulum aşamasında yapılan bazı hatalar sistemin yanlış çalışmasına veya kontrol kartının zarar görmesine neden olur.
Hatalı Tetikleme ve Konumlandırma
Makronun programın en başına eklenmesi, her döngüde değil her satırda saymasına neden olabilir. Bu, üretim adedinin gerçek dışı yüksek çıkmasına yol açar.
Giriş sinyali çakışmaları, özellikle limit switchleri ile aynı pini kullanmaya çalışırken sıkça yaşanır.
- Yanlış makro konumu (Program başı)
- Giriş sinyali çakışması
- Yanlış DRO adresi kullanımı
Dikkat Edilecekler: Sensör bağlantılarını yaparken, kontrol kartınızın giriş voltajı ile sensör çıkış voltajının uyumlu olduğundan emin olun. Uyumsuz voltaj seviyeleri kontrol kartınızın giriş portlarını kalıcı olarak bozabilir. Bağlantı öncesi mutlaka multimetre ile voltaj ölçümü yapın.
Bakım ve Güvenlik
Sensörlü sistemlerde, sensörün temizliği ve kablo bağlantılarının periyodik kontrolü önemlidir.
Güvenlik ve Periyodik Kontrol
Elektriksel bağlantıları yaparken makinenin enerjisini mutlaka kesin. Sensör yüzeyinde biriken talaş veya yağ, yanlış tetiklemelere neden olabilir.
Kablo bütünlüğünü kontrol ederek, hareketli parçaların kabloyu zedelemediğinden emin olun.
- Sensör temizliği
- Kablo bütünlüğü kontrolü
- Elektriksel güvenlik önlemleri
SSS
Parça sayacı ile ilgili en çok sorulan sorular ve teknik cevapları.
Sıkça Sorulanlar
Sayaç değerini nasıl kalıcı yaparım? Bir .txt dosyasına yazdırarak veriyi saklayabilirsiniz.
Sensörsüz sayaç mümkün mü? Evet, G-kodu sonuna eklenen makro ile sensörsüz kurulum yapabilirsiniz.
Sayaç neden hatalı artıyor? Makro tetikleyicisinin G-kodundaki konumunu kontrol edin.
- Kalıcı veri kaydı yöntemleri
- Sensörsüz kurulum avantajları
- Hatalı sayım giderme