

Mach3 Gantry Kareleme Neden Bozulur?
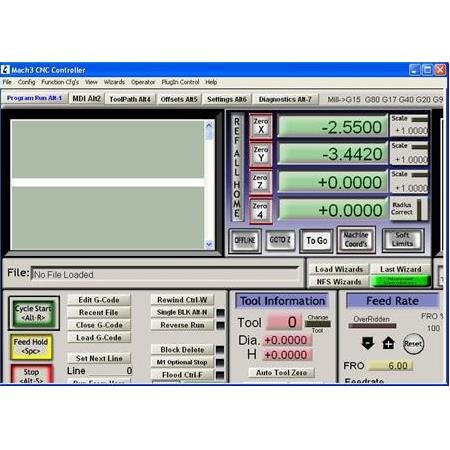
Mach3 kontrol sistemli CNC makinelerinde gantry kareleme (squaring) bozulması, köprü yapısının (gantry) her iki tarafındaki eksenlerin (genellikle X ve A eksenleri) senkronizasyonunu kaybetmesiyle ortaya çıkan ciddi bir hassasiyet sorunudur. Bu durum, makinenin dik açılı kesim yapamamasına, parçaların yamuk çıkmasına ve mekanik zorlanmalara yol açar.
Gantry kareleme sorunu, genellikle mekanik bir kayma, enkoder hatası, sürücü senkronizasyon kaybı veya yazılımsal yapılandırma hatalarından kaynaklanır. Bu rehberde, bu sorunun kök nedenlerini, teşhis adımlarını ve sistemin tekrar nasıl kareleneceğini teknik bir perspektifle ele alıyoruz.
Sorunun veya Olayın Tanımı
Gantry kareleme bozulması, köprünün bir ucunun diğerinden daha önde veya geride hareket etmesi durumudur. Bu durum, makinenin X ekseni boyunca hareket ederken dik açılı olması gereken parçaların paralelkenar şeklinde kesilmesine neden olur.
Sistem, köprünün her iki ucundaki motorların aynı anda ve aynı mesafede hareket etmesini bekler. Bu senkronizasyon bozulduğunda, makine fiziksel olarak ‘kare’ formunu kaybeder ve eksenel sapmalar kaçınılmaz hale gelir.
Bu sapma, özellikle geniş çalışma alanına sahip CNC router makinelerinde daha belirgindir. Köprü üzerindeki yük dağılımı dengesizleştiğinde, sistemin geometrik doğruluğu kaybolur ve bu durum kesim kalitesini doğrudan etkiler.
Normal Davranış ile Arıza Ayrımı
Normal bir sistemde, gantry her iki taraftan da aynı komutu alır ve aynı tepkiyi verir. Makine, referans (home) noktasına gittiğinde her iki eksen de aynı anda limit switch’e çarparak sıfırlanır ve köprü tam dik açıda konumlanır.
Arıza durumunda ise, makine referans noktasına gitse bile köprüde gözle görülür bir eğiklik kalır veya kesim sırasında eksenlerden biri diğerinden daha fazla yük altında kalarak geri kalır. Bu durum, sistemin ‘kare’ olmadığını gösteren en temel göstergedir.
Normal davranışta motorlar senkronize çalışırken, arıza durumunda motorlar arasında bir ‘faz farkı’ veya ‘adım farkı’ oluşur. Bu fark, sistemin yazılımsal olarak doğru konumda olduğunu sanmasına rağmen fiziksel olarak hatalı bir pozisyonda durmasına neden olur.
En Yaygın Nedenler
Sorun genellikle tek bir noktadan değil, mekanik ve elektriksel bileşenlerin etkileşiminden kaynaklanır. Sistemin bir tarafındaki direnç artışı, diğer tarafın daha hızlı hareket etmesine veya adım kaçırmasına neden olabilir.
En sık karşılaşılan nedenler arasında mekanik gevşemeler, sürücülerin adım kaçırması ve yazılımsal limit ayarlarındaki hatalar yer alır. Ayrıca, çevresel faktörler de sistemin kararlılığını etkileyebilir.
Sistemin uzun süreli kullanımı, bileşenlerin aşınmasına ve başlangıçtaki hassasiyetin zamanla kaybolmasına yol açar. Bu nedenle, nedenlerin sistematik olarak elenmesi gerekir.
Mekanik Nedenler
Mekanik yapı, sistemin temelidir. Eğer mekanik bir dengesizlik varsa, yazılımsal düzeltmeler geçici olacaktır. Kremayer dişli boşlukları, kayış gerginlik farkları veya lineer kızaklardaki sürtünme farklılıkları, köprünün bir tarafının diğerinden daha ağır hareket etmesine neden olur.
Özellikle kremayer dişli sistemlerinde, dişli ile pinyon arasındaki boşluğun (backlash) her iki tarafta farklı olması, köprünün bir tarafının daha geç tepki vermesine yol açar. Bu durum, özellikle yön değişimlerinde belirginleşir.
Lineer kızaklardaki kirlenme veya yağsızlık, sürtünme katsayısını artırarak motorun o tarafta daha fazla akım çekmesine ve adım kaçırmasına neden olabilir. Mekanik rijitliğin sağlanmadığı durumlarda, köprü burulmaya maruz kalır.
Elektriksel veya Kontrol Kaynaklı Nedenler
Sürücülerin (driver) farklı tepki süreleri veya motorların tork kapasitelerinin birbirine tam uyumlu olmaması, senkronizasyonu bozar. Ayrıca, enkoder sinyallerindeki gürültü veya kablolama hataları, Mach3’ün eksenlerden birine yanlış adım göndermesine veya eksenin adım kaçırmasına yol açabilir.
Kablolama hataları, özellikle yüksek akım taşıyan motor kablolarının sinyal kablolarına yakın geçmesi durumunda elektromanyetik girişim (EMI) yaratarak sinyal bozulmalarına neden olur. Bu durum, Mach3’ün yanlış adım saymasına yol açar.
Sürücü parametrelerinin (microstepping, akım ayarları) her iki eksen için de aynı olması kritiktir. Eğer bir sürücü diğerinden farklı bir hızlanma eğrisi (acceleration curve) kullanıyorsa, senkronizasyon kaçınılmaz olarak bozulacaktır.
Gantry kareleme ayarı yaparken, her iki taraftaki motor sürücülerinin ‘Microstepping’ ayarlarının birebir aynı olduğundan emin olun. En ufak bir ayar farkı, uzun vadede köprünün kaymasına neden olur. Ayrıca, her iki motorun da aynı tork eğrisine sahip olduğundan emin olmak için aynı marka ve model motorları kullanın.
Proses ve Kullanım Kaynaklı Nedenler
Makinenin kapasitesinin üzerinde zorlanması, özellikle tek taraflı ağır kesimler, köprünün burulmasına ve zamanla kareleme ayarının bozulmasına neden olur. Ani duruşlar (emergency stop) veya güç kesintileri, motorların pozisyon bilgisini kaybetmesine ve sistemin dengesizleşmesine yol açabilir.
Sürekli olarak aynı tarafta ağır işleme yapmak, o taraftaki mekanik bileşenlerin daha hızlı aşınmasına ve sistemin zamanla asimetrik bir yapıya bürünmesine neden olur.
Güç kesintisi anında motorların frenleme yapmaması veya sistemin serbest kalması, köprünün yerçekimi veya atalet nedeniyle kaymasına neden olabilir. Bu durum, makineyi tekrar referans noktasına göndermeden önce mutlaka kontrol edilmelidir.
Belirtiler ve Erken İşaretler
Makinenin kesim sırasında alışılmadık sesler çıkarması, köprü hareketlerinde titreme veya kesilen parçaların köşelerinde oluşan açılı hatalar en belirgin işaretlerdir. Ayrıca, referans noktasına gitme (homing) sırasında köprünün bir tarafının diğerinden önce switch’e çarpması, sistemin kare olmadığını kanıtlar.
Kesim yüzeylerinde görülen ‘basamak’ izleri veya dik açılı olması gereken parçaların köşelerindeki boşluklar, gantry kareleme sorununun erken belirtileridir.
Motorlardan gelen yüksek frekanslı vızıltı veya zorlanma sesleri, bir tarafın diğerinden daha fazla yük altında olduğunu ve adım kaçırma riski taşıdığını gösterir.
Ölçüm ve Teşhis Sırası
Teşhis için hassas bir gönye veya dijital bir açı ölçer kullanılmalıdır. Makineyi referans noktasına gönderin ve köprünün her iki ucundaki mesafeyi sabit bir referans noktasına göre ölçün. Eğer ölçümler arasında fark varsa, sorun mekanik veya referans switch ayarlarındadır.
Ölçüm sırasında makinenin tamamen boşta olduğundan ve herhangi bir dış kuvvetin köprüyü etkilemediğinden emin olun. Hassas bir kumpas veya lazer mesafe ölçer, milimetrik sapmaları tespit etmek için idealdir.
Referans switch’lerinin tetiklenme noktalarını kontrol etmek için, her iki switch’i manuel olarak tetikleyerek Mach3 ekranındaki değişimleri gözlemleyin. Tetikleme sürelerindeki milisaniyelik farklar bile kareleme hatasına yol açabilir.
Adım Adım Çözüm Yaklaşımı
Öncelikle mekanik temizlik ve gerginlik kontrollerini yapın. Ardından Mach3 içerisindeki ‘Slave Axis’ ayarlarını kontrol edin. Sistemi manuel olarak kareleyin, ardından referans switch’lerini bu yeni pozisyona göre kalibre edin.
Mekanik kareleme için, köprüyü her iki taraftan da aynı referans noktasına (örneğin makine şasesine) dayayarak sabitleyin. Bu pozisyonda switch’leri tetikleyerek yazılımsal sıfırlamayı gerçekleştirin.
Sürücü ayarlarını kontrol ederek her iki eksenin de aynı mikro adım (microstepping) değerinde olduğundan emin olun. Gerekirse sürücüleri fabrika ayarlarına döndürüp tekrar yapılandırın.
En sık yapılan hata, mekanik bir kaymayı yazılımsal ofset değerleri ile gizlemeye çalışmaktır. Bu yöntem, makinenin bir tarafına sürekli daha fazla yük binmesine ve motor ömrünün kısalmasına neden olur. Mekanik sorunlar, yazılımla değil, mekanik müdahaleyle çözülmelidir.
Yanlış Müdahaleler ve Riskleri
Sistemi zorla karelemeye çalışmak, lineer kızakların ve vidalı millerin kalıcı hasar görmesine yol açabilir. Yazılımsal olarak sürekli ofset girmek yerine, sorunun kök nedenini (mekanik veya elektriksel) bulmak esastır.
Mekanik zorlama, özellikle vidalı millerde bükülmeye ve lineer kızaklarda bilye yollarının bozulmasına neden olur. Bu hasarlar, makinenin hassasiyetini kalıcı olarak düşürür.
Yazılımsal ofsetler, sorunu maskeler ancak motorların sürekli farklı yük altında çalışmasına neden olarak motor ömrünü kısaltır ve enerji verimliliğini düşürür.
Tekrar Oluşmasını Önleme
Düzenli bakım periyotları oluşturun. Kayış gerginliklerini ve dişli boşluklarını periyodik olarak kontrol edin. Elektriksel gürültüye karşı kablolama standartlarına uyun ve sürücü parametrelerini optimize edin.
Makineyi her gün referans noktasına göndererek sistemin doğruluğunu kontrol etme alışkanlığı edinin. Küçük sapmaları büyümeden tespit etmek, büyük arızaların önüne geçer.
Sürücü kablolarını ekranlı (shielded) kablolarla değiştirin ve ekranlama topraklamasını tek bir noktadan yaparak gürültü kaynaklarını minimize edin.
Bakım ve Kontrol Önerileri
Her hafta mekanik aksamın yağlanması ve gevşek cıvataların kontrol edilmesi, kareleme sorunlarını minimize eder. Referans switch’lerinin temizliği ve hassasiyeti, sistemin her seferinde doğru noktada sıfırlanmasını sağlar.
Yağlama işlemi sırasında, kızakların üzerinde biriken toz ve talaşları temizleyin. Kirli kızaklar, sürtünmeyi artırarak motorların adım kaçırmasına neden olan en büyük faktörlerden biridir.
Dişli boşluklarını kontrol etmek için, motor enerjiliyken köprüyü elinizle hafifçe sarsın. Eğer gözle görülür bir boşluk varsa, dişli ayarlarını revize edin.
Elektriksel ölçümler sırasında sistemin enerjili olması gerekiyorsa, mutlaka yalıtkan eldiven kullanın ve üretici dokümanındaki güvenlik prosedürlerini takip edin. Yetkin olmayan personelin sürücü parametrelerine müdahale etmesi, sistemin kontrolsüz hareket etmesine yol açabilir. Her türlü mekanik müdahaleden önce makinenin enerjisini kesin.
Ne Zaman Sistemi Durdurmak Gerekir
Eğer köprüde gözle görülür bir burulma varsa veya motorlardan birinden yanık kokusu/aşırı ısınma geliyorsa, sistemi derhal durdurun. Bu tür durumlar, sistemin mekanik bütünlüğünün bozulduğunu ve daha büyük hasarların yolda olduğunu gösterir.
Motorların aşırı ısınması, sürücülerin akım ayarlarının yanlış olduğunu veya motorun kapasitesinin üzerinde zorlandığını gösterir. Bu durum, motor sargılarının yanmasına ve sürücünün arızalanmasına yol açabilir.
Köprüdeki burulma, lineer kızakların bilye yollarını kalıcı olarak bozabilir. Bu aşamada makineyi çalıştırmak, onarım maliyetini katlayacaktır.
SSS
Mach3 gantry kareleme ile ilgili en sık sorulan soruları aşağıda bulabilirsiniz.
Mach3’te Slave Axis nedir?
Slave axis, köprünün diğer tarafındaki motoru, ana eksenle (master) senkronize hareket ettiren yardımcı eksendir. Mach3’te bu ayar ‘General Config’ altından yapılır.
Slave eksen, ana eksenle aynı komutları alır ancak fiziksel olarak ayrı bir motor ve sürücü tarafından kontrol edilir.
Referans switch’leri karelemeyi nasıl etkiler?
Referans switch’leri, makinenin sıfır noktasını belirler. Eğer switch’ler farklı noktalarda tetikleniyorsa, makine her seferinde yamuk bir şekilde sıfırlanır.
Bu nedenle, switch’lerin fiziksel konumlarının milimetrik olarak ayarlanması ve tetikleme hassasiyetlerinin kontrol edilmesi gerekir.