BT, SK, ISO ve HSK Takım Tutucular Arasındaki Farklar Nelerdir?
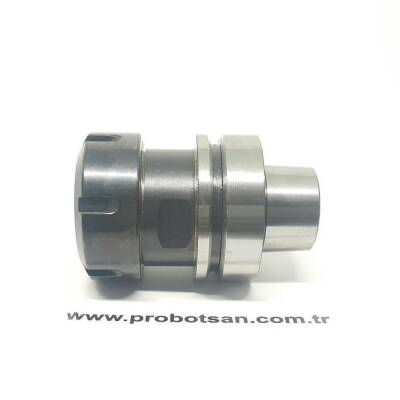
CNC işleme merkezlerinde takım tutucular, kesici takım ile iş mili arasındaki bağlantıyı sağlayan kritik komponentlerdir. BT, SK, ISO ve HSK gibi farklı standartlar, işleme operasyonunun hassasiyetini, hızını ve rijitliğini doğrudan etkiler.
Bu rehberde, endüstriyel standartların teknik detaylarını, yapısal farklılıklarını ve hangi üretim senaryosunda hangi tutucu tipinin daha verimli sonuçlar verdiğini teknik bir perspektifle ele alıyoruz.
Karşılaştırılan Kavramların Tanımı
Takım tutucu standartları, iş milinin konik yapısı ve takımın tutulma mekanizması ile tanımlanır. BT (Maschinenfabrik Berthold), SK (DIN 69871), ISO ve HSK (Hohlschaftkegel) sistemleri, farklı endüstriyel ihtiyaçlara göre geliştirilmiştir.
Her bir standart, işleme merkezinin devir sayısı, tork iletimi ve takım değiştirme hızı gibi parametreleri optimize etmek amacıyla tasarlanmıştır.
Standartların Kökeni
BT tipi tutucular genellikle Japon standartlarına dayanırken, SK ve ISO tipi tutucular Avrupa menşeli DIN standartlarını takip eder. HSK ise içi boş konik yapısı ile yüksek devirli işleme için geliştirilmiş modern bir standarttır.
Bu standartlar arasındaki temel fark, koniklik oranı ve tutucunun iş miline oturma biçimidir.
- BT: 7/24 koniklik oranı, simetrik yapı.
- SK/ISO: 7/24 koniklik oranı, DIN standartlarına uygunluk.
- HSK: 1/10 koniklik oranı, içi boş konik yapı.
Çalışma Prensibi Farkı
Konik tutucular (BT, SK, ISO), iş miline dıştan oturarak merkezleme yapar. HSK ise hem konik yüzeyden hem de flanş yüzeyinden çift temas sağlayarak çalışır.
Bu çift temas prensibi, HSK’nın yüksek devirlerdeki rijitliğini ve merkezleme hassasiyetini artırır.
Temas Yüzeyleri
BT ve SK tutucular, iş miline sadece konik yüzeyden temas eder. Bu durum, yüksek devirlerde merkezkaç kuvveti nedeniyle koniğin iş milinden uzaklaşmasına neden olabilir.
HSK sisteminde ise konik yüzeyin yanı sıra flanş yüzeyi de iş miline oturur, bu da tutucunun eksenel kaçıklığını minimize eder.
- BT/SK: Tek yüzeyli konik temas.
- HSK: Çift yüzeyli (konik + flanş) temas.
Yapısal Farklar
Yapısal olarak BT ve SK tutucular daha ağır ve masif bir yapıya sahiptir. HSK ise içi boş konik yapısı sayesinde çok daha hafif ve dinamik bir yapı sunar.
Hafiflik, takım değiştirme sürelerini kısaltırken iş miline binen yükü de azaltır.
Koniklik ve Ağırlık
BT ve SK tutucularda 7/24 koniklik oranı standarttır. HSK’da ise 1/10 koniklik oranı kullanılır, bu da daha kısa ve rijit bir yapı sağlar.
HSK’nın içi boş yapısı, yüksek devirlerde genişlemeyi minimize ederek hassasiyeti korur.
- BT/SK: 7/24 koniklik, masif gövde.
- HSK: 1/10 koniklik, içi boş gövde.
Performans ve Kapasite Farkları
Performans açısından HSK, özellikle yüksek devirli işleme (HSC) operasyonlarında BT ve SK’dan üstündür.
BT ve SK ise daha ağır talaş kaldırma operasyonlarında, tork iletimi konusunda oldukça güvenilirdir.
Devir ve Tork
BT ve SK tutucular, orta ve düşük devirli ağır işleme operasyonlarında mükemmel tork iletimi sağlar. HSK ise yüksek devirlerdeki titreşim sönümleme kapasitesi ile öne çıkar.
HSK’nın rijitliği, takımın iş parçası üzerindeki sapmasını azaltır.
- BT/SK: Ağır talaş, orta devir.
- HSK: Yüksek devir, yüksek hassasiyet.
Hassasiyet ve Kontrol Farkları
Hassasiyet, tutucunun iş miline ne kadar sıkı oturduğu ile doğrudan ilişkilidir.
HSK’nın çift temas yapısı, eksenel ve radyal kaçıklıkları BT ve SK’ya göre çok daha düşük seviyelerde tutar.
Eksenel Hassasiyet
BT ve SK tutucularda, yüksek devirlerde konik yüzeyin iş milinden ayrılması hassasiyeti bozabilir. HSK’da ise flanş teması bu ayrılmayı engeller.
Bu özellik, özellikle kalıpçılık gibi yüksek yüzey kalitesi gerektiren işlerde HSK’yı vazgeçilmez kılar.
- BT/SK: Yüksek devirde hassasiyet kaybı riski.
- HSK: Sabit hassasiyet.
Mermak Mühendis Önerisi: Eğer genel amaçlı bir atölye işletiyorsanız ve çok yüksek devirli kalıpçılık yapmıyorsanız, BT veya SK tipi tutucular maliyet ve bulunabilirlik açısından en mantıklı seçimdir. Ancak yüksek devirli işleme merkezlerinde HSK’ya geçiş, yüzey kalitesini ve takım ömrünü ciddi oranda artıracaktır.
Avantajlar
Her standardın kendi uygulama alanında sunduğu belirgin avantajlar mevcuttur.
BT ve SK’nın en büyük avantajı, dünya genelinde yaygınlığı ve maliyet etkinliğidir.
Standart Bazlı Avantajlar
BT ve SK tutucular, geniş bir aksesuar yelpazesine sahiptir ve temini kolaydır. HSK ise performans odaklı operasyonlarda rakipsizdir.
HSK’nın hafifliği, takım değiştirme mekanizmalarının ömrünü uzatır.
- BT/SK: Ekonomik, yaygın, sağlam.
- HSK: Yüksek devir, hızlı değişim, rijit.
Dezavantajlar ve Sınırlamalar
HSK’nın en büyük dezavantajı, BT ve SK’ya göre daha karmaşık ve pahalı bir üretim sürecine sahip olmasıdır.
BT ve SK ise yüksek devirlerdeki dinamik dengesizlikleri nedeniyle sınırlamalara sahiptir.
Maliyet ve Teknik Sınırlar
HSK tutucuların temizliği ve bakımı, BT/SK’ya göre daha titiz yapılmalıdır. Konik ve flanş yüzeyindeki en ufak bir toz, hassasiyeti tamamen bozabilir.
BT ve SK’da ise yüksek devirlerdeki titreşim, takım ömrünü kısaltabilir.
- BT/SK: Yüksek devir sınırlaması.
- HSK: Yüksek maliyet, hassas bakım.
Hangi Uygulamada Birincisi Seçilir
BT ve SK tipi tutucular, genel amaçlı CNC işleme merkezlerinde, ağır talaş kaldırma operasyonlarında ve standart üretim hatlarında tercih edilir.
Özellikle otomotiv yan sanayi ve genel makine imalatında bu tutucular standarttır.
BT/SK Uygulama Alanları
Genel frezeleme, delik delme ve kaba talaş kaldırma operasyonlarında BT ve SK tutucular, maliyet/performans dengesi açısından idealdir.
Bu tutucular, daha az hassasiyet gerektiren ancak yüksek tork isteyen işlerde güvenle kullanılır.
- Genel frezeleme.
- Kaba talaş kaldırma.
- Standart delik delme.
Hangi Uygulamada İkincisi Seçilir
HSK tutucular, yüksek devirli işleme (HSC), kalıpçılık, havacılık ve medikal parça üretimi gibi yüksek hassasiyet gerektiren alanlarda tercih edilir.
Yüzey kalitesinin kritik olduğu ve takımın iş parçası üzerinde iz bırakmaması gereken durumlarda HSK tek seçenektir.
HSK Uygulama Alanları
Kalıpçılıkta ince detayların işlenmesi, havacılık parçalarında yüksek yüzey kalitesi ve medikal implant üretiminde HSK’nın rijitliği esastır.
Yüksek devirlerde titreşimsiz çalışma, takım ömrünü de uzatır.
- Kalıpçılık.
- Havacılık parçaları.
- Yüksek devirli işleme.
Sık Yapılan Hatalar: HSK tutucuların flanş yüzeyini temizlemeden iş miline takmak, en sık yapılan hatalardan biridir. Bu durum, tutucunun tam oturmasını engeller ve hassasiyeti tamamen bozar. Ayrıca, BT/SK tutucularda konik yüzeydeki çapakları kontrol etmemek, iş miline zarar verebilir.
Seçimi Etkileyen Teknik Kriterler
Takım tutucu seçimi yapılırken iş milinin yapısı, operasyonun devir aralığı ve istenen yüzey kalitesi göz önünde bulundurulmalıdır.
İş milinin desteklediği standart, seçimin temel belirleyicisidir.
Kriterler
Operasyonun kaba mı yoksa hassas mı olduğu, tutucu tipini belirler. Ayrıca, takım değiştirme süresinin üretim hızına etkisi de değerlendirilmelidir.
HSK, daha hızlı takım değiştirme süreleri sunarak verimliliği artırır.
- İş mili uyumu.
- Devir aralığı.
- Talaş kaldırma miktarı.
Maliyet Bakım ve Kullanım Farkları
BT ve SK tutucular, düşük bakım gereksinimi ve uygun maliyetleri ile öne çıkar.
HSK ise yüksek hassasiyeti korumak için düzenli temizlik ve kontrol gerektirir.
Bakım Gereksinimleri
HSK tutucuların konik ve flanş yüzeyleri, her değişimde temizlenmelidir. BT ve SK’da ise konik yüzeyin temizliği genellikle yeterlidir.
HSK’nın karmaşık yapısı, üretim maliyetini artırır.
- BT/SK: Düşük bakım maliyeti.
- HSK: Yüksek bakım hassasiyeti.
Yaygın Yanlış Kabuller
En yaygın yanlış, her operasyonda HSK’nın daha iyi olduğunun düşünülmesidir.
Ağır kaba talaş kaldırma operasyonlarında BT ve SK tutucular, HSK’dan daha rijit ve güvenilir olabilir.
Yanlışlar
HSK’nın her zaman daha iyi olduğu düşüncesi, maliyet ve bakım açısından gereksiz yük getirebilir. Ayrıca, BT ve SK’nın ağır işlerdeki başarısı göz ardı edilmemelidir.
Doğru seçim, operasyonun gereksinimlerine göre yapılmalıdır.
- HSK her zaman en iyisidir (Yanlış).
- BT/SK artık kullanılmıyor (Yanlış).
Dikkat Edilecekler: Takım tutucu seçerken iş milinizin maksimum devir kapasitesini ve tork değerlerini mutlaka üretici dokümanından kontrol edin. Yanlış standartta bir tutucu kullanmak, iş milinde kalıcı hasarlara ve ciddi güvenlik risklerine yol açabilir.
Karar Tablosu
SSS
HSK tutucular BT tutucularla değiştirilebilir mi?
Hayır, iş mili yapısı tamamen farklıdır. İş milinin desteklediği standart neyse o kullanılmalıdır.
Hangi tutucu daha uzun ömürlüdür?
Kullanım koşullarına bağlıdır. Ağır işlerde BT/SK, yüksek devirlerde ise HSK daha uzun ömürlüdür.